Galeria
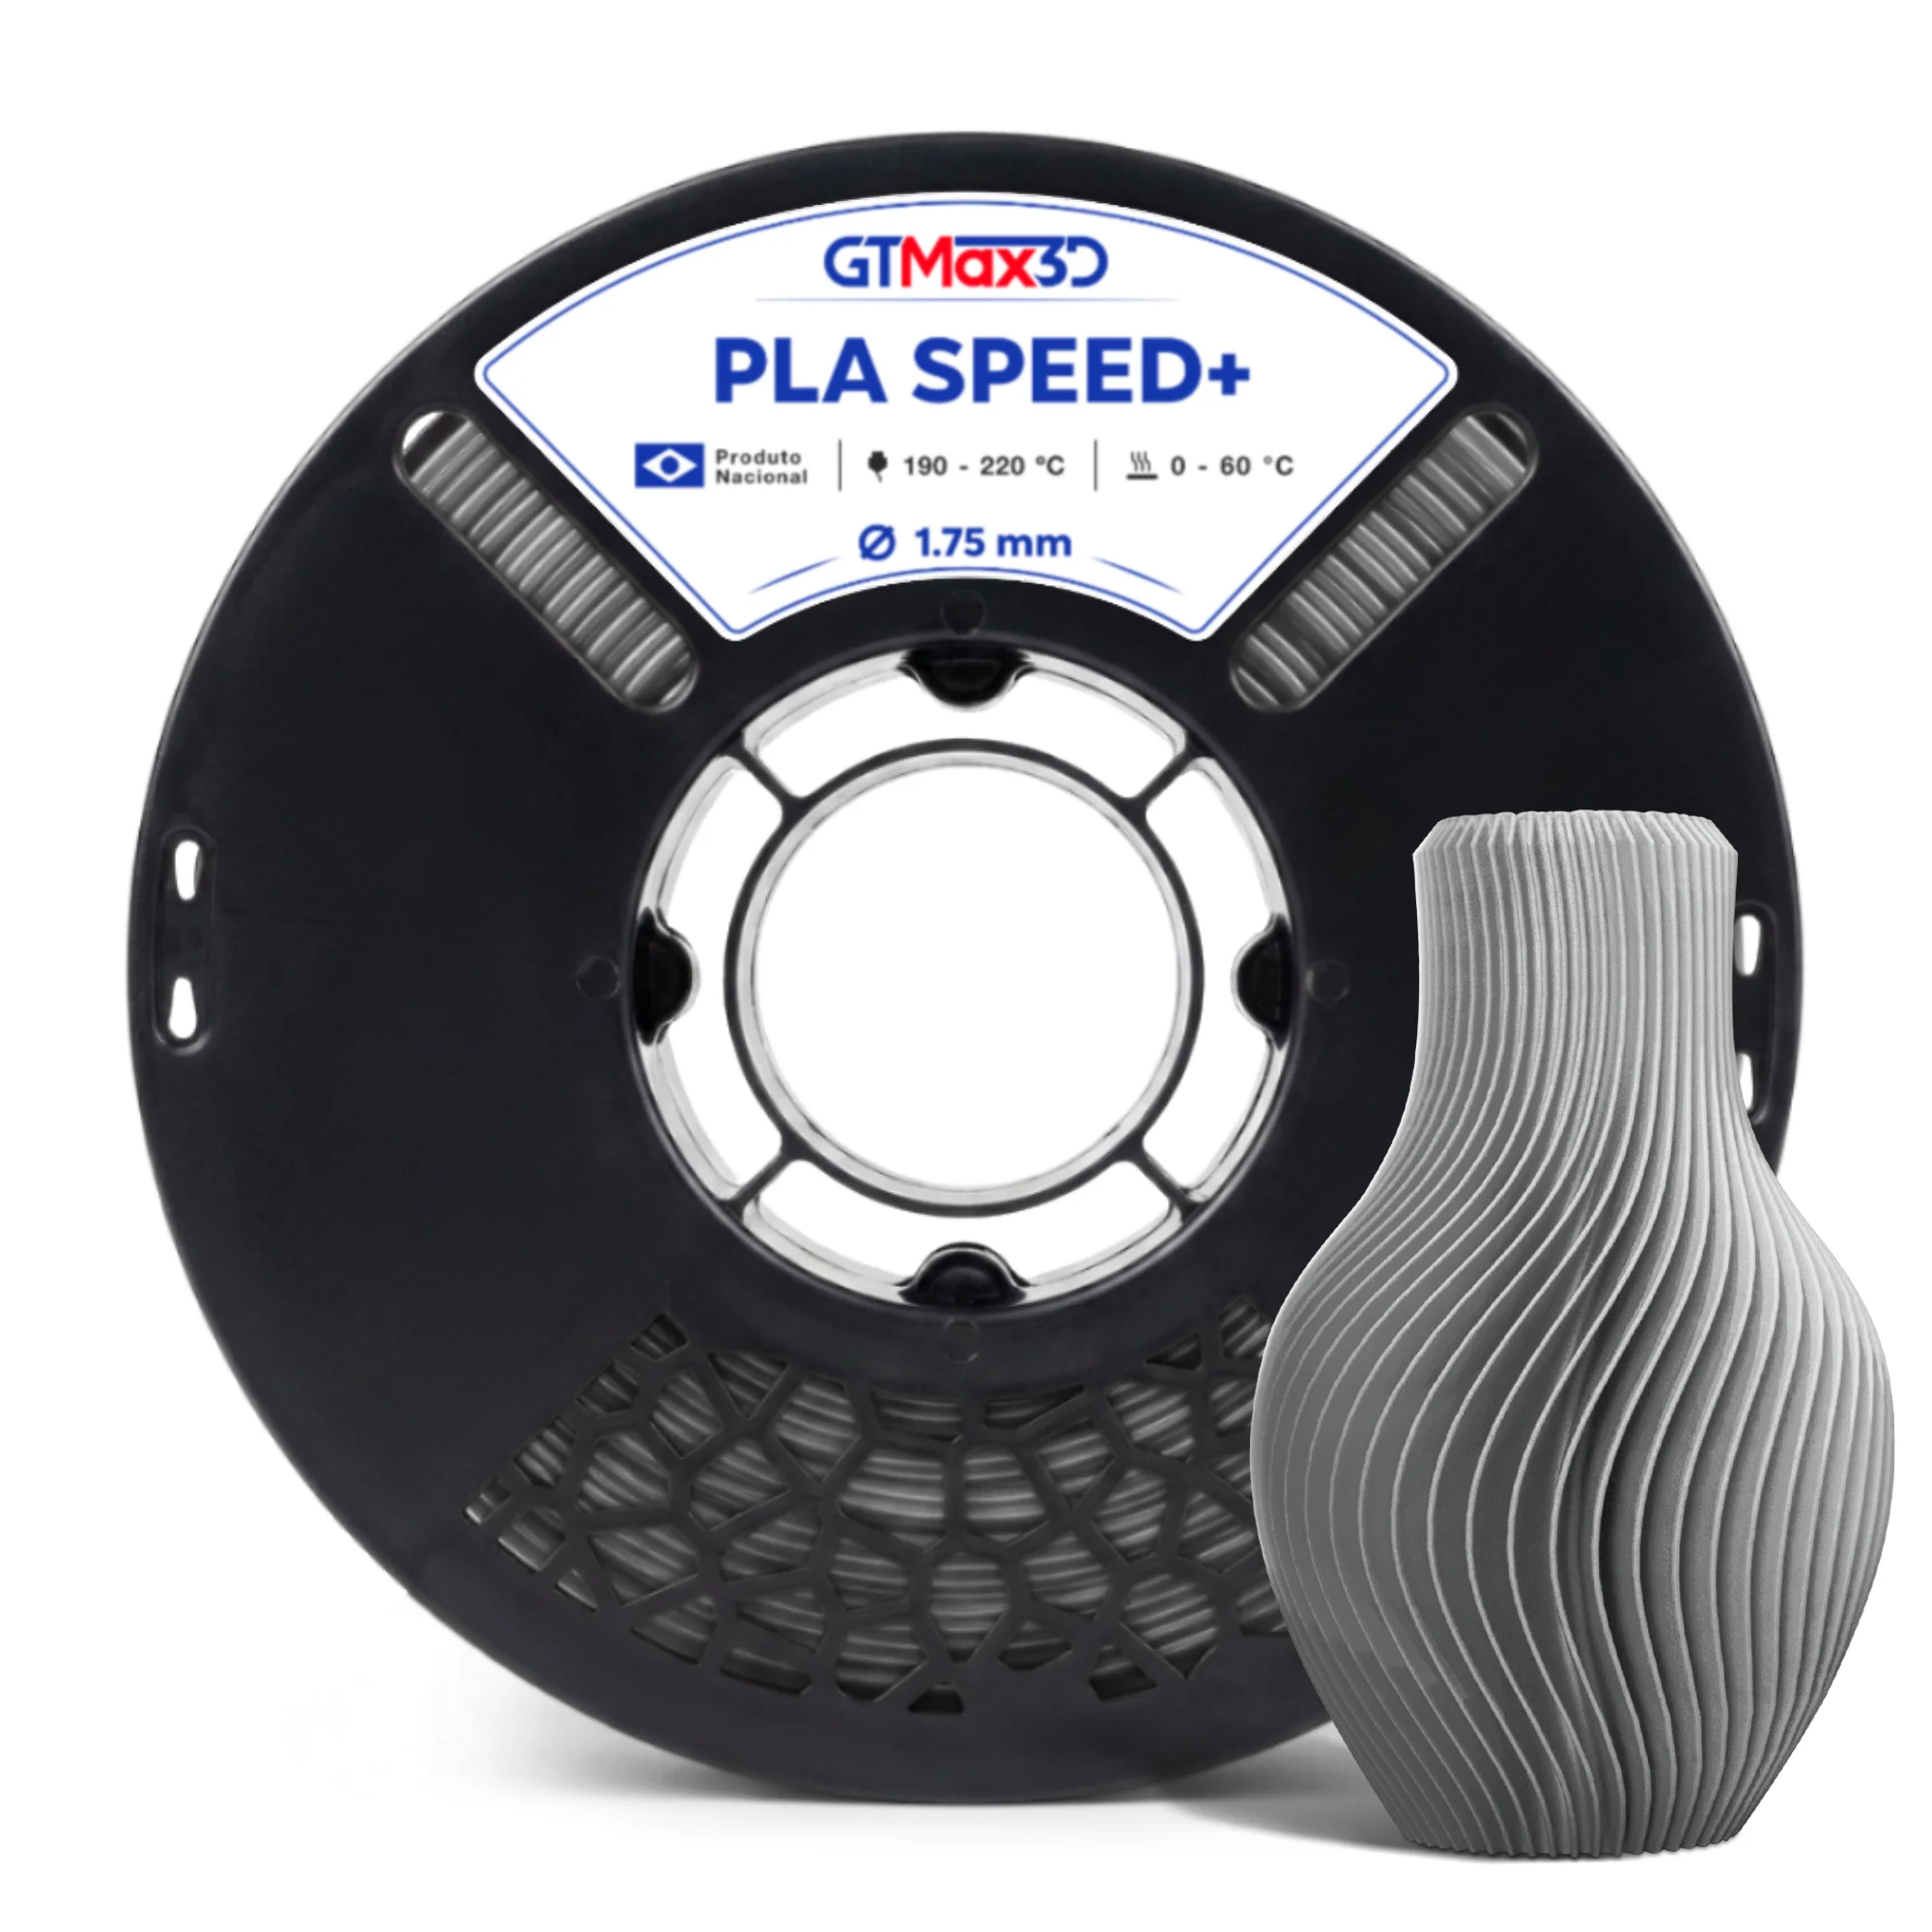
Clique nas imagens para ampliar
Material para impressora 3D: tipos de filamento, aplicações e boas práticas
Para escolher um material para impressora 3D, comece pela finalidade da peça e depois confirme o tipo de filamento, o diâmetro aceito pela impressora, a faixa de temperatura, a velocidade de impressão e o nível de resistência necessário.
Em uma impressora FDM ou FFF de sistema aberto, o PLA e o PLA Hyper costumam ser opções práticas para protótipos, peças visuais e pequenas produções, mas a ficha técnica do fabricante e o manual do equipamento devem orientar a decisão final.
Critérios de compra
- Finalidade da peça: defina se o projeto é um protótipo visual, uma peça funcional, um modelo educacional ou uma produção repetitiva. A aplicação determina a prioridade entre acabamento, resistência, velocidade e facilidade de impressão.
- Tipo de filamento: PLA é conhecido pela facilidade de uso e pelo bom acabamento em diversas aplicações. O PLA Hyper é direcionado a fluxos que buscam maior produtividade, desde que a impressora suporte os parâmetros recomendados.
- Diâmetro do filamento: confirme se o equipamento trabalha com filamento de 1,75 mm ou outro padrão. O diâmetro precisa ser compatível com o sistema de alimentação, o tubo guia, o extrusor e o bico.
- Temperatura de impressão: verifique a faixa indicada para o material e compare-a com a capacidade do hotend. Temperaturas inadequadas podem afetar a adesão entre camadas, o fluxo e o acabamento.
- Velocidade: para produção de protótipos ou lotes, avalie se o filamento foi desenvolvido para impressão rápida e se a impressora consegue manter alimentação, extrusão e resfriamento estáveis nessa condição.
- Precisão dimensional: uma tolerância dimensional controlada contribui para uma alimentação mais previsível e pode ajudar em peças que exigem repetibilidade. Ainda assim, a precisão final também depende da calibração e do projeto.
- Resistência e acabamento: considere a resistência mecânica necessária, a exposição ao ambiente, o nível de detalhe e a aparência da superfície. Não escolha apenas pela velocidade nominal do material.
- Facilidade de impressão: para quem está começando, materiais com janela de uso mais simples podem reduzir a complexidade da configuração e facilitar a identificação de problemas.
Aplicação e propriedade desejada
| Aplicação pretendida | Propriedade a priorizar | O que verificar |
|---|---|---|
| Protótipo visual | Acabamento e definição | Qualidade superficial, resolução e estabilidade do fluxo |
| Protótipo funcional | Resistência mecânica e precisão | Geometria da peça, orientação das camadas e aderência |
| Produção em pequena ou média escala | Produtividade e repetibilidade | Velocidade suportada, consistência do filamento e calibração |
| Modelo educacional ou peça demonstrativa | Facilidade de impressão e acabamento | Compatibilidade, simplicidade dos ajustes e nível de detalhe |
| Peça com encaixes | Precisão dimensional | Tolerâncias do projeto, retração e calibração dimensional |
Essa relação é conceitual: o mesmo filamento pode atender a mais de uma finalidade, mas a configuração da impressora e o desenho da peça influenciam diretamente o resultado. Para aplicações críticas, faça testes controlados antes de adotar o material em uma produção maior.
Confira a compatibilidade no manual da impressora
Antes da compra, confirme no manual da impressora e na ficha técnica do filamento:
- Se o equipamento é FDM ou FFF e possui sistema aberto compatível com o material.
- Se o diâmetro do filamento é aceito pelo mecanismo de alimentação.
- Se o hotend alcança a faixa de temperatura recomendada.
- Se a mesa oferece condições adequadas para a faixa indicada pelo fabricante.
- Se o extrusor, o bico, o sistema de resfriamento e o firmware suportam a velocidade pretendida.
- Se o perfil de impressão precisa de ajustes de fluxo, retração, resfriamento ou primeira camada.
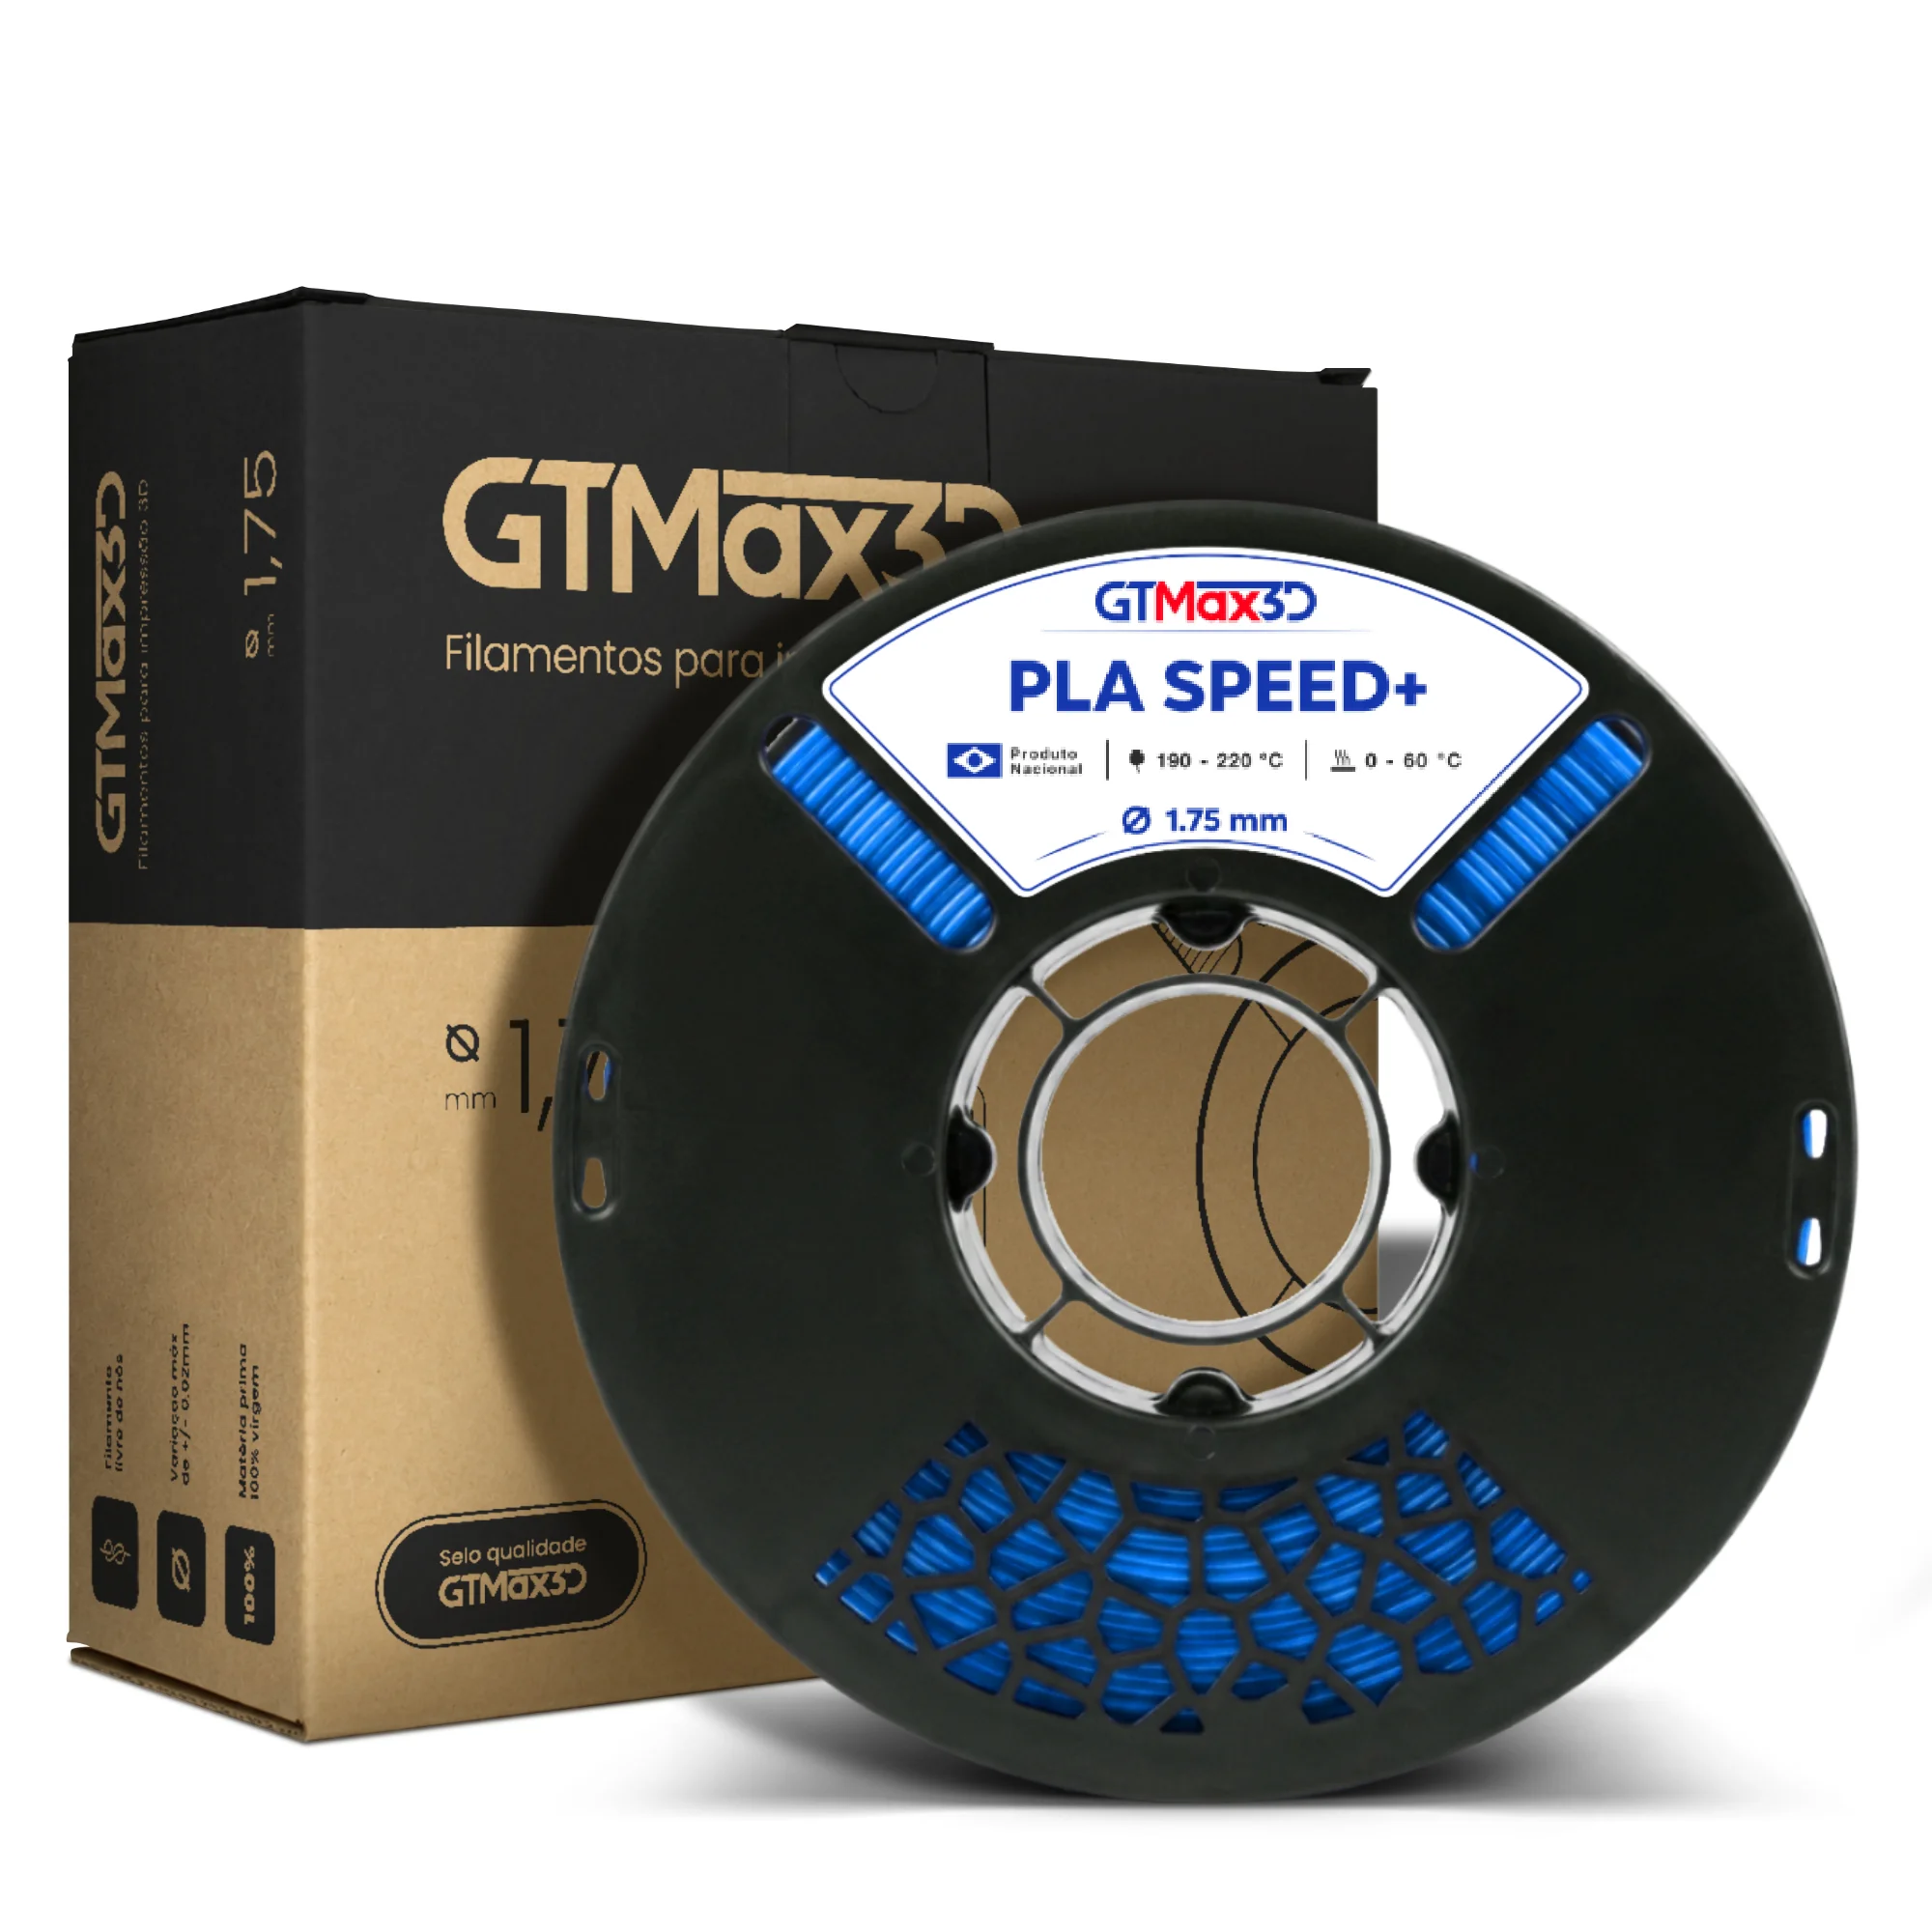
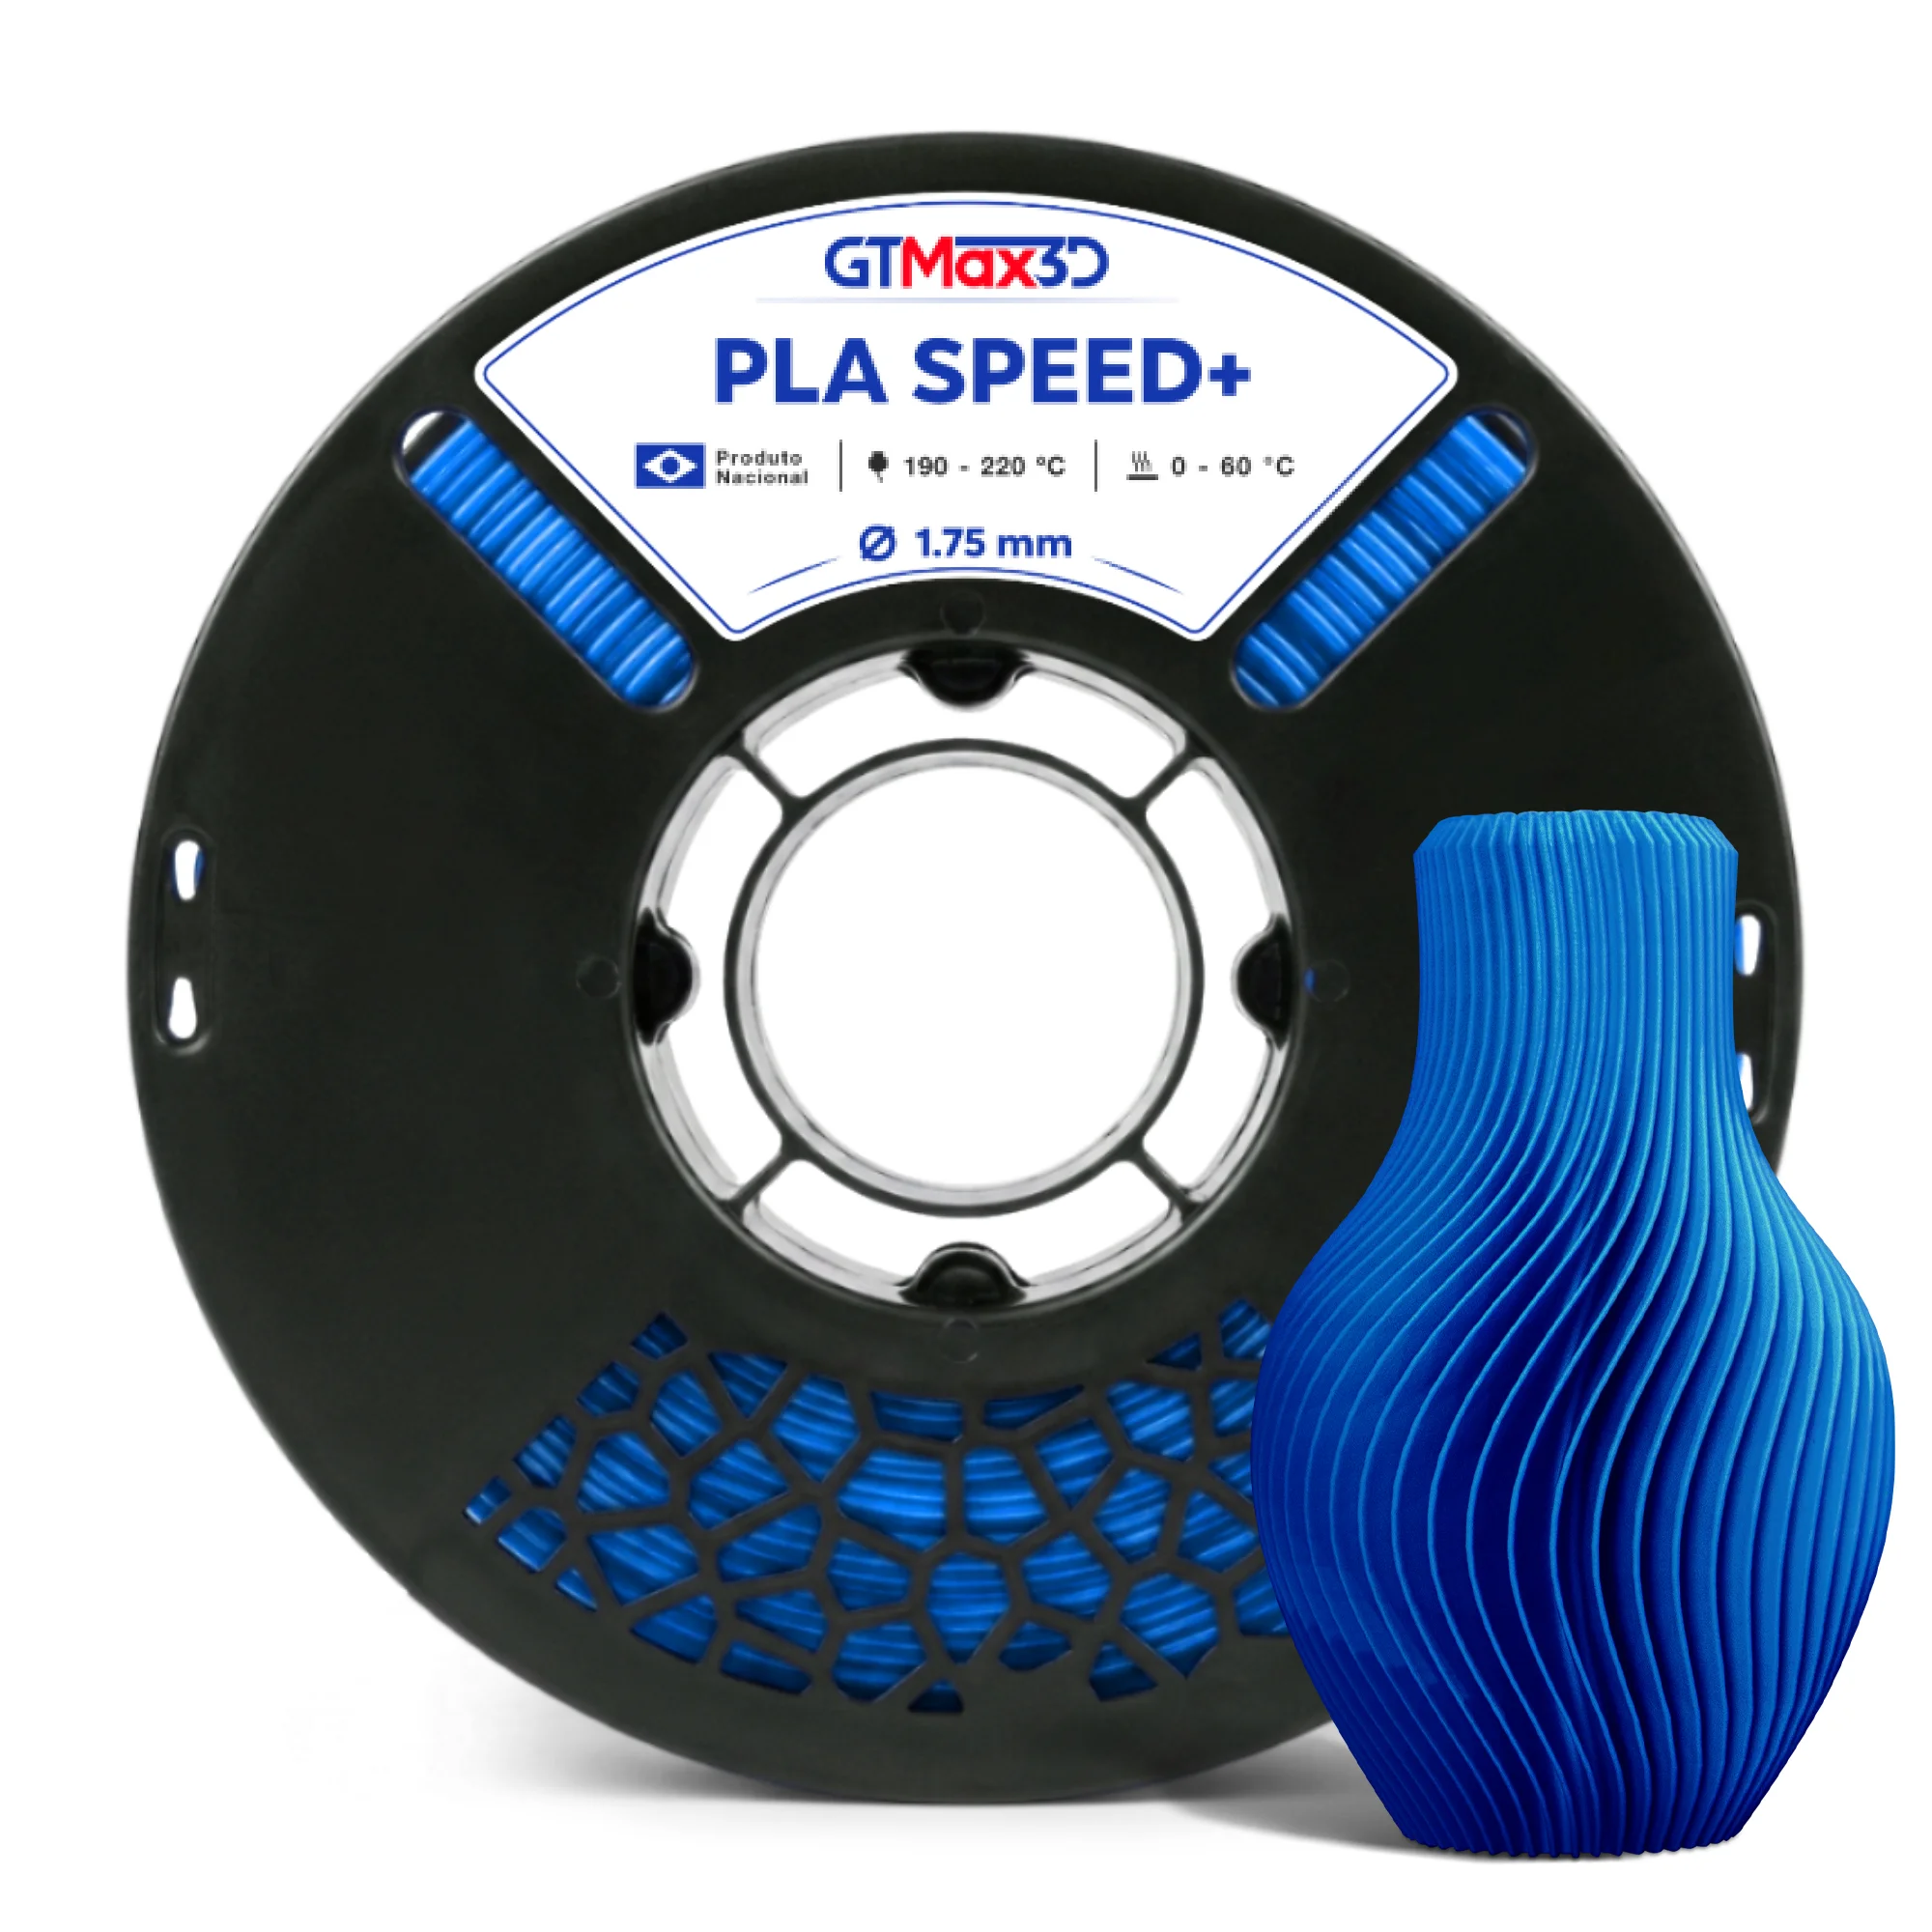
No caso do PLA Hyper de 1,75 mm disponibilizado pela Suiça Box, as informações fornecidas indicam compatibilidade com impressoras FDM e FFF de sistema aberto, incluindo equipamentos Bambu Lab e similares.
A faixa informada é de 190 °C a 230 °C para impressão e de 25 °C a 60 °C para a mesa. Esses valores são referências do produto e devem ser ajustados de acordo com a impressora, o ambiente e o resultado observado nos testes.
Conheça o filamento PLA da Suiça Box
A Suiça Box atua como fornecedora de filamentos PLA e impressoras 3D para diferentes perfis de uso, incluindo makers, hobbistas, empresas de impressão 3D e instituições educacionais.
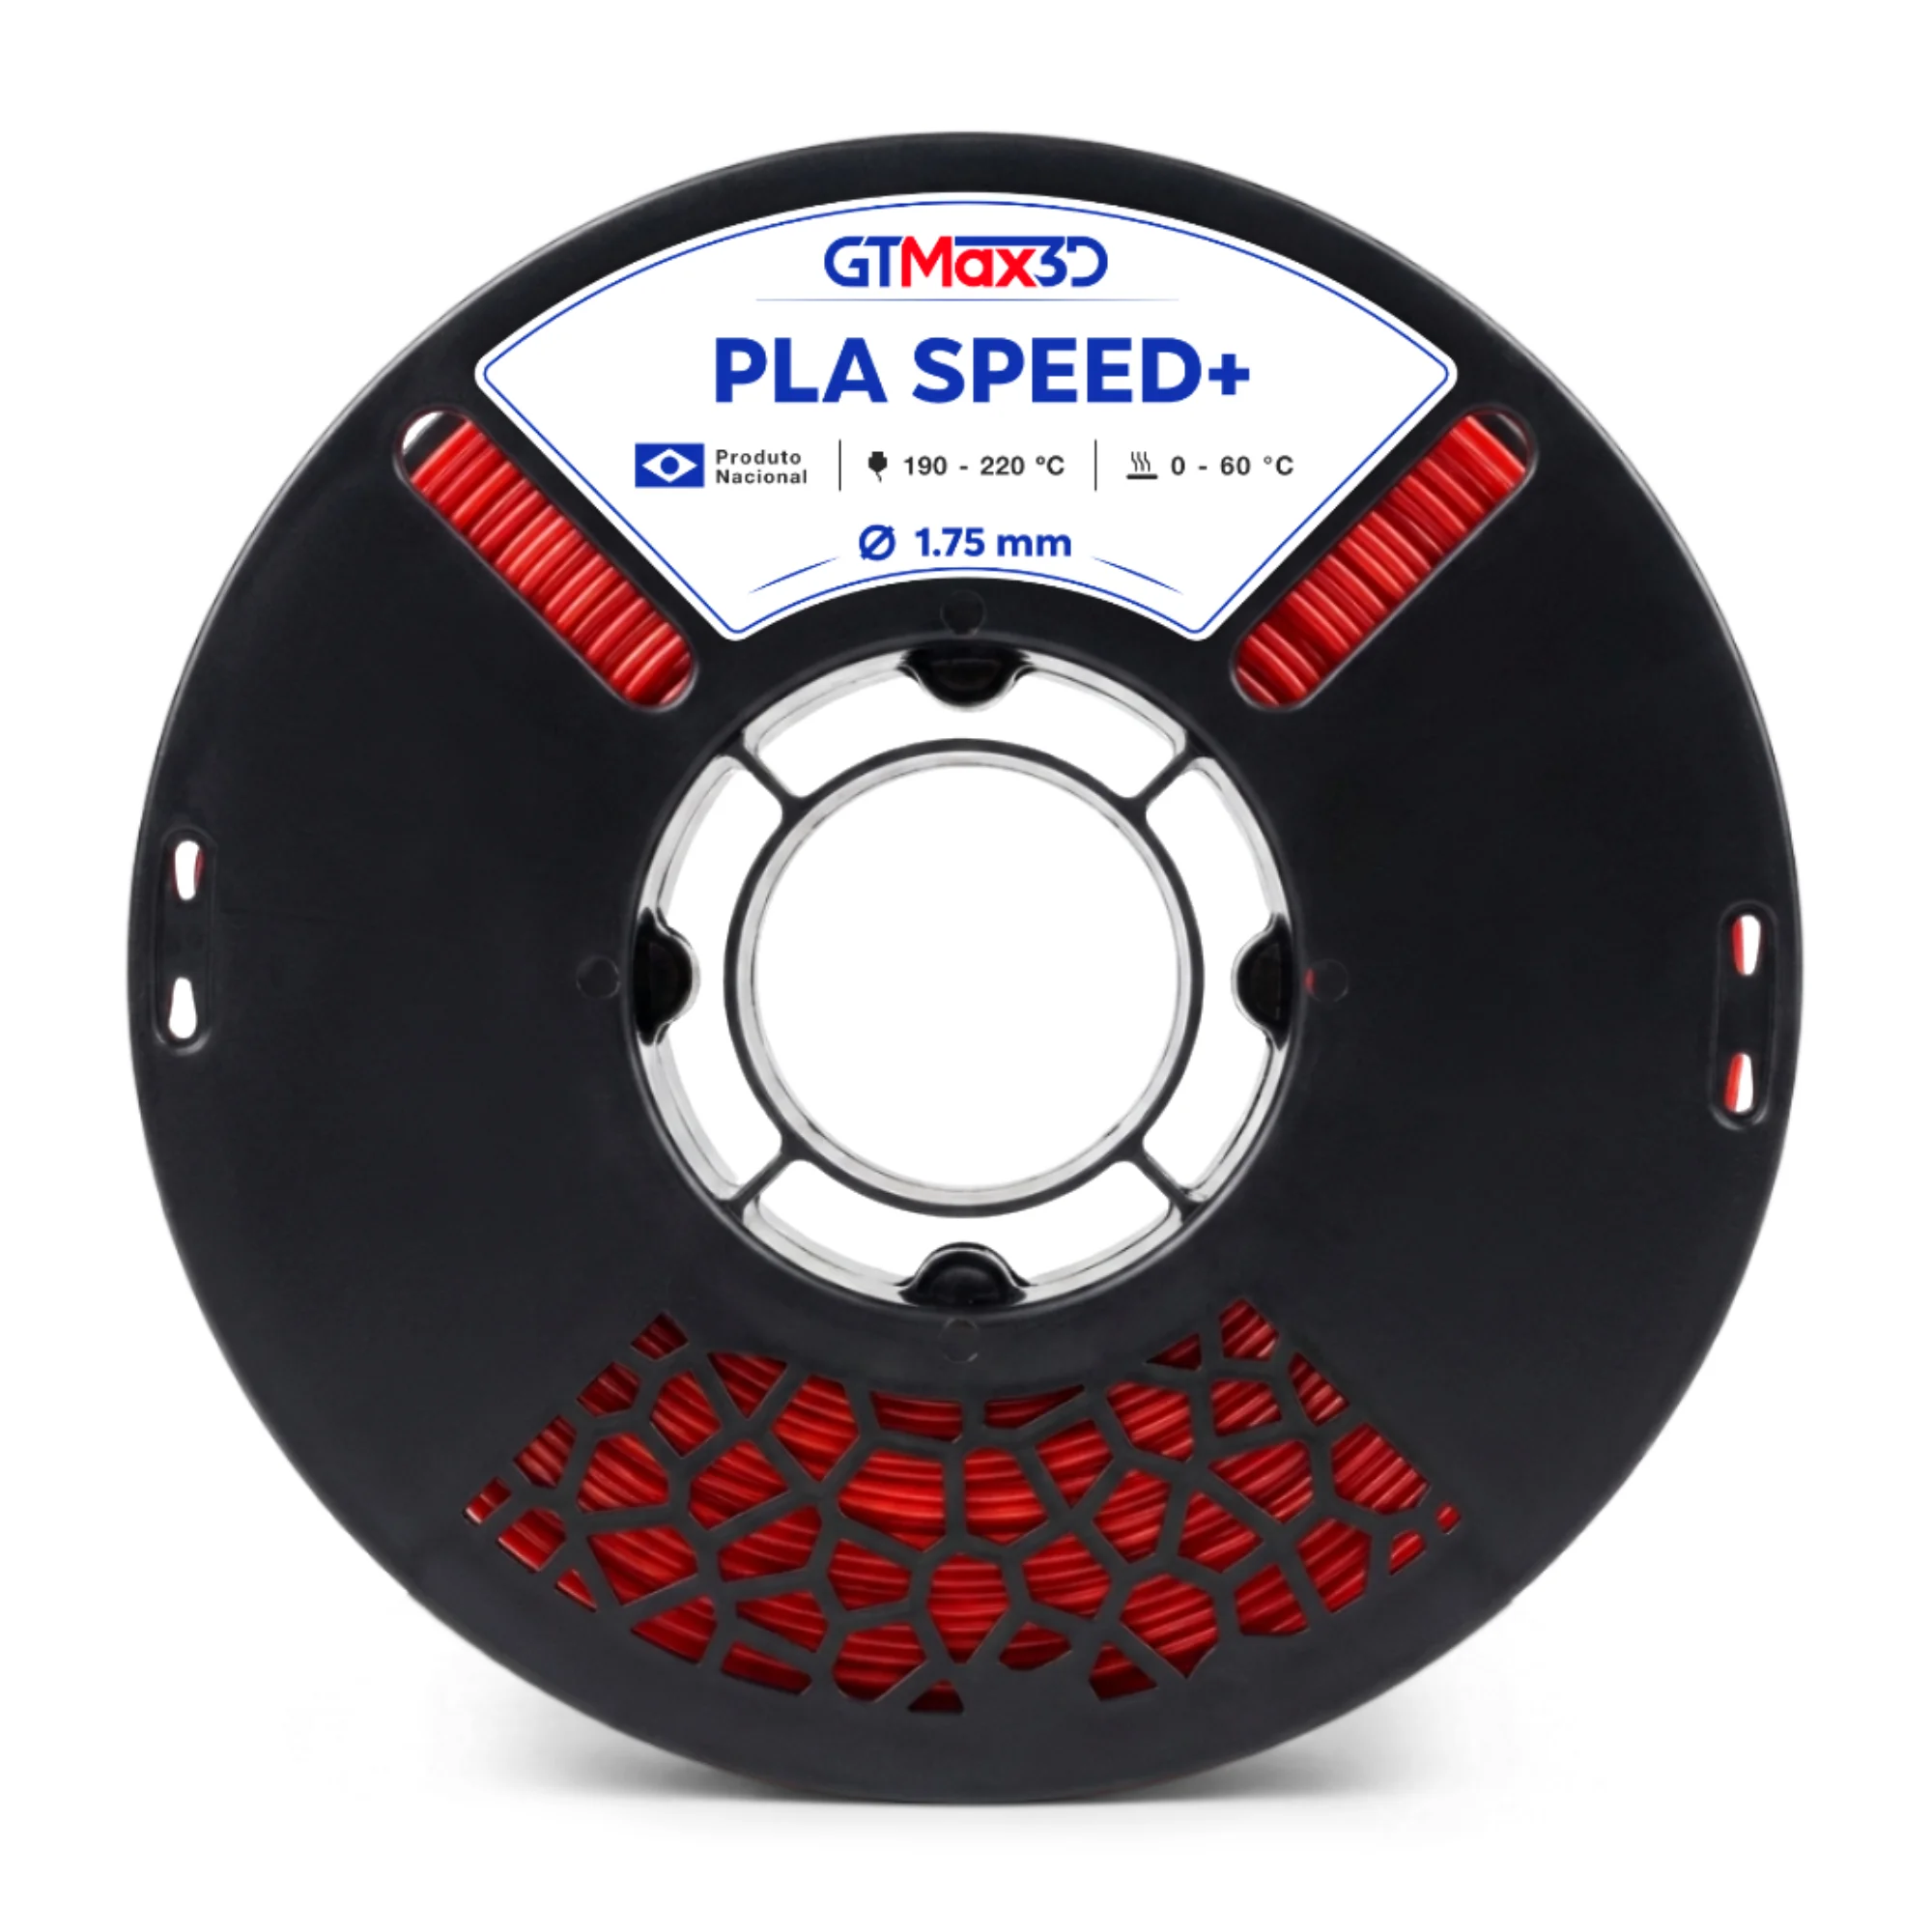
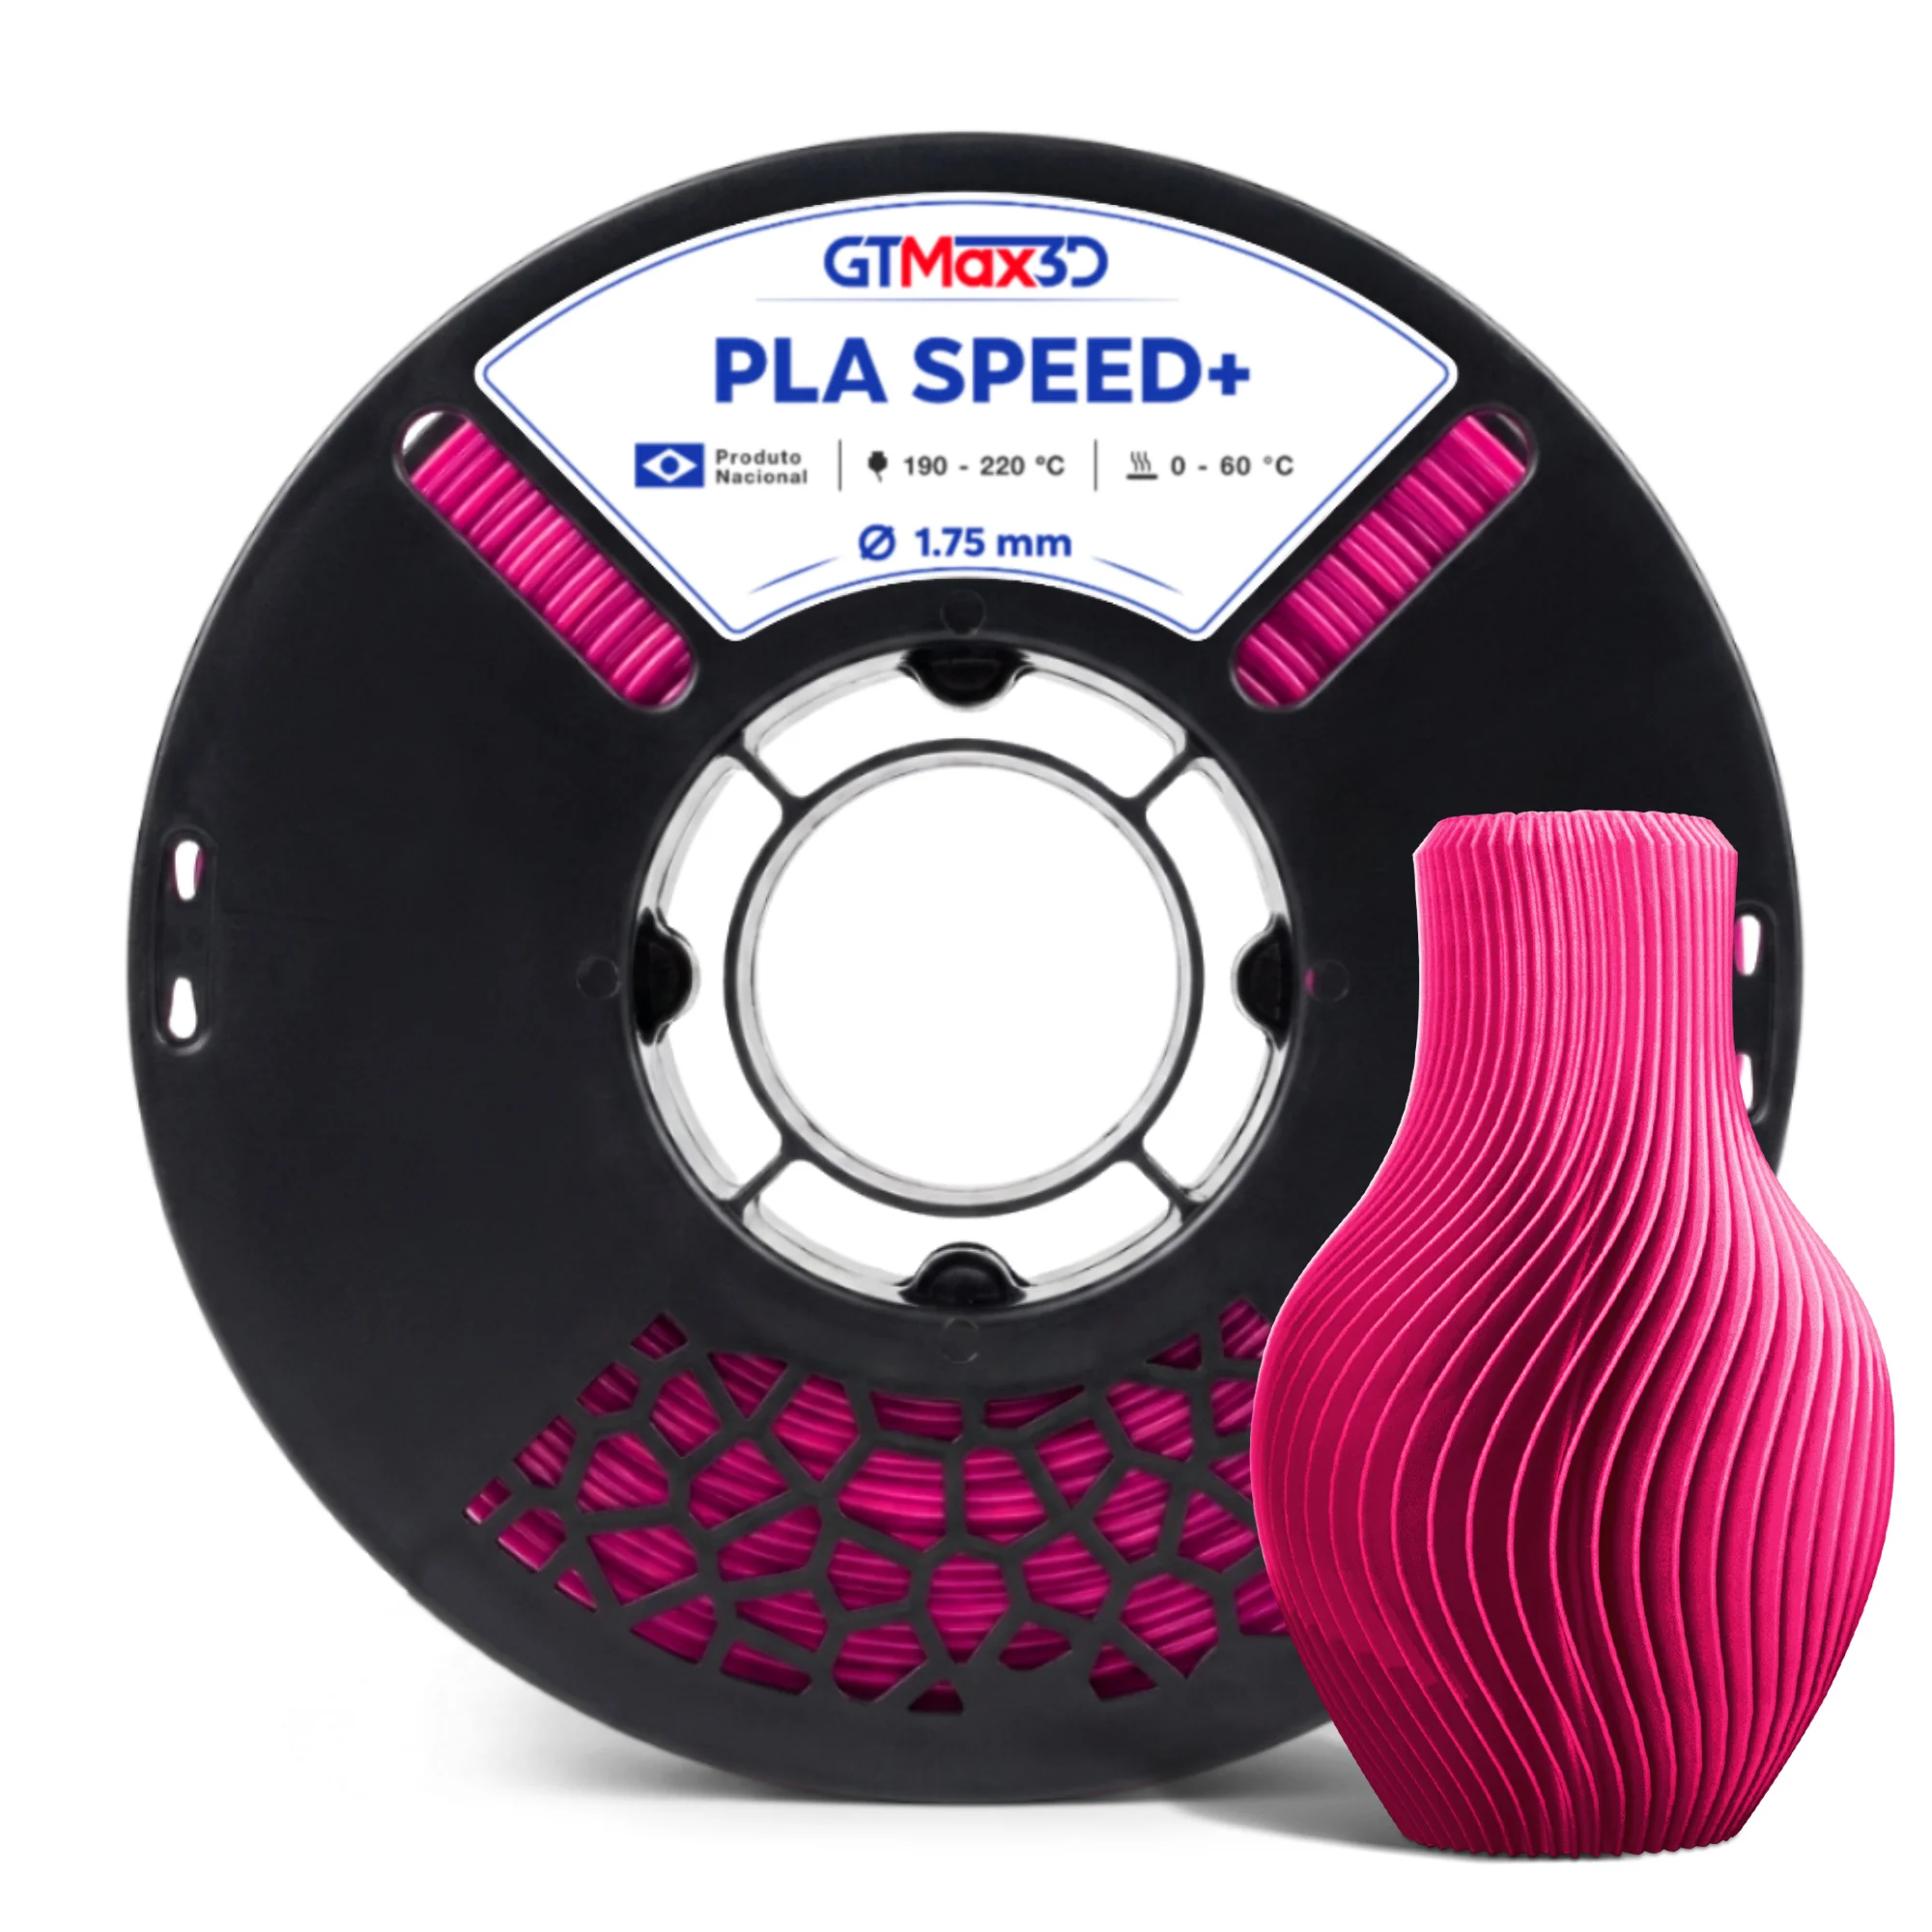
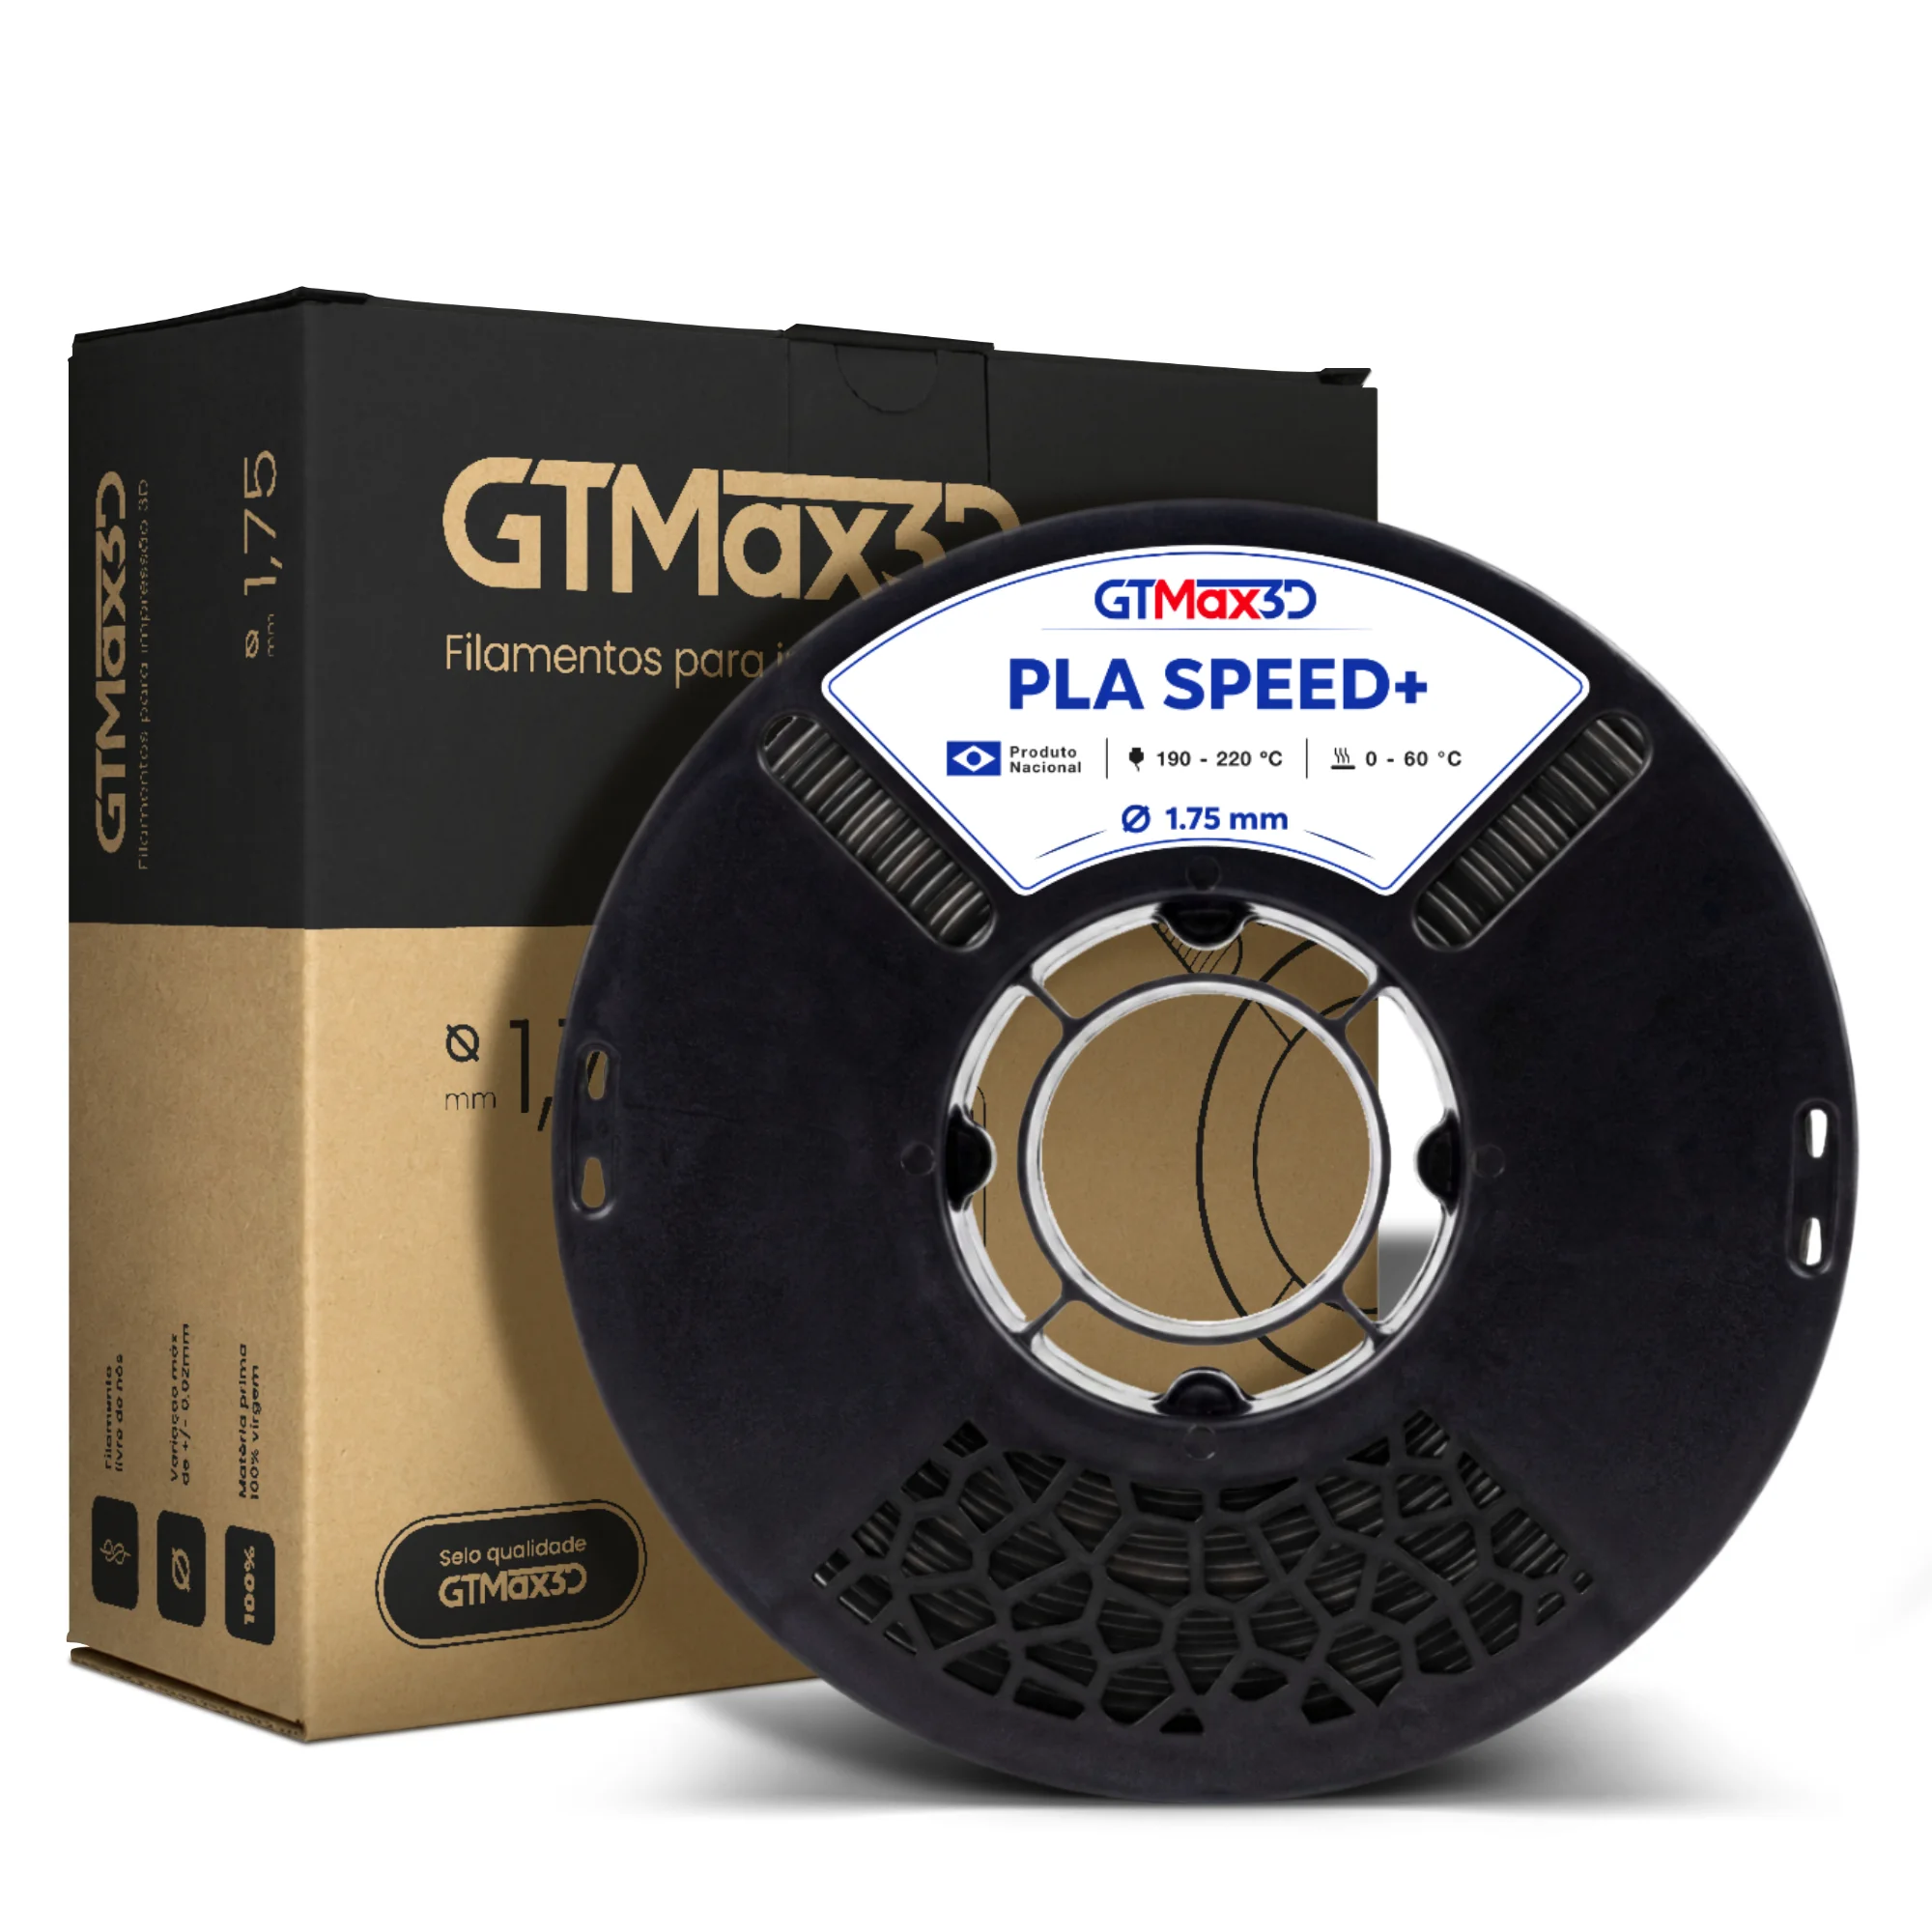
O Filamento PLA Hyper 1,75 mm combina rolo de 1 kg, tolerância dimensional informada de ± 0,03 mm e foco em impressão de alta velocidade.
Para avaliar se ele é adequado ao seu projeto, consulte a disponibilidade e confirme a compatibilidade com o modelo específico da sua impressora antes da compra.
Especificações confirmadas
- Material: PLA Hyper.
- Aplicação: impressão 3D por tecnologia FDM ou FFF.
- Diâmetro nominal: 1,75 mm.
- Tolerância dimensional informada: ± 0,03 mm.
- Peso líquido: 1 kg por rolo.
- Temperatura de impressão indicada: de 190 °C a 230 °C.
- Temperatura da mesa indicada: de 25 °C a 60 °C.
- Dimensões da embalagem: 210 × 210 × 70 mm.
- Diâmetro externo informado do carretel vazio: 200 mm.
- Compatibilidade informada: impressoras de sistema aberto, incluindo Bambu Lab e modelos similares.
- Embalagem: ecológica, conforme a descrição do produto.
As faixas de temperatura são referências do produto e não substituem a consulta à ficha técnica nem os testes na impressora específica. A temperatura adequada pode variar conforme o equipamento, o bico, a ventilação, a velocidade e o ambiente.
Aplicações por perfil de usuário
Para makers e hobbistas, o PLA Hyper pode ser uma alternativa prática para protótipos, peças decorativas, modelos funcionais e testes de projeto que se beneficiem de impressão relativamente simples e bom acabamento.
Para empresas de impressão 3D, a capacidade declarada de operar em alta velocidade pode ser relevante em trabalhos com volume recorrente, prototipagem rápida e produção de pequenos lotes.
Antes de adotar uma configuração de produção, é recomendável validar dimensionalidade, acabamento, adesão e resistência em uma amostra representativa.
Para instituições educacionais, o material pode apoiar atividades de modelagem, fabricação digital, prototipagem e aprendizagem de impressão FDM ou FFF. A escolha deve considerar a compatibilidade dos equipamentos disponíveis e os parâmetros recomendados pelo fabricante.
Em peças funcionais, o PLA pode atender projetos que exijam boa definição e resistência mecânica compatível com o material.
Para aplicações críticas, exposição a condições severas ou exigências específicas de desempenho, é necessário realizar validação técnica e investigar se outro material é mais apropriado.
Relação entre diâmetro e alimentação do filamento
O diâmetro de 1,75 mm deve corresponder ao sistema de alimentação configurado na impressora. Essa medida influencia a quantidade de material empurrada pelo extrusor e participa do cálculo de fluxo, retração e extrusão.
A tolerância dimensional de ± 0,03 mm informa a variação declarada do diâmetro e ajuda a compreender a regularidade esperada do fornecimento do material. Ainda assim, o diâmetro nominal não promove sozinho uma impressão sem falhas.
O caminho do filamento deve estar livre, o carretel precisa ser alimentado sem travamentos e os parâmetros de fluxo devem ser ajustados ao equipamento.
Subextrusão, excesso de material ou falhas de alimentação podem estar relacionados a calibração, temperatura, velocidade, bico, umidade ou ao próprio sistema mecânico da impressora.
Verificação antes da compra
Antes de comprar o PLA Hyper 1,75 mm, confirme:
- Se a impressora utiliza filamento de 1,75 mm.
- Se o equipamento é FDM ou FFF e possui sistema de alimentação compatível.
- Se o manual da impressora aceita a faixa de temperatura de 190 °C a 230 °C no bico.
- Se a mesa pode trabalhar na faixa indicada de 25 °C a 60 °C, quando necessário.
- Se o diâmetro do bico, o extrusor e o caminho do filamento são adequados ao uso pretendido.
- Se a velocidade desejada foi validada em testes, em vez de presumida apenas pela capacidade declarada do filamento.
- Se o volume de 1 kg atende ao consumo previsto para protótipos ou pequenos lotes.
- Se o acabamento, a resistência e a precisão obtidos atendem aos requisitos da peça.
A Suiça Box disponibiliza esse Filamento PLA para makers, empresas, hobbistas e instituições educacionais. Para confirmar disponibilidade e verificar a compatibilidade com uma impressora específica, consulte a Suiça Box antes da compra.
Compatibilidade e parâmetros básicos de impressão
Para avaliar se um material para impressora 3D é adequado, compare o diâmetro do filamento, o sistema de alimentação, a tecnologia da máquina e as faixas de temperatura indicadas pelo fabricante.
O Filamento PLA Hyper 1,75 mm é informado como compatível com impressoras FDM e FFF de sistema aberto, incluindo modelos Bambu Lab e similares.
Ainda assim, a compatibilidade prática depende do manual da impressora, do diâmetro aceito pelo extrusor, do bico instalado, da capacidade de aquecimento e das condições de adesão da mesa.
Parâmetros informados para o Filamento PLA
- Diâmetro nominal do filamento: 1,75 mm.
- Temperatura de impressão indicada: 190 °C a 230 °C.
- Temperatura da mesa indicada: 25 °C a 60 °C.
- Tecnologia de impressão: FDM ou FFF em sistema aberto.
- Material: PLA Hyper.
- Uso recomendado: protótipos rápidos, peças funcionais e produção em pequena ou média escala.
- Velocidade: o produto é apresentado para impressão em alta velocidade; a configuração efetiva deve ser ajustada à impressora, ao bico e à geometria da peça.
Checklist de calibração inicial
- Confirme no manual da impressora que o equipamento aceita filamento de 1,75 mm e material PLA.
- Verifique se o caminho do filamento está livre e se o carretel consegue alimentar o extrusor sem resistência excessiva.
- Comece dentro da faixa de 190 °C a 230 °C e faça ajustes graduais conforme a qualidade da extrusão e as orientações da ficha técnica.
- Configure a mesa entre 25 °C e 60 °C, considerando a superfície de impressão e o ambiente.
- Faça o nivelamento ou a compensação da mesa antes do teste.
- Observe a primeira camada: ela deve apresentar deposição contínua e aderência suficiente sem excesso de material.
- Teste a vazão, a retração e a velocidade com uma peça pequena antes de iniciar uma produção maior.
- Examine sinais como falhas de alimentação, subextrusão, excesso de material, descolamento ou stringing.
- Registre as configurações que funcionaram para a combinação específica de impressora, bico, mesa e filamento.
Qual temperatura usar no bico para o PLA Hyper?
A faixa informada para o Filamento PLA é de 190 °C a 230 °C. O melhor ponto dentro dessa faixa varia conforme a impressora, o bico, a velocidade, a altura de camada e o ambiente.
Um teste progressivo ajuda a equilibrar fluxo, acabamento e aderência entre camadas.
Qual temperatura usar na mesa?
A faixa indicada é de 25 °C a 60 °C. A necessidade de aquecimento e o ajuste mais adequado dependem da superfície da mesa, da peça e das condições ambientais.
A primeira camada deve ser observada antes de aumentar a velocidade ou iniciar uma sequência de produção.
O filamento funciona em qualquer impressora 3D?
Não é possível tratar a compatibilidade como universal.
O produto é informado como adequado a impressoras FDM e FFF de sistema aberto, como Bambu Lab e similares, mas é necessário confirmar no manual o uso de filamento de 1,75 mm, PLA, a faixa térmica disponível e o sistema de alimentação.
A velocidade máxima está definida apenas pelo filamento?
Não. A velocidade também depende da capacidade de aquecimento e extrusão da impressora, do diâmetro do bico, da geometria da peça, da altura de camada e da qualidade desejada.
A descrição do produto informa aptidão para alta velocidade, mas o ajuste deve ser validado com testes controlados.
Aviso: os valores apresentados são referências informadas para o produto e não favorecem o mesmo resultado em todas as máquinas.
Antes de imprimir, confira a ficha técnica do filamento e o manual da impressora. Ajuste temperatura do bico, temperatura da mesa, velocidade, retração e adesão de forma gradual, especialmente quando houver mudança de bico, superfície, ambiente ou modelo de impressora.
Para confirmar disponibilidade e compatibilidade do Filamento PLA, consulte a Suiça Box.
Como armazenar e usar filamentos para reduzir falhas?
A umidade, a poeira e uma alimentação irregular podem afetar a extrusão, aumentar o stringing, favorecer a subextrusão e gerar desperdício.
Por isso, conservar o carretel adequadamente e testar o material antes de iniciar uma produção maior ajuda a separar problemas do filamento de problemas de regulagem da impressora.
Checklist de armazenamento
- Mantenha o carretel protegido da umidade quando não estiver em uso.
- Guarde o filamento na embalagem original ou em um recipiente adequado e bem fechado.
- Evite deixar o material exposto por longos períodos em ambientes úmidos ou com muita poeira.
- Confira se o filamento está limpo, sem partículas visíveis, deformações ou sinais de contaminação.
- Verifique se o carretel gira livremente e se o filamento não está cruzado ou preso.
- Proteja a ponta do filamento para evitar que ela se solte, forme nós ou dificulte a alimentação.
- Antes de armazenar novamente, retire o material da impressora se ele não será utilizado por algum tempo.
- Observe as orientações da ficha técnica do fabricante para conservação e eventual secagem.
O Filamento PLA da Suiça Box possui embalagem ecológica. Esse diferencial pode ser considerado por quem busca uma alternativa de embalagem alinhada a práticas mais sustentáveis, sem substituir os cuidados necessários contra umidade e contaminação.
Sintomas e possíveis causas
| Sintoma observado | Possíveis causas para investigar |
|---|---|
| Subextrusão ou falhas nas paredes | Umidade, bico parcialmente obstruído, fluxo inadequado ou alimentação irregular |
| Stringing entre partes da peça | Umidade, retração mal ajustada, temperatura elevada ou deslocamentos inadequados |
| Estalos durante a extrusão | Umidade no filamento ou dificuldade de alimentação |
| Camadas com falhas intermitentes | Carretel travando, caminho do filamento obstruído ou fluxo instável |
| Superfície áspera ou acabamento irregular | Temperatura, velocidade, fluxo, resfriamento ou condição do filamento |
| Deslizamento no sistema de alimentação | Pressão inadequada no extrusor, filamento deformado ou resistência no caminho até o bico |
| Desperdício elevado em várias tentativas | Parâmetros não calibrados, primeira camada inadequada ou material armazenado de forma incorreta |
Essa tabela é um guia de investigação, não um diagnóstico definitivo. O mesmo sintoma pode ter mais de uma causa, e a identificação deve considerar a impressora, o bico, o ambiente e o perfil de fatiamento utilizados.
Passo a passo de teste antes de imprimir em série
- Verifique a condição visual do carretel, procurando poeira, deformações, nós e sinais de absorção de umidade.
- Confirme se o filamento está corretamente posicionado e se o carretel consegue girar sem resistência excessiva.
- Confira no manual da impressora e na ficha técnica do material os parâmetros compatíveis com o equipamento.
- Faça a carga do filamento observando se a extrusão ocorre de maneira contínua e uniforme.
- Imprima uma peça pequena ou um modelo de calibração antes de iniciar a produção.
- Avalie a primeira camada, a adesão à mesa, a uniformidade das paredes, a presença de stringing e o acabamento superficial.
- Ajuste uma variável por vez, como temperatura, fluxo, retração ou velocidade, para entender o efeito de cada mudança.
- Repita o teste após qualquer alteração relevante na impressora, no bico, no ambiente ou no perfil de impressão.
- Só avance para uma produção maior quando o resultado estiver consistente para a finalidade da peça.
Para o PLA Hyper de 1,75 mm, a faixa de temperatura informada para impressão é de 190 °C a 230 °C, e a faixa indicada para a mesa é de 25 °C a 60 °C.
Esses valores devem ser usados como ponto de partida e validados na impressora específica, pois o resultado pode variar conforme o equipamento, o bico, a ventilação, a superfície de impressão e o ambiente.
Dicas para reduzir desperdício
- Faça testes pequenos antes de utilizar um carretel em uma produção extensa.
- Evite alterar vários parâmetros ao mesmo tempo.
- Registre as configurações que produziram um resultado estável para cada impressora.
- Confira a primeira camada antes de deixar uma impressão longa em andamento.
- Mantenha o caminho do filamento livre e confirme que o carretel não está travando.
- Remova sujeiras do bico e da área de alimentação conforme as instruções do equipamento.
- Separe peças de teste de peças destinadas ao uso final.
- Reavalie o material caso falhas persistam mesmo após a verificação das regulagens.
- Armazene novamente o filamento assim que a impressão terminar, especialmente em ambientes sujeitos à umidade.
Quando o PLA é uma boa escolha para impressão 3D?
O PLA costuma ser uma boa escolha para prototipagem, peças visuais, modelos educacionais e produção de componentes em pequena ou média escala quando o projeto prioriza facilidade de impressão, acabamento e produtividade.
A decisão deve considerar o ambiente de uso, a resistência exigida, a exposição ao calor e as orientações da ficha técnica do filamento e da impressora.
Para aplicações críticas, temperaturas elevadas ou esforços mecânicos específicos, compare o projeto com filamentos técnicos e valide o desempenho por meio de testes.
Comparação educacional entre critérios de escolha
| Critério | Quando o PLA pode ser adequado | Quando investigar outro material |
|---|---|---|
| Facilidade de impressão | Protótipos e peças em que a praticidade de configuração é importante | Processos que exigem propriedades muito específicas ou maior controle ambiental |
| Acabamento | Modelos, peças demonstrativas e produtos que valorizam definição visual | Projetos que necessitam de aparência, textura ou resistência superficial diferente |
| Velocidade | Produção de protótipos e lotes pequenos ou médios, especialmente com filamentos desenvolvidos para alta velocidade | Peças cuja qualidade final dependa de parâmetros ou propriedades que o PLA não atenda |
| Resistência mecânica | Componentes funcionais submetidos a esforços compatíveis com o projeto | Peças sujeitas a cargas elevadas, impacto recorrente ou condições severas de uso |
| Temperatura de operação | Aplicações em ambientes dentro dos limites definidos para o material e para a peça | Componentes expostos a calor, fontes térmicas ou variações ambientais relevantes |
| Sustentabilidade e desperdício | Projetos que valorizam testes iterativos, redução de falhas e embalagem ecológica quando informada pelo fornecedor | Situações em que a destinação, a composição ou os requisitos ambientais exigem avaliação específica |
O PLA Hyper de 1,75 mm disponibilizado pela Suiça Box é apresentado como um filamento voltado à produtividade, com acabamento de alta qualidade, boa resistência mecânica e possibilidade declarada de impressão em alta velocidade.
Essas características podem ser relevantes para makers, empresas de impressão 3D, hobbistas e instituições educacionais, mas o resultado depende da impressora, da geometria da peça, da configuração e das condições de uso.
Situações em que o PLA pode ser adequado
- Prototipagem: para avaliar dimensões, encaixes, ergonomia e aparência antes de avançar para outra etapa de fabricação.
- Modelos e materiais didáticos: quando a definição visual e a facilidade de produção são mais importantes do que propriedades técnicas especializadas.
- Peças funcionais de baixa ou moderada exigência: desde que a resistência mecânica, a temperatura de trabalho e o tipo de esforço sejam compatíveis com o projeto.
- Produção seriada em pequena ou média escala: quando a repetibilidade do processo, o acabamento e a produtividade atendem aos requisitos do lote.
- Impressão em alta velocidade: quando a impressora, o bico, a alimentação e o perfil de fatiamento são compatíveis com essa finalidade.
Para escolher material para impressora 3d, informe à Suiça Box 3D a aplicação pretendida, as medidas necessárias e a quantidade. O atendimento pelo site ou WhatsApp permite confirmar a disponibilidade e as condições de compra e entrega antes do pedido.
Perguntas frequentes
Como a umidade pode afetar o filamento?
A umidade absorvida pode contribuir para extrusão irregular, stringing, estalos, acabamento inconsistente e maior ocorrência de falhas. Esses sinais também podem ter outras causas, portanto é recomendável testar o material e revisar as configurações da impressora.
É necessário secar todo filamento antes de usar?
Não é possível definir uma necessidade universal sem considerar o material, o tempo de exposição, as condições ambientais e os sintomas observados. Consulte a ficha técnica do fabricante e siga as orientações do equipamento ou do método de secagem utilizado.
Como saber se o filamento está contaminado?
Observe poeira, partículas, alteração visual, deformações ou dificuldade incomum de alimentação. Se houver dúvida, faça um teste curto e compare a extrusão com um trecho em boas condições, sem atribuir automaticamente o problema à composição do filamento.
A embalagem protege o filamento indefinidamente?
A embalagem ajuda na conservação, mas não elimina a necessidade de armazenamento adequado. Depois de aberta, mantenha o carretel protegido da umidade e siga as recomendações do fabricante.
O que fazer se o filamento ficou exposto à umidade?
Primeiro, avalie os sintomas durante uma extrusão ou impressão curta. Em seguida, consulte a ficha técnica para verificar se há orientação de secagem compatível com o material. Depois, repita o teste com parâmetros controlados antes de iniciar uma produção maior.
Como reduzir falhas em um carretel parcialmente utilizado?
Retire o carretel da impressora quando não estiver em uso, prenda a ponta para evitar nós e guarde o material em embalagem ou recipiente bem fechado. Antes da próxima impressão, verifique a alimentação e faça um teste de pequena escala.
O PLA é indicado para impressão rápida?
Pode ser, especialmente quando o filamento e a impressora foram preparados para esse objetivo. No caso do PLA Hyper descrito pela Suiça Box, a capacidade informada é de imprimir até 10 vezes mais rápido que filamentos PLA convencionais.
Esse dado deve ser interpretado como uma especificação declarada do produto, não como certeza universal: velocidade, qualidade e estabilidade dependem do conjunto formado por impressora, bico, temperatura, resfriamento, altura de camada, geometria e perfil de fatiamento.
O PLA serve para produção seriada?
Pode atender a protótipos repetidos e produções em pequena ou média escala quando as peças passam por validação dimensional e funcional. Antes de iniciar um lote, faça impressões de teste, confira a primeira camada, observe o acabamento e avalie a resistência no uso previsto.
Para aplicações críticas ou com requisitos normativos, a seleção do material deve ser validada tecnicamente.
Quando devo procurar um filamento técnico?
Considere investigar outras opções quando a peça ficará exposta a calor significativo, impactos frequentes, cargas elevadas, agentes químicos ou condições ambientais que ultrapassem o escopo validado para o PLA.
A escolha deve partir dos requisitos mensuráveis da aplicação, e não apenas da facilidade de impressão ou do acabamento visual. A Suiça Box informa que oferece filamentos PLA e impressoras 3D, incluindo o PLA Hyper de 1,75 mm, com atendimento online.
Para verificar disponibilidade, compatibilidade com a sua impressora e adequação ao projeto, consulte a Suiça Box antes da compra e compare as informações da ficha técnica com o manual do equipamento.
Para saber mais sobre material para impressora 3d
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.