Galeria
Clique nas imagens para ampliar
Filamento PLA: características, aplicações e boas práticas de impressão 3D
O filamento PLA é um material termoplástico amplamente utilizado em impressoras 3D FDM ou FFF. PLA significa ácido polilático, um polímero derivado de matérias-primas renováveis, como açúcares e amidos.
Durante a impressão, o PLA é aquecido, extrudado em camadas e resfriado para formar objetos tridimensionais. A popularidade do PLA se deve à sua facilidade de uso, ampla disponibilidade de perfis de fatiamento e capacidade de produzir peças com boa definição visual.
É uma escolha frequente para iniciantes, makers, estudantes e profissionais de prototipagem que precisam validar rapidamente ideias antes de avançar para outros materiais.
Principais aplicações
O PLA é versátil e pode ser usado em diversas situações, como:
- Prototipagem visual e funcional de baixa exigência térmica
- Modelos para apresentação, estudo ou demonstração
- Peças decorativas e componentes de uso geral
- Recursos didáticos para aulas de modelagem e fabricação digital
- Gabaritos, suportes e pequenos projetos desenvolvidos por makers
- Produção de peças em pequena escala, quando compatíveis com o material
Suas vantagens incluem facilidade de configuração, acabamento uniforme e boa adequação a projetos que priorizam praticidade e qualidade visual. O desempenho final, no entanto, depende da impressora, do bico, do perfil de fatiamento, da orientação das camadas e das condições de uso da peça.
Limitações que devem ser consideradas
O PLA não é adequado para todas as aplicações. Projetos submetidos a calor elevado, exposição prolongada ao sol, esforços mecânicos intensos ou impactos recorrentes podem exigir materiais com propriedades mais adequadas.
A resistência varia conforme a geometria, espessura das paredes, densidade de preenchimento, adesão entre camadas e parâmetros de impressão. A facilidade de impressão não elimina a necessidade de preparação.
A mesa deve estar limpa e ajustada, o filamento deve ser armazenado adequadamente e a temperatura deve ser definida conforme a máquina e as orientações do fabricante. O Filamento PLA Hyper da Suiça Box foi desenvolvido para aplicações que buscam produtividade e definição.
A escolha deve considerar a compatibilidade da impressora, o objetivo da peça e o perfil de impressão disponível.
Características técnicas do Filamento PLA Hyper
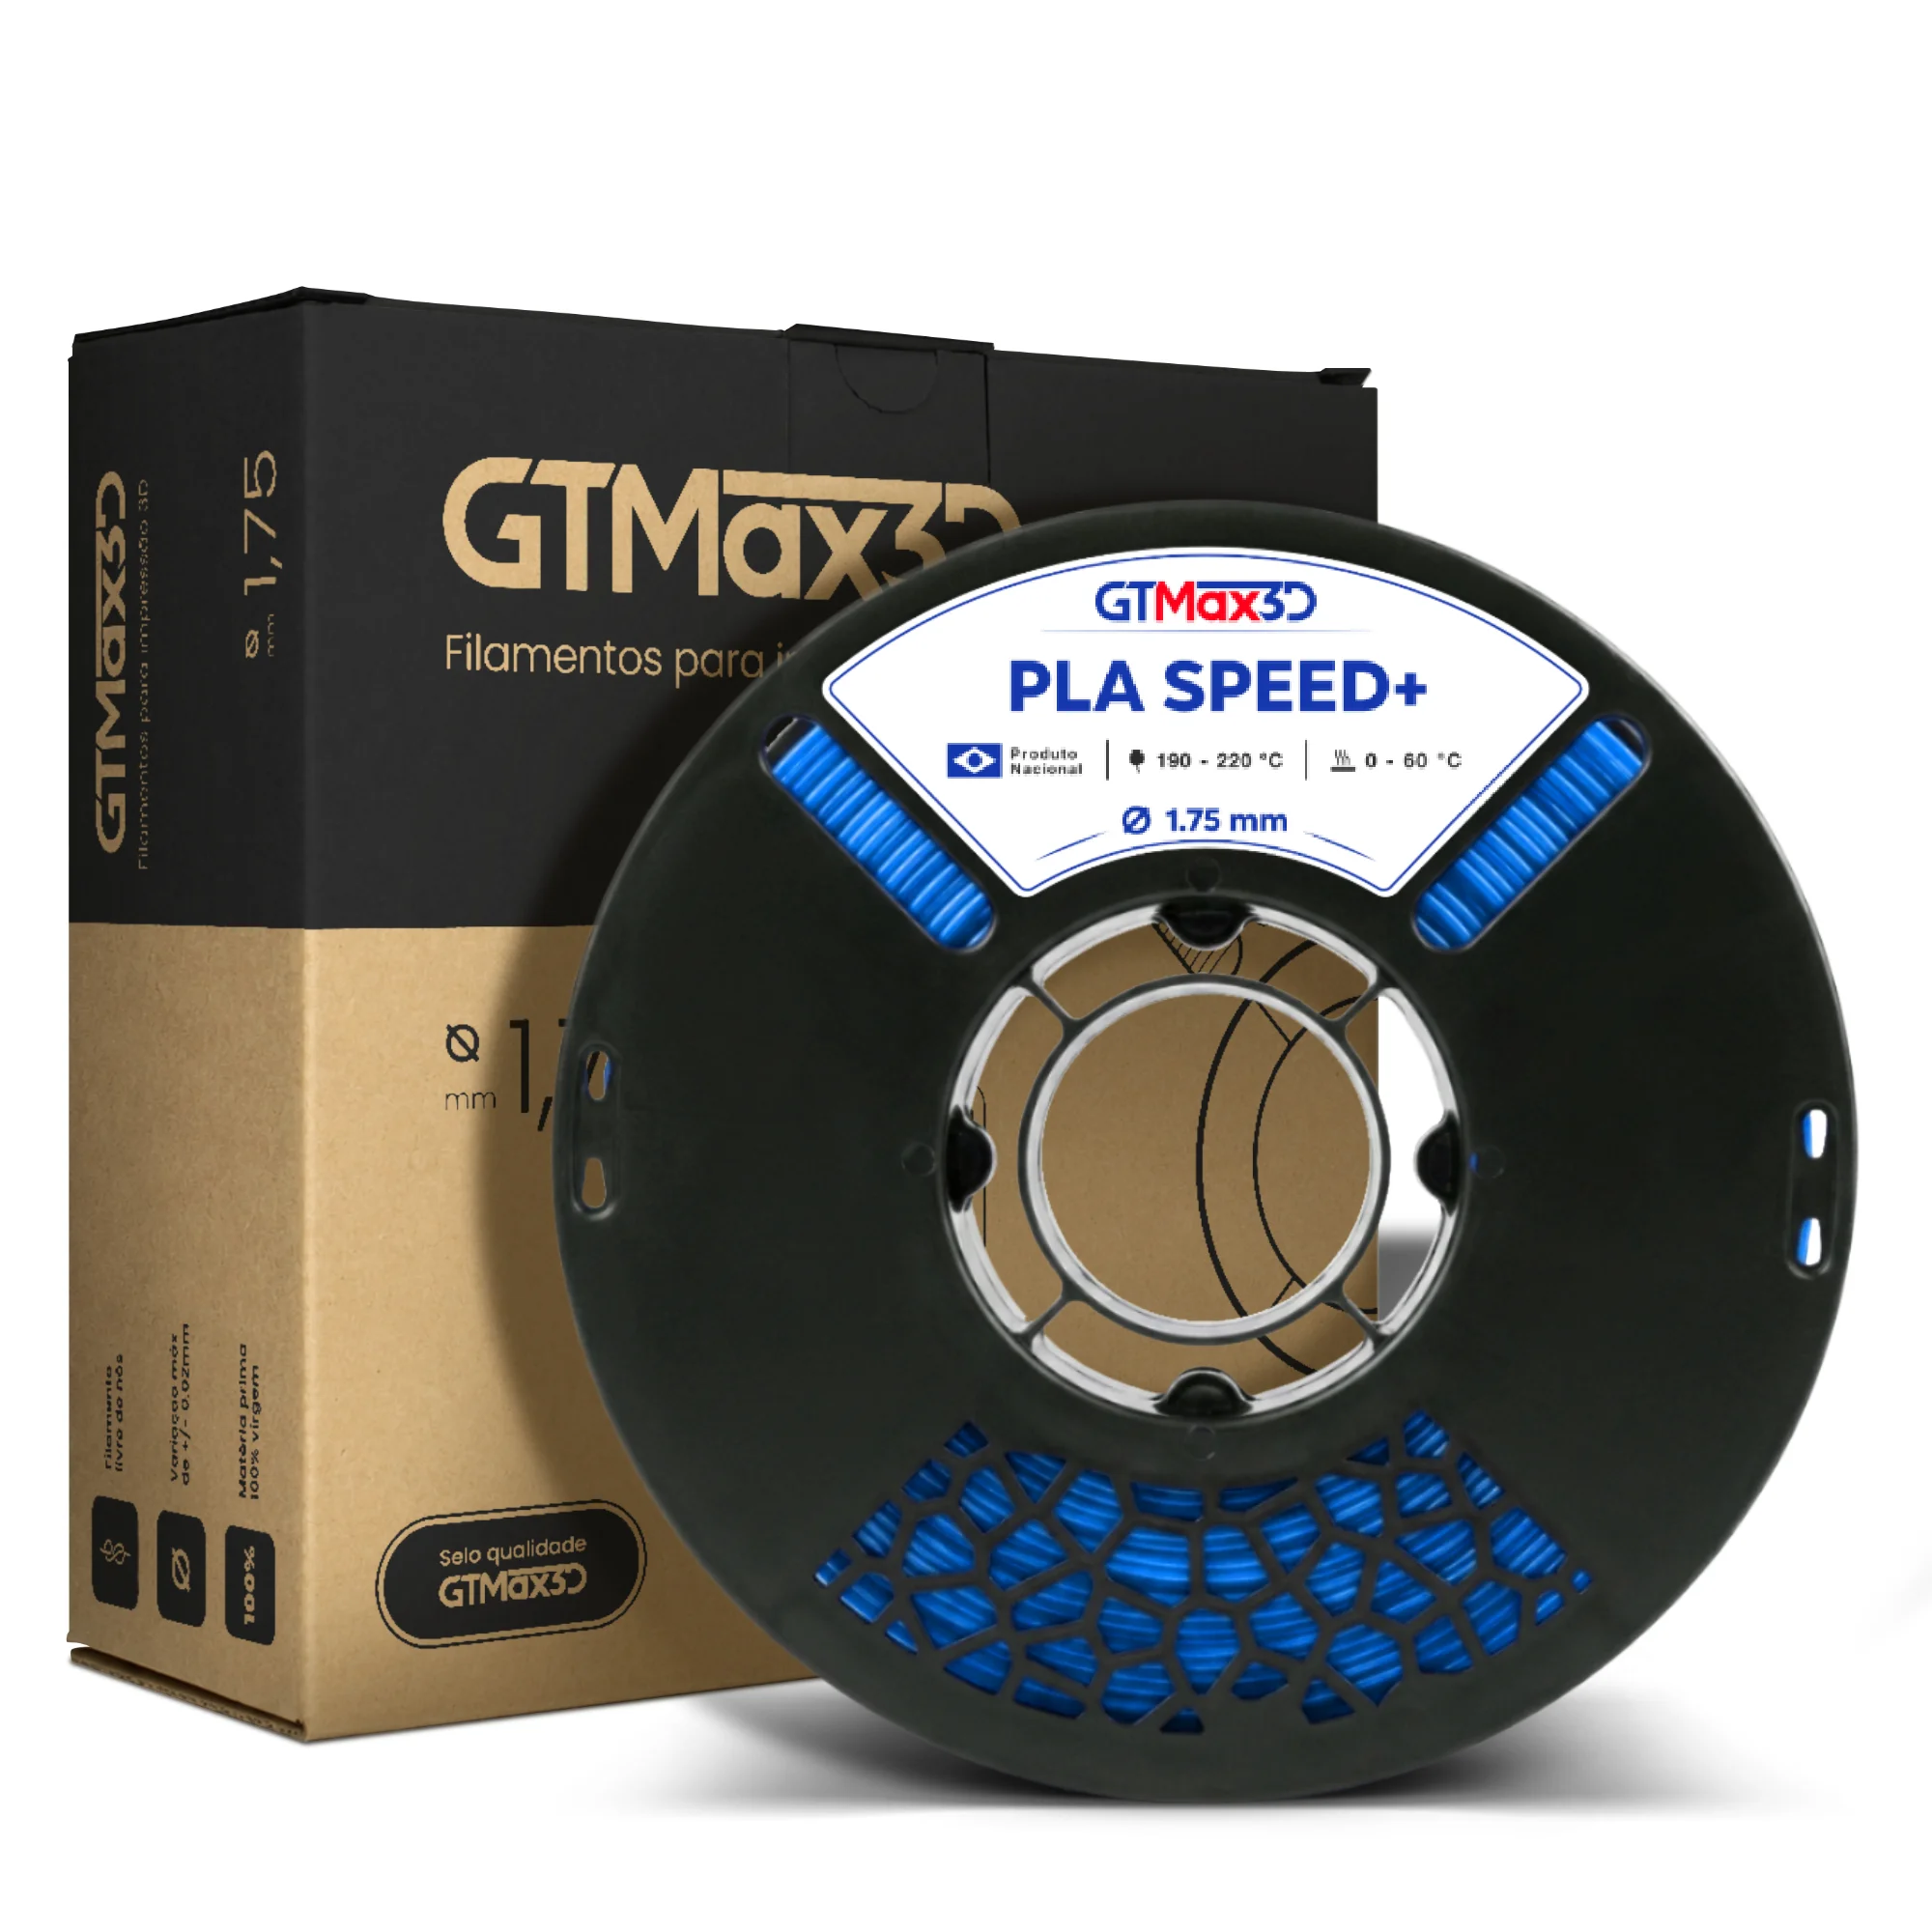
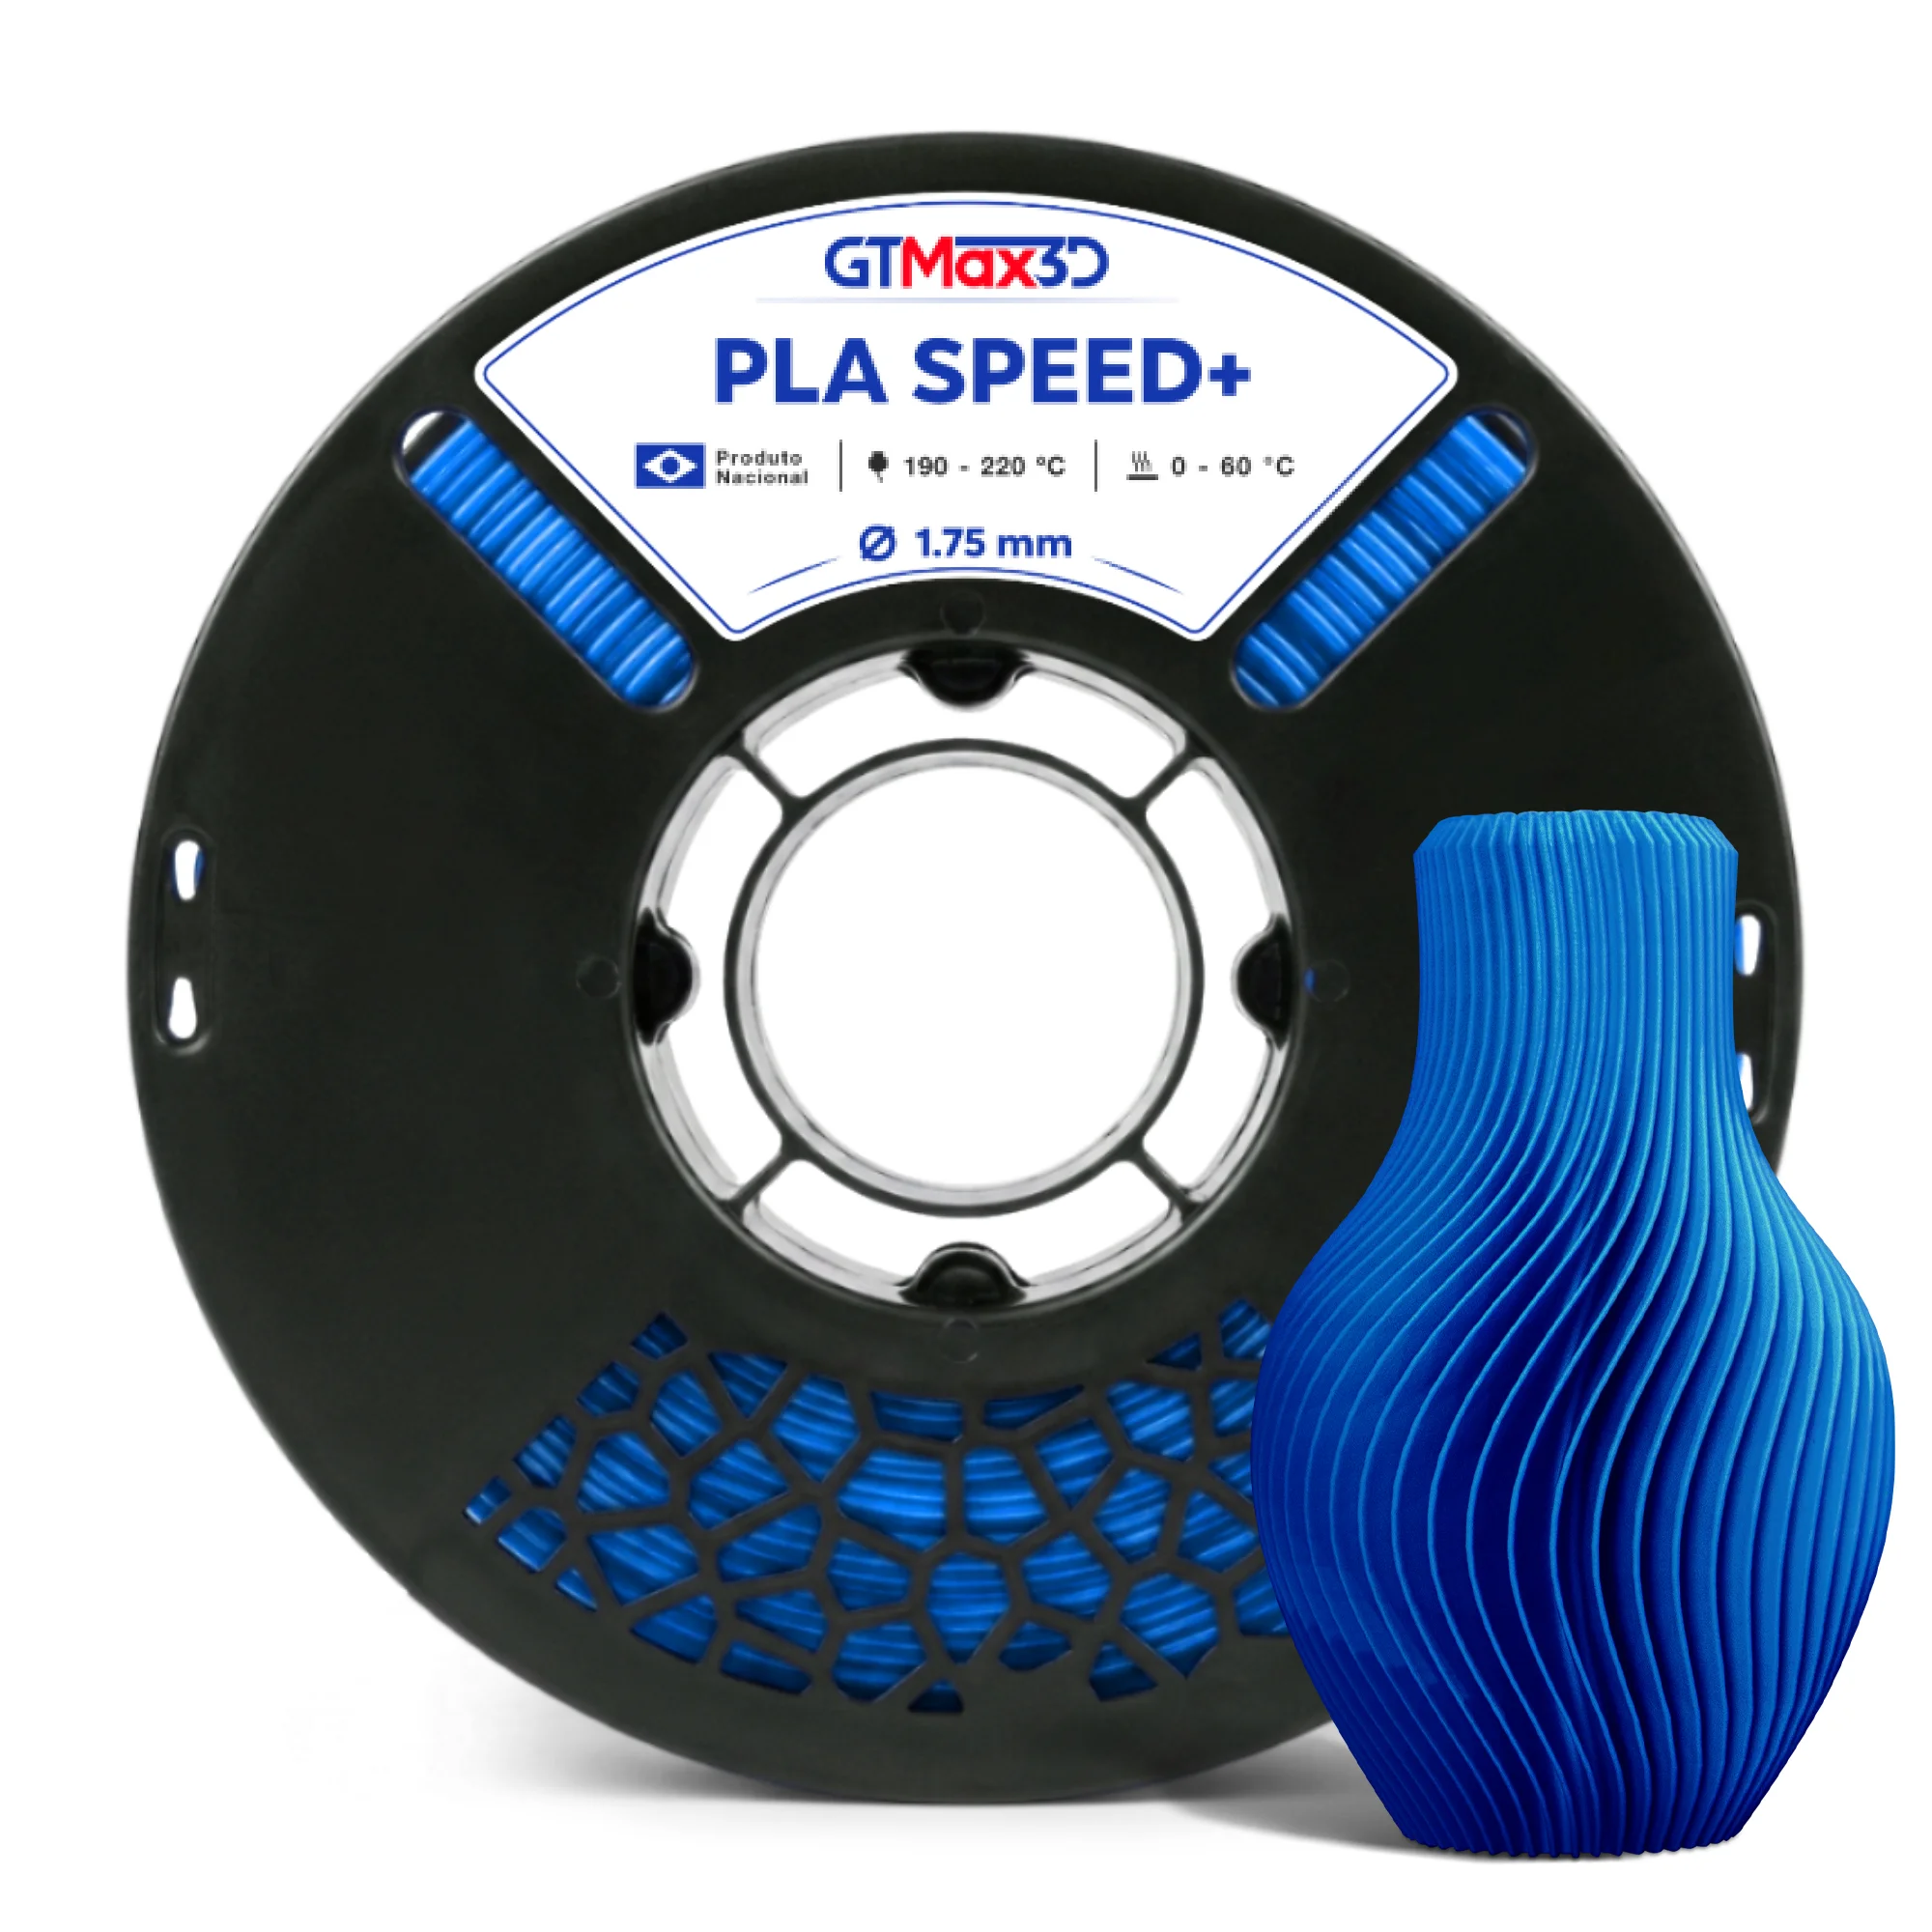
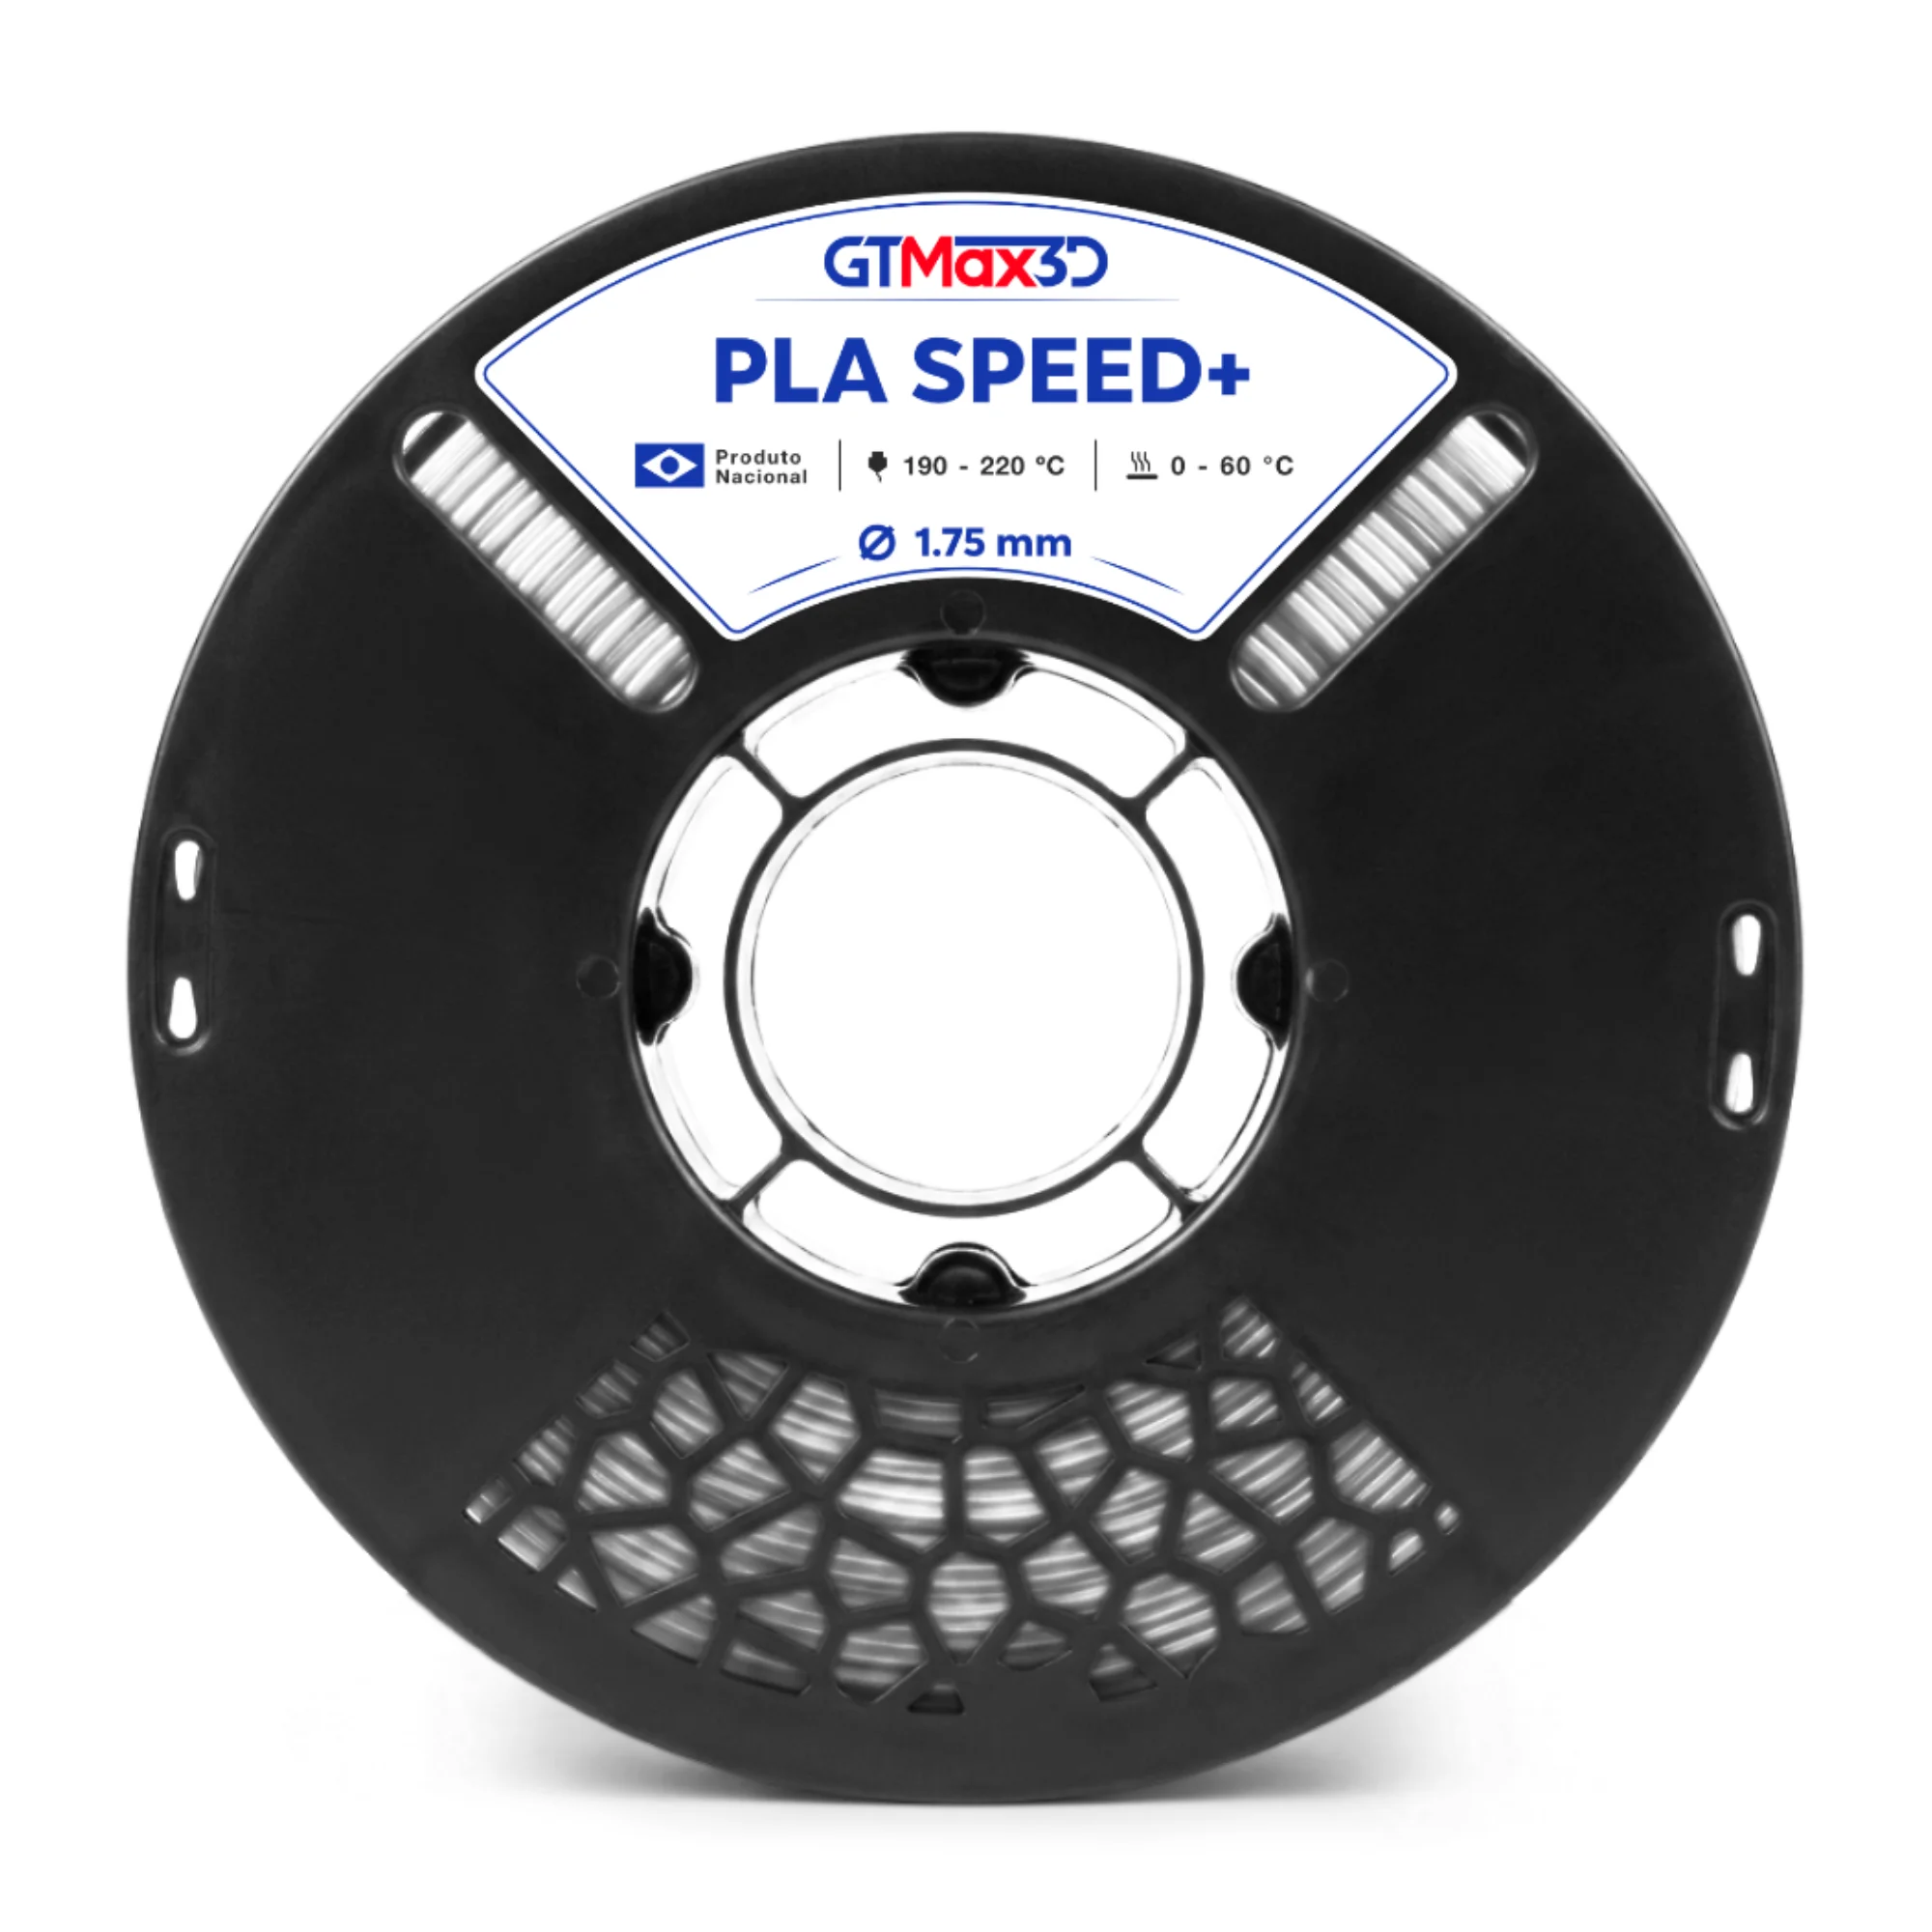
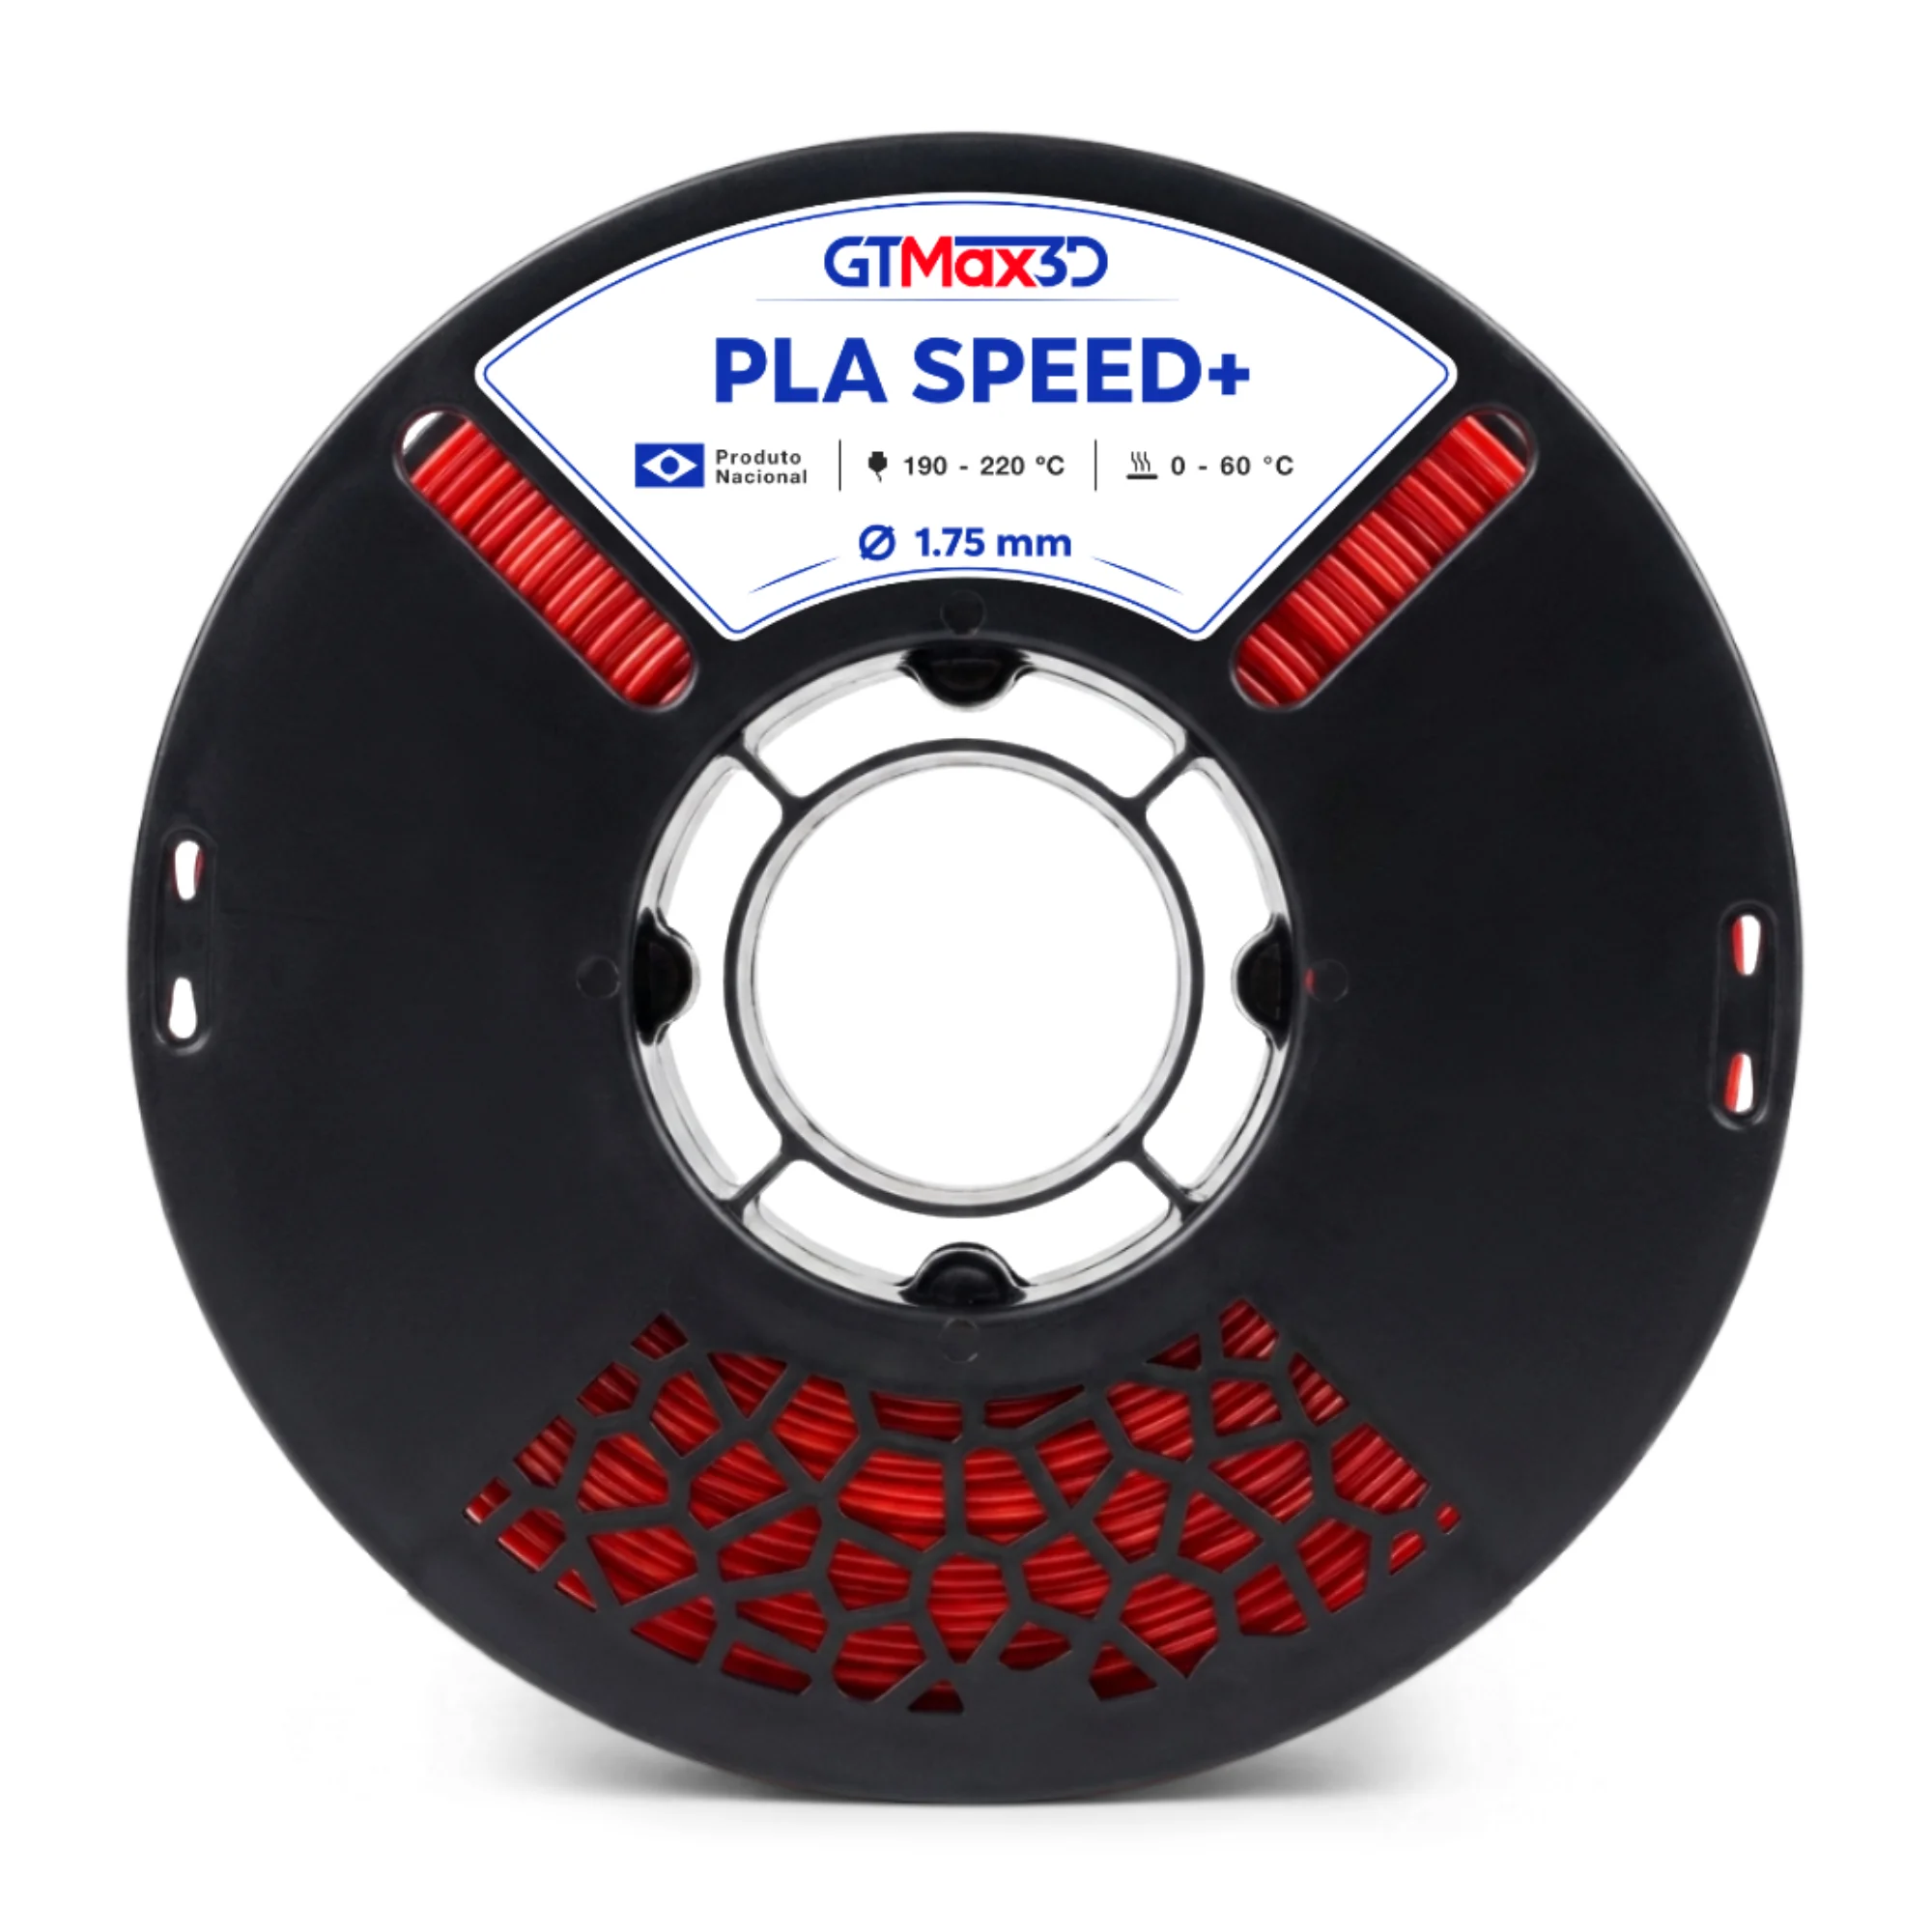
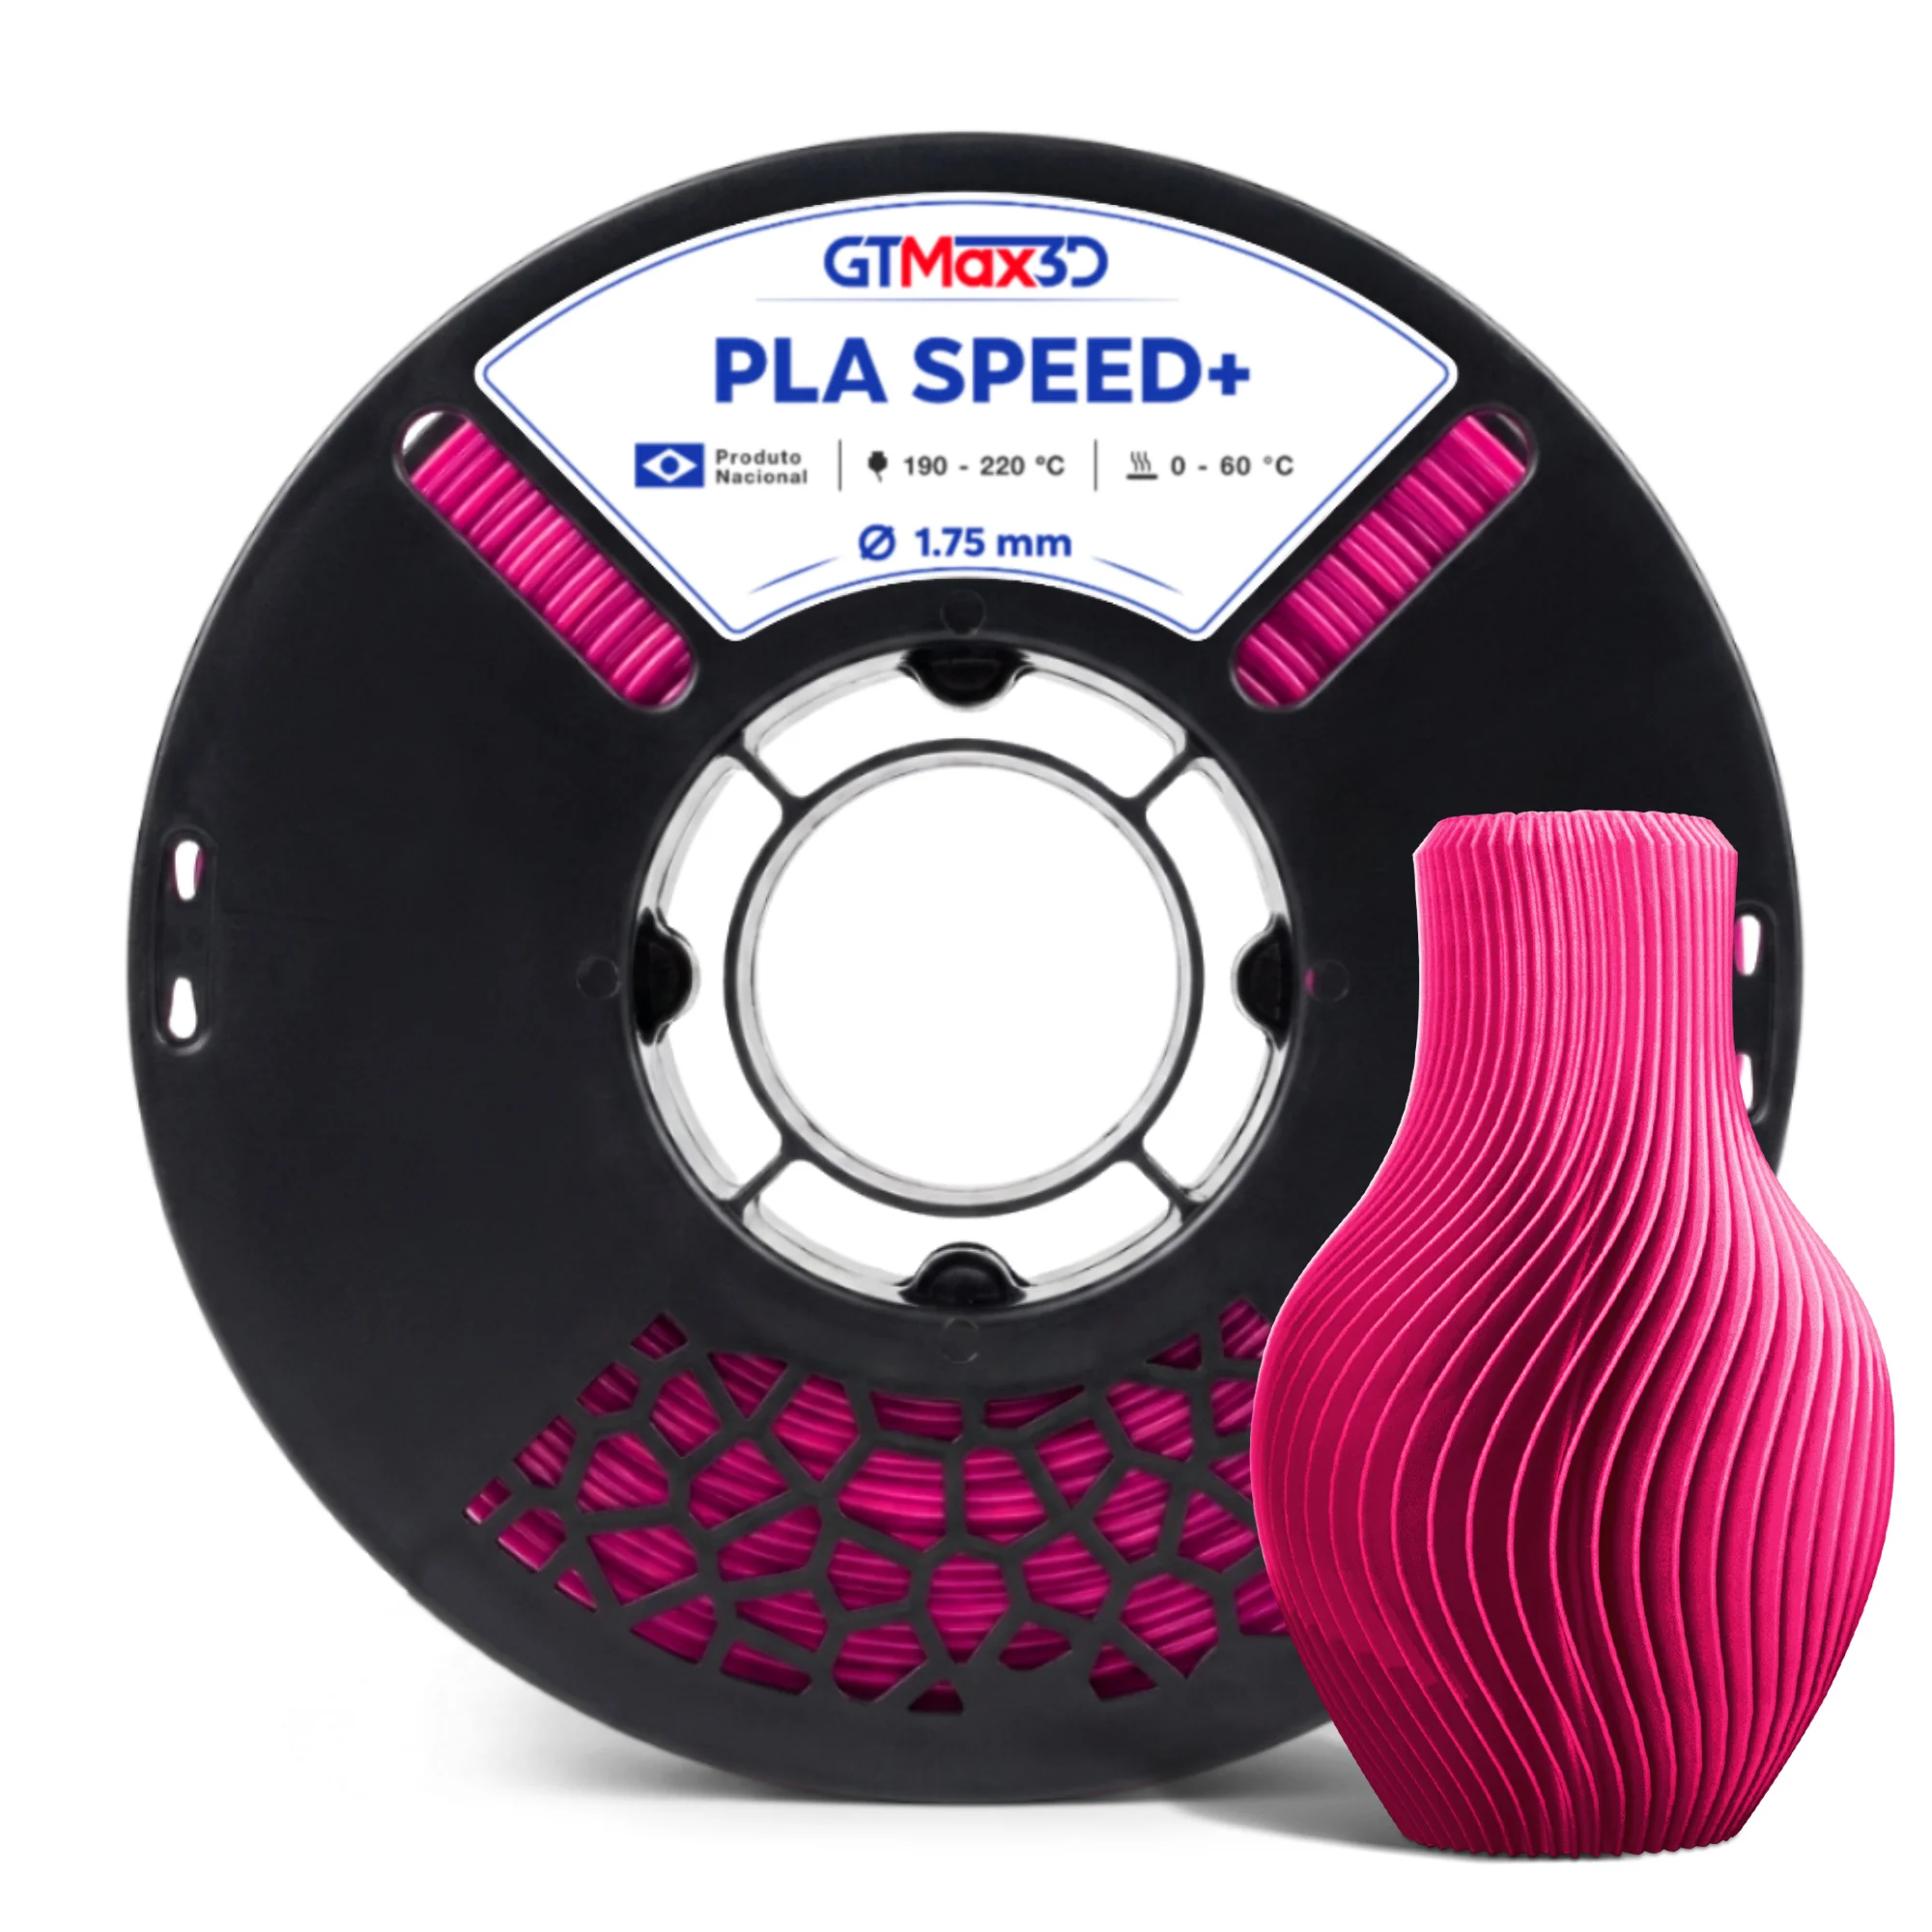
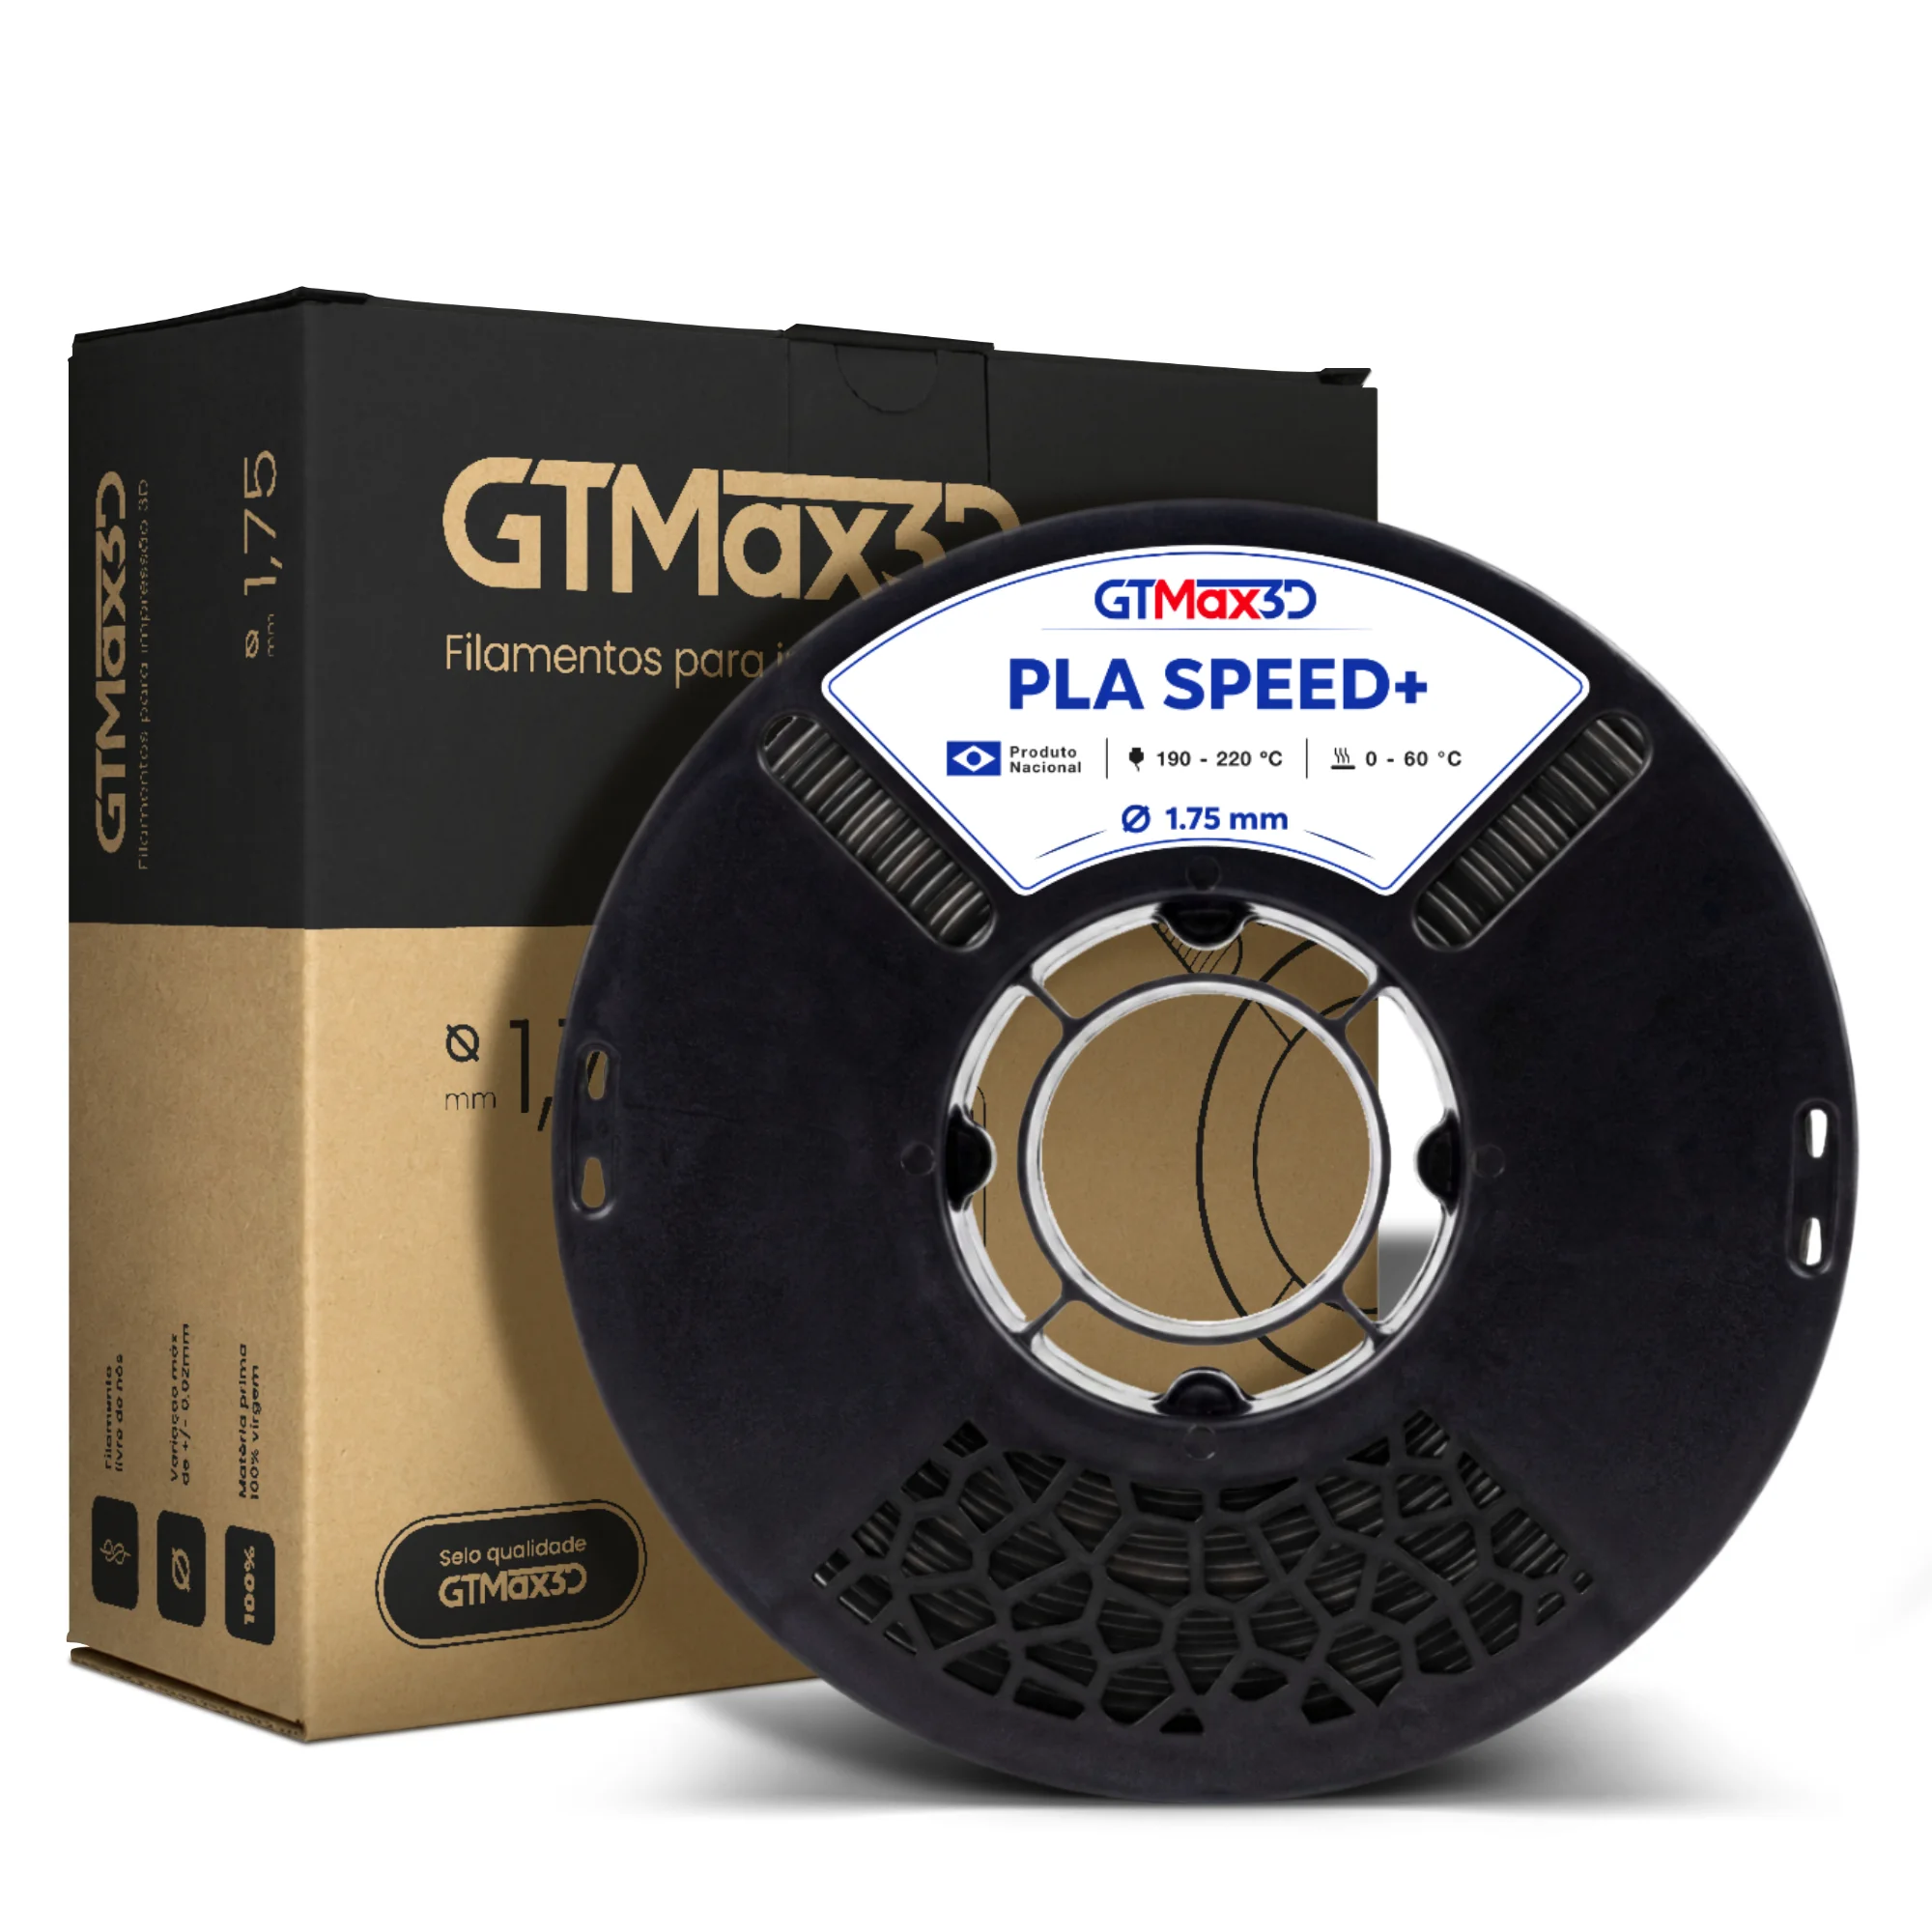
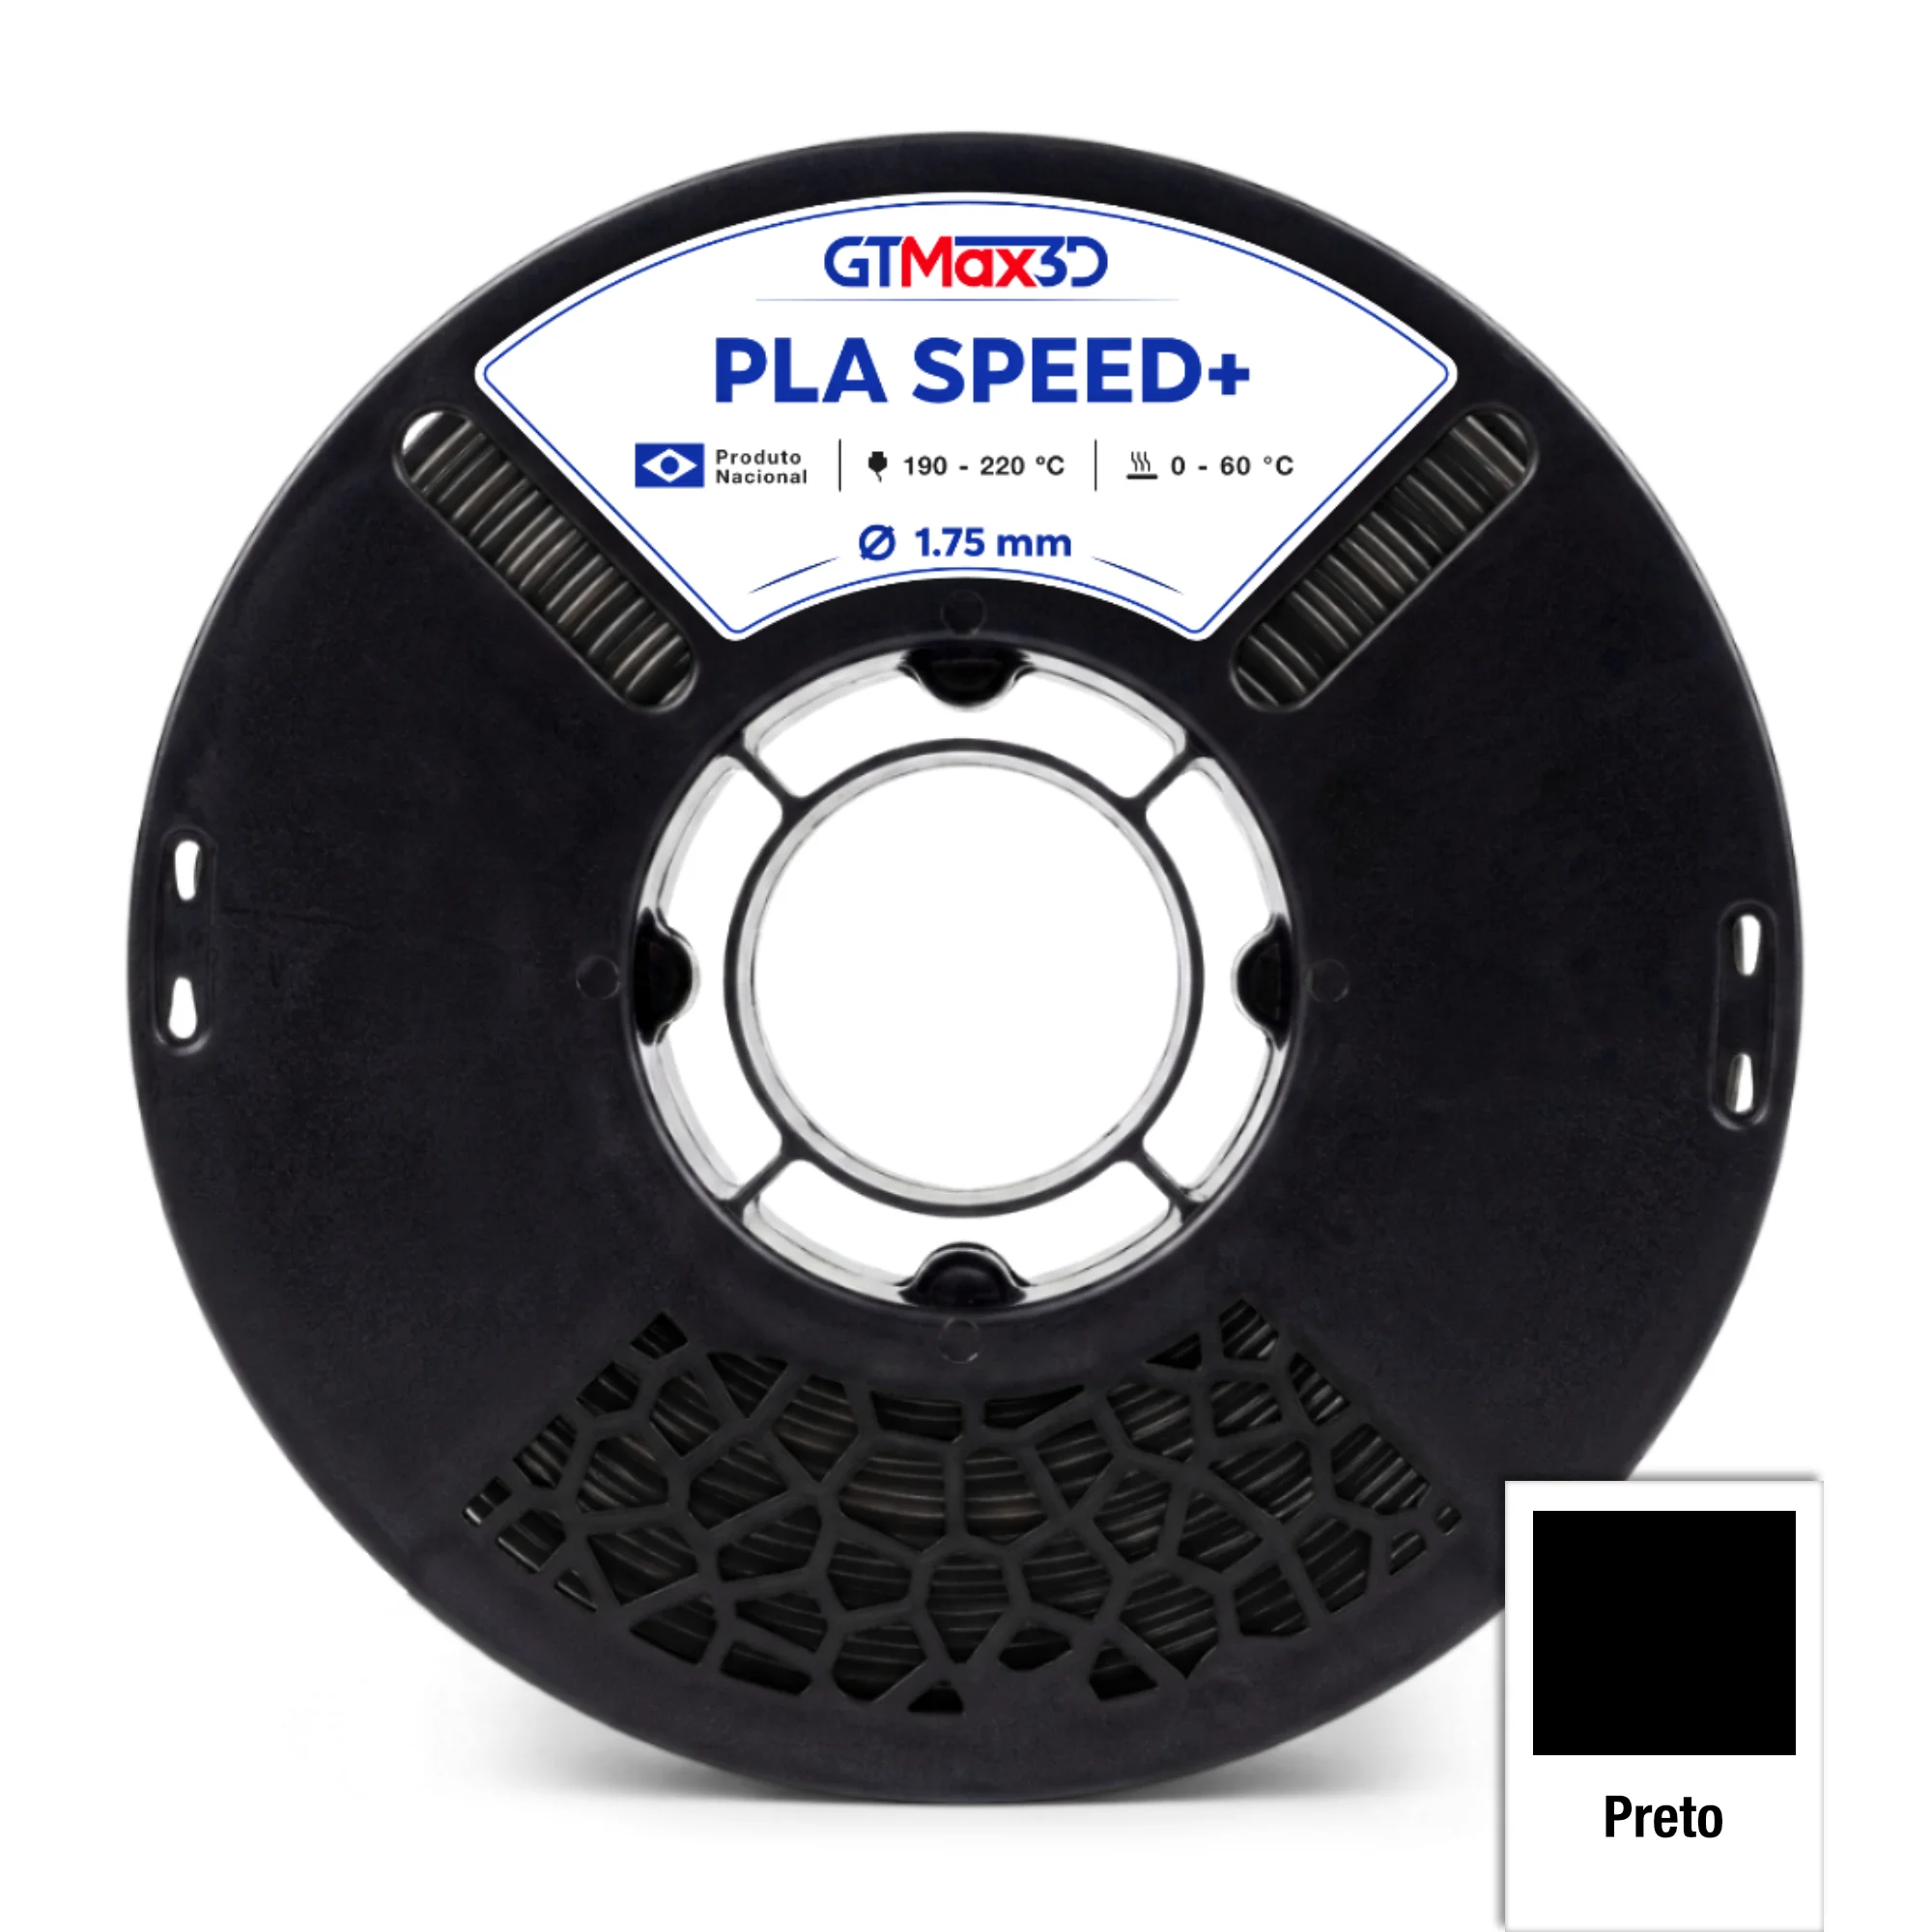
O Filamento PLA Hyper é projetado para impressoras 3D FDM ou FFF de sistema aberto. Suas especificações influenciam diretamente a alimentação do material, a estabilidade da extrusão e a possibilidade de ajustar o processo para diferentes níveis de produtividade.
Especificações principais
- Diâmetro nominal: 1,75 mm
- Tolerância dimensional: ± 0,03 mm
- Temperatura de impressão: 190 °C a 230 °C
- Temperatura da mesa: 25 °C a 60 °C
- Peso líquido do rolo: 1 kg
- Compatibilidade: Impressoras FDM ou FFF de sistema aberto, incluindo Bambu Lab e similares
O diâmetro de 1,75 mm é padrão para muitas impressoras 3D de mesa. A tolerância dimensional informa a variação esperada em relação ao diâmetro nominal, ajudando o extrusor a conduzir o material de maneira previsível.
A faixa de temperatura indicada deve ser usada como referência inicial, com ajustes conforme a impressora, o bico, a velocidade e o perfil de impressão.
A mesa aquecida pode operar entre 25 °C e 60 °C, dependendo da configuração do equipamento e das condições da peça.
A preparação da superfície, a primeira camada e a geometria do modelo são fatores importantes para reduzir descolamentos e deformações. O rolo com 1 kg de material favorece o planejamento de protótipos, peças funcionais e pequenas ou médias séries.
O PLA Hyper é voltado à impressão em alta velocidade, com alegação de até 10 vezes mais rapidez em relação a filamentos PLA convencionais.
A produtividade real depende da capacidade mecânica da impressora, do fluxo volumétrico, do fatiador, da complexidade do modelo e da calibração. Verifique a compatibilidade do equipamento antes da compra.
Aplicações, produtividade e compatibilidade com impressoras 3D
O Filamento PLA Hyper atende diferentes perfis de impressão 3D, desde makers e hobbistas até instituições educacionais e pequenos negócios que produzem protótipos ou peças em baixa e média escala.
A escolha é ideal quando a prioridade é combinar facilidade de uso, boa definição visual e potencial de produtividade, sempre considerando os limites da impressora, do modelo e do perfil de fatiamento.
Para makers e hobbistas, o PLA Hyper é prático para testar ideias, criar modelos funcionais, produzir organizadores, suportes, componentes personalizados e objetos para projetos pessoais.
Em ambientes educacionais, é útil para atividades de prototipagem, modelagem e aprendizagem de fabricação digital, pois o PLA é associado a uma experiência de impressão mais acessível do que materiais que exigem maior controle térmico ou uma câmara fechada.
Em protótipos rápidos, a possibilidade de trabalhar em velocidades elevadas pode reduzir o tempo entre a criação do arquivo e a avaliação física da peça.
No caso do PLA Hyper, a descrição do produto informa potencial de impressão de até 10 vezes mais rapidez em relação a filamentos PLA convencionais.
Essa referência não deve ser interpretada como certeza universal: a velocidade efetiva varia conforme a impressora, o bico, a altura de camada, a geometria da peça, o resfriamento, o material e os limites definidos pelo fabricante do equipamento.
Para produção seriada e pequenas ou médias demandas, o principal benefício potencial está na redução do tempo de máquina por lote.
Antes de adotar o material em uma rotina produtiva, é recomendável validar uma amostra e observar acabamento, adesão entre camadas, estabilidade dimensional, resistência necessária e índice de falhas.
Peças decorativas, protótipos visuais e componentes de uso geral podem ter requisitos diferentes de peças submetidas a calor, impacto ou esforço contínuo. A produtividade não depende apenas do filamento. Os principais fatores a avaliar são:
- Perfil de fatiamento: altura de camada, número de paredes, preenchimento, suportes e velocidade precisam estar coerentes com o objetivo da peça.
- Calibração: fluxo, retração, aceleração e temperatura podem influenciar dimensões, acabamento, stringing e adesão entre camadas.
- Geometria do modelo: peças grandes, paredes finas, pontes e detalhes pequenos impõem limites diferentes à velocidade de impressão.
- Preparação da mesa: uma primeira camada bem aderida ajuda a reduzir deslocamentos, deformações e interrupções durante o trabalho.
- Capacidade da impressora: o equipamento deve conseguir acompanhar o ritmo configurado sem perder controle de movimento, extrusão ou resfriamento.
A compatibilidade deve ser confirmada antes da compra e da produção. Este filamento é compatível com impressoras FDM ou FFF de sistema aberto, incluindo Bambu Lab e modelos similares.
Verifique o diâmetro aceito pelo extrusor, o tipo de carretel, o caminho do filamento, o volume de impressão e os limites de temperatura da máquina. Confirme se o equipamento pode atingir e controlar a faixa indicada para o material.
Como obter melhores resultados e reduzir falhas na impressão?
A qualidade da impressão 3D depende da combinação entre filamento bem conservado, superfície preparada e parâmetros ajustados à impressora.
Mesmo um filamento PLA adequado para altas velocidades pode apresentar falhas quando a mesa está desnivelada, a primeira camada não adere corretamente ou o perfil de fatiamento não corresponde ao conjunto utilizado.
Prepare a mesa antes de imprimir
Verifique o nivelamento da mesa e a distância entre o bico e a superfície. Uma primeira camada muito afastada tende a ficar solta e irregular; quando o bico está excessivamente próximo, o material pode ser achatado em excesso e dificultar a passagem do filamento.
A superfície deve estar limpa, sem resíduos de poeira, gordura ou restos de impressões anteriores. O método de limpeza deve ser compatível com o revestimento da mesa e com as orientações do fabricante da impressora.
Também é importante confirmar se a mesa está instalada corretamente e se não há folgas ou deformações que prejudiquem a aderência.
Ajuste temperatura, fluxo e retração
A temperatura de impressão deve ser definida de acordo com a máquina, o bico, a velocidade, o ambiente e as orientações do fabricante do material.
No caso do Filamento PLA Hyper, a faixa informada é de 190 °C a 230 °C para o bico e de 25 °C a 60 °C para a mesa.
Esses valores funcionam como referência de configuração, não como certeza de desempenho idêntico em todas as impressoras. Faça testes com pequenas variações para encontrar o ponto mais estável.
Temperatura insuficiente pode causar baixa adesão entre camadas e subextrusão; temperatura elevada pode favorecer excesso de material, fios e perda de definição. A calibração do fluxo ajuda a ajustar a quantidade de material extrudado ao que o modelo exige.
Já a retração deve ser regulada conforme o sistema de extrusão, o diâmetro do bico e a velocidade de deslocamento.
Retração excessiva pode gerar falhas na retomada da extrusão, enquanto retração insuficiente costuma aumentar a formação de fios entre partes separadas da peça.
Observe a primeira camada
A primeira camada é um dos indicadores mais úteis para interromper ou continuar uma impressão. Linhas uniformes, bem distribuídas e aderidas sugerem que a preparação inicial está adequada.
Falhas recorrentes nessa etapa podem estar relacionadas ao nivelamento, à altura inicial, à limpeza da mesa, à temperatura ou ao fluxo. Antes de iniciar uma produção maior, vale imprimir um teste curto.
Essa prática reduz o desperdício de tempo e material e permite avaliar a aderência, a regularidade das paredes e o comportamento do filamento no perfil escolhido.
Controle a umidade e armazene corretamente
Embora o PLA seja geralmente simples de imprimir, a exposição prolongada à umidade pode afetar a estabilidade da extrusão e a aparência da peça. Para preservar o filamento, mantenha o rolo em embalagem fechada, em local seco e protegido de calor, poeira e luz direta.
Sempre que possível, utilize um recipiente apropriado com material dessecante e evite deixar o carretel exposto entre uma impressão e outra.
Sinais como estalos durante a extrusão, superfície áspera, bolhas ou variação inesperada no fluxo podem indicar absorção de umidade, embora também possam ter outras causas. O diagnóstico deve considerar o estado do bico, o caminho do filamento e o perfil de impressão.
Diagnostique falhas de forma sistemática
Quando surgirem problemas, altere uma variável por vez. Para baixa adesão, revise a limpeza e o nivelamento da mesa. Para fios, avalie retração, temperatura e deslocamentos. Para camadas incompletas, verifique o fluxo, a alimentação do filamento e possíveis obstruções no bico.
Para deformações ou deslocamento da peça, analise a aderência, a estabilidade da mesa e as condições do ambiente. A documentação da impressora, do fatiador e do fabricante do filamento deve orientar os ajustes finais.
Perguntas frequentes
A escolha do material de impressão 3D envolve mais do que facilidade de uso. É importante considerar o destino da peça, a resistência necessária, as condições de impressão, a possibilidade de reutilização do material e a forma de descarte.
No caso do Filamento PLA Hyper comercializado pela Suiça Box, a embalagem ecológica informada é um diferencial para quem busca reduzir impactos associados ao acondicionamento do produto. Isso não significa, por si só, que toda peça impressa seja ambientalmente neutra.
PLA é biodegradável?
O PLA é produzido a partir de uma matéria-prima de origem vegetal em muitas formulações, mas a palavra biodegradável precisa ser interpretada com cuidado.
A decomposição depende de condições específicas de temperatura, umidade, atividade microbiológica e tempo, que normalmente não estão presentes em ambientes domésticos ou em aterros comuns. Por isso, uma peça de PLA não deve ser descartada automaticamente como se fosse resíduo orgânico.
A conduta mais responsável é reduzir desperdícios, imprimir somente o necessário, reaproveitar suportes quando possível e verificar as regras locais de coleta e reciclagem.
Também é recomendável consultar as informações do fabricante e do serviço de gestão de resíduos antes de definir o descarte. Sustentabilidade, nesse contexto, envolve o ciclo completo: seleção do material, planejamento da impressão, durabilidade da peça e destinação adequada.
PLA, PETG ou ABS: qual escolher?
A comparação deve considerar a aplicação e o ambiente de trabalho, não apenas a facilidade de impressão. De forma geral:
-
PLA: costuma ser escolhido pela facilidade de impressão, boa definição visual e adequação a protótipos, modelos, itens decorativos e peças de uso geral.
É uma opção prática para quem prioriza simplicidade de configuração e acabamento, mas não deve ser tratado como a melhor escolha para toda situação de calor ou esforço mecânico.
- PETG: geralmente é considerado quando se busca um equilíbrio entre resistência mecânica, flexibilidade e tolerância a determinadas condições de uso. Pode exigir ajustes diferentes de temperatura, retração e aderência, além de maior atenção a fios e acabamento.
- ABS: costuma ser usado em aplicações que demandam características específicas de resistência térmica e mecânica. Em contrapartida, pode ser mais exigente quanto à impressão, ao controle do ambiente e à ventilação, conforme a impressora e a formulação utilizada.
Assim, o PLA tende a ser uma escolha interessante quando a prioridade é imprimir com praticidade, boa aparência e produtividade.
PETG ou ABS podem ser mais adequados quando a peça será submetida a esforços, calor ou condições de uso que ultrapassem o perfil recomendado para PLA. A decisão final deve considerar o projeto, o fatiador, a impressora e as orientações do fabricante do filamento.
Quando priorizar facilidade de impressão ou resistência?
Priorize a facilidade de impressão quando o objetivo for criar protótipos rápidos, modelos educacionais, peças visuais, gabaritos simples ou pequenos lotes em uma impressora FDM ou FFF de sistema aberto.
Priorize a resistência específica quando a peça ficará exposta a calor, impacto, flexão contínua ou esforço estrutural. Nesses casos, não basta trocar o material: também é necessário avaliar orientação das camadas, preenchimento, espessura das paredes, geometria e condições reais de uso.
O Filamento PLA Hyper pode ser considerado para prototipagem e produção em pequena ou média escala, desde que a máquina seja compatível e esteja corretamente calibrada.
A faixa informada para o produto é de 190 °C a 230 °C no bico e de 25 °C a 60 °C na mesa. Esses valores são referências de partida, não uma certeza de que uma única configuração funcionará em qualquer impressora.
Qual temperatura usar para filamento PLA?
Para o Filamento PLA Hyper, a faixa informada é de 190 °C a 230 °C para impressão e de 25 °C a 60 °C para a mesa. O ajuste adequado depende da impressora, do bico, da velocidade, do ambiente e do perfil de fatiamento.
Faça testes graduais e observe a adesão, a qualidade das paredes e a formação de fios.
O PLA é compatível com qualquer impressora 3D?
Não necessariamente. O produto é informado como compatível com impressoras FDM ou FFF de sistema aberto, incluindo modelos Bambu Lab e similares.
Antes da compra ou do uso, confirme o diâmetro aceito pela máquina, o sistema de alimentação, as temperaturas disponíveis e as recomendações do fabricante da impressora.
Para que o PLA pode ser usado?
Ele pode ser usado em protótipos rápidos, modelos, aplicações educacionais, peças de uso geral e produções em pequena ou média escala. A adequação depende da resistência exigida, do contato com calor, da exposição ao ambiente e da função da peça.
Aplicações críticas devem ser avaliadas tecnicamente antes da fabricação.
Como armazenar o filamento PLA?
Mantenha o rolo protegido de umidade, poeira e variações ambientais. Sempre que possível, guarde-o em embalagem bem vedada, com material dessecante apropriado, e evite deixá-lo exposto por longos períodos.
Filamento úmido pode apresentar estalos, bolhas, irregularidade superficial e piora na adesão entre camadas. Se houver suspeita de umidade, siga as orientações do fabricante quanto à secagem.
Para saber mais sobre filamento pla
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.