Galeria
Clique nas imagens para ampliar
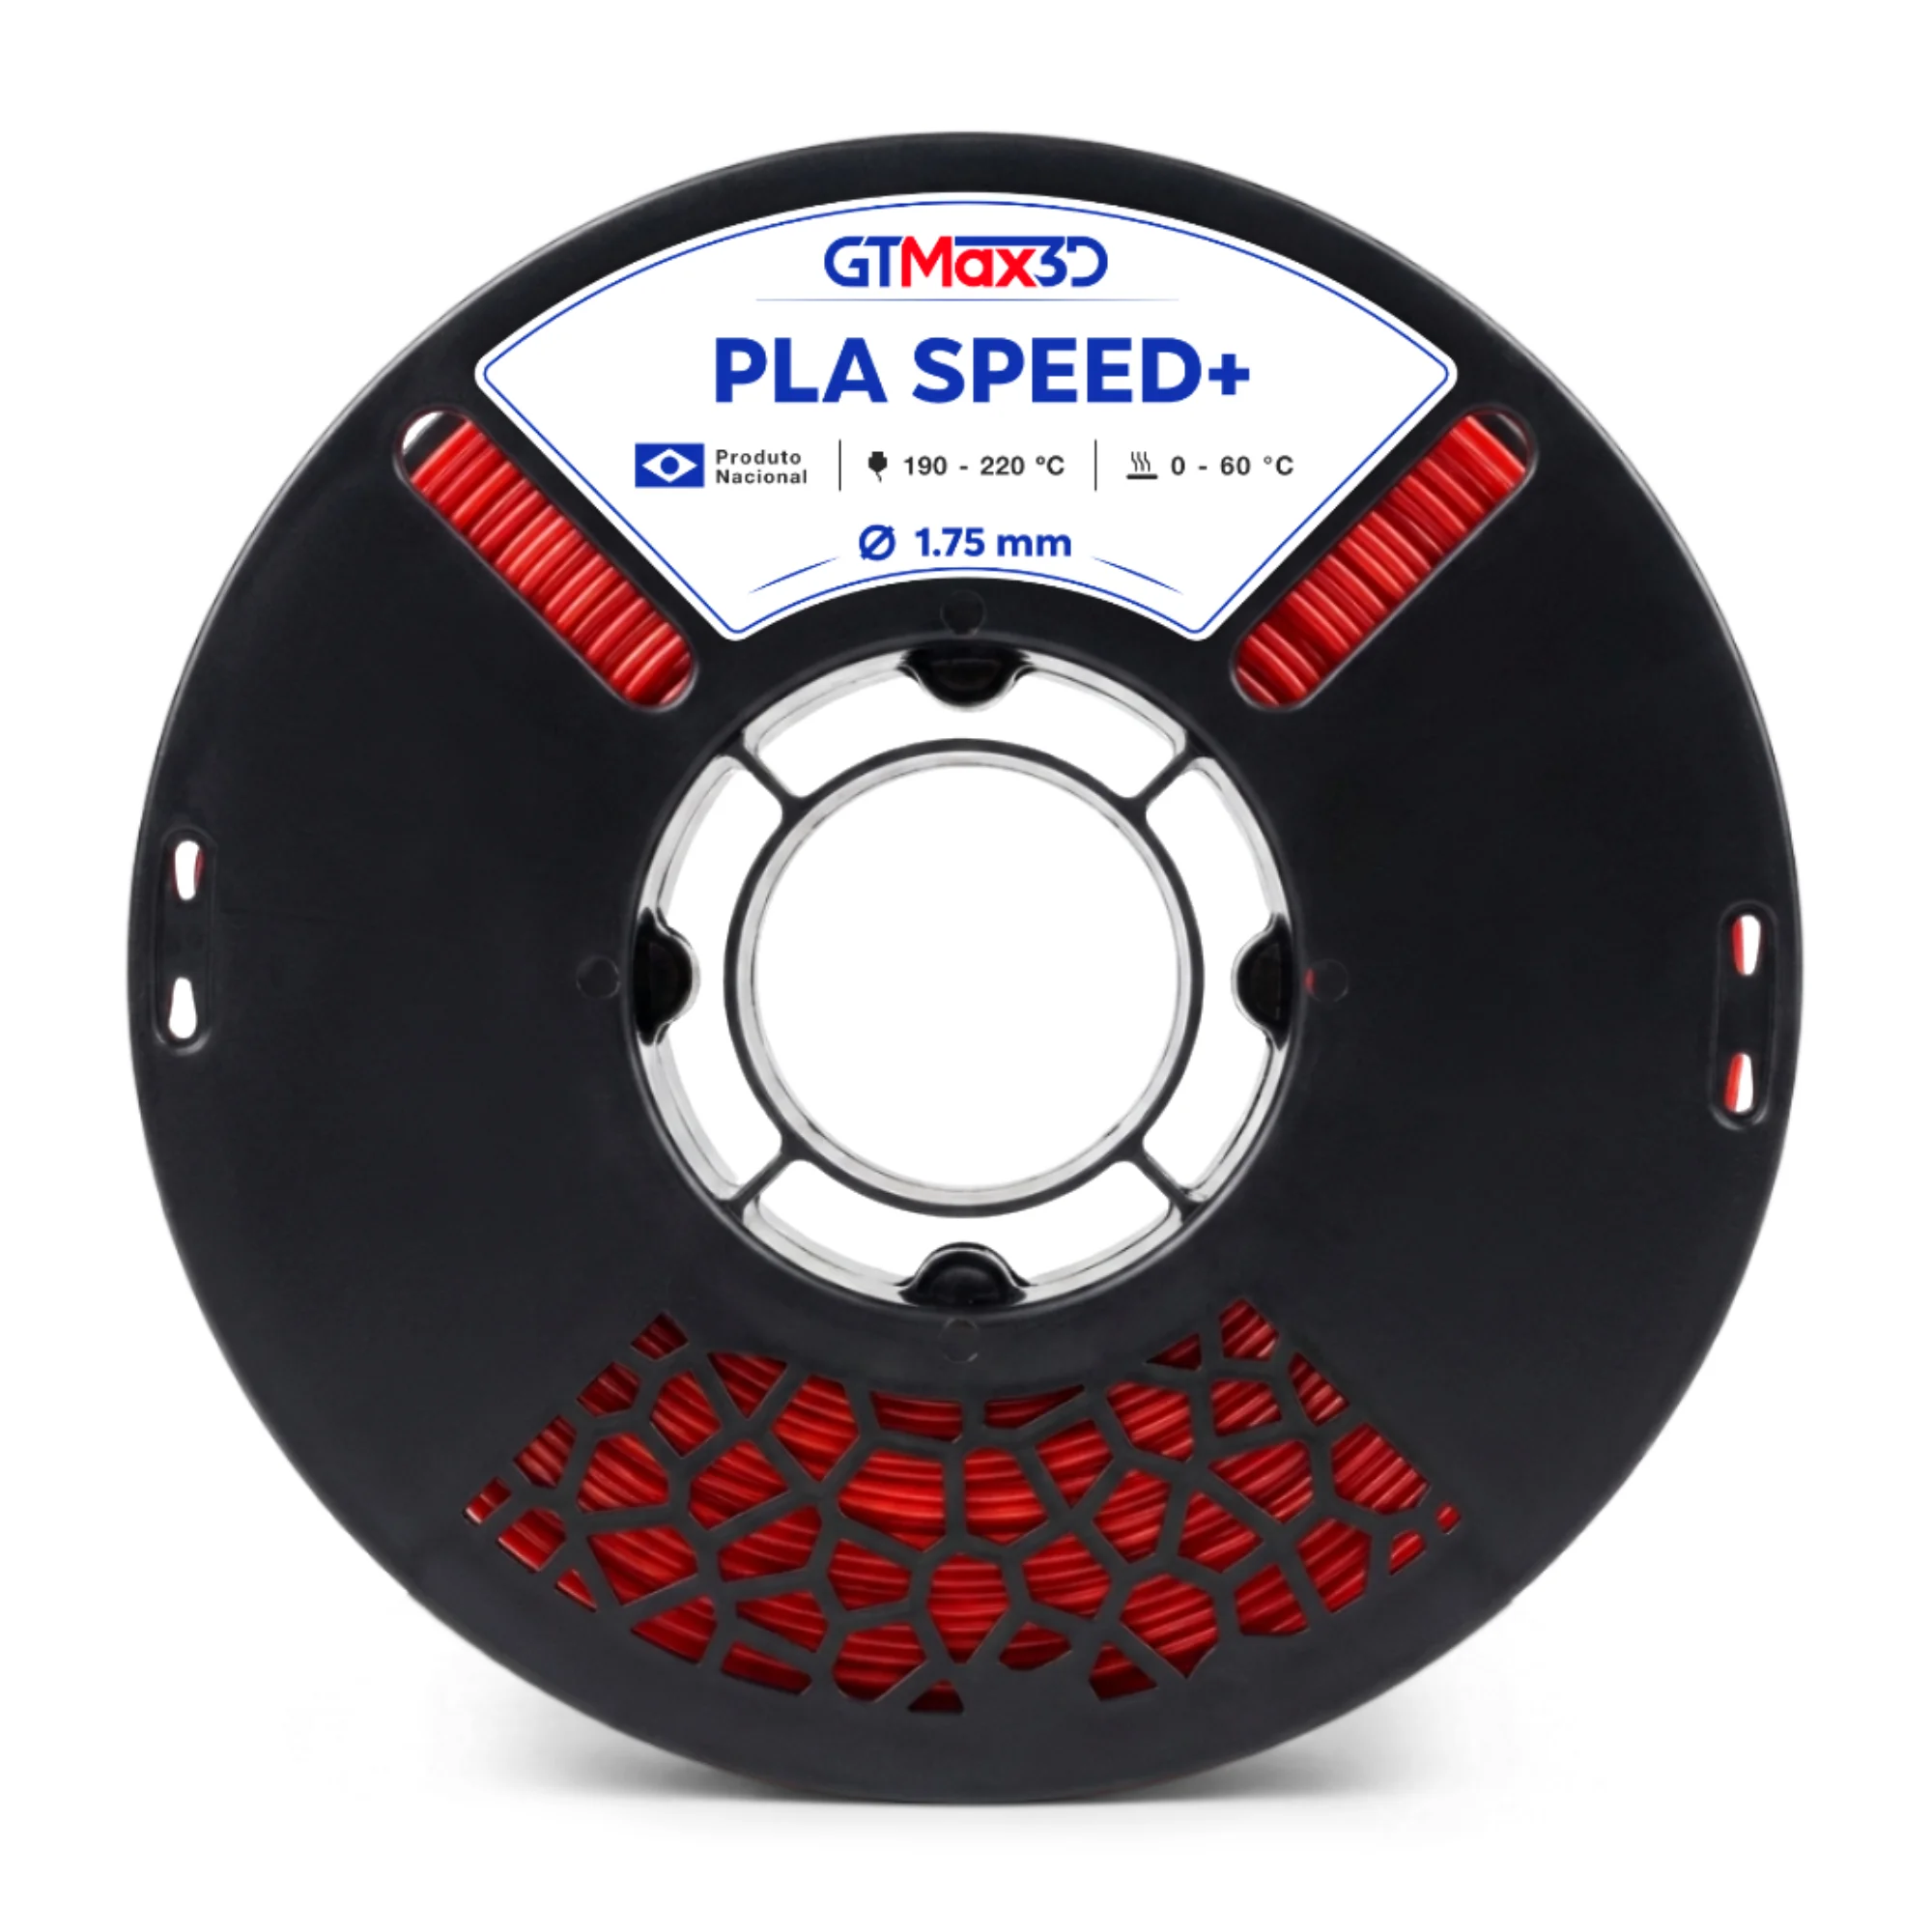
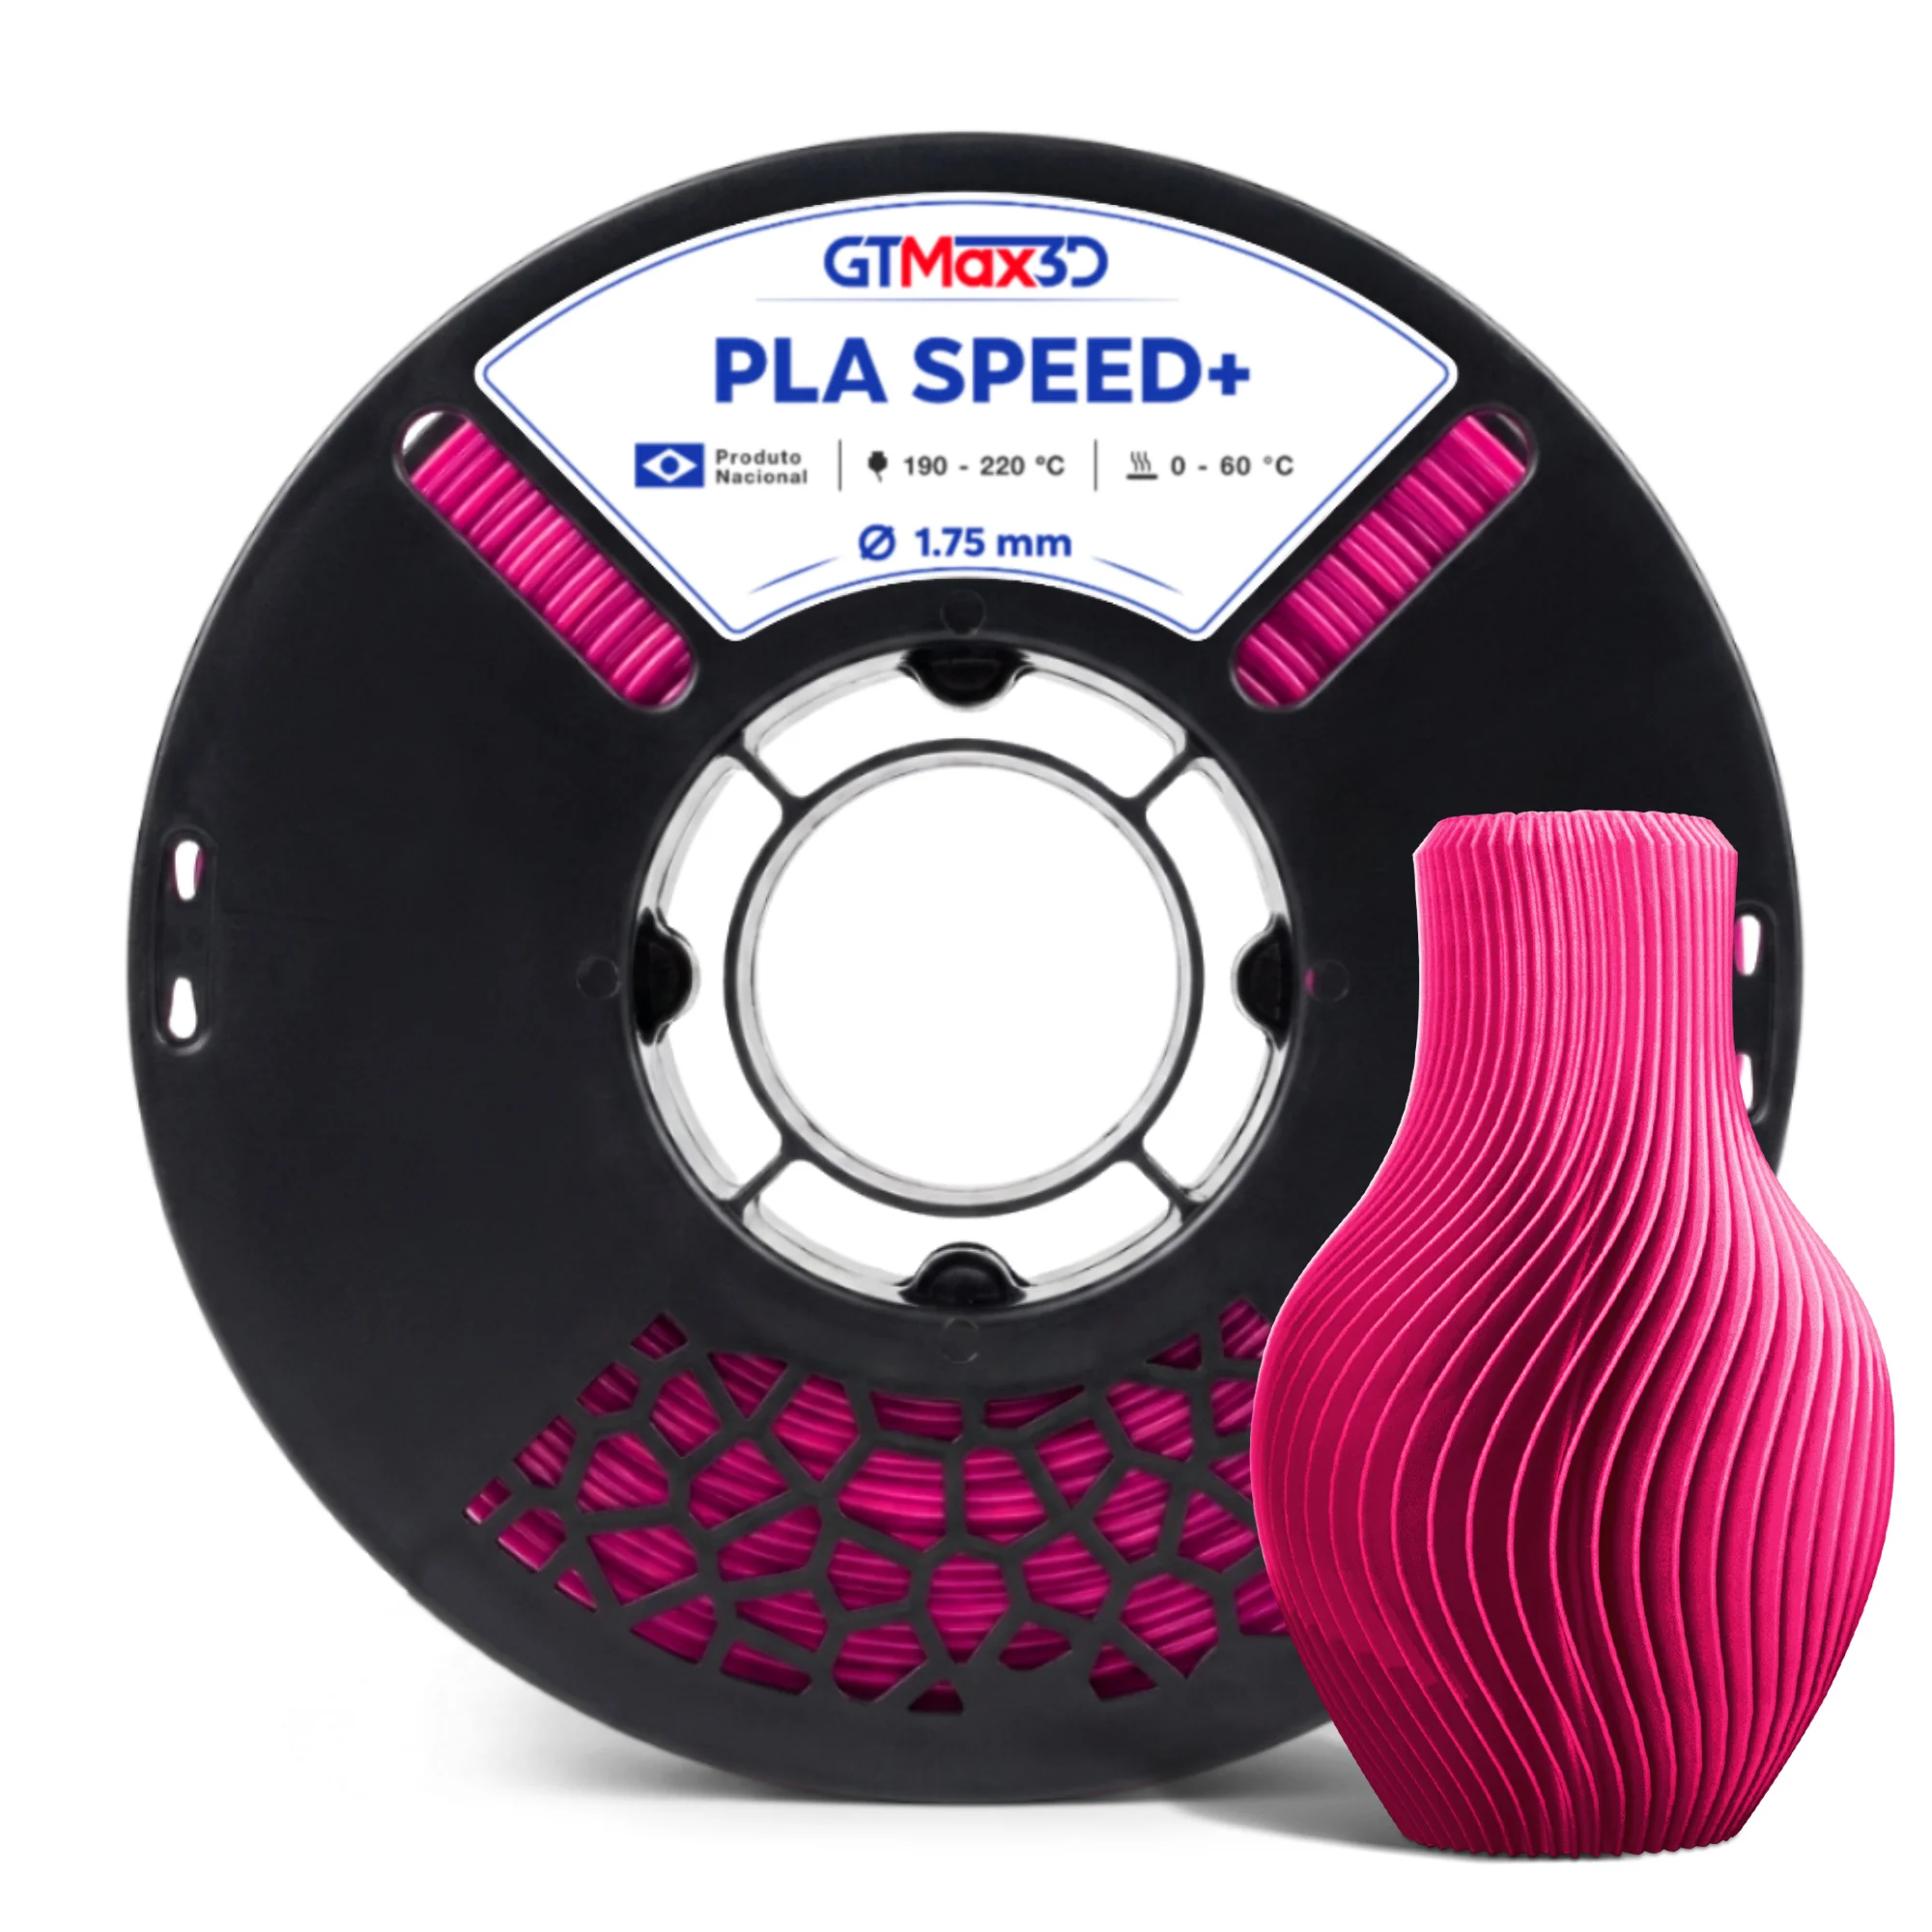
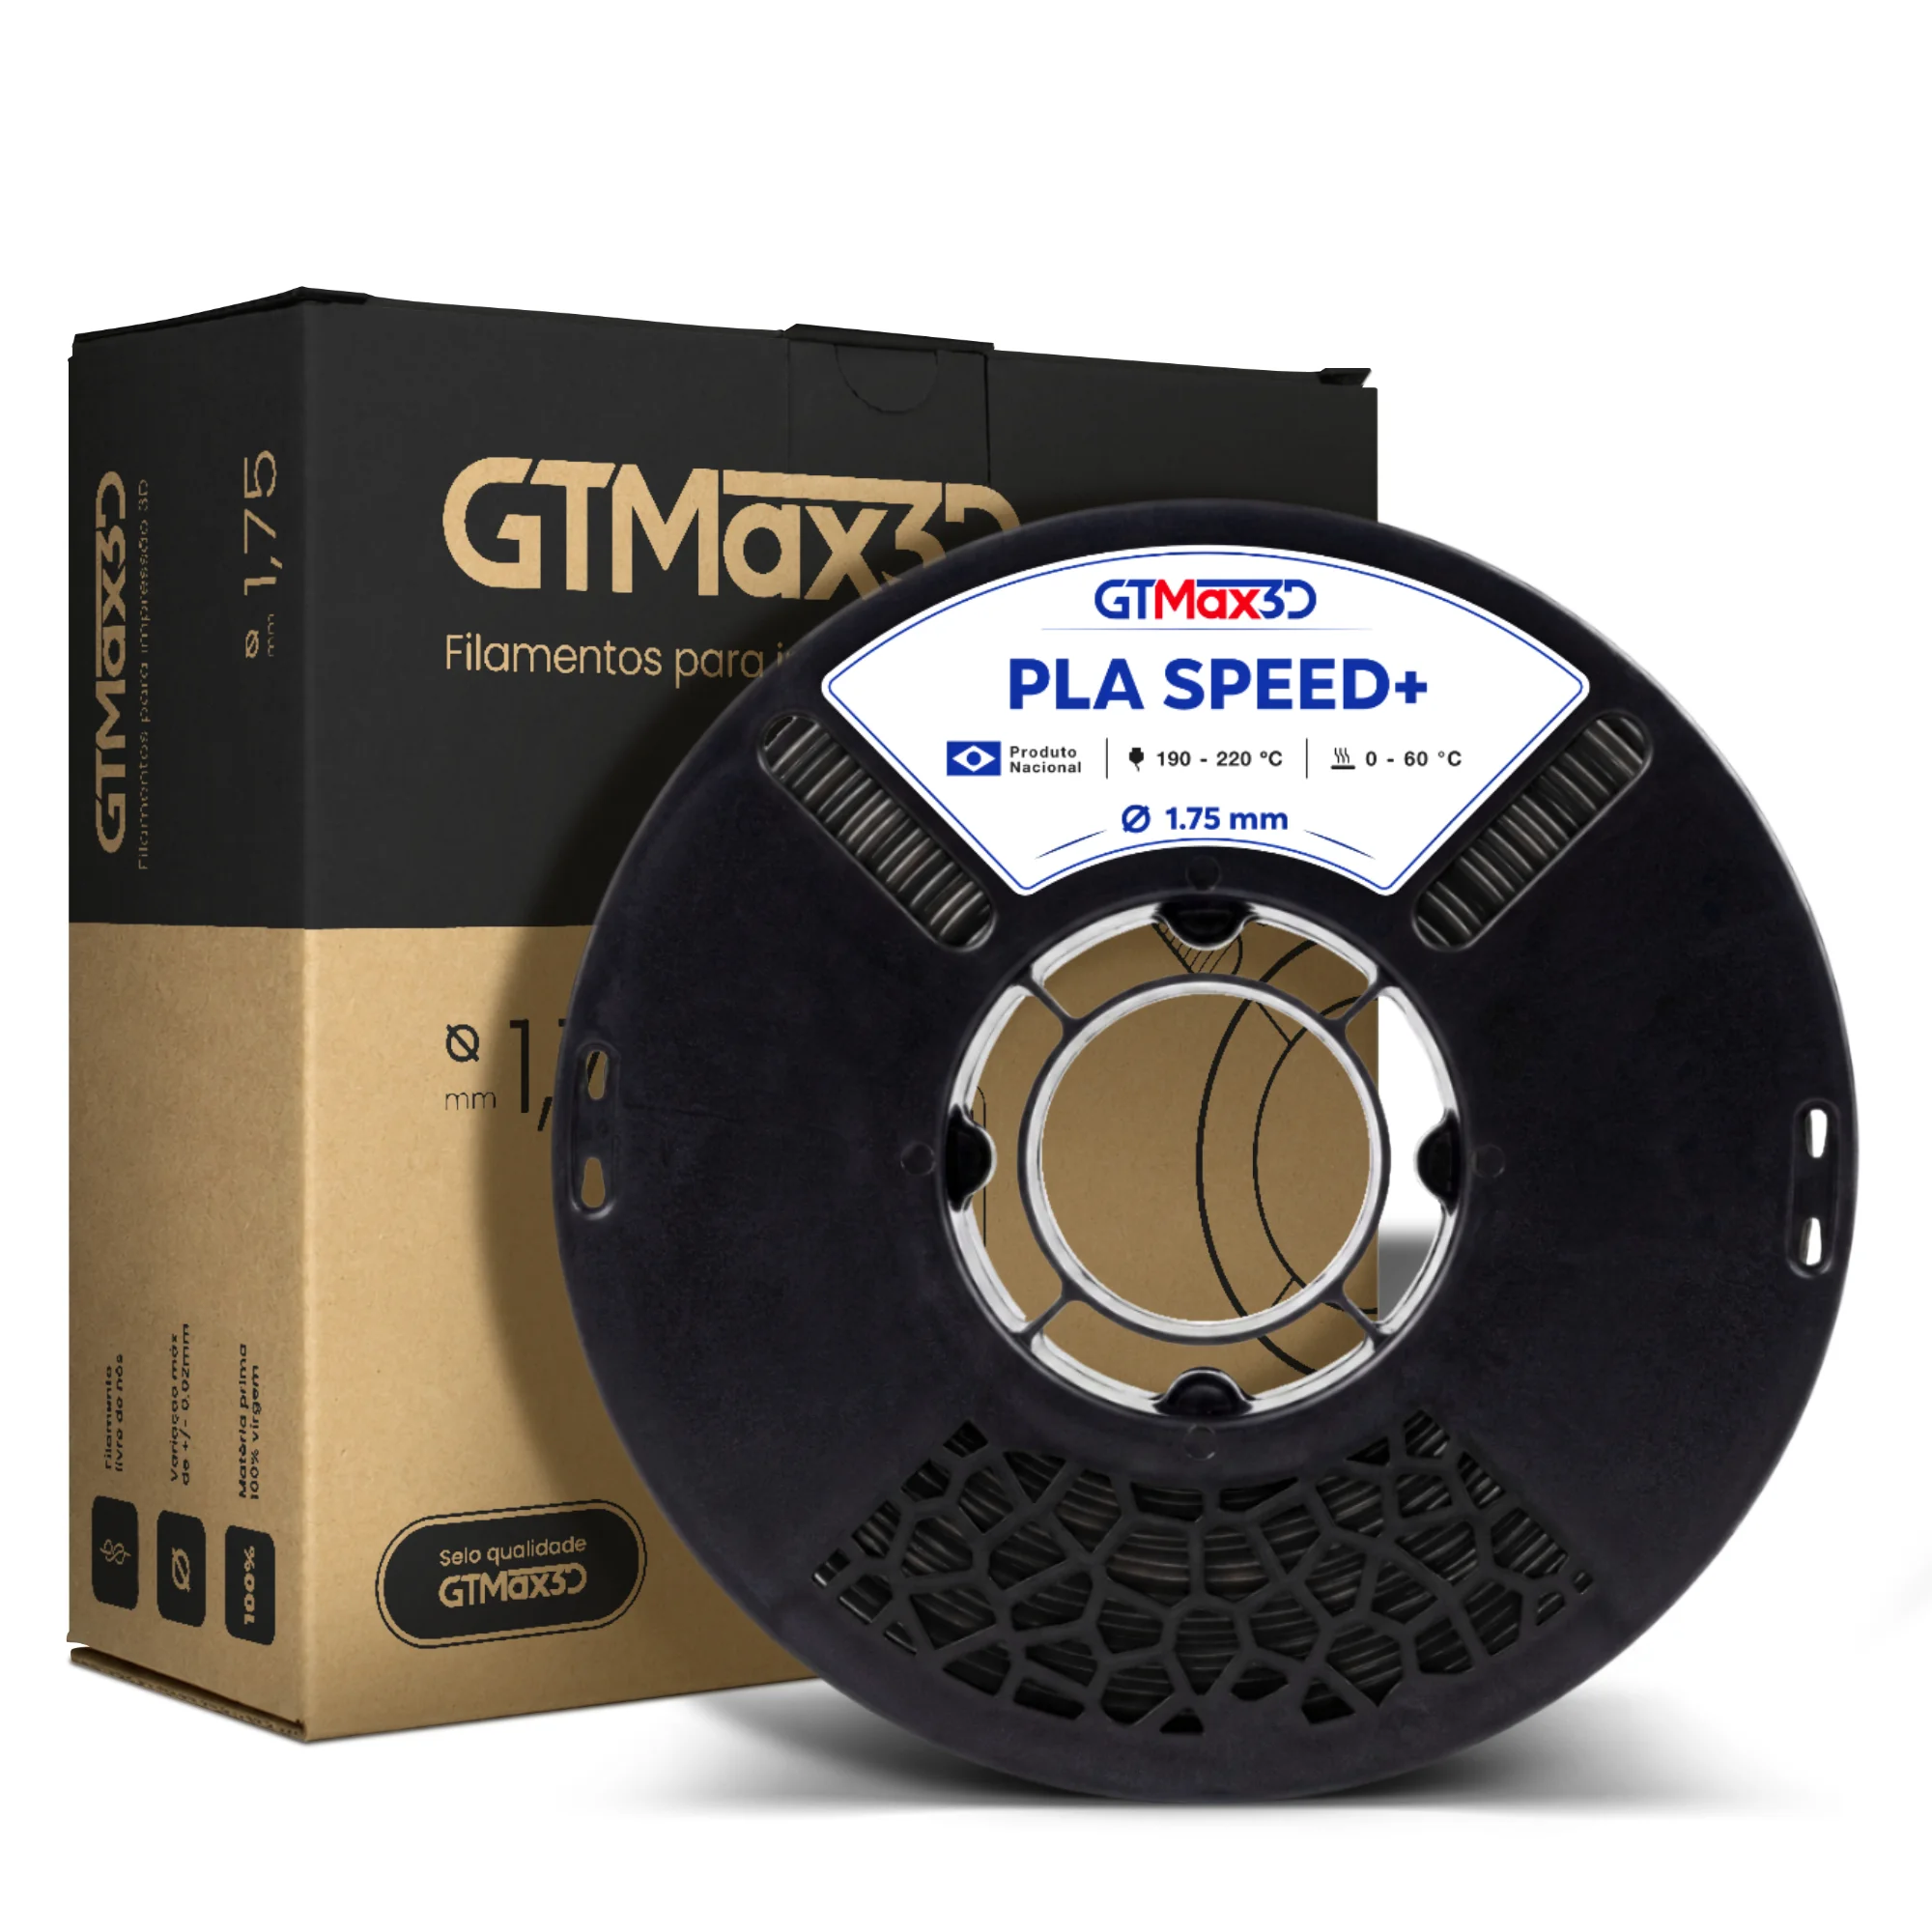
Filamento bambu: guia técnico do PLA Hyper 1,75 mm para impressão 3D
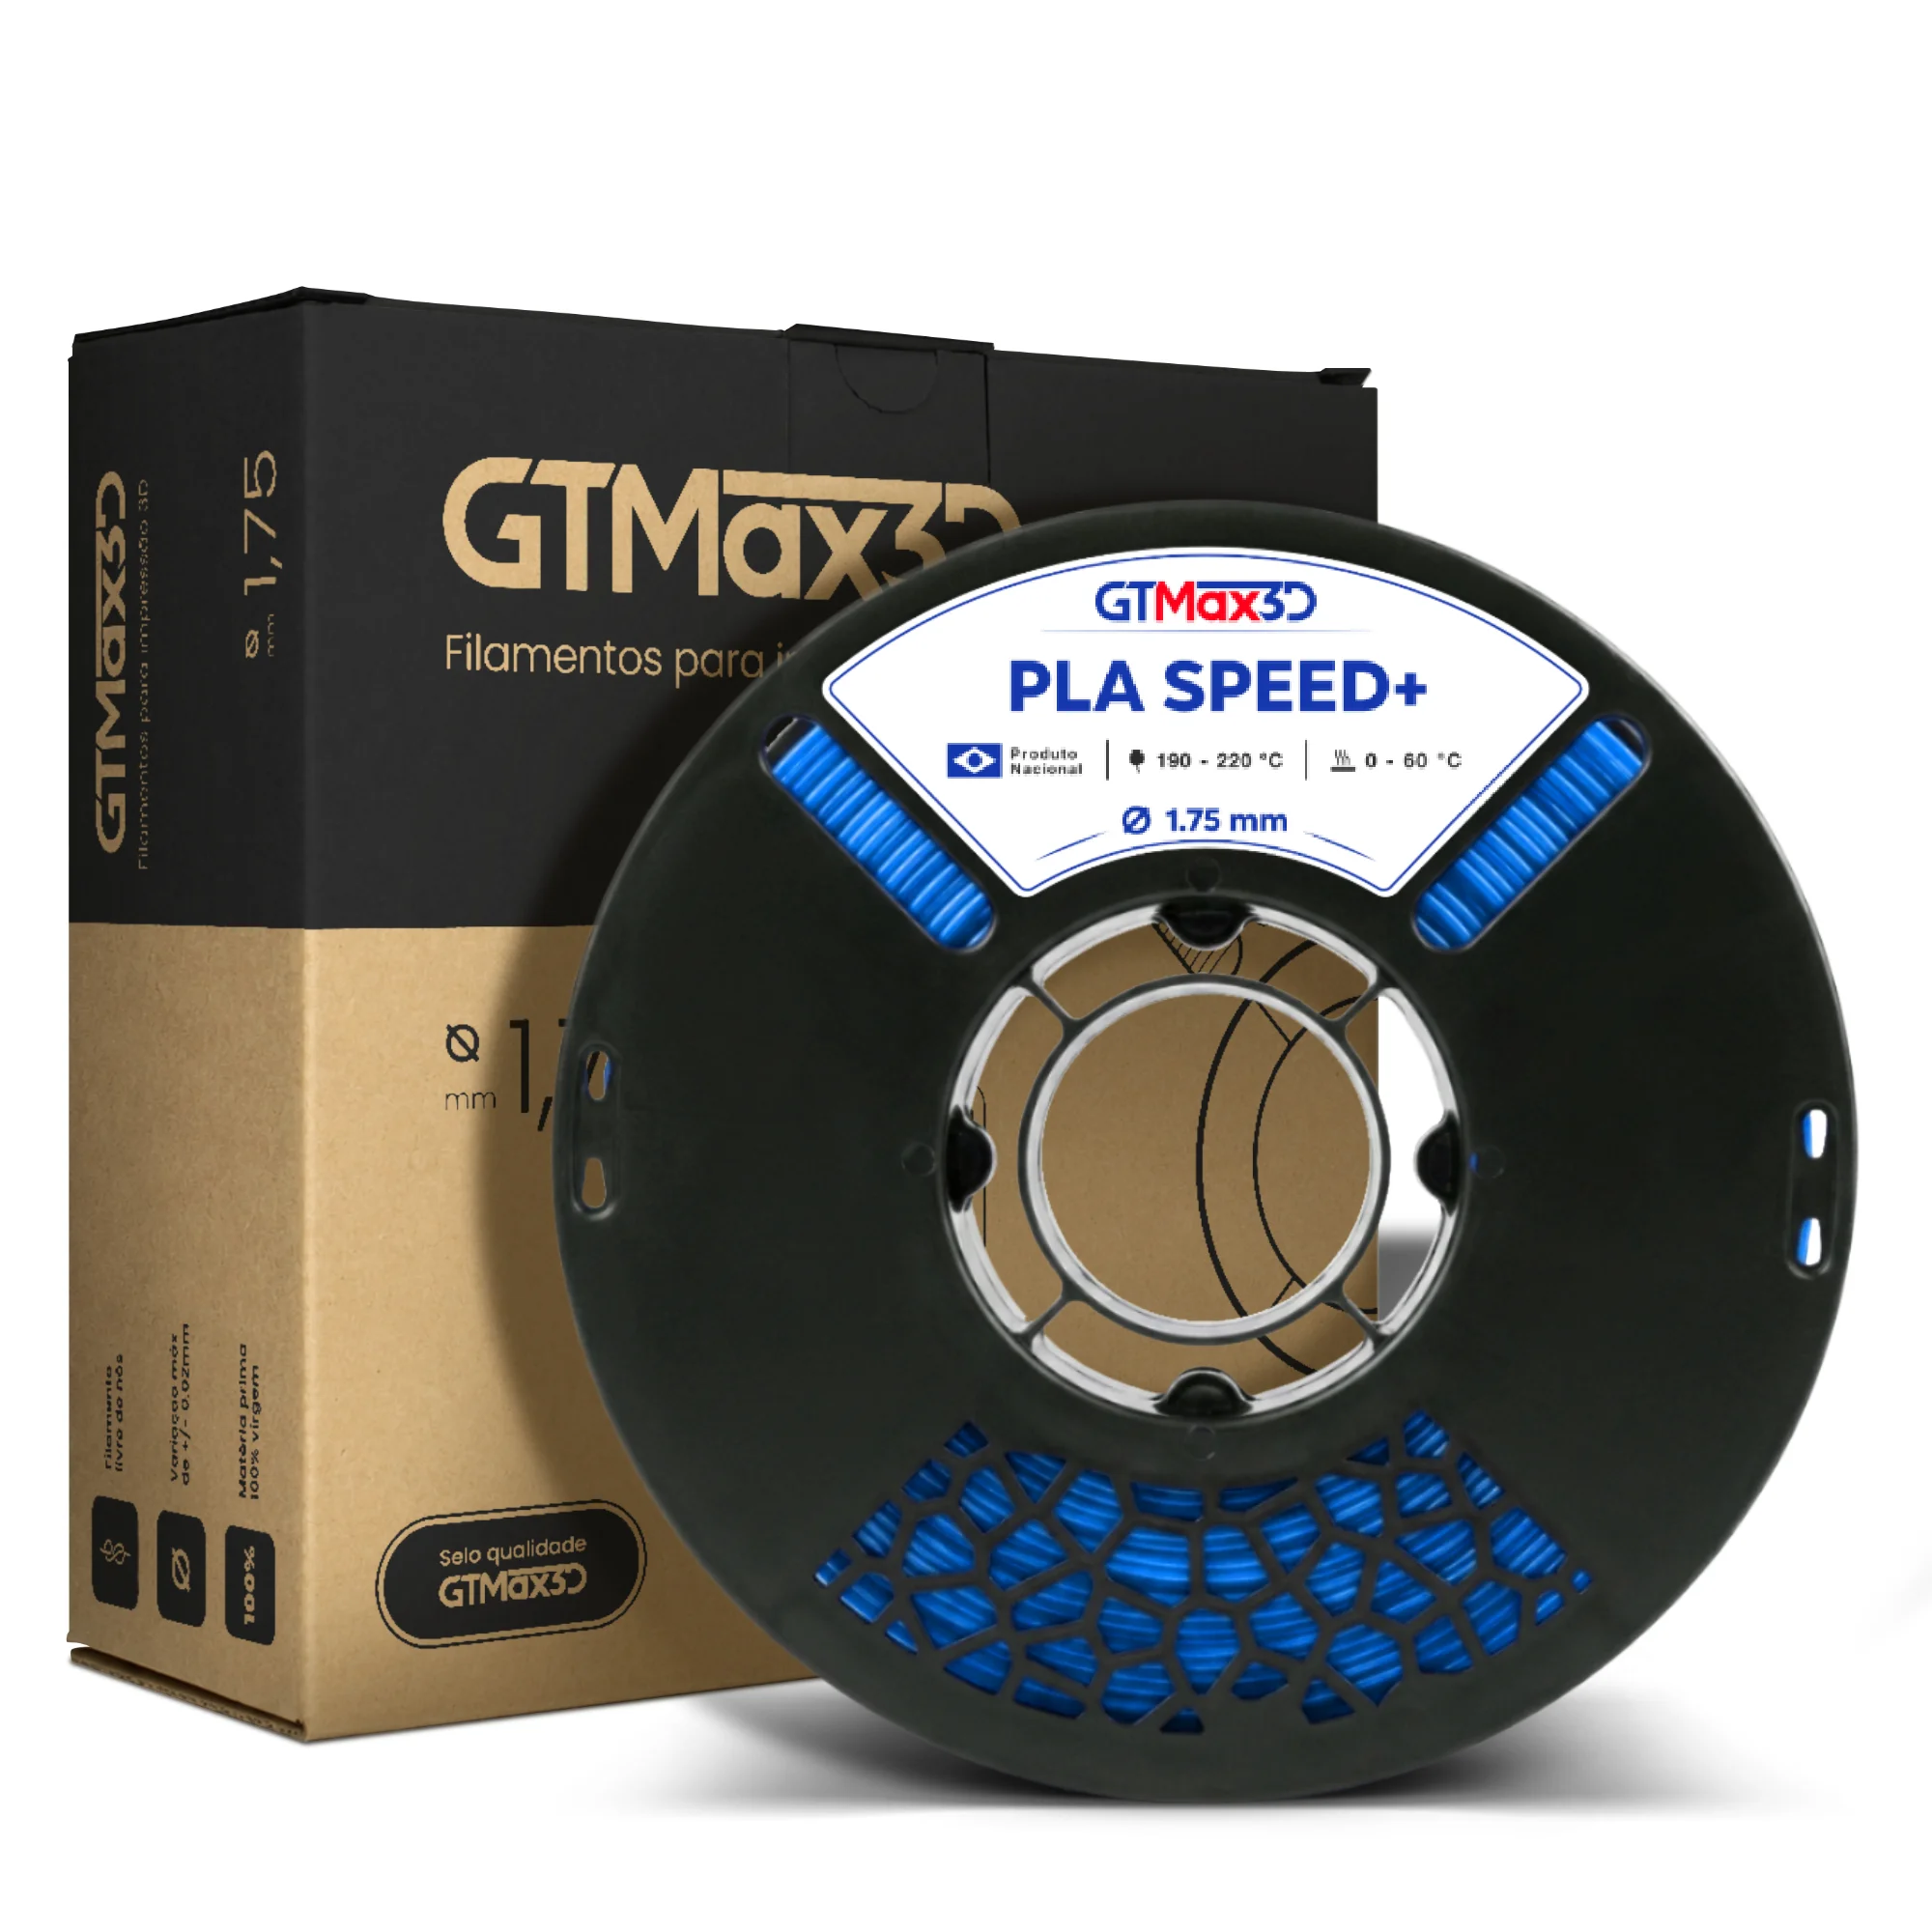
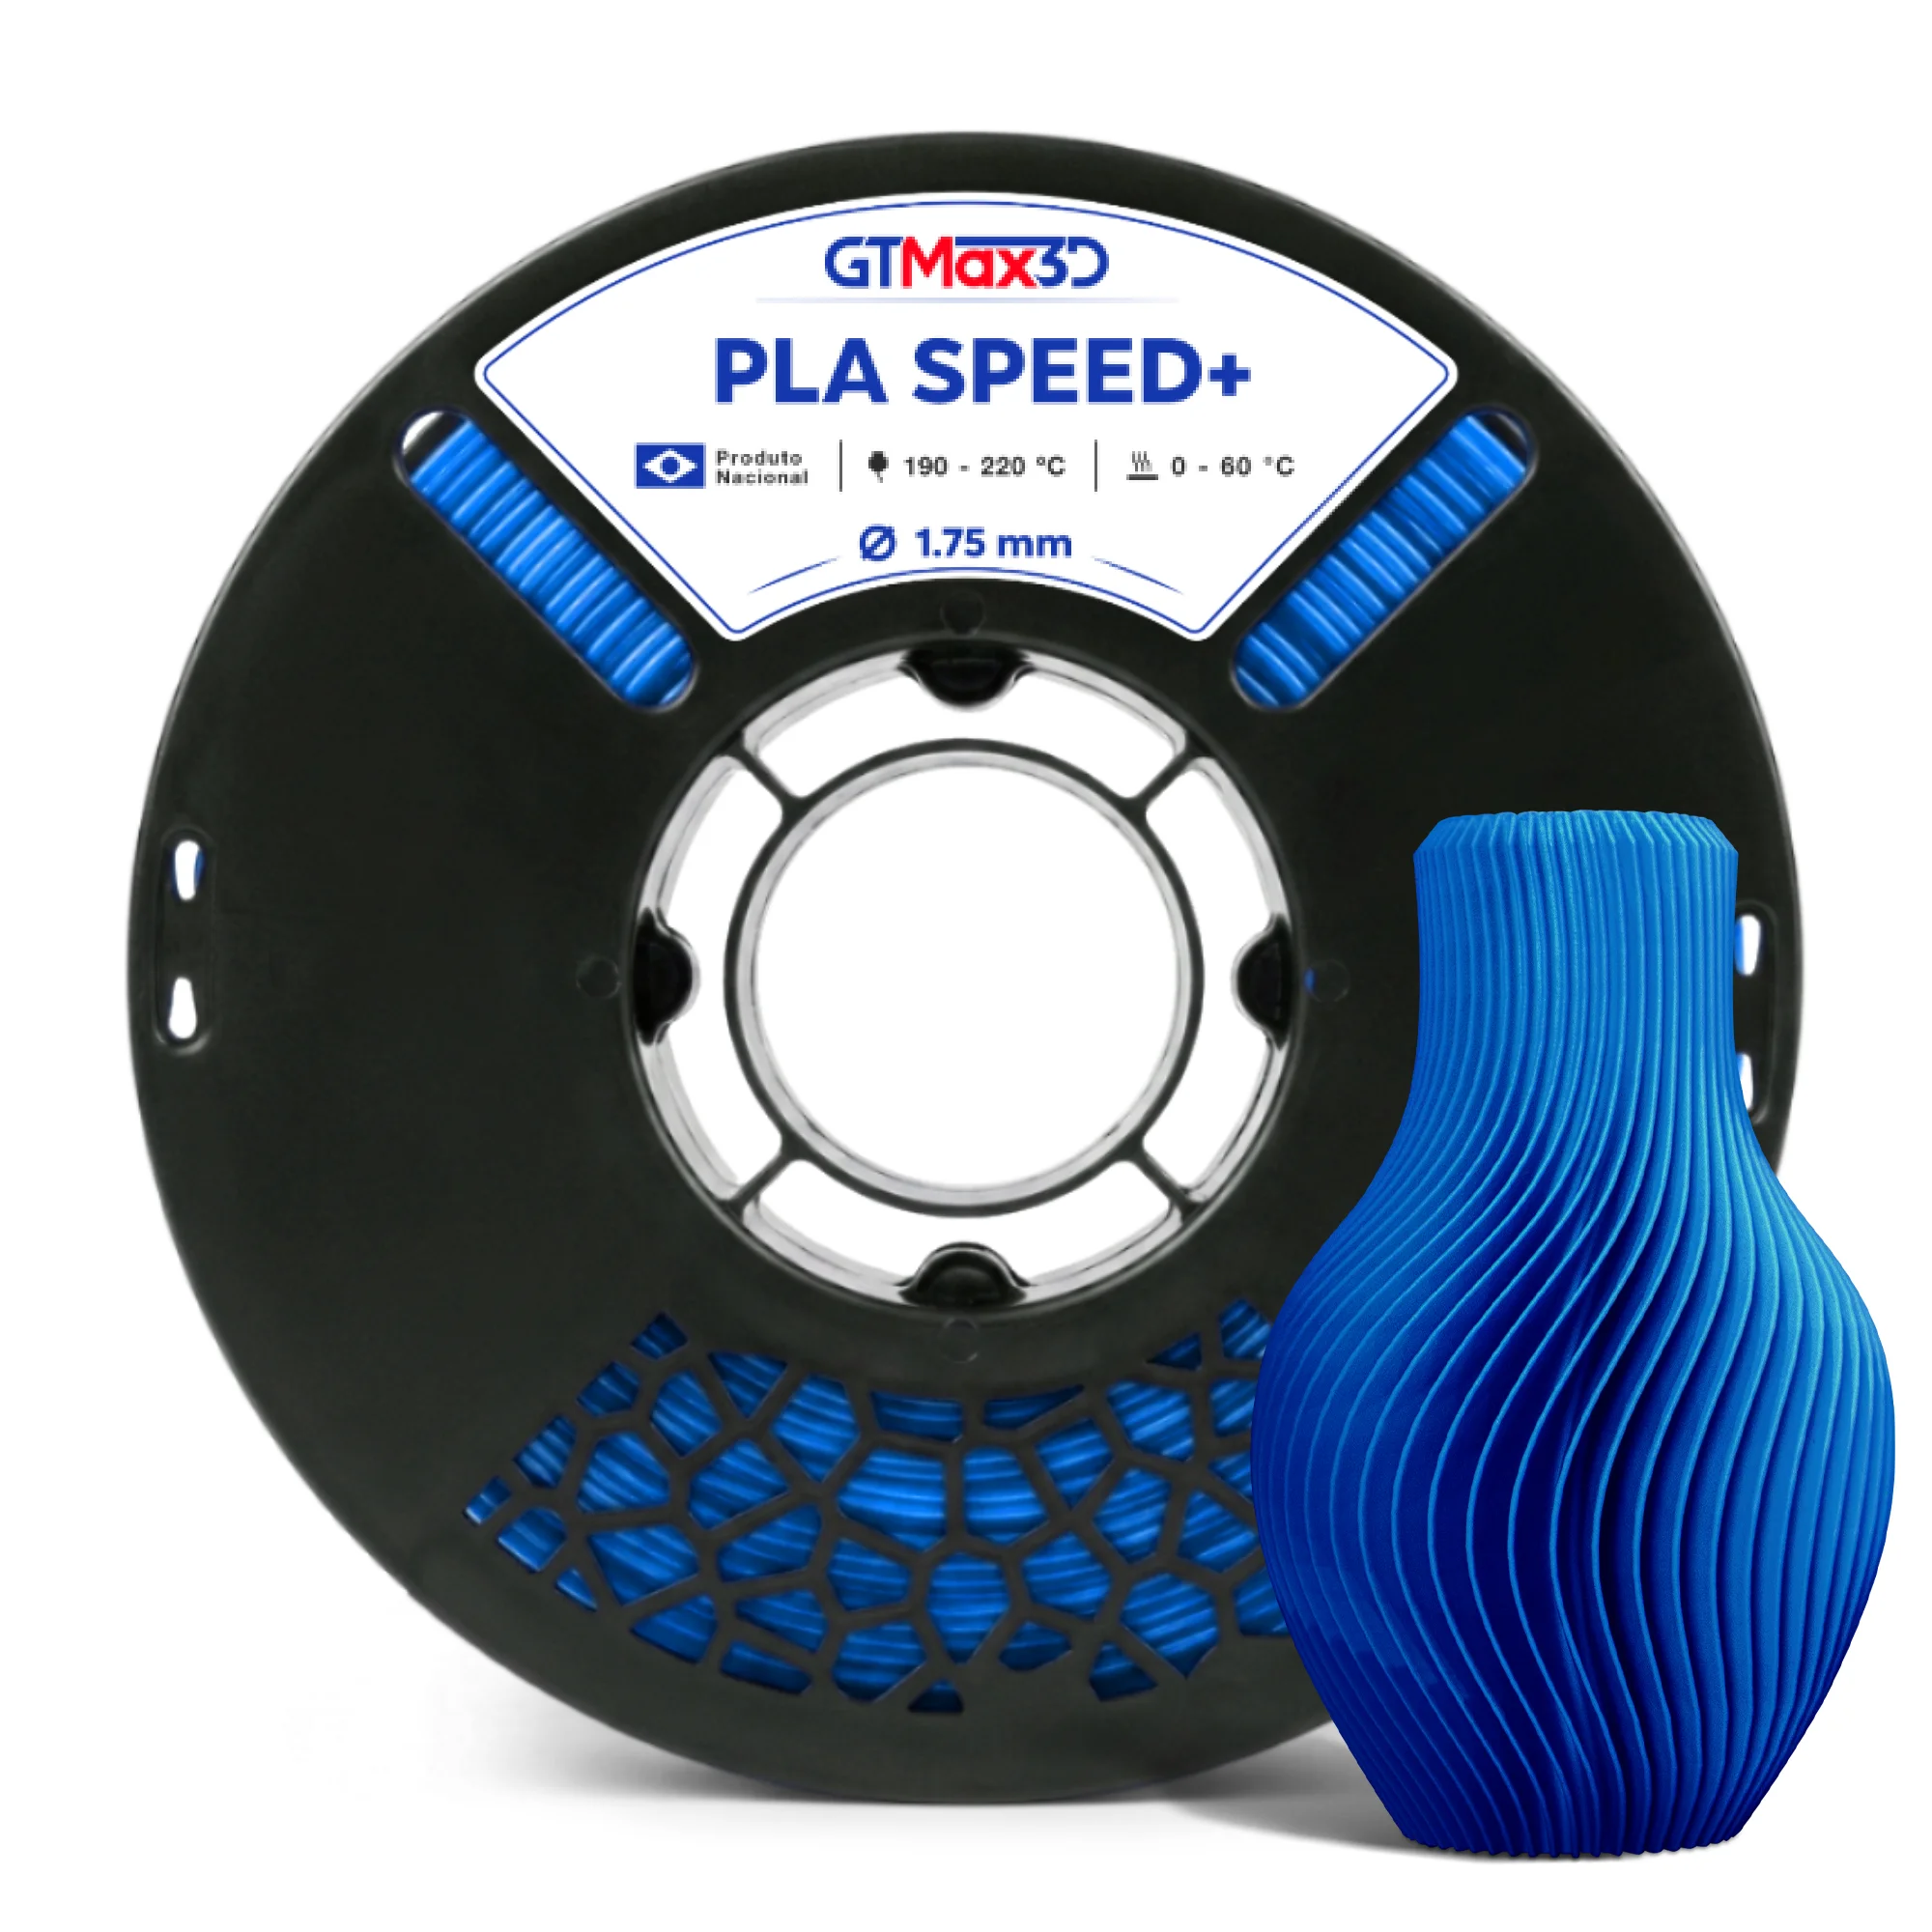
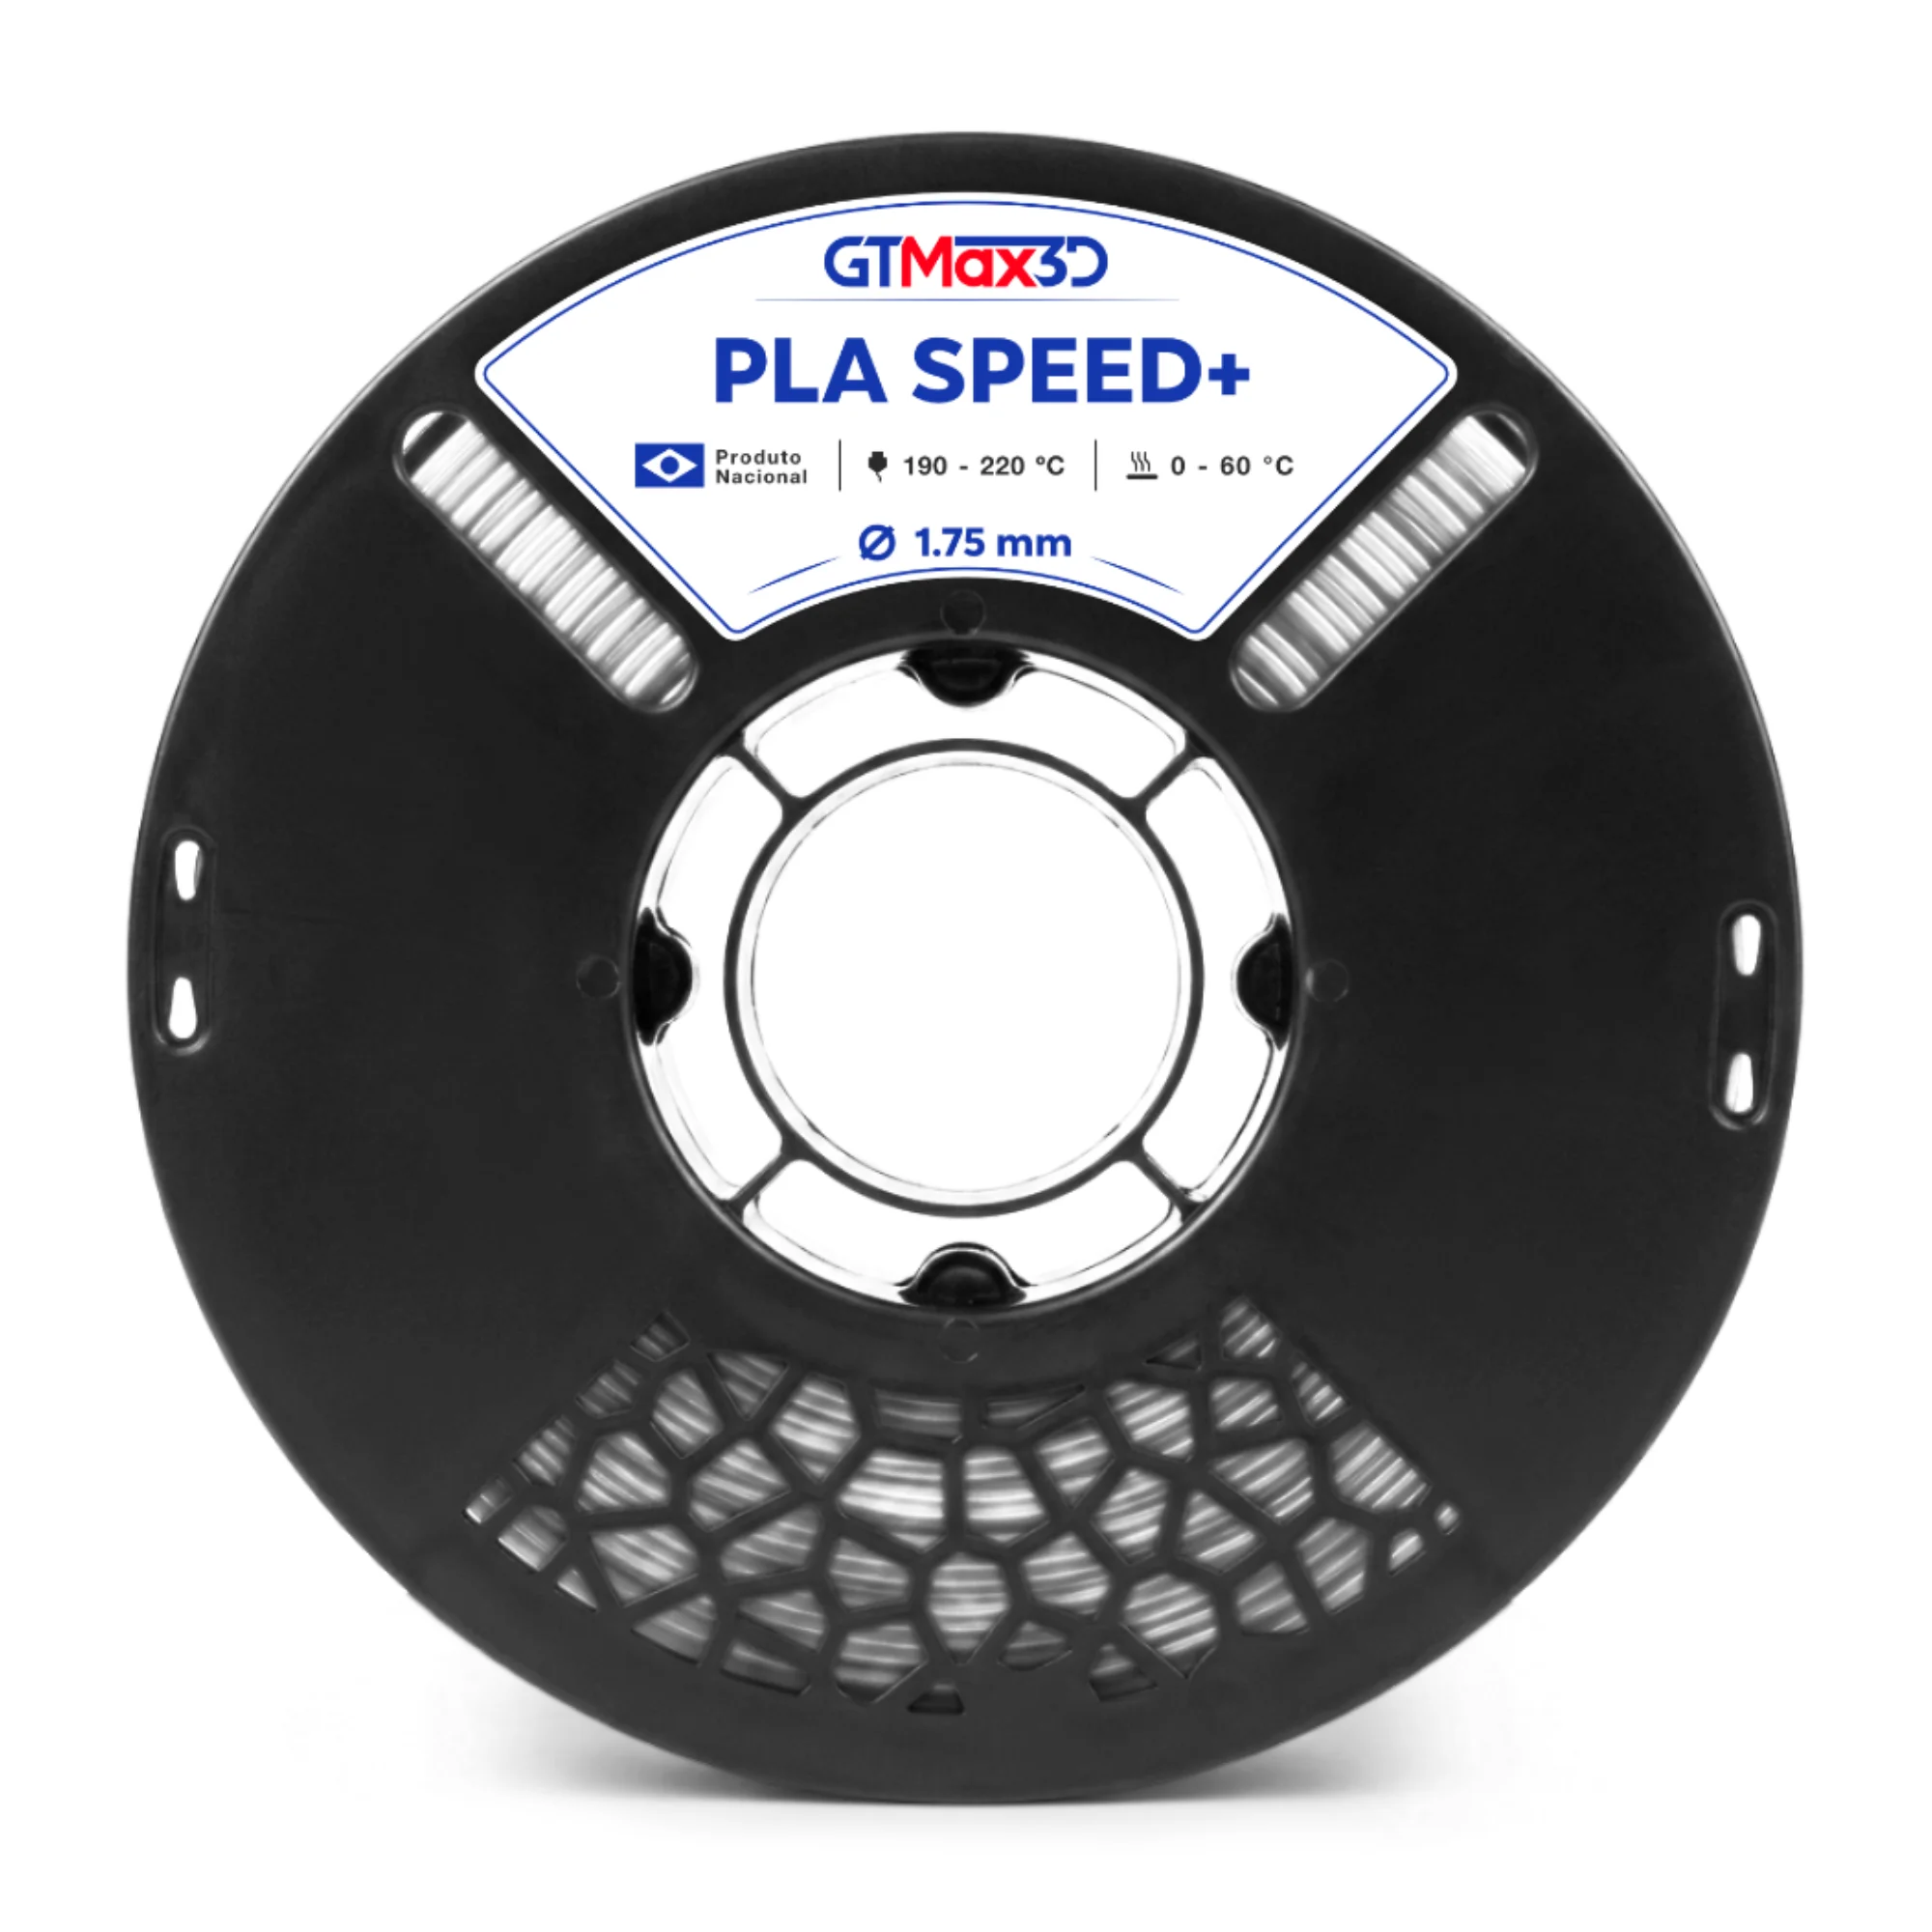
Ao buscar filamento bambu para uma impressora Bambu Lab, confira o material, o diâmetro e a compatibilidade com o equipamento. A Suiça Box 3D comercializa PLA Hyper de 1,75 mm para impressoras FDM/FFF de sistema aberto.
A compatibilidade com uma impressora não identifica, por si só, a marca de fabricação do filamento.
O que é o PLA Hyper?
O PLA Hyper é uma versão de PLA voltada à impressão em velocidades elevadas. Enquanto um PLA convencional costuma ser escolhido pela facilidade de uso e pela boa qualidade visual em configurações usuais, o PLA Hyper busca acompanhar fluxos de trabalho que exigem maior produtividade.
Essa diferença não significa que toda impressora atingirá a mesma velocidade ou que a configuração máxima será adequada para qualquer peça.
A proposta informada para este filamento é permitir impressões de até 10 vezes mais rápidas que as realizadas com filamentos PLA convencionais.
Esse número deve ser interpretado como uma referência de capacidade do produto em condições apropriadas, e não como uma certeza universal de desempenho.
O resultado depende da impressora, do bico, da geometria da peça, da altura de camada, do resfriamento, do perfil de fatiamento e da estabilidade da primeira camada.
Como funciona na impressão FDM ou FFF?
Na impressão FDM ou FFF, o filamento termoplástico é conduzido até o bico aquecido. O material é fundido e depositado em camadas sucessivas sobre a mesa de impressão, formando o objeto a partir do modelo digital.
O PLA Hyper segue esse princípio de fabricação e pode ser utilizado em equipamentos Bambu Lab e similares quando a impressora for compatível com filamentos de 1,75 mm e permitir os ajustes necessários.
A temperatura de processamento indicada para o produto fica entre 190 °C e 230 °C no bico, enquanto a mesa pode trabalhar entre 25 °C e 60 °C.
Esses intervalos são especificações de referência do filamento; a calibração efetiva deve considerar a documentação do fabricante do material, o modelo da impressora e o perfil utilizado no fatiador.
Produtividade com precisão e acabamento
O principal benefício do PLA Hyper é combinar uma proposta de maior velocidade com precisão dimensional, definição e acabamento superficial adequados a diferentes projetos.
Na prática, a produtividade pode ser relevante para protótipos rápidos, peças funcionais, produção seriada e pequenas ou médias demandas, especialmente quando o tempo de impressão é um fator importante. Ainda assim, velocidade, precisão e acabamento são resultados interdependentes.
Aumentar a velocidade sem ajustar temperatura, fluxo, retração, resfriamento e adesão pode causar falhas, marcas superficiais ou perda de detalhes. Por isso, é recomendável começar com um perfil compatível, realizar testes controlados e ajustar os parâmetros gradualmente.
A Suiça Box atua como fornecedora online de filamentos 3D para consumidores individuais, makers, profissionais, empresas de impressão 3D e instituições educacionais.
A oferta do filamento bambu atende à busca por praticidade e produtividade, mas a escolha final deve considerar as exigências da peça e as características específicas da impressora.
As especificações confirmadas do produto devem ser diferenciadas das recomendações gerais de calibração, que precisam ser validadas no equipamento utilizado.
Especificações técnicas do Filamento PLA Bambu Lab
Para avaliar se o filamento bambu atende à sua impressora e ao seu projeto, confira principalmente o diâmetro, a tolerância dimensional, o peso do rolo e as faixas de temperatura recomendadas.
A Suiça Box apresenta o produto com especificações objetivas para facilitar a conferência antes da compra e da configuração no fatiador.
| Especificação | Informação do produto |
|---|---|
| Material | PLA Hyper |
| Diâmetro nominal | 1,75 mm |
| Tolerância dimensional | ± 0,03 mm |
| Peso líquido do rolo | 1 kg |
| Dimensões da embalagem | 210 × 210 × 70 mm |
| Diâmetro externo do carretel vazio | 200 mm |
| Temperatura do bico | 190 °C a 230 °C |
| Temperatura da mesa | 25 °C a 60 °C |
Como interpretar essas medidas?
O diâmetro de 1,75 mm deve corresponder ao padrão aceito pelo sistema de alimentação da impressora. Já a tolerância dimensional de ± 0,03 mm indica a variação informada para o diâmetro do filamento.
Essa medida pode influenciar a regularidade do fluxo, mas o resultado final também depende do bico, do mecanismo extrusor, da temperatura, da velocidade e da calibração do equipamento.
O peso líquido de 1 kg informa a quantidade de material disponível no rolo, sem considerar a massa do carretel e da embalagem.
As dimensões de 210 × 210 × 70 mm ajudam a planejar o armazenamento e a verificar o espaço disponível no suporte da impressora. O diâmetro externo de 200 mm do carretel vazio também deve ser comparado com a capacidade física do porta-carretel.
Temperaturas de impressão
A faixa informada para o bico é de 190 °C a 230 °C, enquanto a faixa indicada para a mesa é de 25 °C a 60 °C.
Esses valores funcionam como referência inicial, não como certeza de que uma única configuração será ideal para todas as impressoras, geometrias ou velocidades.
Antes de iniciar uma produção, ajuste a temperatura de forma gradual e observe a adesão da primeira camada, a regularidade do fluxo, a definição das paredes e a presença de fios ou falhas entre os elementos.
O perfil de impressão do fatiador, o tipo de bico e as condições do equipamento também devem ser considerados. Como boa prática, confirme os dados na embalagem e na documentação técnica do fabricante antes de configurar a máquina.
Em caso de dúvida sobre a seleção do filamento bambu ou sobre a compatibilidade da apresentação disponível, a Suiça Box oferece atendimento online para orientar diferentes perfis de compra.
Compatibilidade com impressoras Bambu Lab e sistemas abertos
O Filamento PLA Hyper 1,75 mm foi descrito para uso em impressoras 3D FDM ou FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
Essa informação indica compatibilidade do material com a tecnologia de deposição e com o diâmetro nominal do filamento, mas não significa que todas as impressoras aceitem automaticamente os mesmos parâmetros de impressão.
Em uma impressora de sistema aberto, o usuário normalmente consegue selecionar ou ajustar variáveis como temperatura do bico, temperatura da mesa, velocidade, retração e fluxo no perfil de fatiamento.
Para este PLA Hyper, a faixa informada é de 190 °C a 230 °C no bico e de 25 °C a 60 °C na mesa. O ajuste efetivo depende do modelo da impressora, do bico instalado, da superfície da mesa e das condições do ambiente.
Checklist antes da compra
- Confirmar no manual da impressora se o equipamento utiliza filamento de 1,75 mm.
- Verificar se a impressora trabalha com filamentos de terceiros ou exige um sistema proprietário de materiais.
- Conferir se o caminho do filamento é compatível com o carretel e com a alimentação disponível no equipamento.
- Validar se o bico pode operar dentro da faixa de temperatura indicada para o PLA Hyper.
- Verificar se a mesa aquecida ou a superfície de impressão permite trabalhar na faixa recomendada.
- Confirmar no fatiador a disponibilidade de um perfil para PLA ou a possibilidade de criar um perfil personalizado.
- Avaliar se o equipamento suporta a velocidade pretendida sem comprometer a primeira camada, a adesão e a qualidade da peça.
- Consultar a documentação da impressora antes de finalizar a compra quando houver dúvida sobre materiais compatíveis.
Diâmetro e perfil de impressão
O diâmetro nominal de 1,75 mm deve corresponder ao padrão aceito pelo sistema de extrusão. Mesmo quando o diâmetro é compatível, a configuração do perfil de impressão continua sendo necessária.
Temperatura, velocidade e fluxo influenciam a quantidade de material depositada, a aderência entre camadas e o acabamento superficial. A configuração inicial pode partir da faixa técnica informada para o filamento e ser ajustada com testes graduais.
Em vez de aplicar a temperatura máxima ou a maior velocidade imediatamente, é mais seguro observar a primeira camada, a regularidade do fluxo, a formação de fios e a definição dos detalhes.
O perfil adequado pode variar entre impressoras Bambu Lab e outros equipamentos FDM ou FFF, mesmo quando ambos utilizam filamento de 1,75 mm.
Confirme os parâmetros no modelo específico
Antes de imprimir, compare as especificações do filamento com o manual da impressora e com o perfil selecionado no fatiador.
Verifique especialmente o diâmetro aceito, a temperatura máxima do hotend, a faixa recomendada para a mesa, o sistema de alimentação e as limitações de velocidade do equipamento. A Suiça Box oferece atendimento consultivo online para apoiar a seleção de filamentos 3D.
Para confirmar a adequação do PLA Hyper ao seu modelo específico, consulte a empresa com a identificação da impressora e, quando possível, as informações do bico, da mesa e do fatiador utilizado.
Essa conferência diferencia a compatibilidade nominal do filamento da configuração necessária para obter uma impressão estável.
Configuração de impressão em alta velocidade
A impressão rápida exige equilíbrio entre velocidade de impressão, temperatura, fluxo, retração e capacidade mecânica da impressora.
Embora o PLA Hyper seja apresentado para operar em velocidades elevadas, a velocidade máxima não deve ser tratada como certeza universal: o resultado depende do modelo da impressora, do bico, do fatiador, da geometria da peça e da estabilidade da primeira camada.
1. Comece com um perfil controlado
- Confirme no fatiador que o material selecionado corresponde ao PLA Hyper e que o diâmetro configurado é de 1,75 mm.
- Use inicialmente uma velocidade moderada, próxima do perfil já validado para a impressora, em vez de começar pelo limite máximo.
- Defina a temperatura do bico dentro da faixa informada para o produto, de 190 °C a 230 °C. Inicie em um ponto intermediário e ajuste gradualmente conforme a aparência das camadas, o fluxo e a adesão.
- Configure a mesa entre 25 °C e 60 °C, respeitando a capacidade do equipamento e as condições indicadas para a superfície utilizada.
- Faça um teste curto antes de iniciar uma peça longa ou uma produção seriada. Registre temperatura, velocidade, altura de camada, fluxo, retração e resultado visual.
A temperatura mais alta pode favorecer o fluxo necessário em velocidades maiores, mas também pode aumentar stringing, deformação de detalhes ou excesso de material. Já uma temperatura insuficiente pode causar subextrusão, camadas frágeis e falhas de aderência entre linhas.
Por isso, a melhor configuração deve ser encontrada por testes controlados, não apenas pela seleção do maior valor disponível.
2. Ajuste a velocidade de forma gradual
Aumente a velocidade em pequenos incrementos e observe se a impressora consegue manter o fluxo volumétrico exigido. A velocidade definida no fatiador não é o único fator: paredes externas, paredes internas, preenchimento, pontes e deslocamentos podem exigir parâmetros diferentes.
Uma sequência prática é:
- imprimir uma peça de calibração simples em velocidade moderada;
- verificar a primeira camada e a uniformidade das paredes;
- elevar a velocidade de forma progressiva;
- observar subextrusão, falhas de preenchimento, ringing, perda de detalhes e deslocamento de camadas;
- retornar ao último conjunto de parâmetros estável quando a qualidade cair de forma perceptível.
A proposta de produtividade do Filamento PLA Hyper 1.75mm pode ser aproveitada quando o conjunto formado por material, impressora e perfil de fatiamento estiver adequadamente calibrado.
Isso não significa que toda impressora imprimirá dez vezes mais rápido, pois o desempenho real varia conforme o equipamento e a configuração.
3. Ajuste a primeira camada antes de acelerar
A primeira camada estabelece a base mecânica da impressão.
Antes de testar velocidades altas, confira se o nivelamento está correto, se a mesa está limpa e se a distância entre o bico e a superfície permite que o filamento seja depositado de maneira contínua, sem ser excessivamente achatado. Durante o teste, observe:
- linhas contínuas e uniformes;
- ausência de espaços entre os traços;
- aderência sem excesso de esmagamento;
- cantos que permanecem presos à mesa;
- ausência de acúmulo de material no bico;
- superfície compatível com a preparação usada na mesa.
Se a primeira camada falhar, reduza a velocidade dessa etapa e ajuste o nivelamento ou a distância do bico antes de alterar muitos outros parâmetros. A aceleração das camadas seguintes não compensa uma base instável.
Diagnóstico de falhas sem atribuir uma causa única
Subextrusão ou linhas incompletas: pode estar relacionada à temperatura, ao fluxo configurado, à velocidade excessiva, à resistência no caminho do filamento, ao bico parcialmente obstruído ou à calibração do extrusor.
Reduza a velocidade, verifique o fluxo e inspecione o caminho do material antes de concluir a causa.
Stringing entre partes: pode envolver temperatura elevada, retração inadequada, deslocamentos longos, umidade ou parâmetros de viagem do fatiador.
Teste a retração em pequenas variações e compare o resultado sem modificar vários parâmetros ao mesmo tempo.
Descolamento dos cantos: pode decorrer de primeira camada inadequada, superfície contaminada, temperatura da mesa, resfriamento intenso, geometria da peça ou correntes de ar.
Revise a preparação da mesa e faça um teste com velocidade inicial menor.
Ringing ou perda de definição: pode estar associado à aceleração, vibração, velocidade, rigidez da estrutura, orientação da peça ou limitações mecânicas da impressora.
Reduza a aceleração e a velocidade das paredes externas para verificar se o acabamento melhora.
Falhas entre camadas: podem aparecer quando o fluxo, a temperatura, o resfriamento ou a velocidade não estão equilibrados.
Compare uma impressão mais lenta com a configuração rápida e registre quais parâmetros foram alterados. O método mais confiável é modificar uma variável por vez, usar uma peça de teste curta e anotar o resultado.
Para dúvidas de seleção ou configuração do filamento, a Suiça Box oferece atendimento online e pode orientar a consulta conforme o perfil de compra e o equipamento utilizado.
Aplicações para protótipos, peças funcionais e produção seriada
O PLA Hyper do filamento bambu atende diferentes etapas do desenvolvimento de produtos, desde testes rápidos até pequenas e médias produções. A escolha do material deve considerar a finalidade da peça, sua geometria, o acabamento esperado e os esforços aos quais ela será submetida.
Embora a formulação seja voltada à produtividade em impressão FDM ou FFF, a velocidade máxima anunciada não deve ser tratada como certeza para toda impressora ou projeto.
Aplicações para makers e hobbistas
Para makers e hobbistas, o Filamento PLA Bambu Lab pode ser usado em:
- Protótipos visuais para validar formato, proporções e encaixes.
- Organizadores, suportes, ganchos e acessórios de uso cotidiano.
- Peças para projetos de robótica, automação e eletrônica, desde que o desenho seja compatível com as solicitações mecânicas previstas.
- Modelos, miniaturas e objetos decorativos que priorizem definição superficial.
- Componentes de projetos pessoais em que a facilidade de impressão e a produtividade sejam mais importantes do que a resistência a calor, impacto ou exposição ambiental.
Em peças funcionais, é recomendável testar primeiro uma amostra ou região crítica. A resistência final não depende apenas do filamento: orientação das camadas, espessura das paredes, preenchimento, temperatura, velocidade e desenho da peça também influenciam o resultado.
Exemplos de uso educacional
Instituições de ensino podem utilizar o material em atividades de fabricação digital, modelagem e prototipagem. Alguns exemplos são:
- Construção de modelos didáticos de geometria, física, engenharia e arquitetura.
- Desenvolvimento de protótipos em aulas de desenho técnico e design de produto.
- Criação de peças para experimentos de robótica e programação.
- Produção de gabaritos, maquetes e componentes para projetos interdisciplinares.
- Exercícios de comparação entre parâmetros de fatiamento, como altura de camada, velocidade, preenchimento e orientação.
Esse tipo de aplicação permite ensinar não apenas modelagem 3D, mas também planejamento de testes. O estudante pode registrar o perfil de impressão, observar o acabamento e comparar como pequenas alterações de configuração afetam o resultado.
Prototipagem e pequenas ou médias produções
Em prototipagem, o PLA Hyper pode ser considerado quando a prioridade é transformar modelos digitais em peças físicas com agilidade. Ele é adequado para validar dimensões, montagem, ergonomia e aparência antes de avançar para outra etapa de desenvolvimento.
Para pequenas ou médias produções, o material pode ser interessante em peças personalizadas, lotes de baixa escala, acessórios, componentes de apresentação e itens cuja exigência térmica e mecânica esteja dentro do comportamento esperado do PLA.
A produtividade tende a ser mais relevante quando o processo está bem calibrado e a impressora consegue manter fluxo, adesão e precisão em velocidades elevadas.
Empresas de impressão 3D podem avaliar o filamento para protótipos rápidos e produção sob demanda, enquanto consumidores individuais, profissionais, makers e instituições de ensino podem selecionar o rolo de 1 kg conforme o volume planejado e a necessidade de repetição das peças.
Antes de produzir um lote, vale validar uma unidade representativa para reduzir desperdícios e confirmar o acabamento desejado.
Critérios para escolher o material
Considere os seguintes pontos antes de optar pelo PLA Hyper:
- Geometria: peças com paredes muito finas, vãos extensos, detalhes pequenos ou encaixes exigem testes de orientação e parâmetros. A forma da peça pode ser tão importante quanto o material.
- Acabamento: para modelos visuais e protótipos de apresentação, observe a altura de camada, a velocidade, a refrigeração e a estratégia de paredes. O acabamento real varia conforme a impressora e o perfil de fatiamento.
- Resistência: avalie carga, impacto, flexão, temperatura de uso e exposição ao ambiente. Para uma peça funcional, não basta considerar a resistência mecânica informada para o filamento; é necessário testar a configuração e o projeto completos.
- Produtividade: a proposta de alta velocidade pode favorecer lotes e protótipos, mas a velocidade deve ser ajustada gradualmente. Se surgirem falhas, reduza a velocidade ou revise temperatura, fluxo, retração e adesão.
- Repetibilidade: em produção seriada, mantenha documentados o perfil de impressão, o lote quando disponível, a orientação, o preenchimento e os principais parâmetros. Isso facilita reproduzir o resultado e identificar desvios.
- Compatibilidade de processo: confirme se a impressora FDM ou FFF aceita filamento de 1,75 mm e se o bico, a mesa e o fatiador estão configurados de acordo com as orientações aplicáveis ao equipamento e ao produto.
O PLA Hyper é uma opção prática para quem busca combinar produtividade, definição e versatilidade em protótipos e peças de menor escala. Ainda assim, a seleção deve partir dos requisitos do projeto, e não apenas da promessa de velocidade.
A Suiça Box atende consumidores individuais, profissionais e empresas no comércio online de filamentos 3D e pode ser consultada para esclarecer a disponibilidade e a escolha do produto conforme a necessidade de compra.
Comparação entre PLA Hyper, PLA convencional e outros materiais
A escolha do filamento deve considerar o objetivo da peça, a capacidade da impressora e as condições de impressão.
O PLA Hyper é uma formulação de PLA voltada à produtividade em altas velocidades, enquanto o PLA convencional costuma ser escolhido pela facilidade de uso e pela ampla disponibilidade de perfis de impressão.
Essa diferença não significa que um material seja universalmente melhor: cada aplicação exige uma avaliação própria de velocidade, acabamento, resistência mecânica e estabilidade dimensional.
PLA Hyper e PLA convencional
| Critério | PLA Hyper | PLA convencional |
|---|---|---|
| Velocidade | Desenvolvido para favorecer maior produtividade, desde que a impressora, o bico, o fatiador e a geometria da peça sejam compatíveis | Geralmente utilizado em configurações convencionais, com velocidade definida pelo equipamento e pelo perfil de impressão |
| Facilidade de impressão | Pode exigir calibração específica para equilibrar temperatura, fluxo, velocidade e adesão | Normalmente conta com ampla referência de perfis e parâmetros, mas ainda depende da impressora e do projeto |
| Acabamento | Pode manter boa definição em condições de alta velocidade quando corretamente ajustado | Pode oferecer acabamento consistente em velocidades convencionais e com parâmetros bem calibrados |
| Resistência mecânica | Adequada a diversos protótipos e peças funcionais, considerando orientação, preenchimento e projeto | Adequada a muitas aplicações gerais, com desempenho condicionado pelos mesmos fatores de impressão |
| Melhor cenário de escolha | Produção de protótipos, peças e lotes em que a produtividade seja um requisito relevante | Projetos gerais, aprendizagem, prototipagem e situações em que simplicidade e referências de configuração sejam prioritárias |
Na oferta da Suiça Box, o Filamento PLA Hyper 1,75 mm é apresentado como uma opção para quem busca combinar produtividade, precisão e praticidade em impressoras FDM ou FFF de sistema aberto.
Ainda assim, a velocidade efetiva depende do conjunto formado pela impressora, pelo bico, pelo sistema de movimentação, pelo resfriamento, pelo fatiador e pela própria geometria da peça.
Como escolher entre velocidade, facilidade, acabamento e resistência?
- Velocidade: priorize o PLA Hyper quando reduzir o tempo de produção fizer parte do objetivo e a impressora suportar os parâmetros necessários. Faça testes graduais em vez de aplicar diretamente a velocidade máxima anunciada para o material.
- Facilidade de uso: o PLA convencional pode ser uma alternativa prática para aprendizado, protótipos rápidos e projetos com parâmetros já conhecidos. O PLA Hyper também pode ser simples de utilizar, mas deve ser ajustado ao perfil específico do equipamento.
- Acabamento: avalie camadas, cantos, pontes, superfícies inclinadas e sinais de excesso ou falta de fluxo. Temperatura, altura de camada, resfriamento e velocidade influenciam diretamente o resultado visual.
- Resistência mecânica: considere a orientação das camadas, o número de paredes, o preenchimento, a espessura da peça e o tipo de esforço aplicado. A resistência do filamento isoladamente não determina o desempenho final do componente.
- Produtividade: para pequenas séries ou produção recorrente, compare o tempo total, a taxa de falhas, o desperdício e a necessidade de retrabalho, não apenas a velocidade configurada no fatiador.
PLA Hyper, ABS e PETG: quando a comparação muda
ABS e PETG não são substitutos automáticos do PLA Hyper ou do PLA convencional. São materiais com comportamentos de impressão e requisitos de uso diferentes. O PLA costuma ser considerado em protótipos, peças decorativas, modelos educacionais e aplicações gerais.
O PETG pode ser analisado quando o projeto requer características diferentes das buscadas em um PLA, enquanto o ABS pode ser avaliado em cenários que demandem propriedades específicas do material e uma impressora preparada para suas condições de processamento.
Antes de trocar o material, verifique:
- A temperatura disponível no bico e na mesa.
- A capacidade de controle térmico e de ventilação da impressora.
- A necessidade de adesão, controle de empenamento e estabilidade dimensional.
- A exposição da peça a impacto, calor, umidade, atrito ou esforço contínuo.
- A compatibilidade do material com o ambiente de uso e com o acabamento desejado.
- As orientações do fabricante do filamento e o manual do equipamento.
Limitações de comparações de desempenho
Não é tecnicamente adequado declarar que um filamento é mais rápido, mais resistente ou tem acabamento superior em qualquer situação sem indicar as condições do teste.
Resultados podem variar conforme impressora, diâmetro do bico, altura de camada, temperatura, fluxo, resfriamento, velocidade, retração, geometria, orientação e configuração do fatiador.
Por isso, números de desempenho devem ser interpretados como referências dependentes de condições específicas, e não como certeza universal.
Para uma comparação confiável, utilize a mesma impressora, o mesmo bico, a mesma peça de teste e critérios previamente definidos, registrando tempo de impressão, falhas, acabamento e integridade da peça.
A Suiça Box associa sua oferta de filamentos 3D à busca por praticidade e produtividade, mas a seleção final deve considerar a aplicação concreta.
Em caso de dúvida sobre o Filamento PLA Hyper, a compatibilidade do equipamento ou o perfil de impressão, consulte a documentação técnica e o atendimento online da Suiça Box antes da compra.
Armazenamento, manutenção e redução de falhas
A umidade é um dos principais fatores que podem comprometer a consistência de filamentos para impressão 3D. Mesmo o PLA Hyper deve ser protegido de ambientes úmidos, pois a absorção de água pode afetar o fluxo, o acabamento e a estabilidade durante a impressão.
As orientações abaixo são boas práticas gerais do setor e não substituem as instruções oficiais do fabricante do filamento ou da impressora.
Como proteger o filamento contra a umidade?
- Mantenha o carretel em uma embalagem ou recipiente bem fechado quando ele não estiver em uso.
- Evite deixar o filamento exposto por longos períodos em locais úmidos, próximos a fontes de vapor ou sujeitos a variações intensas de temperatura.
- Armazene o carretel apoiado de maneira que não sofra deformações e mantenha o filamento preso para evitar que as voltas se soltem.
- Identifique o material e registre, quando possível, a data de abertura da embalagem. Isso facilita a comparação entre carretéis e ajuda a investigar mudanças no comportamento de impressão.
- Antes de aplicar qualquer método de secagem, consulte a documentação do fabricante do filamento e as orientações do equipamento utilizado. Temperatura e tempo inadequados podem danificar o material ou o carretel.
A embalagem ecológica informada para este produto reforça a proposta de praticidade e atenção a aspectos de sustentabilidade da Suiça Box, mas não elimina a necessidade de armazenamento adequado depois da abertura.
Sinais que podem indicar material úmido
A presença de umidade não deve ser diagnosticada por um único sintoma. Estalos ou pequenos ruídos na região do bico, fluxo irregular, formação excessiva de stringing, bolhas, superfície áspera e variações no acabamento podem estar relacionados a filamento úmido.
Entretanto, esses sinais também podem resultar de temperatura inadequada, retração mal ajustada, bico parcialmente obstruído, caminho do filamento com resistência ou problemas de nivelamento.
Para investigar a causa, faça um teste controlado alterando apenas uma variável por vez. Compare um trecho impresso com parâmetros conhecidos, verifique o estado do carretel e observe se o comportamento se repete em outras peças.
Essa abordagem reduz o desperdício e evita atribuir toda falha à umidade sem confirmação.
Rotina de inspeção do carretel e do caminho do filamento
Antes de iniciar uma impressão, faça uma verificação rápida:
- Confira se o filamento está livre de poeira, resíduos visíveis, deformações ou emendas problemáticas.
- Observe se o carretel gira sem travamentos e se as voltas permanecem organizadas.
- Verifique se o filamento percorre o caminho até o extrusor sem dobras acentuadas ou pontos de atrito.
- Inspecione o bico e procure sinais de obstrução, acúmulo de material ou extrusão irregular.
- Confirme se o fluxo observado durante a purga ou a primeira camada está contínuo.
- Limpe o caminho do filamento somente conforme os procedimentos recomendados para a impressora utilizada.
A manutenção do bico, do extrusor e dos componentes de alimentação deve seguir o manual do equipamento. Procedimentos específicos variam entre impressoras FDM e FFF e não devem ser tratados como instruções oficiais da Suiça Box ou do produto sem confirmação documental.
Checklist para reduzir falhas e desperdícios
Essas práticas ajudam a preservar o filamento e a tornar o diagnóstico mais consistente, mas não favorecem a ausência de falhas.
A Suiça Box apresenta sua oferta de filamentos 3D com foco em confiabilidade e praticidade, enquanto a escolha dos parâmetros deve considerar o carretel, a impressora, o bico, o fatiador e as condições do ambiente.
Como consultar a Suiça Box?
A Suiça Box atua no comércio online desde 30 de dezembro de 2013 e fornece filamentos 3D para consumidores individuais, profissionais e empresas. O atendimento é 100% online, com busca por agilidade e praticidade em diferentes perfis de compra.
Para confirmar disponibilidade, condições comerciais, orientação de compatibilidade e atendimento, consulte a Suiça Box pelo site ou entre em contato pelo WhatsApp. Não presuma prazo, cobertura de entrega ou condição de pagamento sem validação no momento da compra.
Fontes técnicas recomendadas
Para uma decisão mais segura, consulte a documentação do fabricante do filamento, as informações presentes na embalagem e o manual da impressora.
Também é recomendável verificar o perfil de fatiamento utilizado, as instruções do fabricante do equipamento e os resultados de um teste de temperatura ou de velocidade realizado na própria máquina.
Essas fontes ajudam a separar as especificações informadas para o filamento PLA Bambu Lab das configurações que dependem do conjunto formado por impressora, bico, mesa, ambiente e software.
Perguntas frequentes
A sustentabilidade também participa da escolha de um filamento para impressão 3D, mas deve ser avaliada com critérios verificáveis.
No caso deste filamento PLA Bambu Lab, a embalagem ecológica é informada como um diferencial do produto e se relaciona a práticas ESG voltadas à redução de impactos na apresentação e no consumo de materiais.
Essa informação não deve ser interpretada, por si só, como certificação ambiental, comprovação de neutralidade de carbono ou certeza de que todos os componentes sejam recicláveis. Para uma análise completa, confira a descrição atual do produto e as orientações da embalagem.
Qual é a faixa de temperatura recomendada?
A faixa informada para o bico é de 190 °C a 230 °C. Para a mesa, a referência é de 25 °C a 60 °C.
O ponto ideal pode variar conforme a impressora, o bico, a velocidade, o perfil de fatiamento, a geometria da peça e as condições de adesão. Comece dentro da faixa indicada e faça ajustes graduais por meio de testes controlados.
O filamento é compatível com impressoras Bambu Lab?
O produto é descrito como compatível com impressoras FDM ou FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
Antes da compra e da impressão, confirme no manual da sua impressora o diâmetro aceito, o sistema de alimentação, o espaço disponível para o carretel e os parâmetros recomendados para PLA Hyper.
Compatibilidade do material não significa que o mesmo perfil de impressão funcionará sem ajustes em todos os equipamentos.
Qual é o peso do rolo?
O peso líquido informado é de 1 kg. A embalagem possui dimensões de 210 × 210 × 70 mm, e o carretel vazio tem diâmetro externo de 200 mm.
Essas medidas ajudam a verificar espaço de armazenamento, compatibilidade física e logística, mas não substituem a conferência das dimensões aceitas pela impressora ou pelo suporte de carretel.
Para quais aplicações o filamento PLA é indicado?
O material pode ser considerado para protótipos, peças funcionais, projetos de makers e hobbistas, atividades educacionais e produções pequenas ou médias.
Em cada caso, a decisão deve levar em conta a resistência exigida, a exposição ao calor, a geometria, a orientação das camadas, o preenchimento e o acabamento esperado.
Para uma peça submetida a condições específicas, valide o projeto e realize testes antes de ampliar a produção.
A embalagem ecológica torna o produto sustentável em qualquer situação?
Não necessariamente. A embalagem ecológica é uma característica informada para o produto, mas sustentabilidade depende também do uso do material, da redução de falhas, do descarte do carretel e da destinação adequada dos resíduos.
Evitar impressões malsucedidas por meio de calibração, armazenar corretamente o filamento e planejar a quantidade de material são práticas que podem reduzir desperdícios, sem representar uma certificação ou uma promessa ambiental da marca.
O que deve ser confirmado antes da compra?
Verifique a disponibilidade da cor e da apresentação desejadas, a compatibilidade com o equipamento, as condições comerciais vigentes, as opções de pagamento, a forma de entrega aplicável à sua região e a necessidade de suporte para seleção do material.
Essas informações podem mudar e devem ser confirmadas diretamente com a Suiça Box.
Para saber mais sobre filamento bambu
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.