Galeria
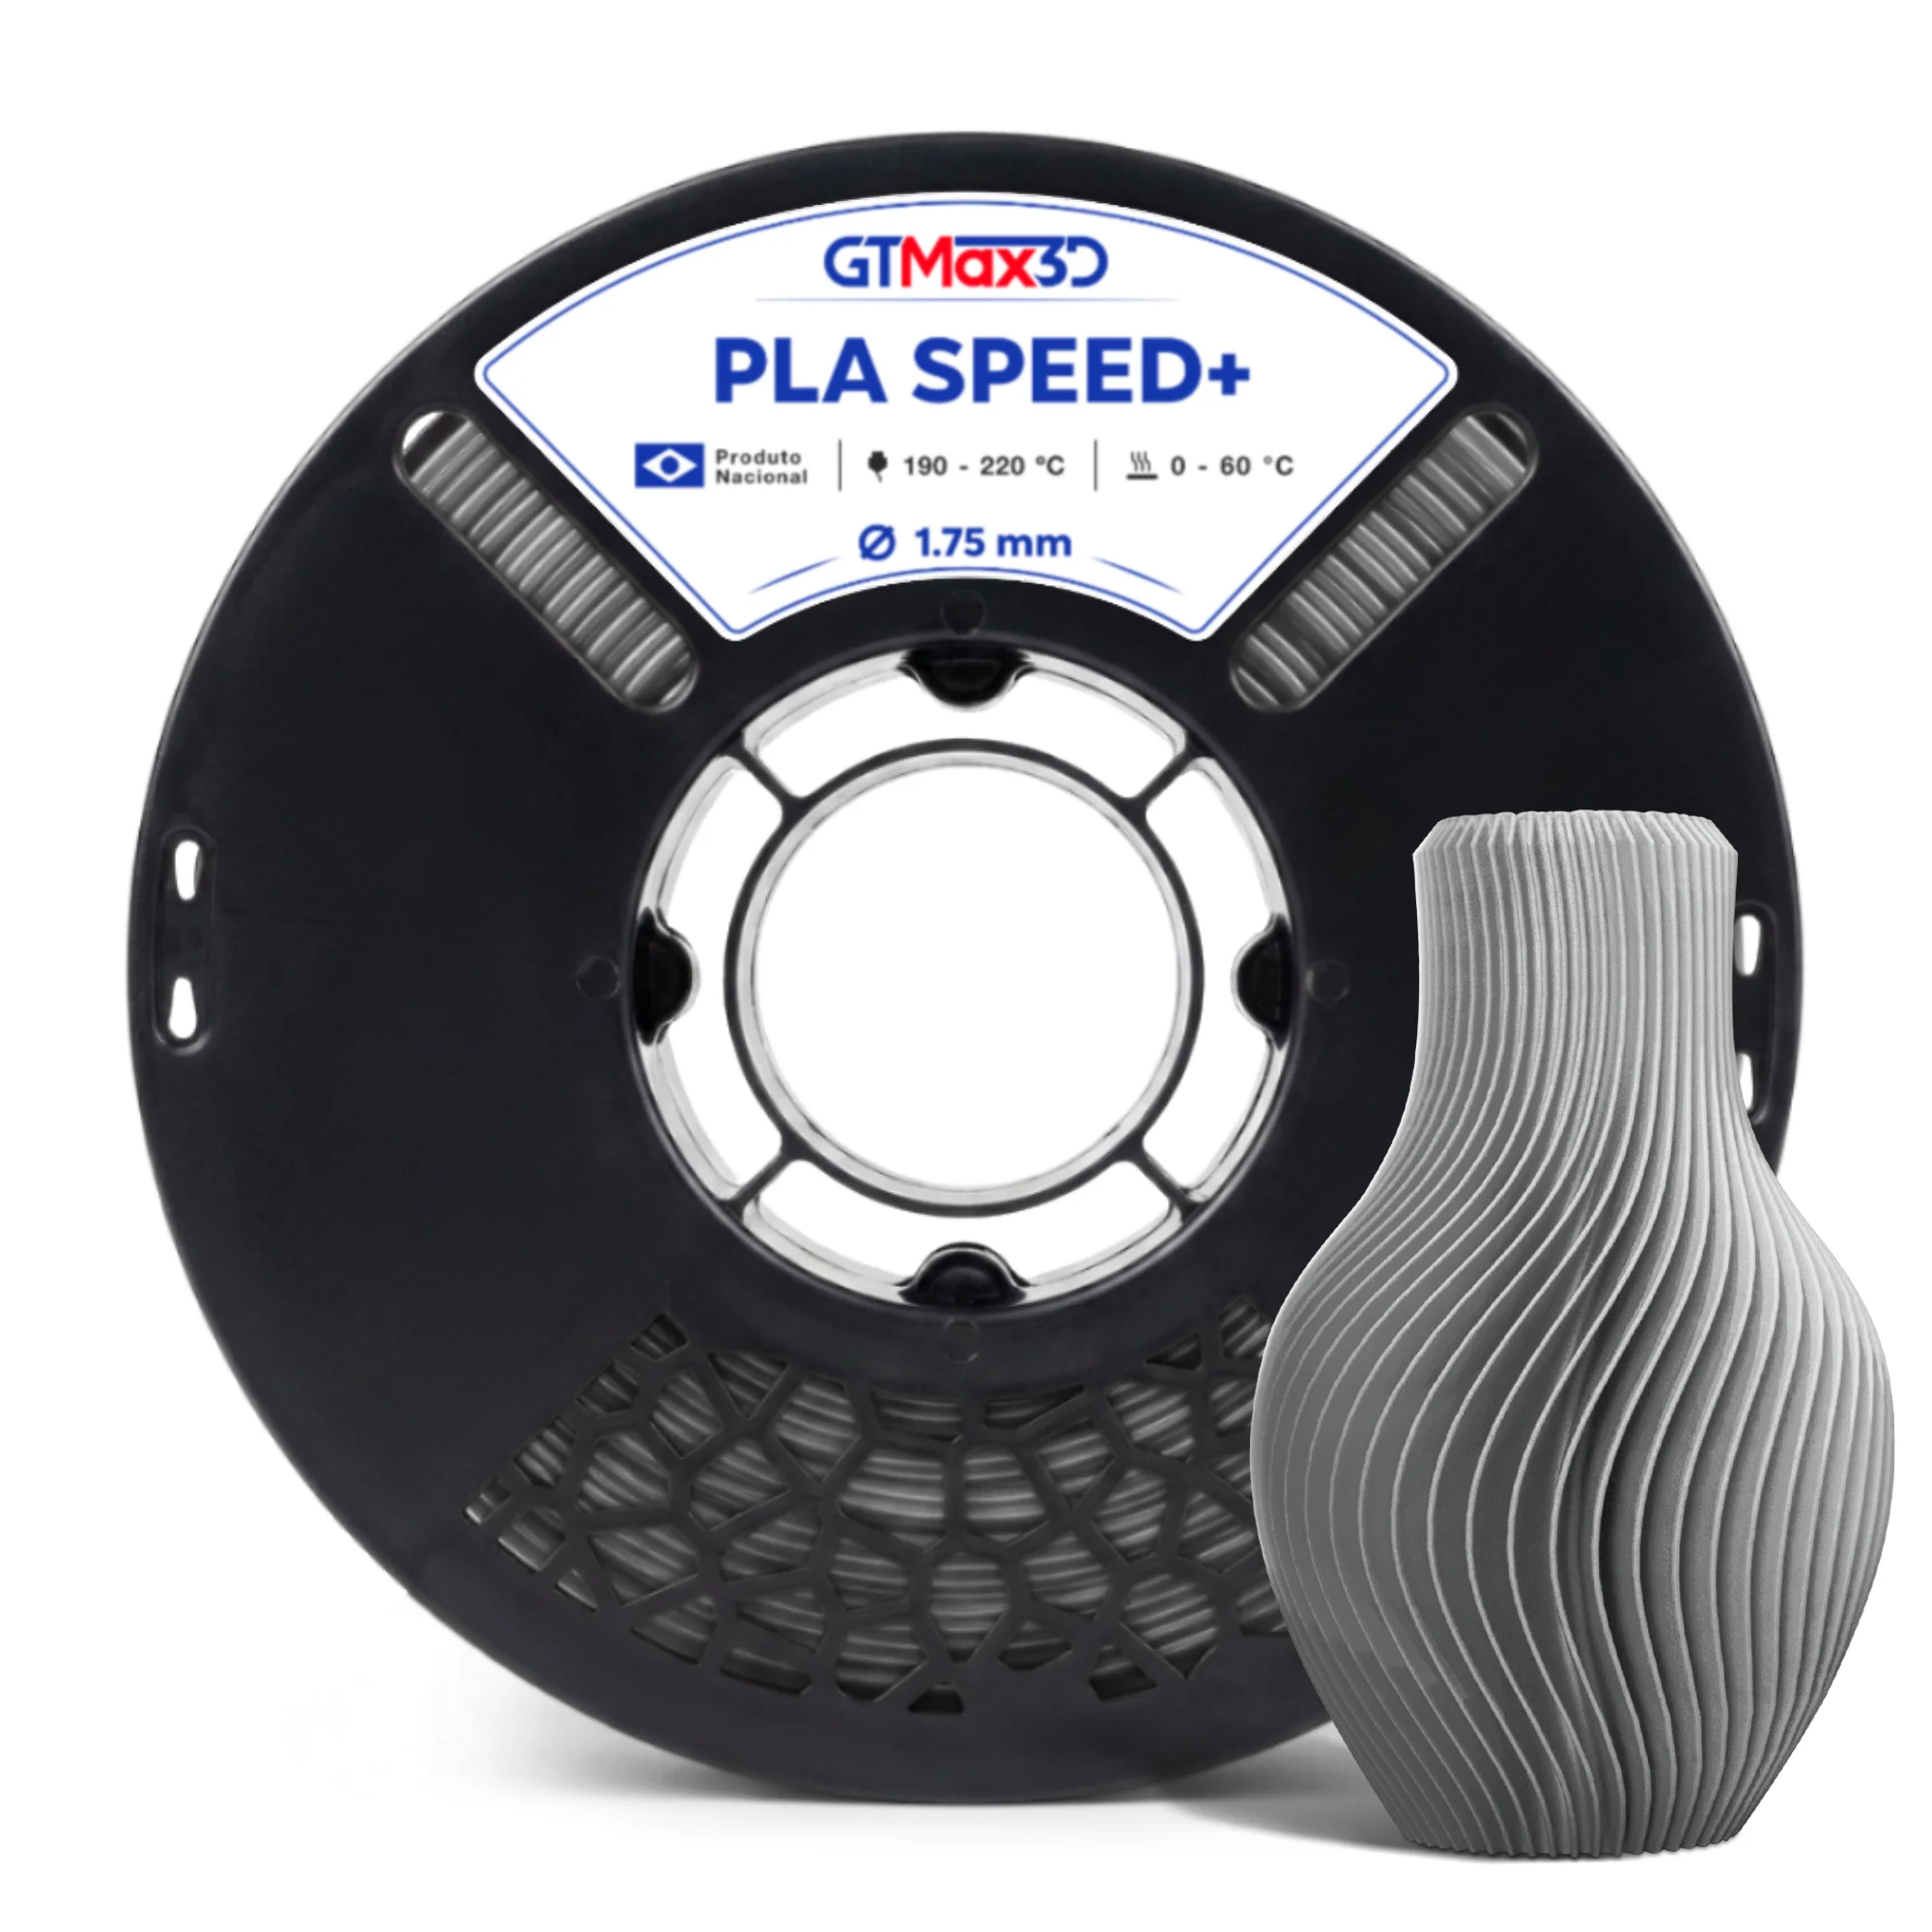
Clique nas imagens para ampliar
Filamento para impressora: o que é o PLA Hyper e para quem serve?
O filamento para impressora é o material consumido por impressoras 3D que utilizam a tecnologia de fabricação por filamento fundido, conhecida como FDM ou FFF.
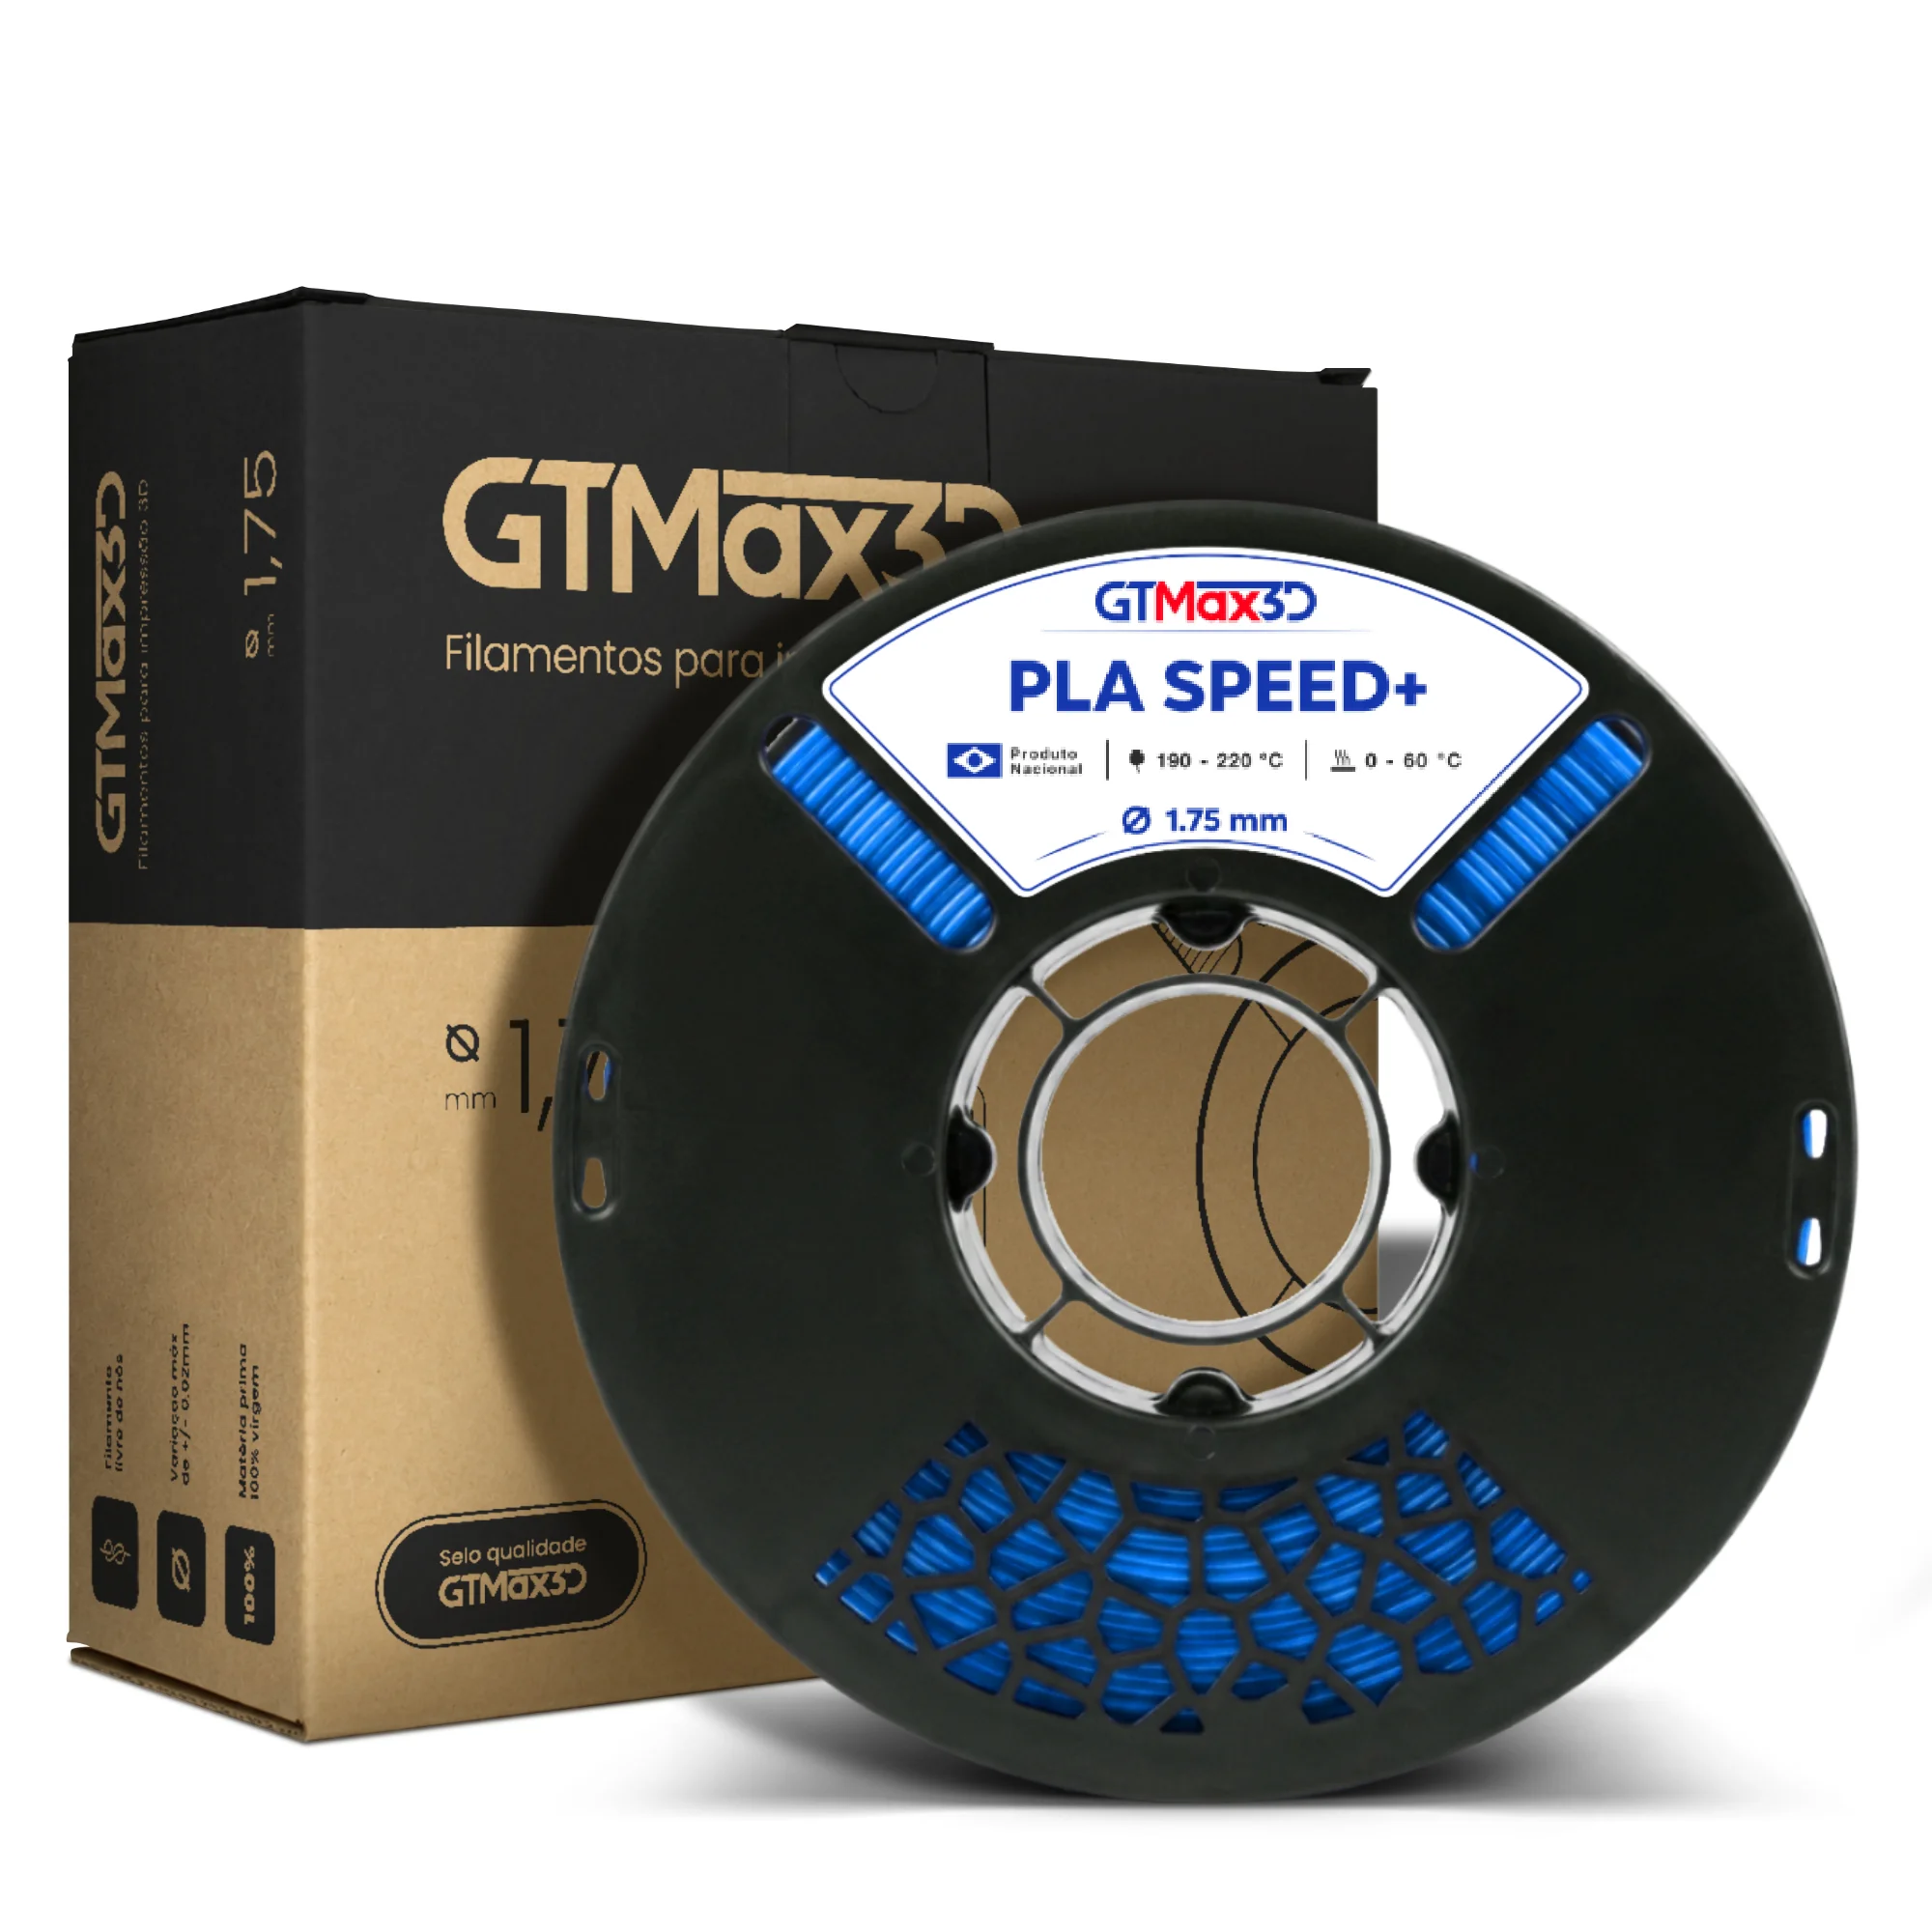
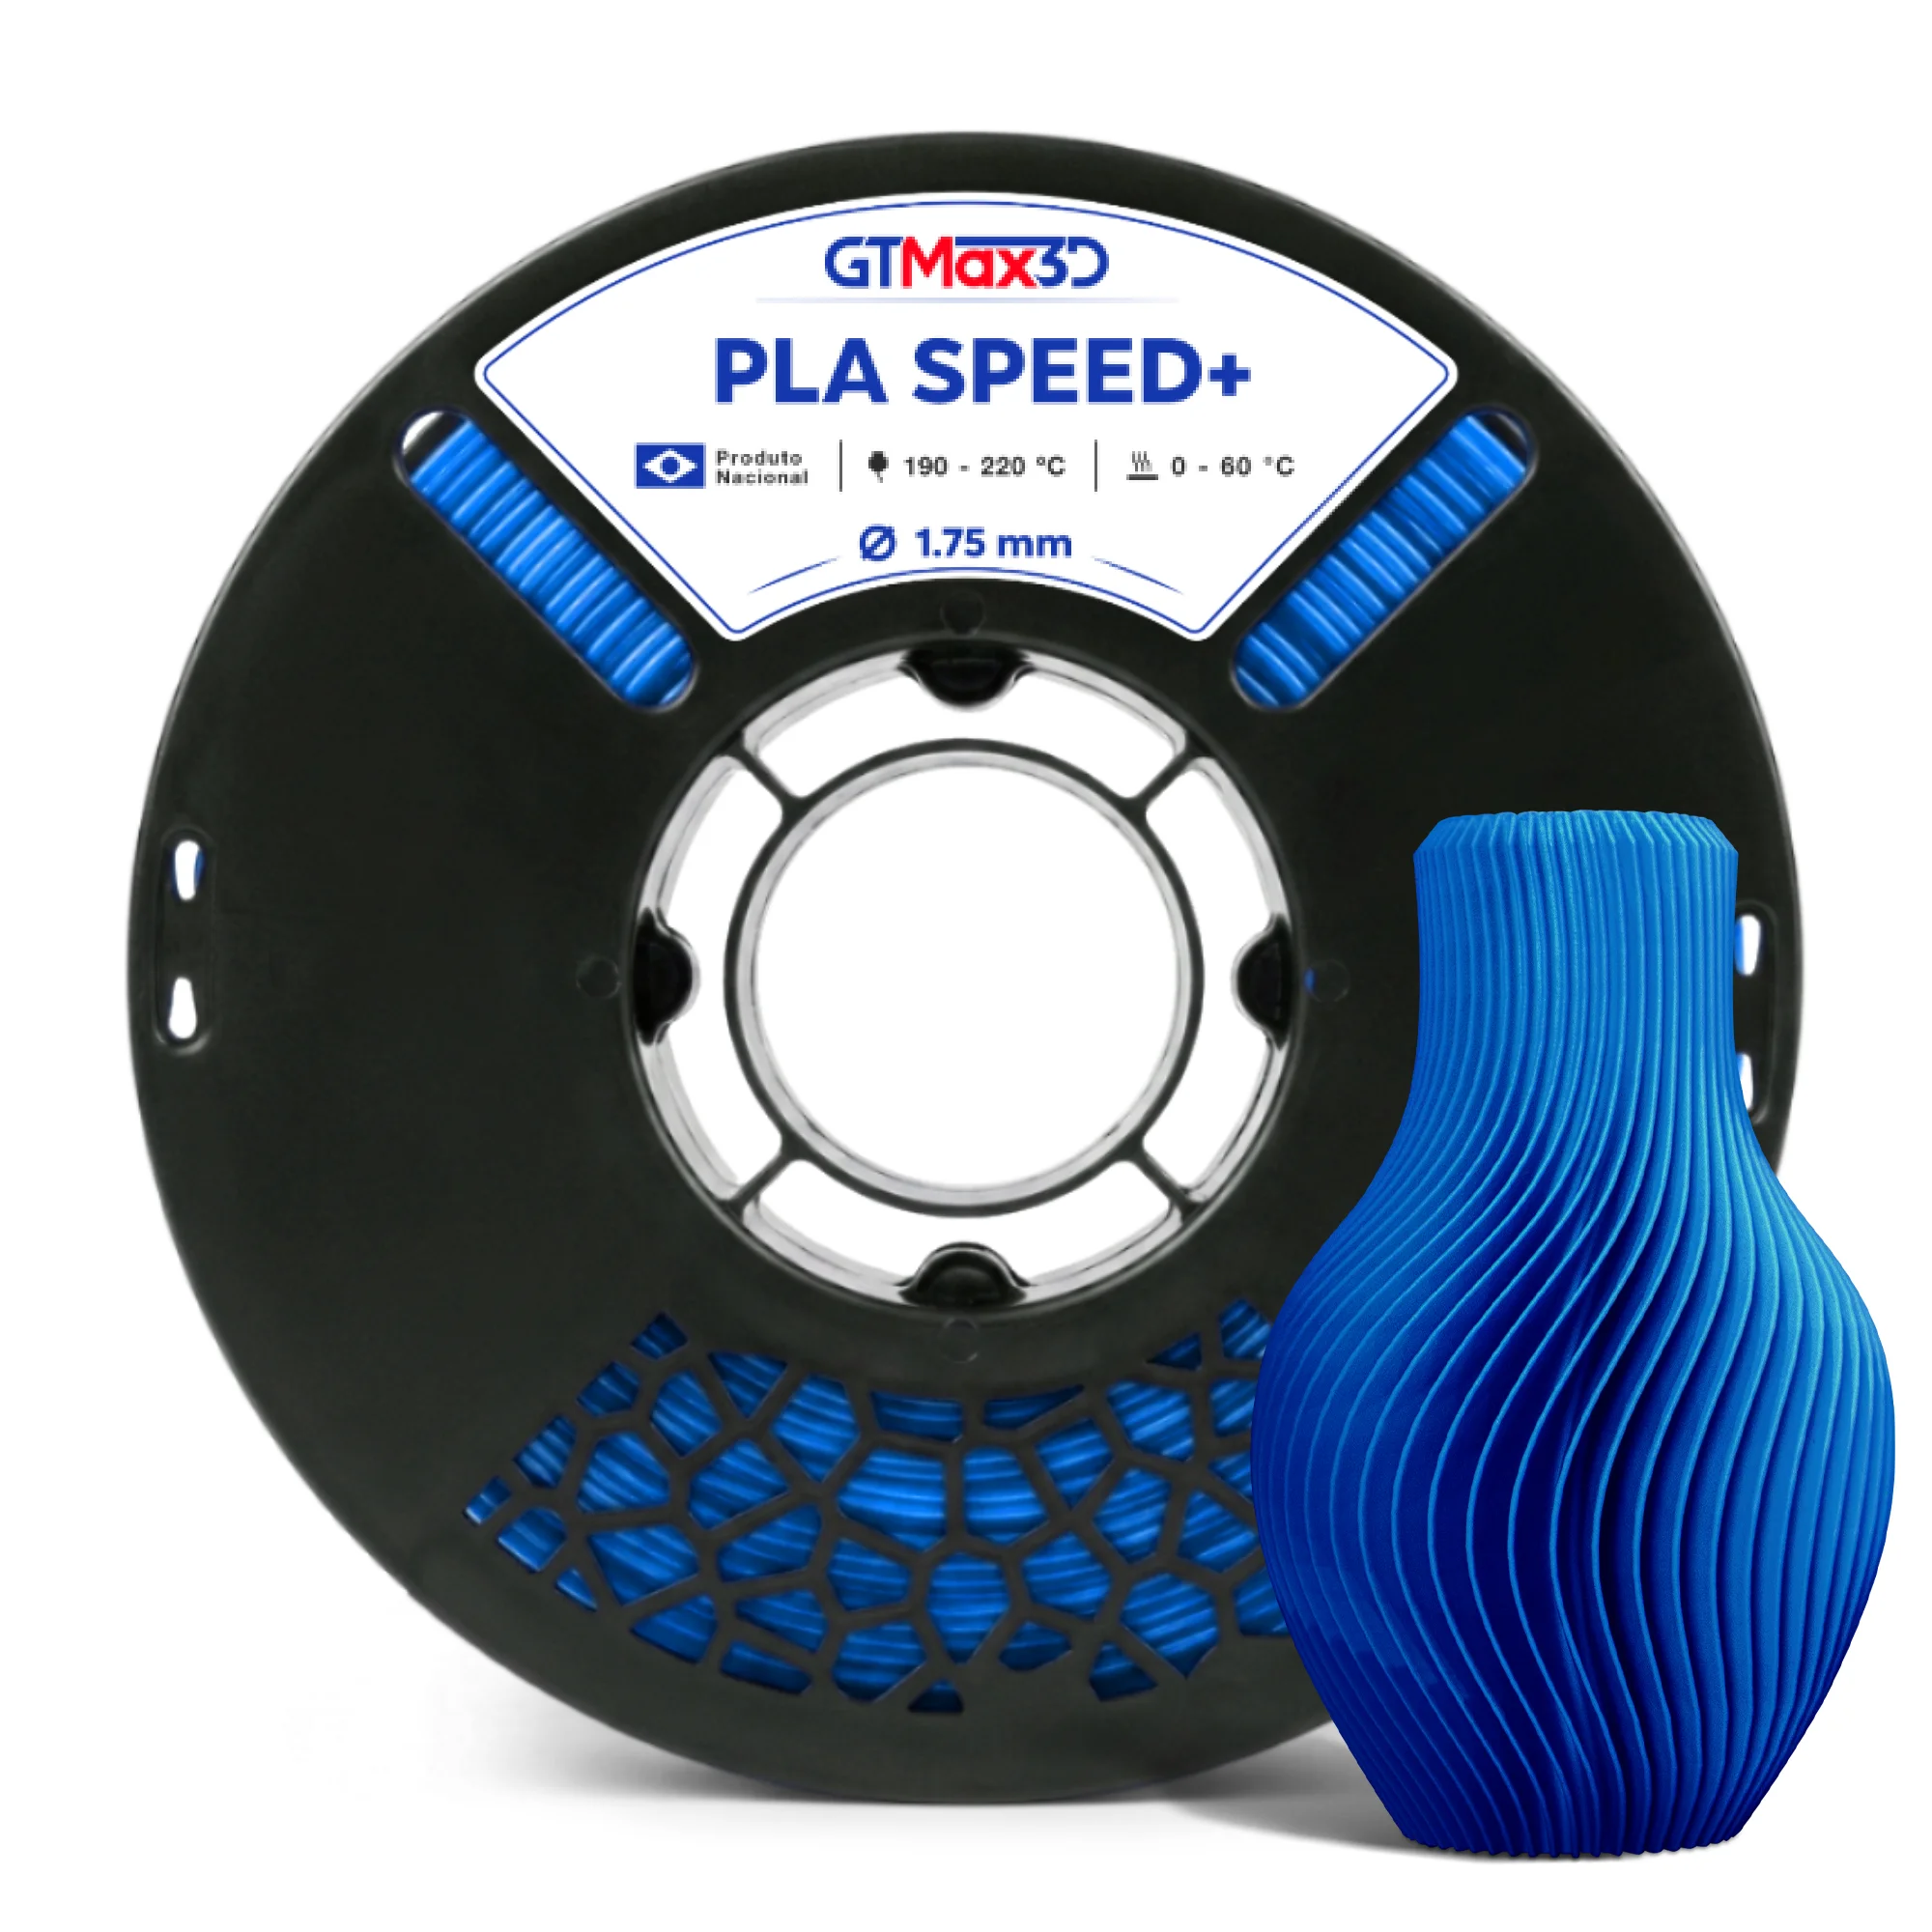
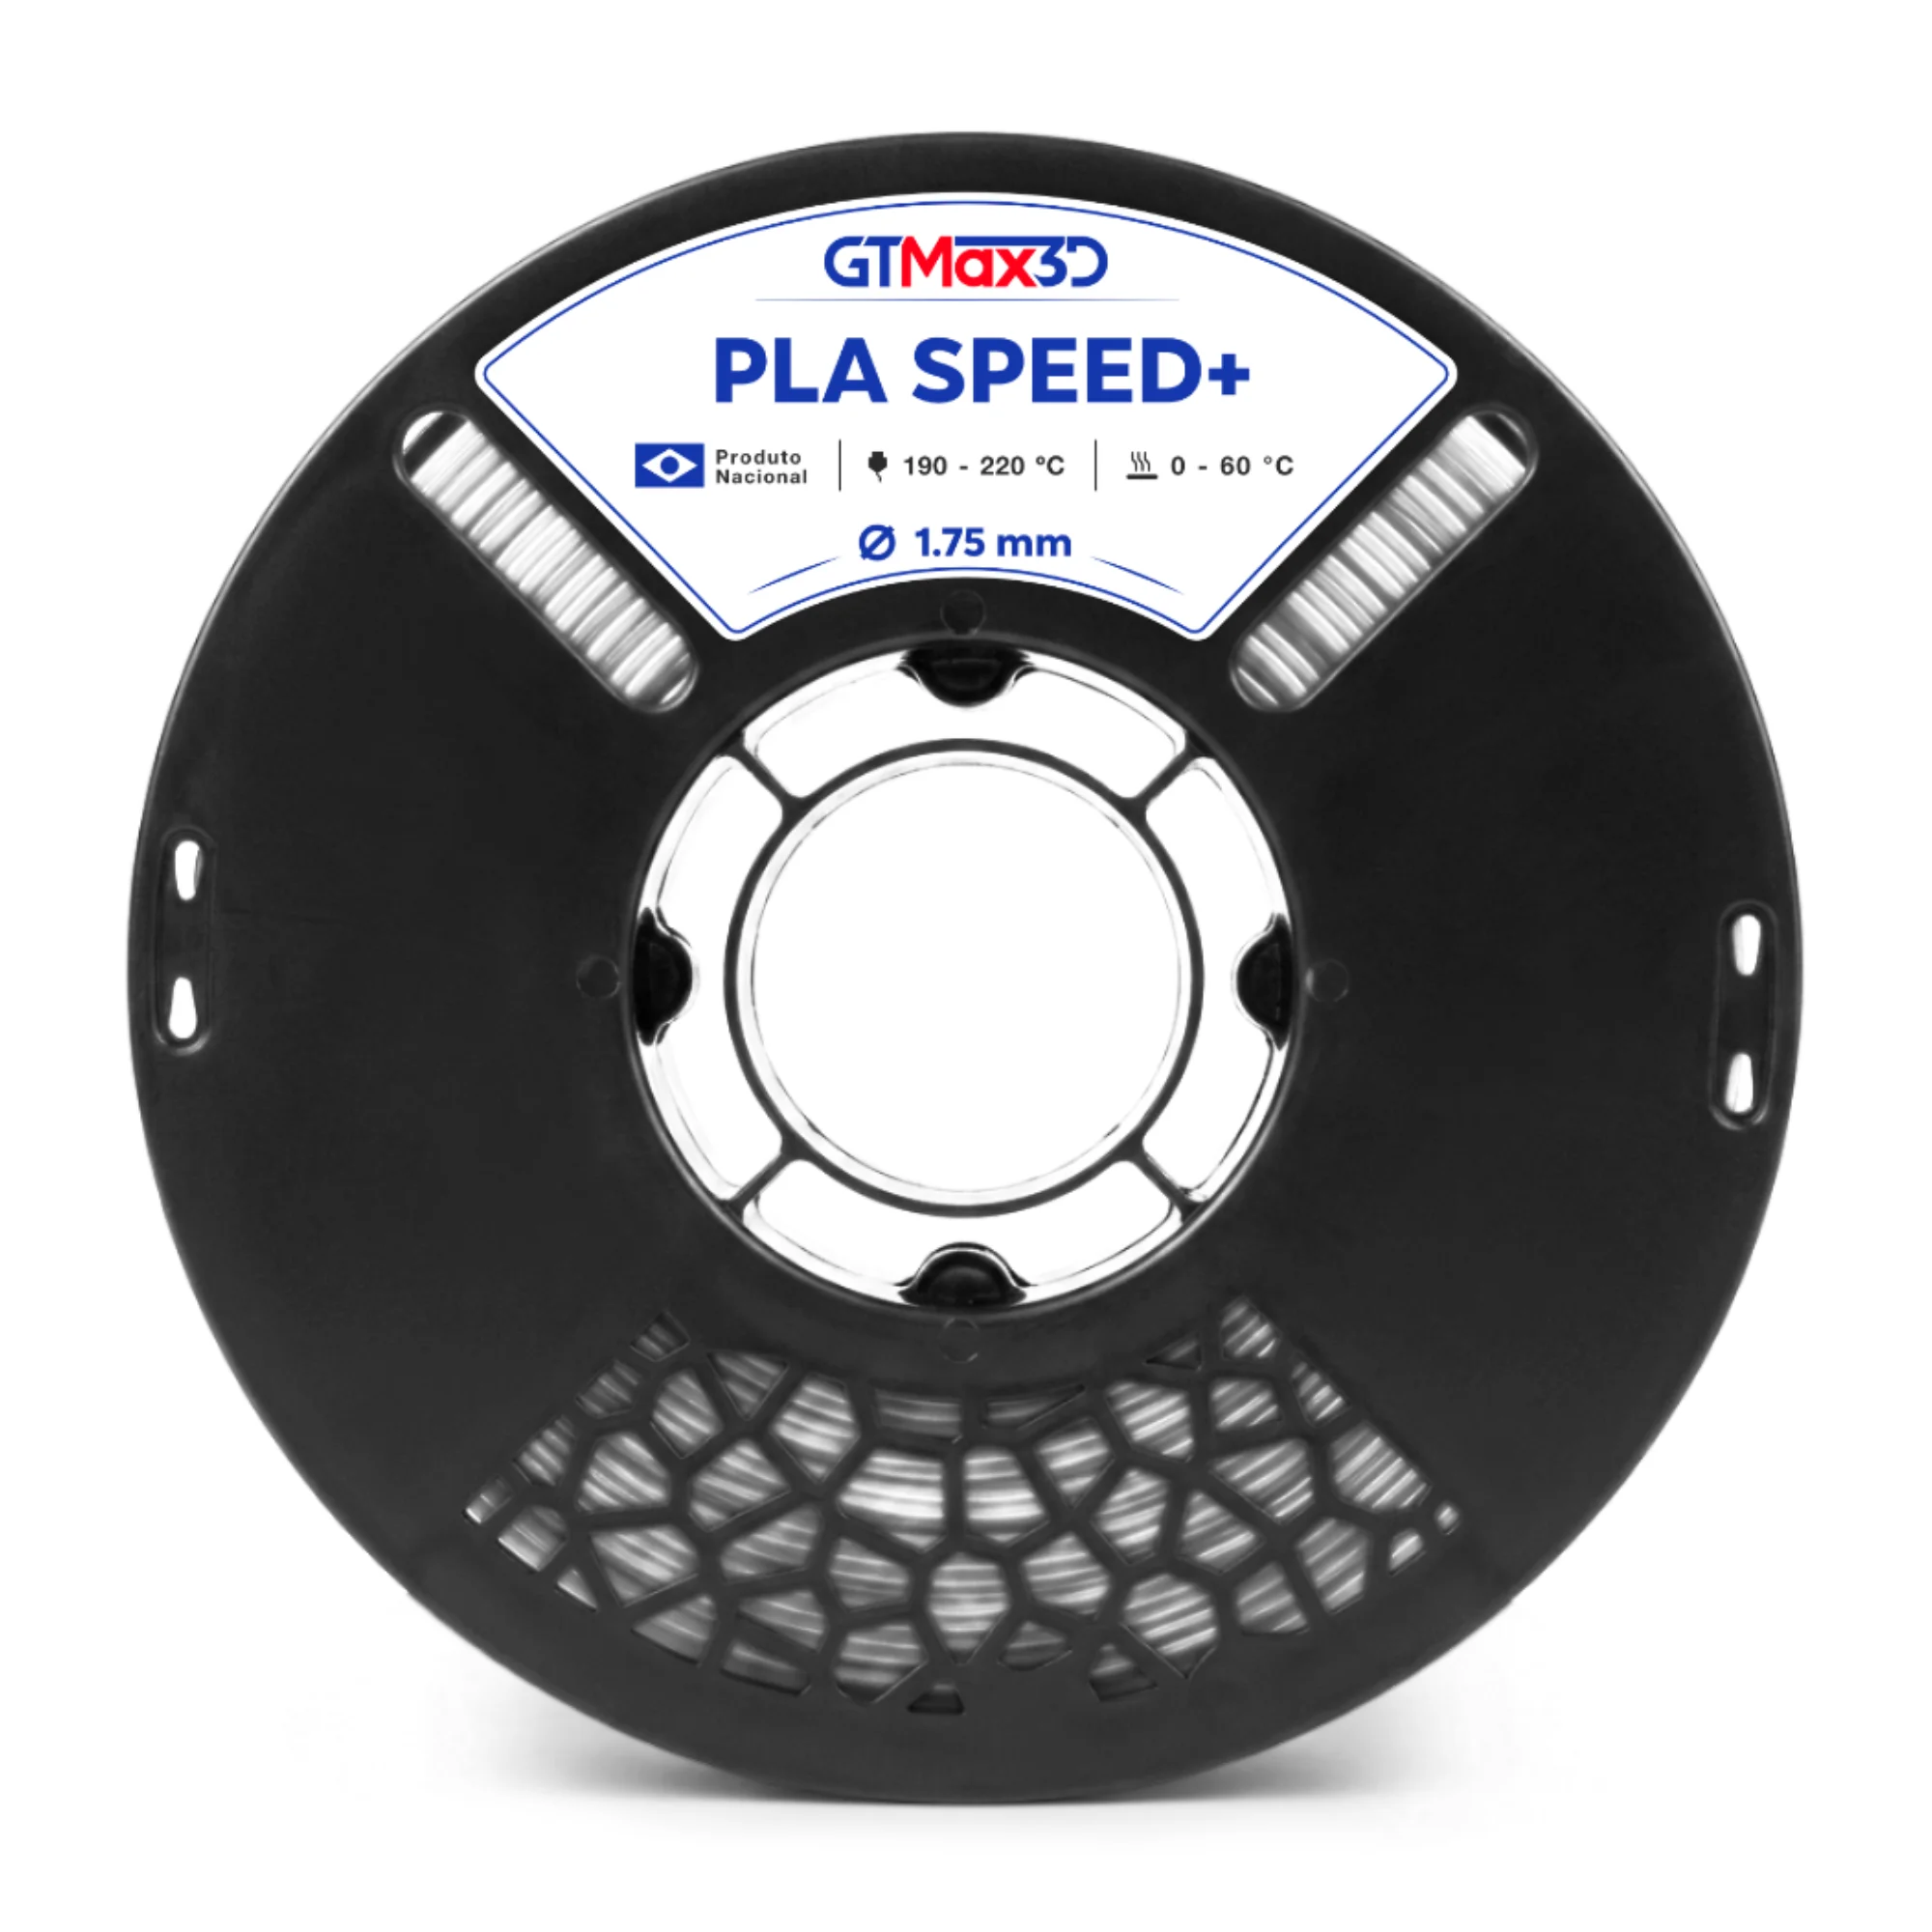
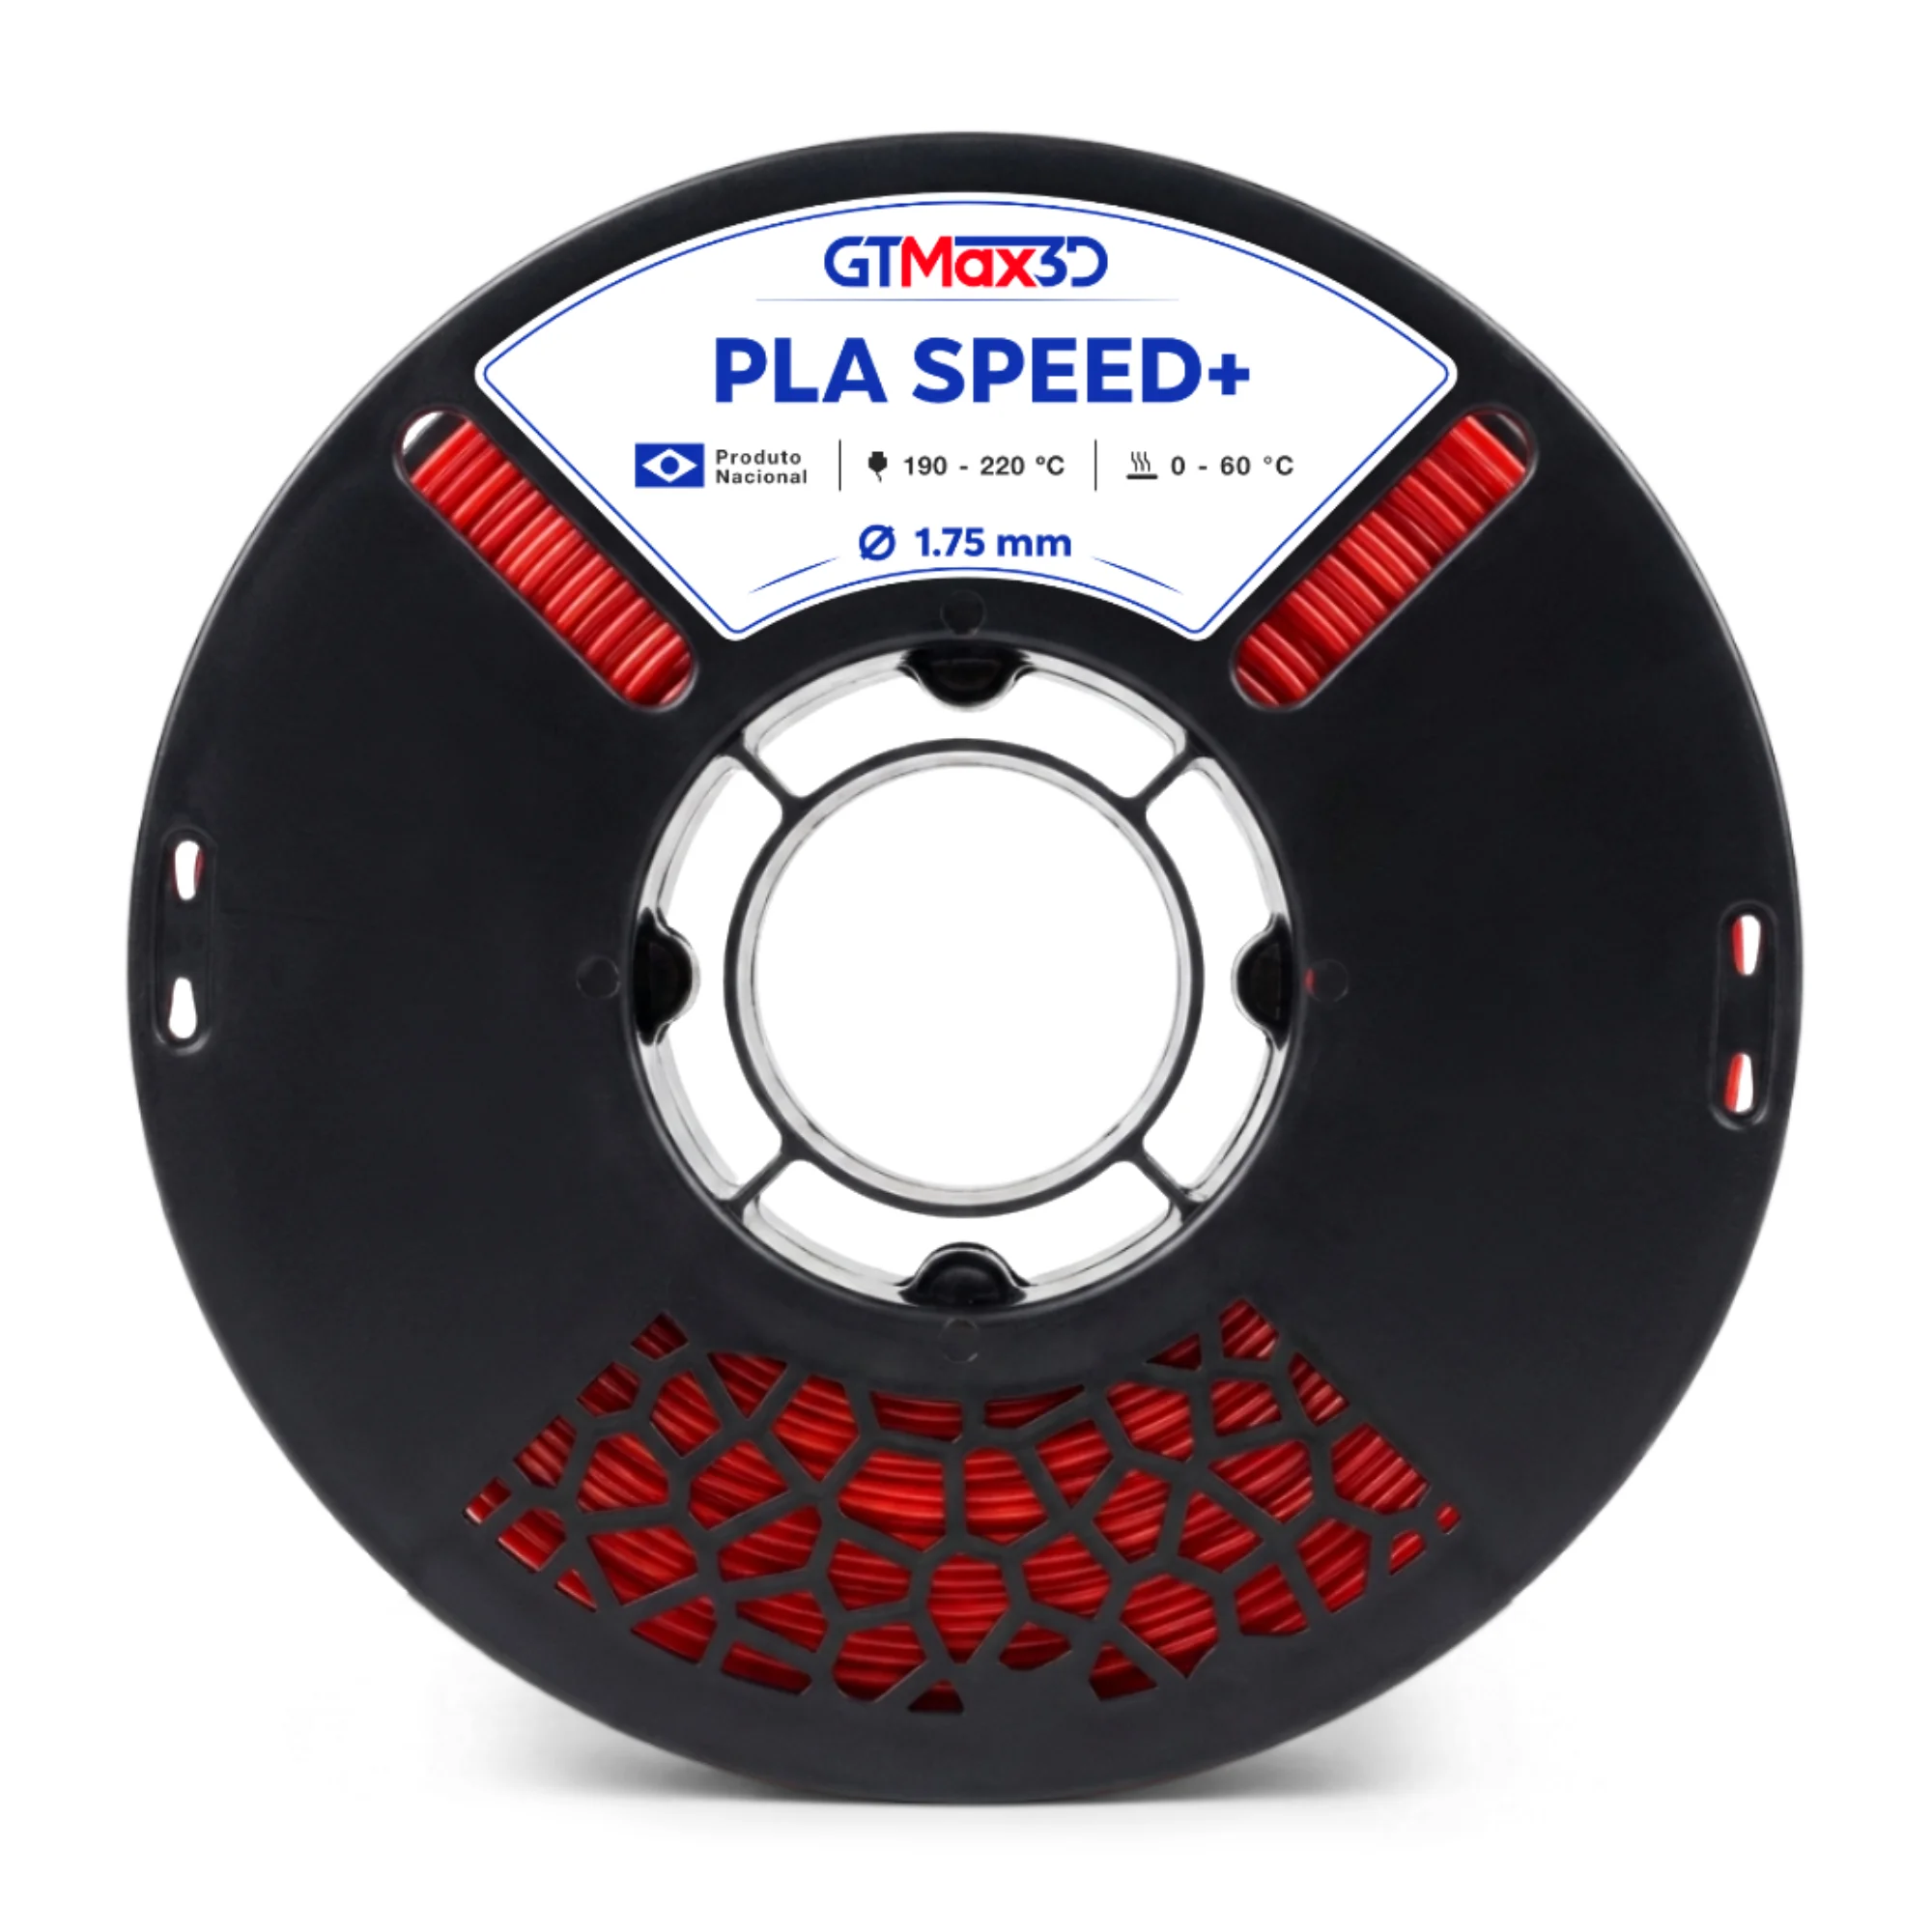
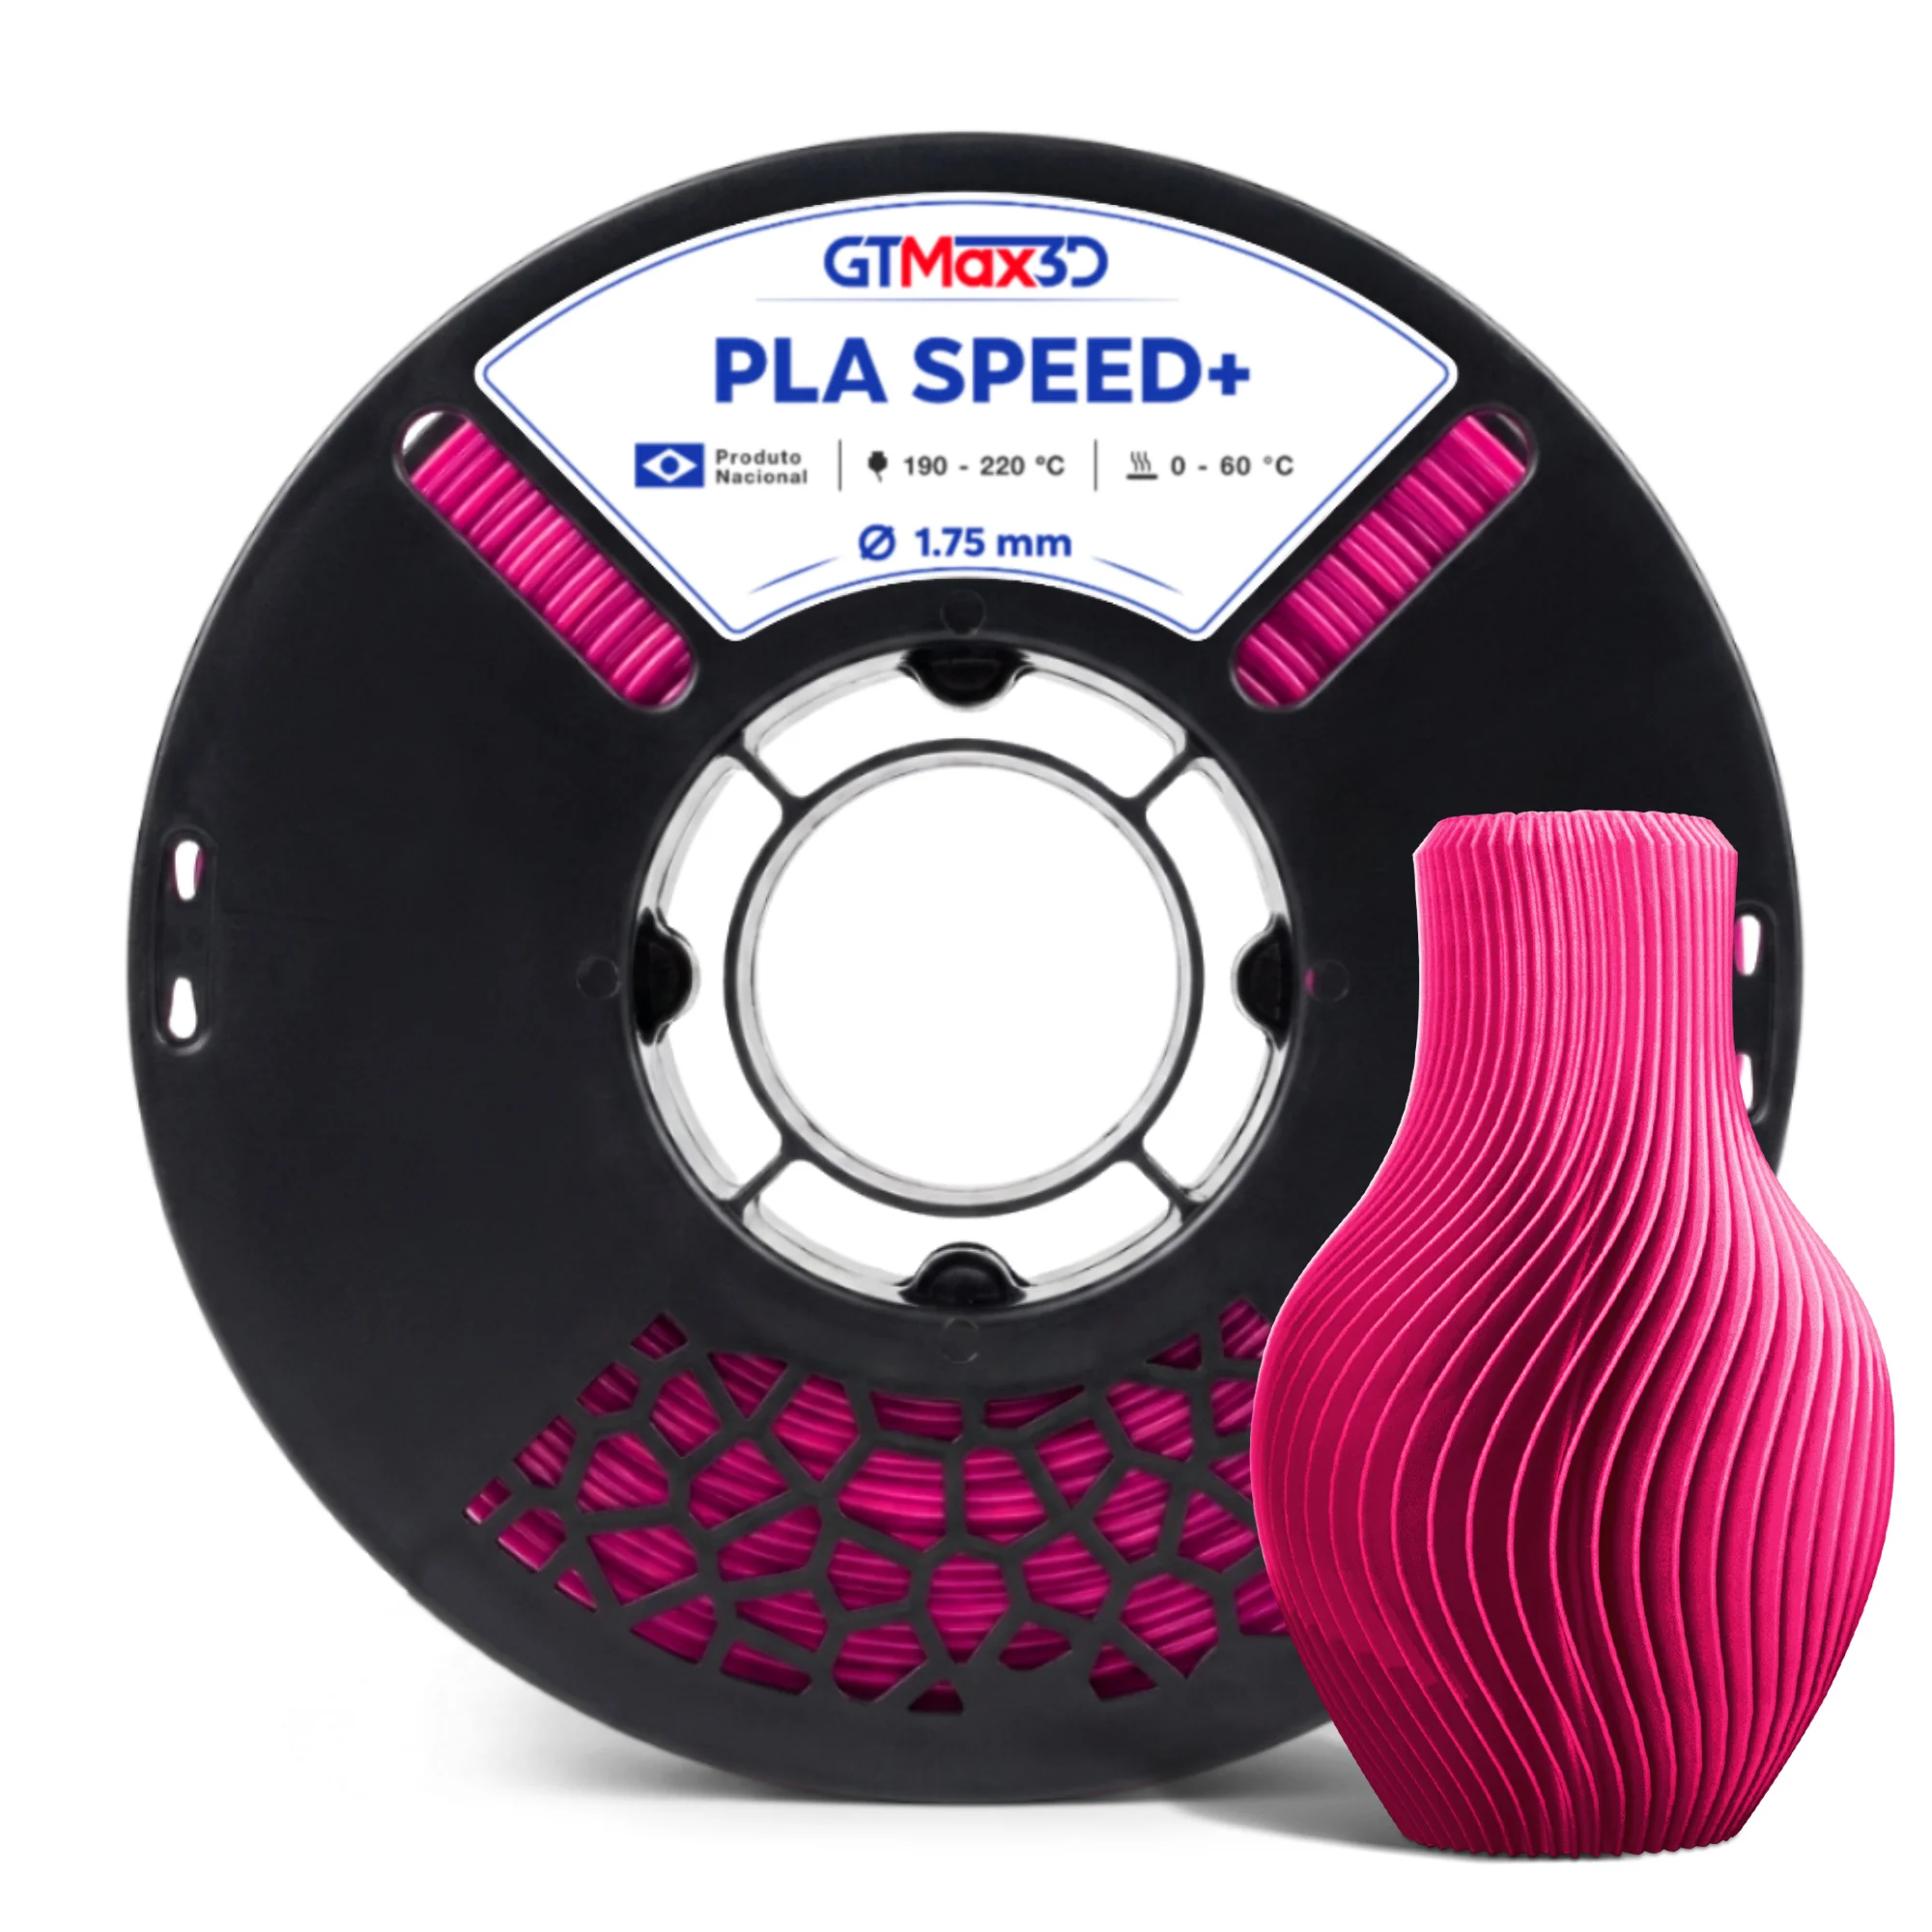
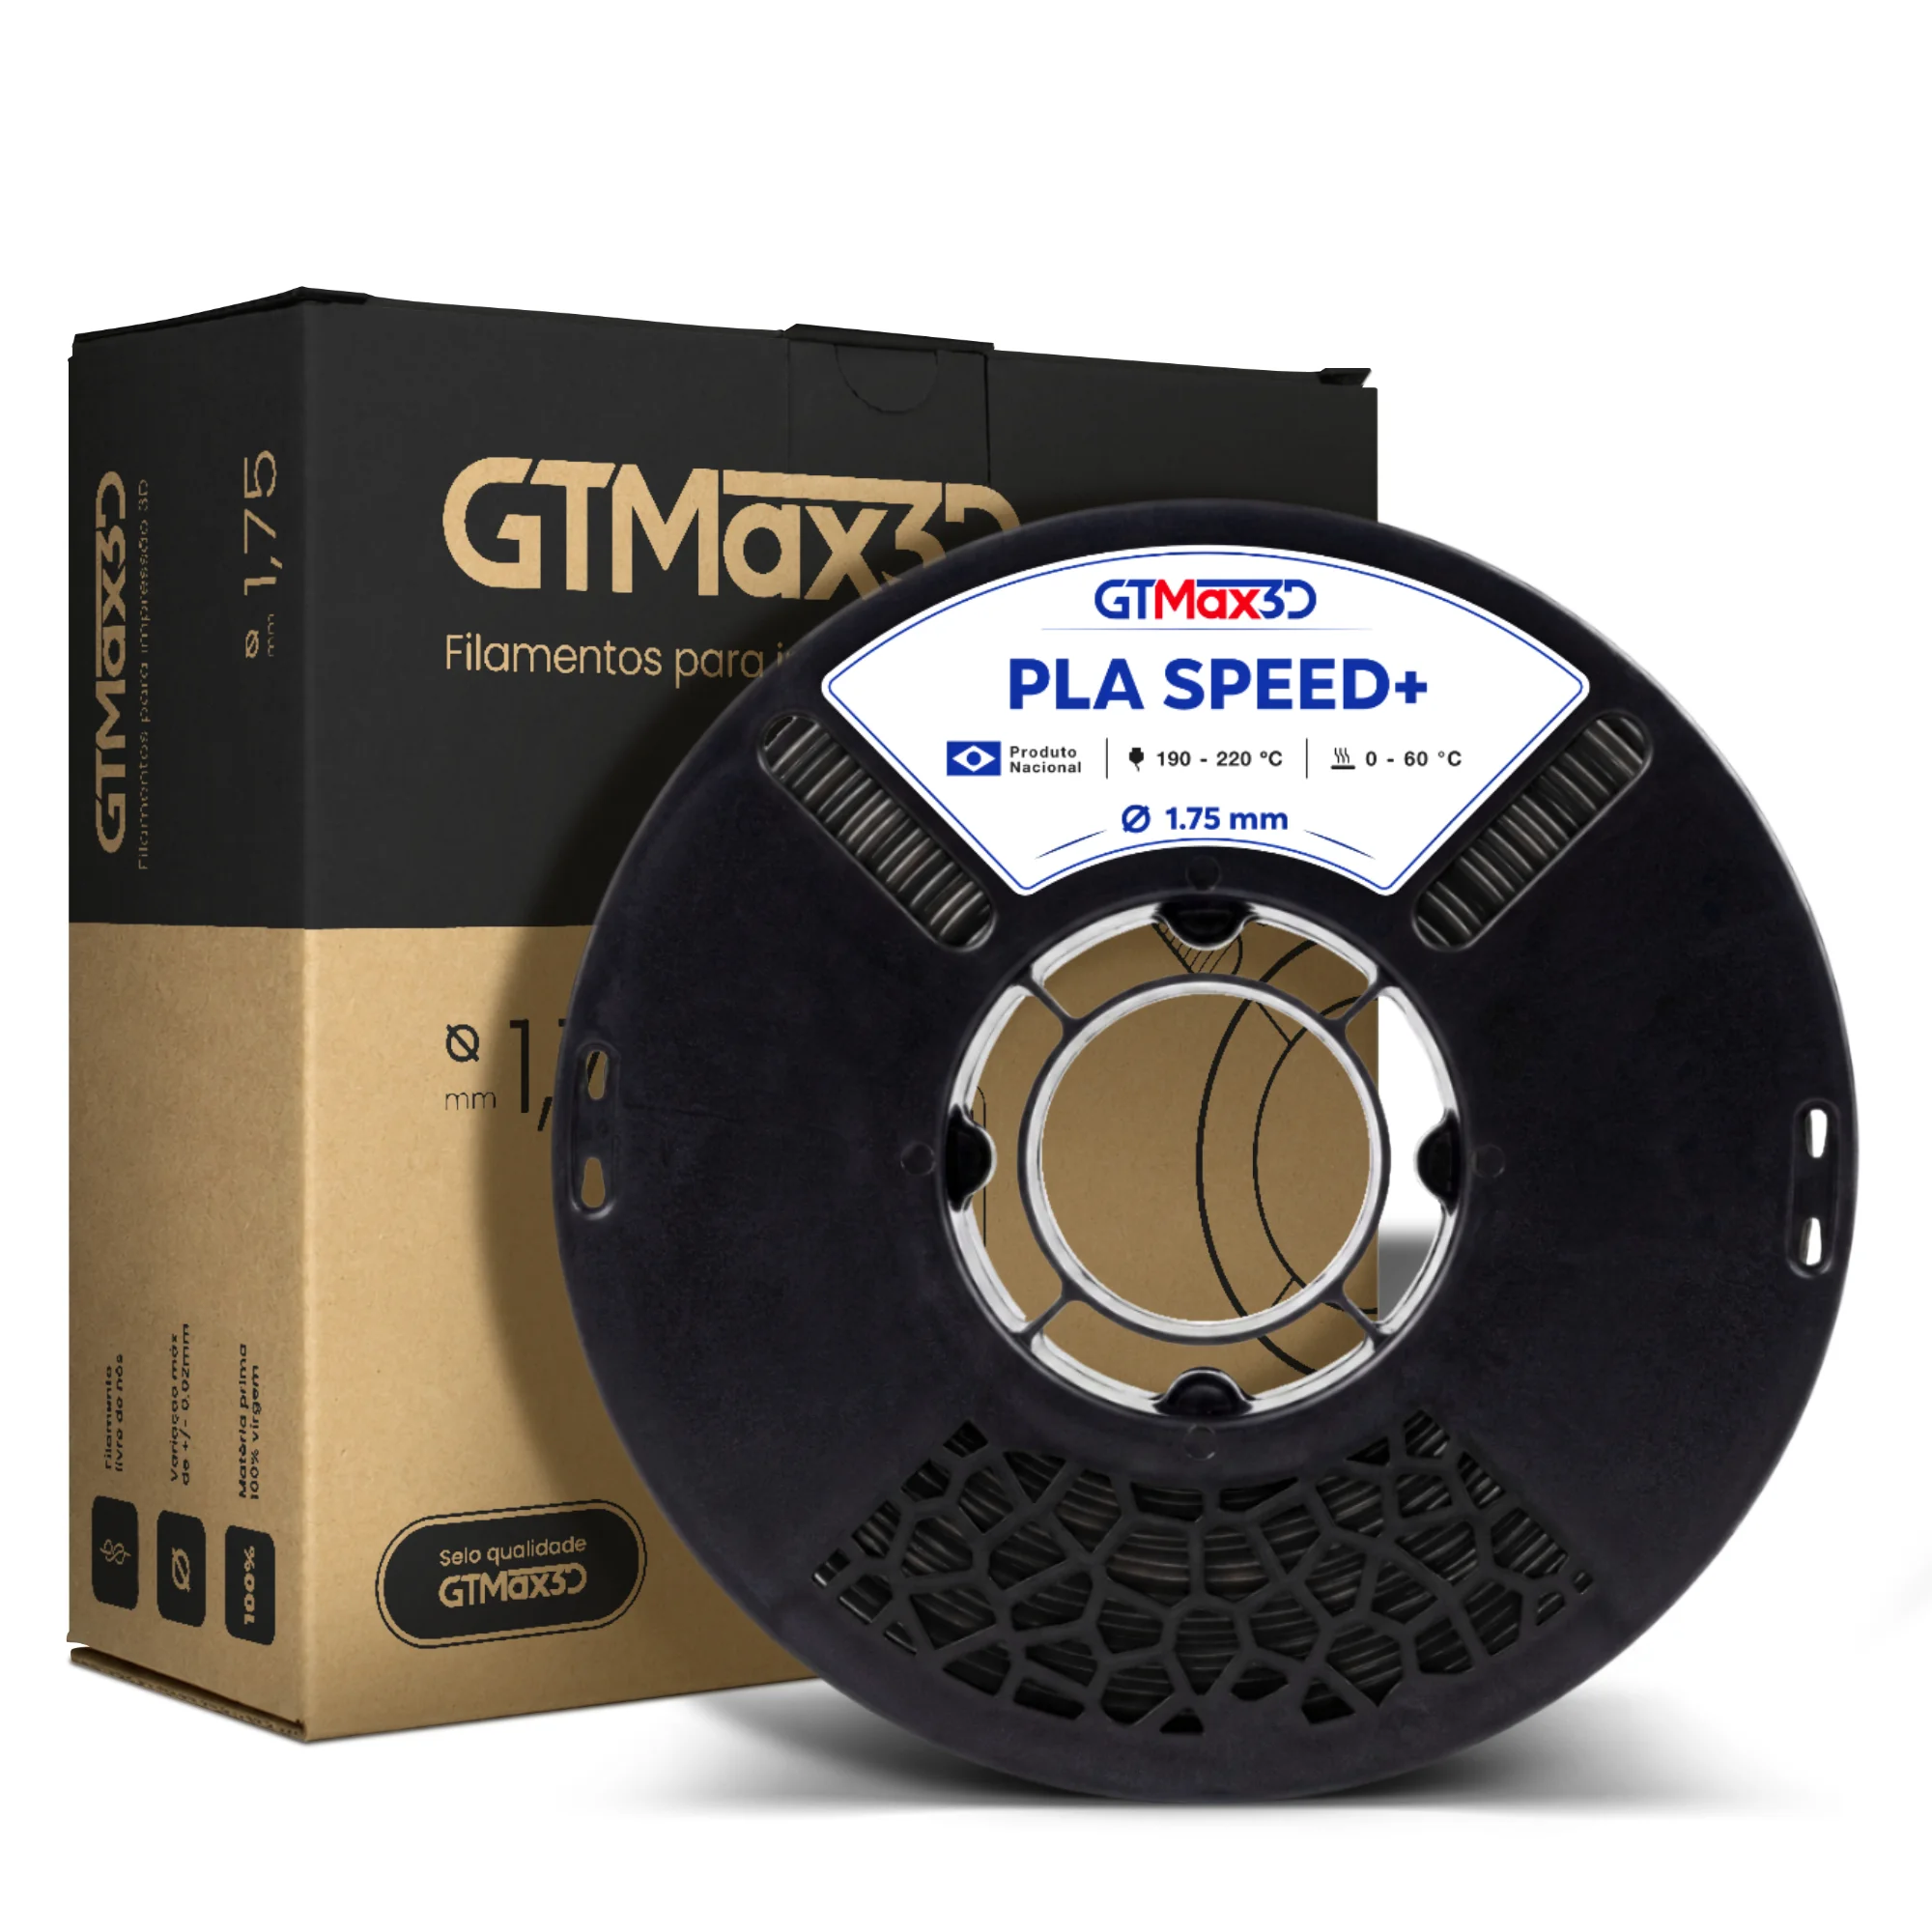
O PLA Hyper é uma opção desenvolvida para aplicações que exigem produtividade, precisão e boa definição, sendo fornecido em diâmetro de 1,75 mm. Esse material é indicado para impressões em que o equilíbrio entre velocidade de produção, acabamento superficial e confiabilidade é importante.
Pode ser utilizado em protótipos, modelos para validação, peças funcionais e produções em pequena ou média escala. A proposta é atender desde projetos pontuais até fluxos com maior repetição de peças, sem limitar o uso ao ambiente profissional.
Compatibilidade com impressoras 3D
O PLA Hyper é compatível com impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares que trabalhem com filamento de 1,75 mm.
Antes da impressão, é importante confirmar no manual da máquina o diâmetro aceito, os limites de temperatura e os requisitos do fabricante para evitar incompatibilidades. Por sua proposta de uso, o filamento atende diferentes perfis:
- Makers e hobbistas: para projetos autorais, peças de teste, objetos personalizados e aprendizado de impressão 3D.
- Empresas de impressão 3D: para prototipagem, produção sob demanda e fabricação de pequenos lotes.
- Profissionais de desenvolvimento de produtos: para validar dimensões, encaixes e conceitos antes de etapas posteriores.
- Instituições educacionais: para atividades práticas de tecnologia, design, engenharia e fabricação digital.
o PLA Hyper combina o formato de 1,75 mm com uma proposta voltada à produtividade em impressoras FDM/FFF de sistema aberto.
A escolha é especialmente relevante quando o usuário busca um filamento para impressora capaz de acompanhar protótipos rápidos, peças funcionais e demandas recorrentes de produção, sempre respeitando as configurações recomendadas para cada equipamento.
Configurações de impressão e fatores que influenciam o resultado
O desempenho de um filamento para impressora depende da combinação entre material, configuração do equipamento e preparação do rolo.
No caso do PLA Hyper 1,75 mm, interpretar corretamente o diâmetro, a tolerância dimensional e as faixas de temperatura ajuda a equilibrar velocidade, precisão, acabamento e confiabilidade durante a impressão.
Especificações técnicas do PLA Hyper
- Diâmetro nominal: 1,75 mm.
- Tolerância dimensional: ± 0,03 mm.
- Temperatura recomendada do bico: entre 190 °C e 230 °C.
- Temperatura recomendada da mesa: entre 25 °C e 60 °C.
- Tecnologia compatível: impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
- Peso líquido informado: 1 kg por rolo.
O diâmetro regular é importante porque o extrusor precisa alimentar o material de maneira consistente.
Uma variação dimensional dentro da tolerância informada contribui para maior previsibilidade no fluxo de material, o que pode ajudar a reduzir irregularidades nas paredes, falhas de alimentação e diferenças de acabamento entre camadas.
Como interpretar as temperaturas?
A faixa de 190 °C a 230 °C no bico deve ser entendida como um intervalo de trabalho, não como uma configuração única para todos os equipamentos.
A temperatura adequada pode variar conforme a impressora, o bico instalado, a velocidade, a altura de camada, o fluxo configurado e o modelo a ser produzido.
Em temperaturas mais baixas dentro da faixa, é importante observar se o material está sendo fundido e depositado de forma contínua. Sinais como subextrusão, camadas incompletas ou baixa adesão entre camadas podem indicar que a configuração precisa ser revisada.
Em temperaturas mais altas, vale acompanhar a definição de detalhes, a formação de fios e o excesso de material em regiões pequenas.
A mesa aquecida pode ser configurada entre 25 °C e 60 °C.
A escolha deve considerar a aderência da primeira camada, o tipo de superfície de impressão e as condições do ambiente. Uma primeira camada bem ajustada é essencial para evitar deslocamentos, empenamento e perda de estabilidade durante a construção da peça.
Relação entre velocidade, precisão e acabamento
O PLA Hyper foi desenvolvido para trabalhar em altas velocidades e pode alcançar impressão de até 10 vezes mais rapidez que filamentos PLA convencionais, conforme as especificações informadas do produto.
Esse potencial não elimina a necessidade de calibração: quanto maior a velocidade, mais importante se torna verificar fluxo, retração, resfriamento, aceleração e aderência da primeira camada. Para obter precisão e bom acabamento, faça testes progressivos antes de iniciar uma produção.
Um perfil adequado deve manter o fluxo estável, preservar os detalhes do modelo e evitar falhas visíveis entre camadas.
Em protótipos rápidos, pode ser prioritário reduzir o tempo de fabricação; em peças funcionais ou modelos com detalhes, pode ser necessário ajustar a velocidade para favorecer a qualidade superficial e a precisão dimensional.
Checklist de preparação e calibração
- Confirme se a impressora utiliza filamento de 1,75 mm e se é compatível com materiais PLA em sistema aberto.
- Verifique se o bico e a mesa estão limpos antes de iniciar a impressão.
- Nivele ou calibre a mesa conforme o procedimento do fabricante da impressora.
- Ajuste a temperatura do bico inicialmente dentro da faixa de 190 °C a 230 °C e observe a qualidade da extrusão.
- Configure a mesa entre 25 °C e 60 °C, avaliando a aderência da primeira camada.
- Faça um teste de fluxo e de retração antes de iniciar lotes maiores.
- Avalie a primeira camada, as paredes externas, as pontes e as regiões com detalhes pequenos.
- Se surgirem falhas, altere uma variável por vez para identificar a causa com mais precisão.
- Mantenha o rolo protegido de umidade e poeira quando não estiver em uso, seguindo as orientações de armazenamento aplicáveis ao PLA.
- Para produção seriada, registre o perfil que apresentou melhor combinação entre velocidade, acabamento e estabilidade.
Esse processo ajuda a aproveitar a produtividade do PLA Hyper sem tratar a velocidade máxima como certeza para qualquer modelo ou impressora.
A configuração ideal deve ser validada no equipamento utilizado e ajustada ao objetivo da peça, seja um protótipo, uma peça funcional ou uma produção em pequena ou média escala.
Como avaliar um filamento para impressora antes da compra?
Antes de comprar um filamento para impressora, relacione a especificação técnica ao seu equipamento, ao tipo de peça e ao ritmo de produção esperado.
No caso do PLA Hyper 1,75 mm da Suiça Box, a decisão deve considerar compatibilidade, faixa térmica, tolerância dimensional, necessidade de velocidade, acabamento, armazenamento e suporte comercial.
Checklist de compatibilidade e finalidade
- Tecnologia da impressora: confirme se o equipamento utiliza impressão FDM ou FFF e se aceita filamento de 1,75 mm.
- Sistema do equipamento: o produto é indicado para impressoras de sistema aberto, incluindo modelos Bambu Lab e similares. Verifique as orientações do fabricante da sua impressora antes de utilizar configurações de alta velocidade.
- Finalidade da peça: PLA Hyper pode ser considerado para protótipos rápidos, peças funcionais, produção seriada e lotes pequenos ou médios, desde que o perfil de impressão seja ajustado ao equipamento.
- Perfil do usuário: makers, hobbistas, empresas de impressão 3D e instituições educacionais podem avaliar o material conforme volume de uso, repetibilidade desejada e familiaridade com calibração.
- Diâmetro e precisão: o rolo informado possui diâmetro de 1,75 mm e tolerância dimensional de ± 0,03 mm. Esses dados devem ser compatíveis com o sistema de extrusão e considerados na configuração do fatiador.
- Capacidade de produção: se a prioridade for reduzir o tempo de fabricação, compare a velocidade suportada pelo conjunto completo: filamento, hotend, extrusor, mesa, firmware e perfil de fatiamento.
PLA convencional e PLA Hyper: como comparar?
A comparação deve ser feita pela aplicação, e não apenas pelo nome do material. O PLA convencional costuma ser escolhido para uso geral, prototipagem e peças que não exigem uma rotina de impressão especialmente acelerada.
Já o PLA Hyper foi desenvolvido para favorecer maior produtividade em impressões de alta velocidade, mantendo a proposta de precisão e definição descrita para o produto. A Suiça Box informa que o PLA Hyper pode imprimir até 10 vezes mais rápido que filamentos PLA convencionais.
Essa informação deve ser entendida como uma capacidade divulgada para o produto, não como certeza de que qualquer impressora alcançará esse desempenho.
O resultado real depende da máquina, do bico, da temperatura, da geometria da peça, da altura de camada, da ventilação, do material e da calibração.
Para comparar corretamente, faça um teste com o mesmo modelo e registre tempo de impressão, qualidade superficial, presença de falhas, consumo de material e resistência necessária.
Assim, a escolha deixa de se basear apenas na velocidade nominal e passa a considerar produtividade útil, acabamento e previsibilidade.
Sustentabilidade e embalagem
A embalagem ecológica é um critério relevante para compradores que incorporam práticas ESG à seleção de insumos.
Ela pode contribuir para uma decisão mais alinhada à redução de impactos associados à embalagem, mas não substitui a análise do ciclo de uso, do descarte do carretel, das perdas de impressão e do aproveitamento do material.
Também é importante reduzir falhas por meio de armazenamento adequado, calibração e escolha correta do perfil.
Menos reimpressões significam menor desperdício de filamento e melhor aproveitamento do rolo. Consulte as orientações do fabricante da impressora e do fornecedor sobre conservação, umidade e descarte aplicáveis ao produto adquirido.
Para confirmar disponibilidade, condições de compra, formas de pagamento e possibilidades de atendimento, consulte diretamente a Suiça Box pelo canal comercial disponível no momento.
Perguntas frequentes
O PLA Hyper é indicado para impressões rápidas?
Sim. Ele foi desenvolvido para maximizar a produtividade e é informado como capaz de atingir velocidades muito superiores às de PLA convencionais. A velocidade efetiva deve ser validada na impressora e no perfil de fatiamento utilizados.
O filamento mantém precisão em alta velocidade?
O produto é apresentado com foco em precisão e definição em altas velocidades, além de tolerância dimensional de ± 0,03 mm. Ainda assim, a qualidade final depende da calibração, da estrutura da impressora e dos parâmetros escolhidos.
Quais aplicações combinam com esse filamento para impressora?
Ele pode ser avaliado para protótipos rápidos, peças funcionais, produção seriada e produções em pequena ou média escala. A adequação deve considerar as exigências mecânicas, térmicas e dimensionais de cada projeto.
Como saber se minha impressora é compatível?
Verifique se ela utiliza tecnologia FDM ou FFF, filamento de 1,75 mm e sistema aberto. Também confira os limites de temperatura e de velocidade do equipamento antes de aplicar um perfil para PLA Hyper.
Que temperatura devo considerar?
A faixa informada para o bico é de 190 °C a 230 °C, e a temperatura indicada para a mesa varia de 25 °C a 60 °C.
O ponto adequado deve ser ajustado por testes, pois pode variar conforme a impressora, o bico, a superfície da mesa e o ambiente.
Como consultar condições comerciais?
A empresa atende compras diretas e demandas de diferentes portes, mas as condições devem ser validadas para cada pedido.
Para saber mais sobre filamento para impressora
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.