Galeria
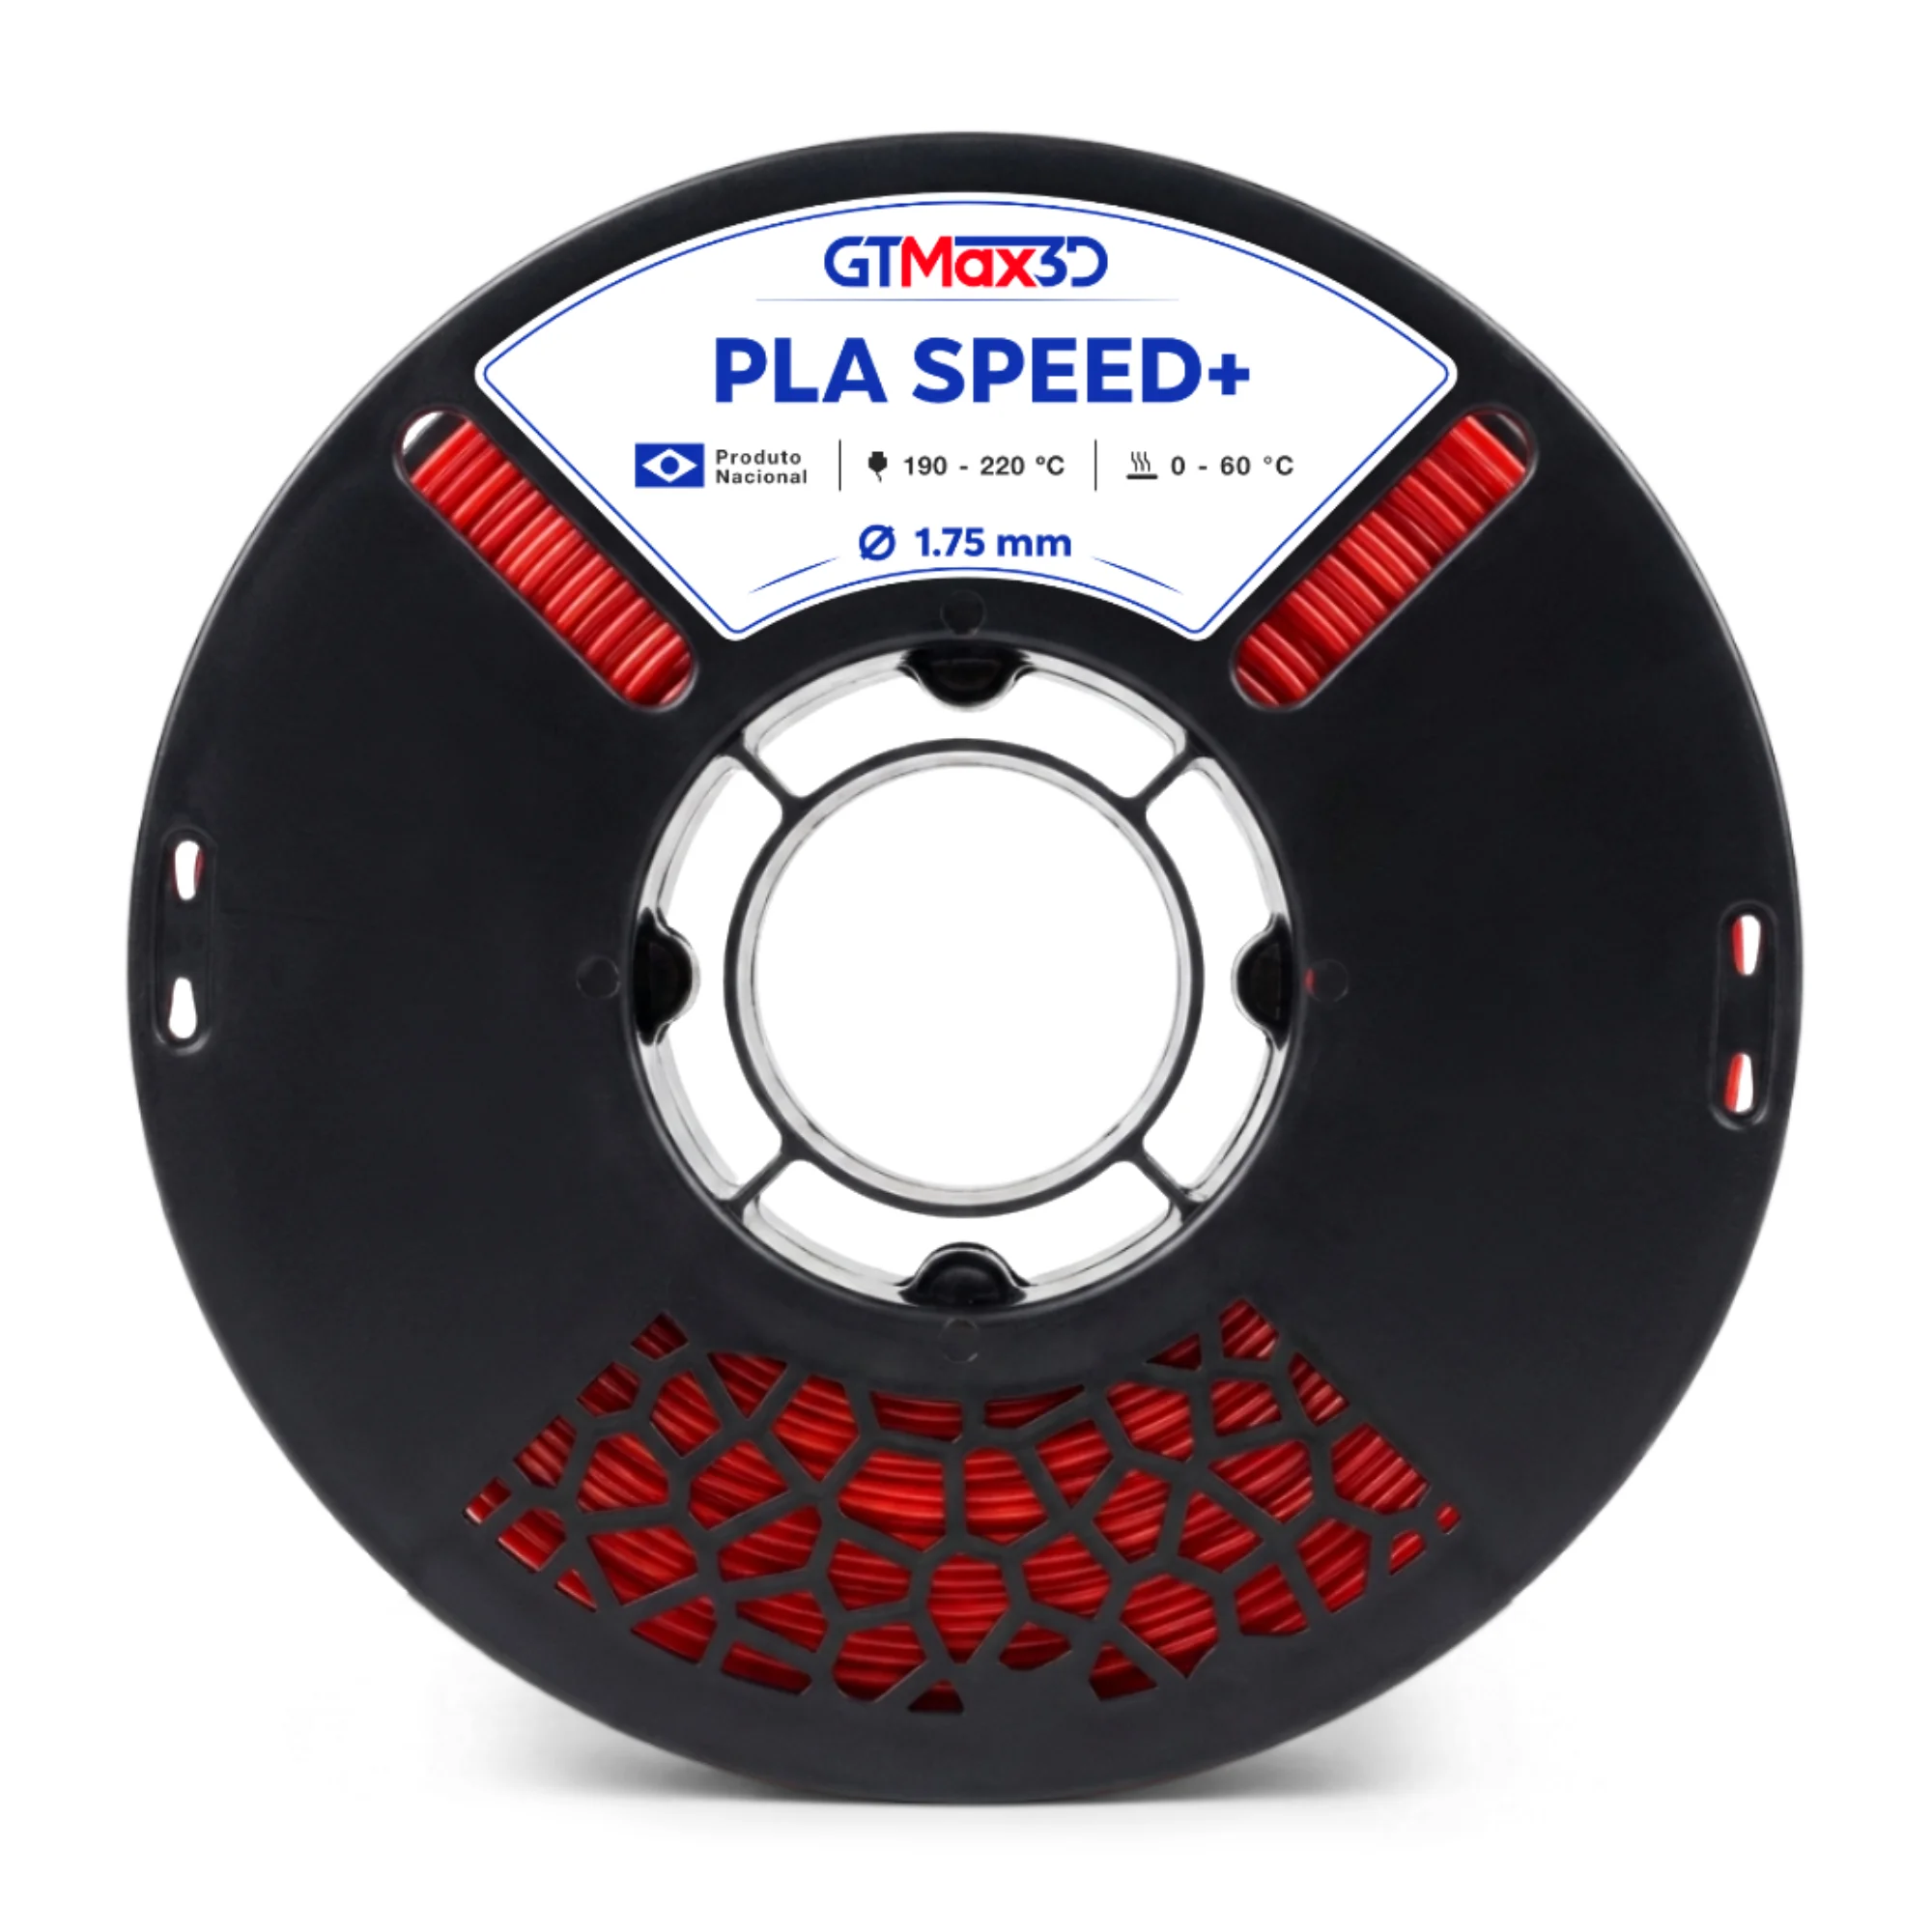
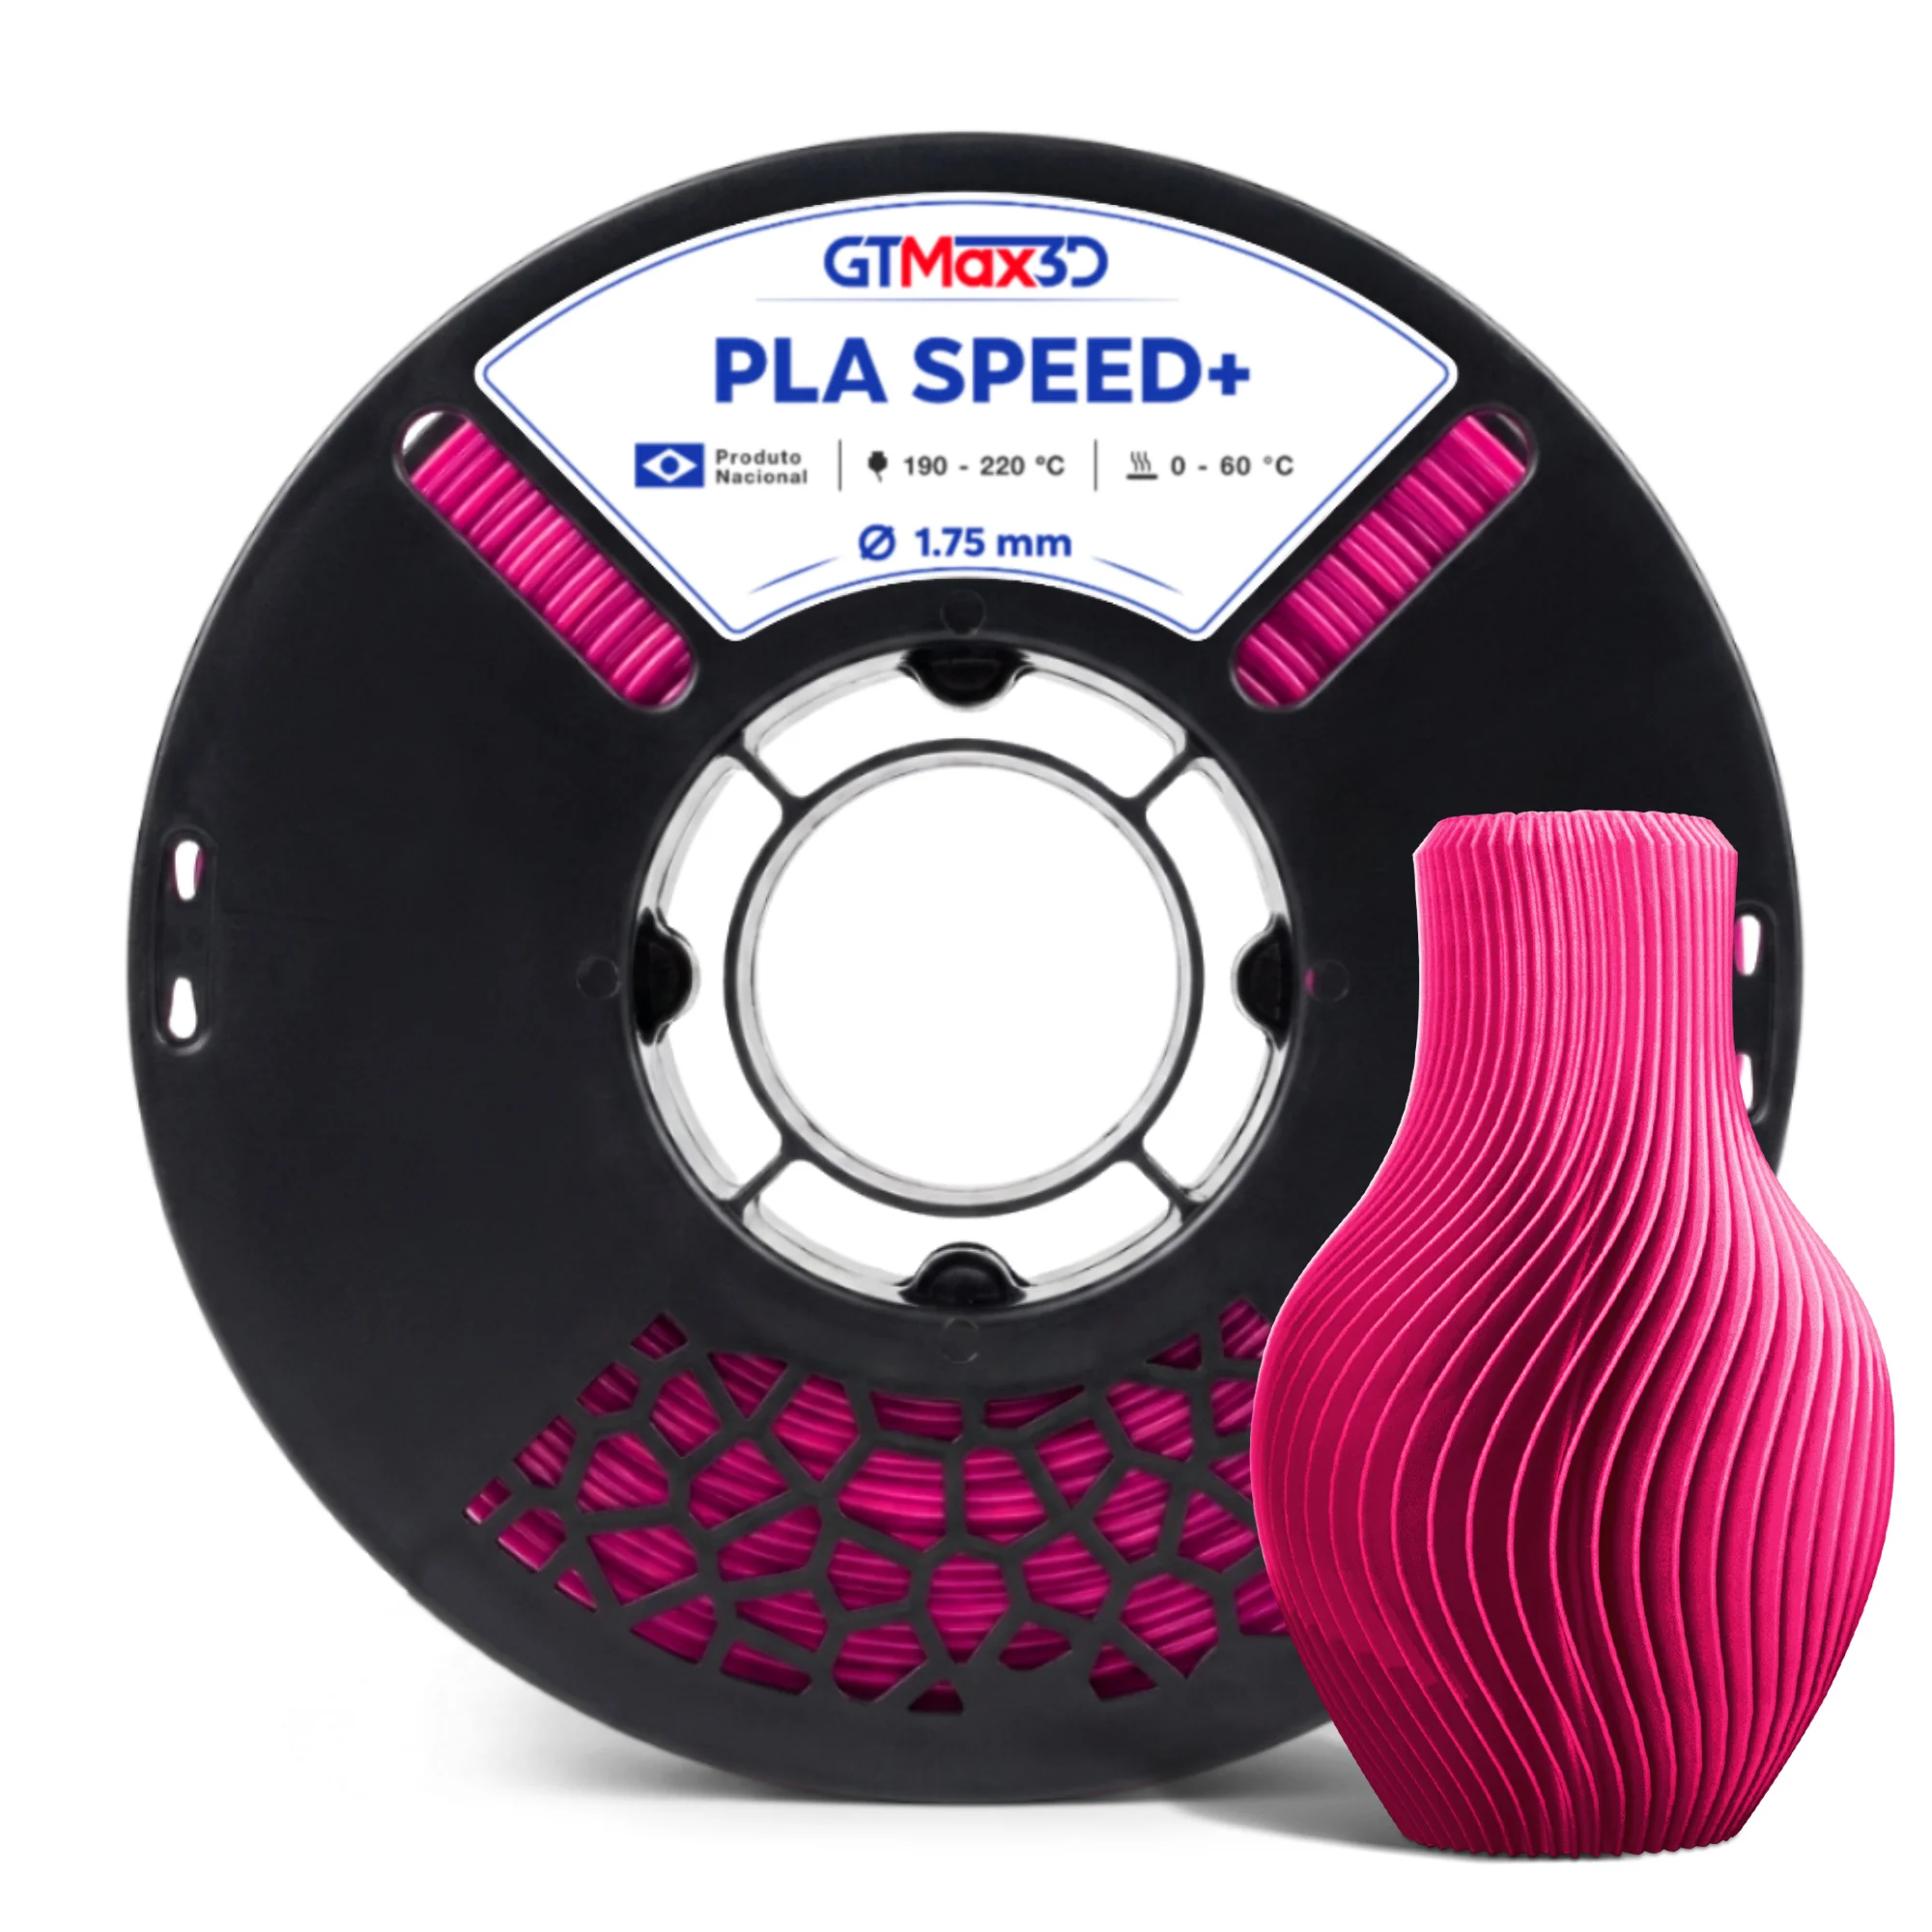
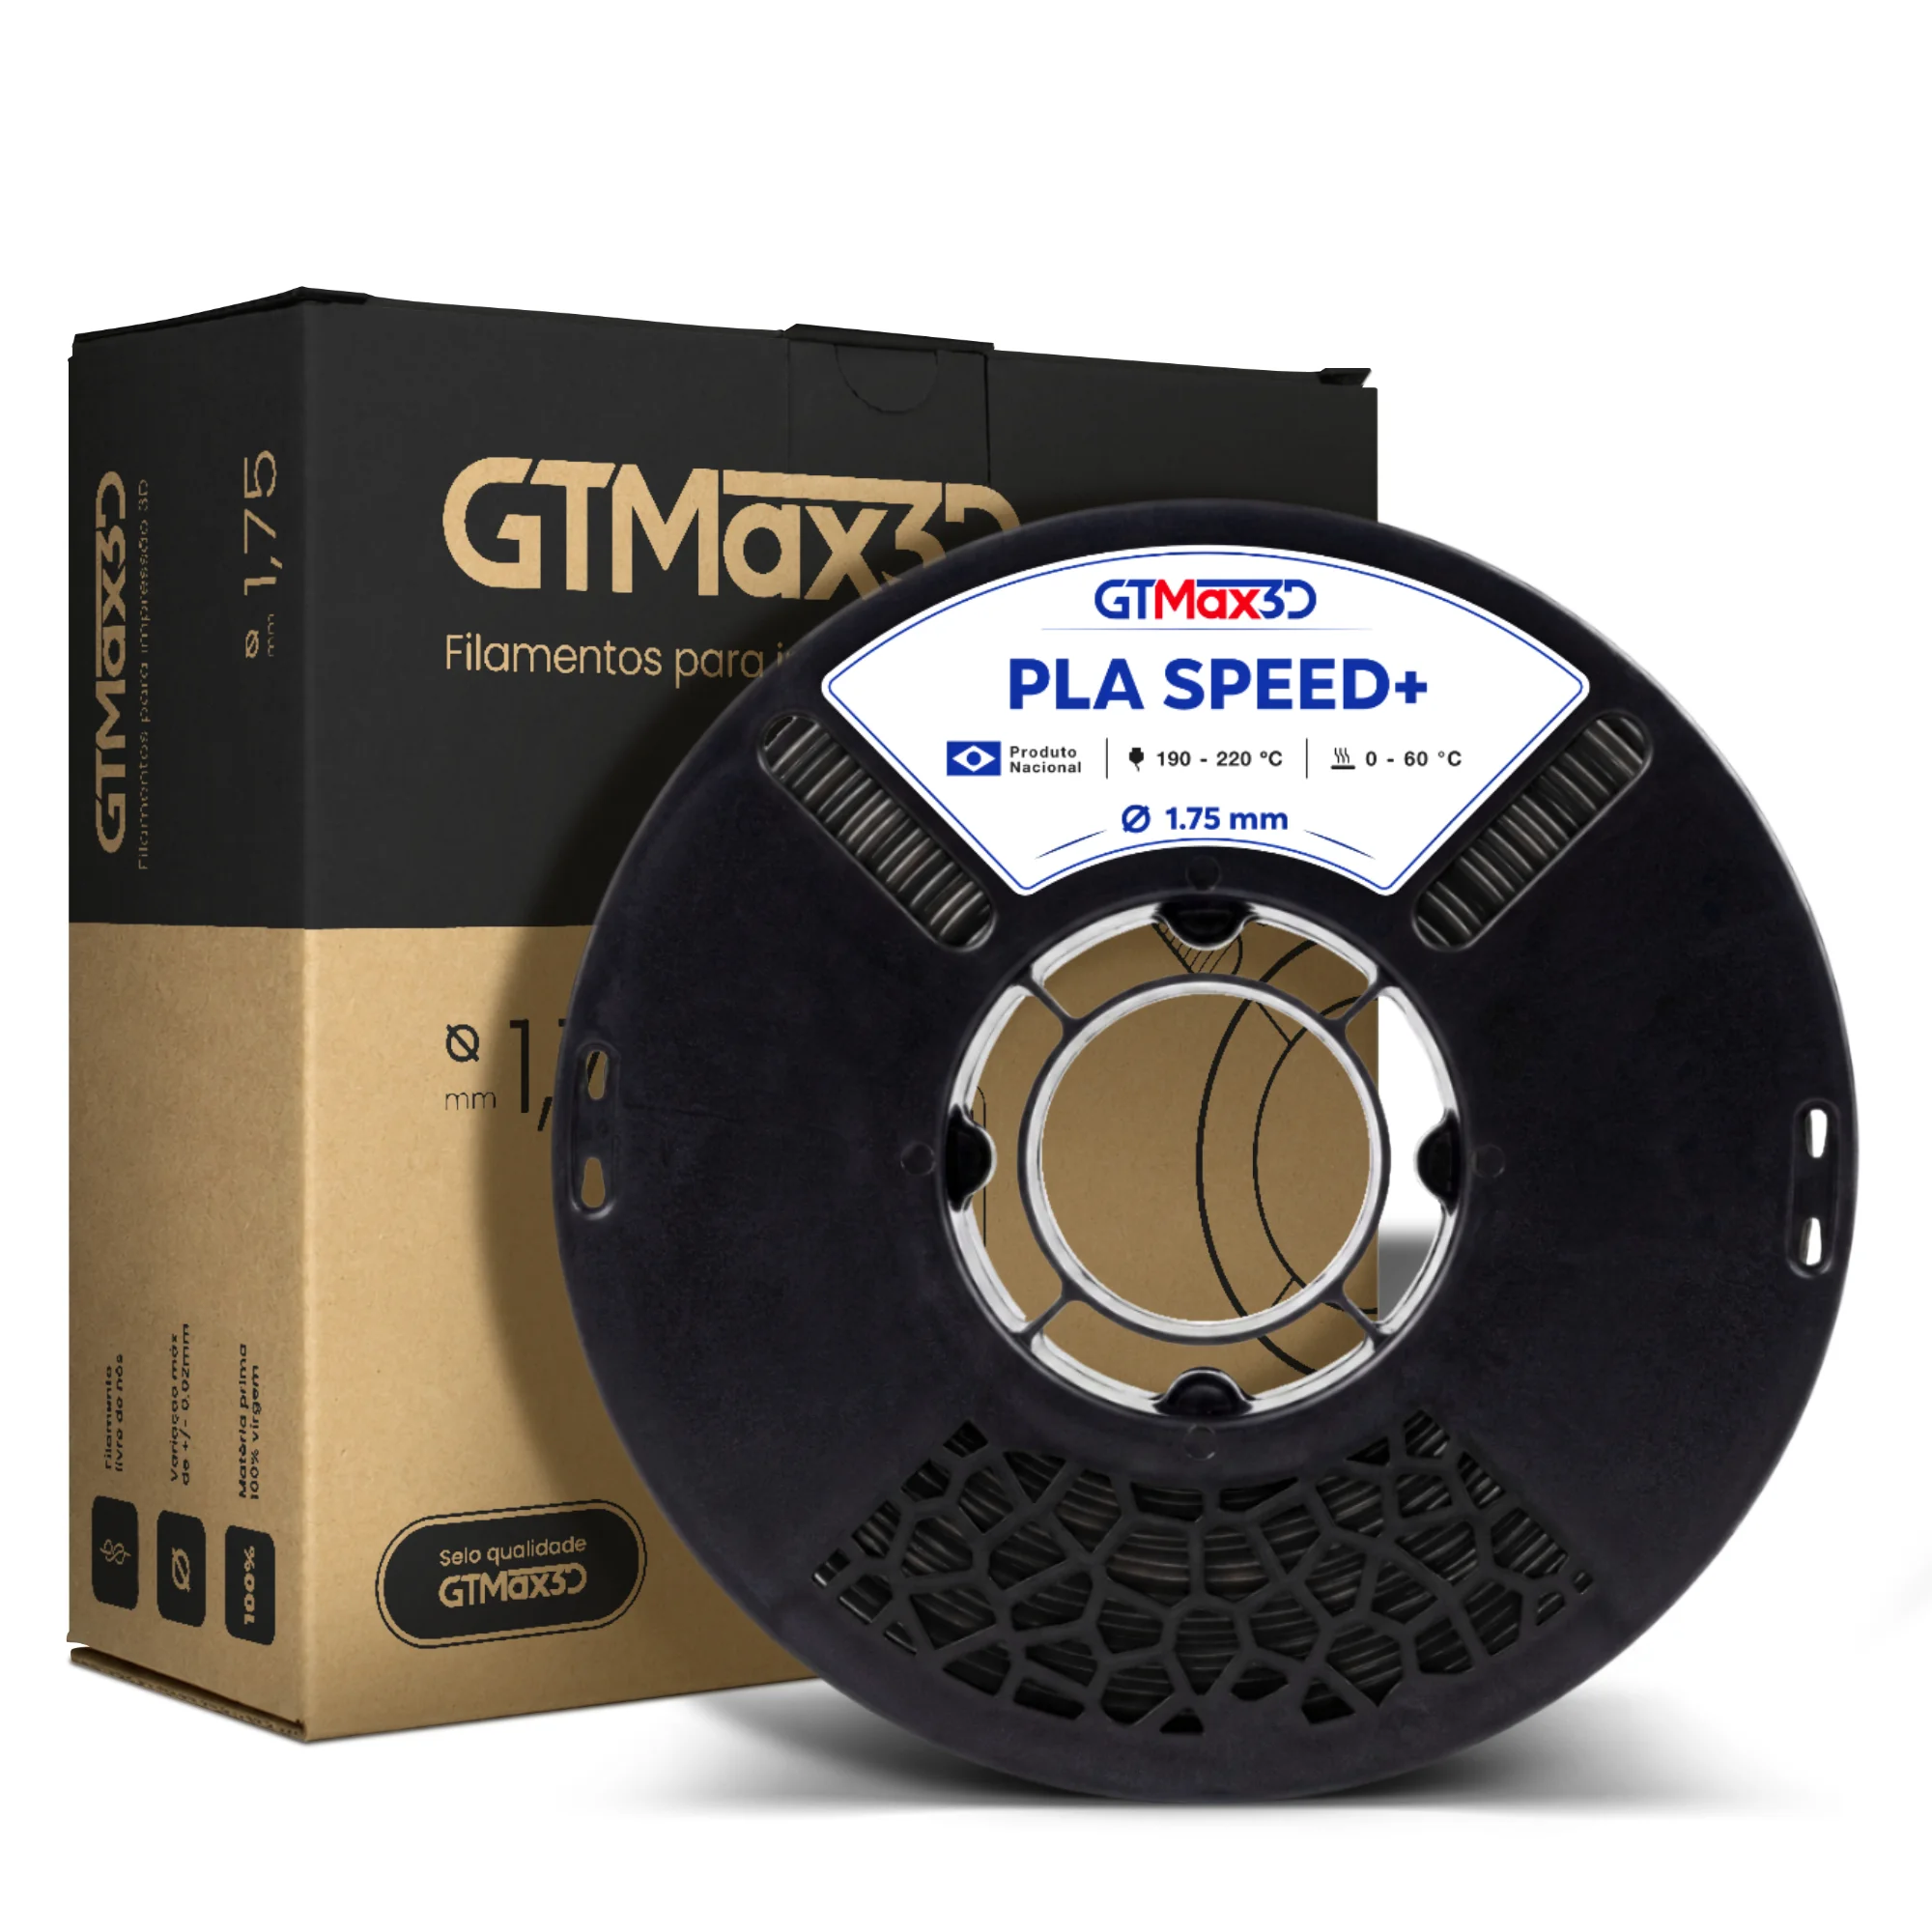
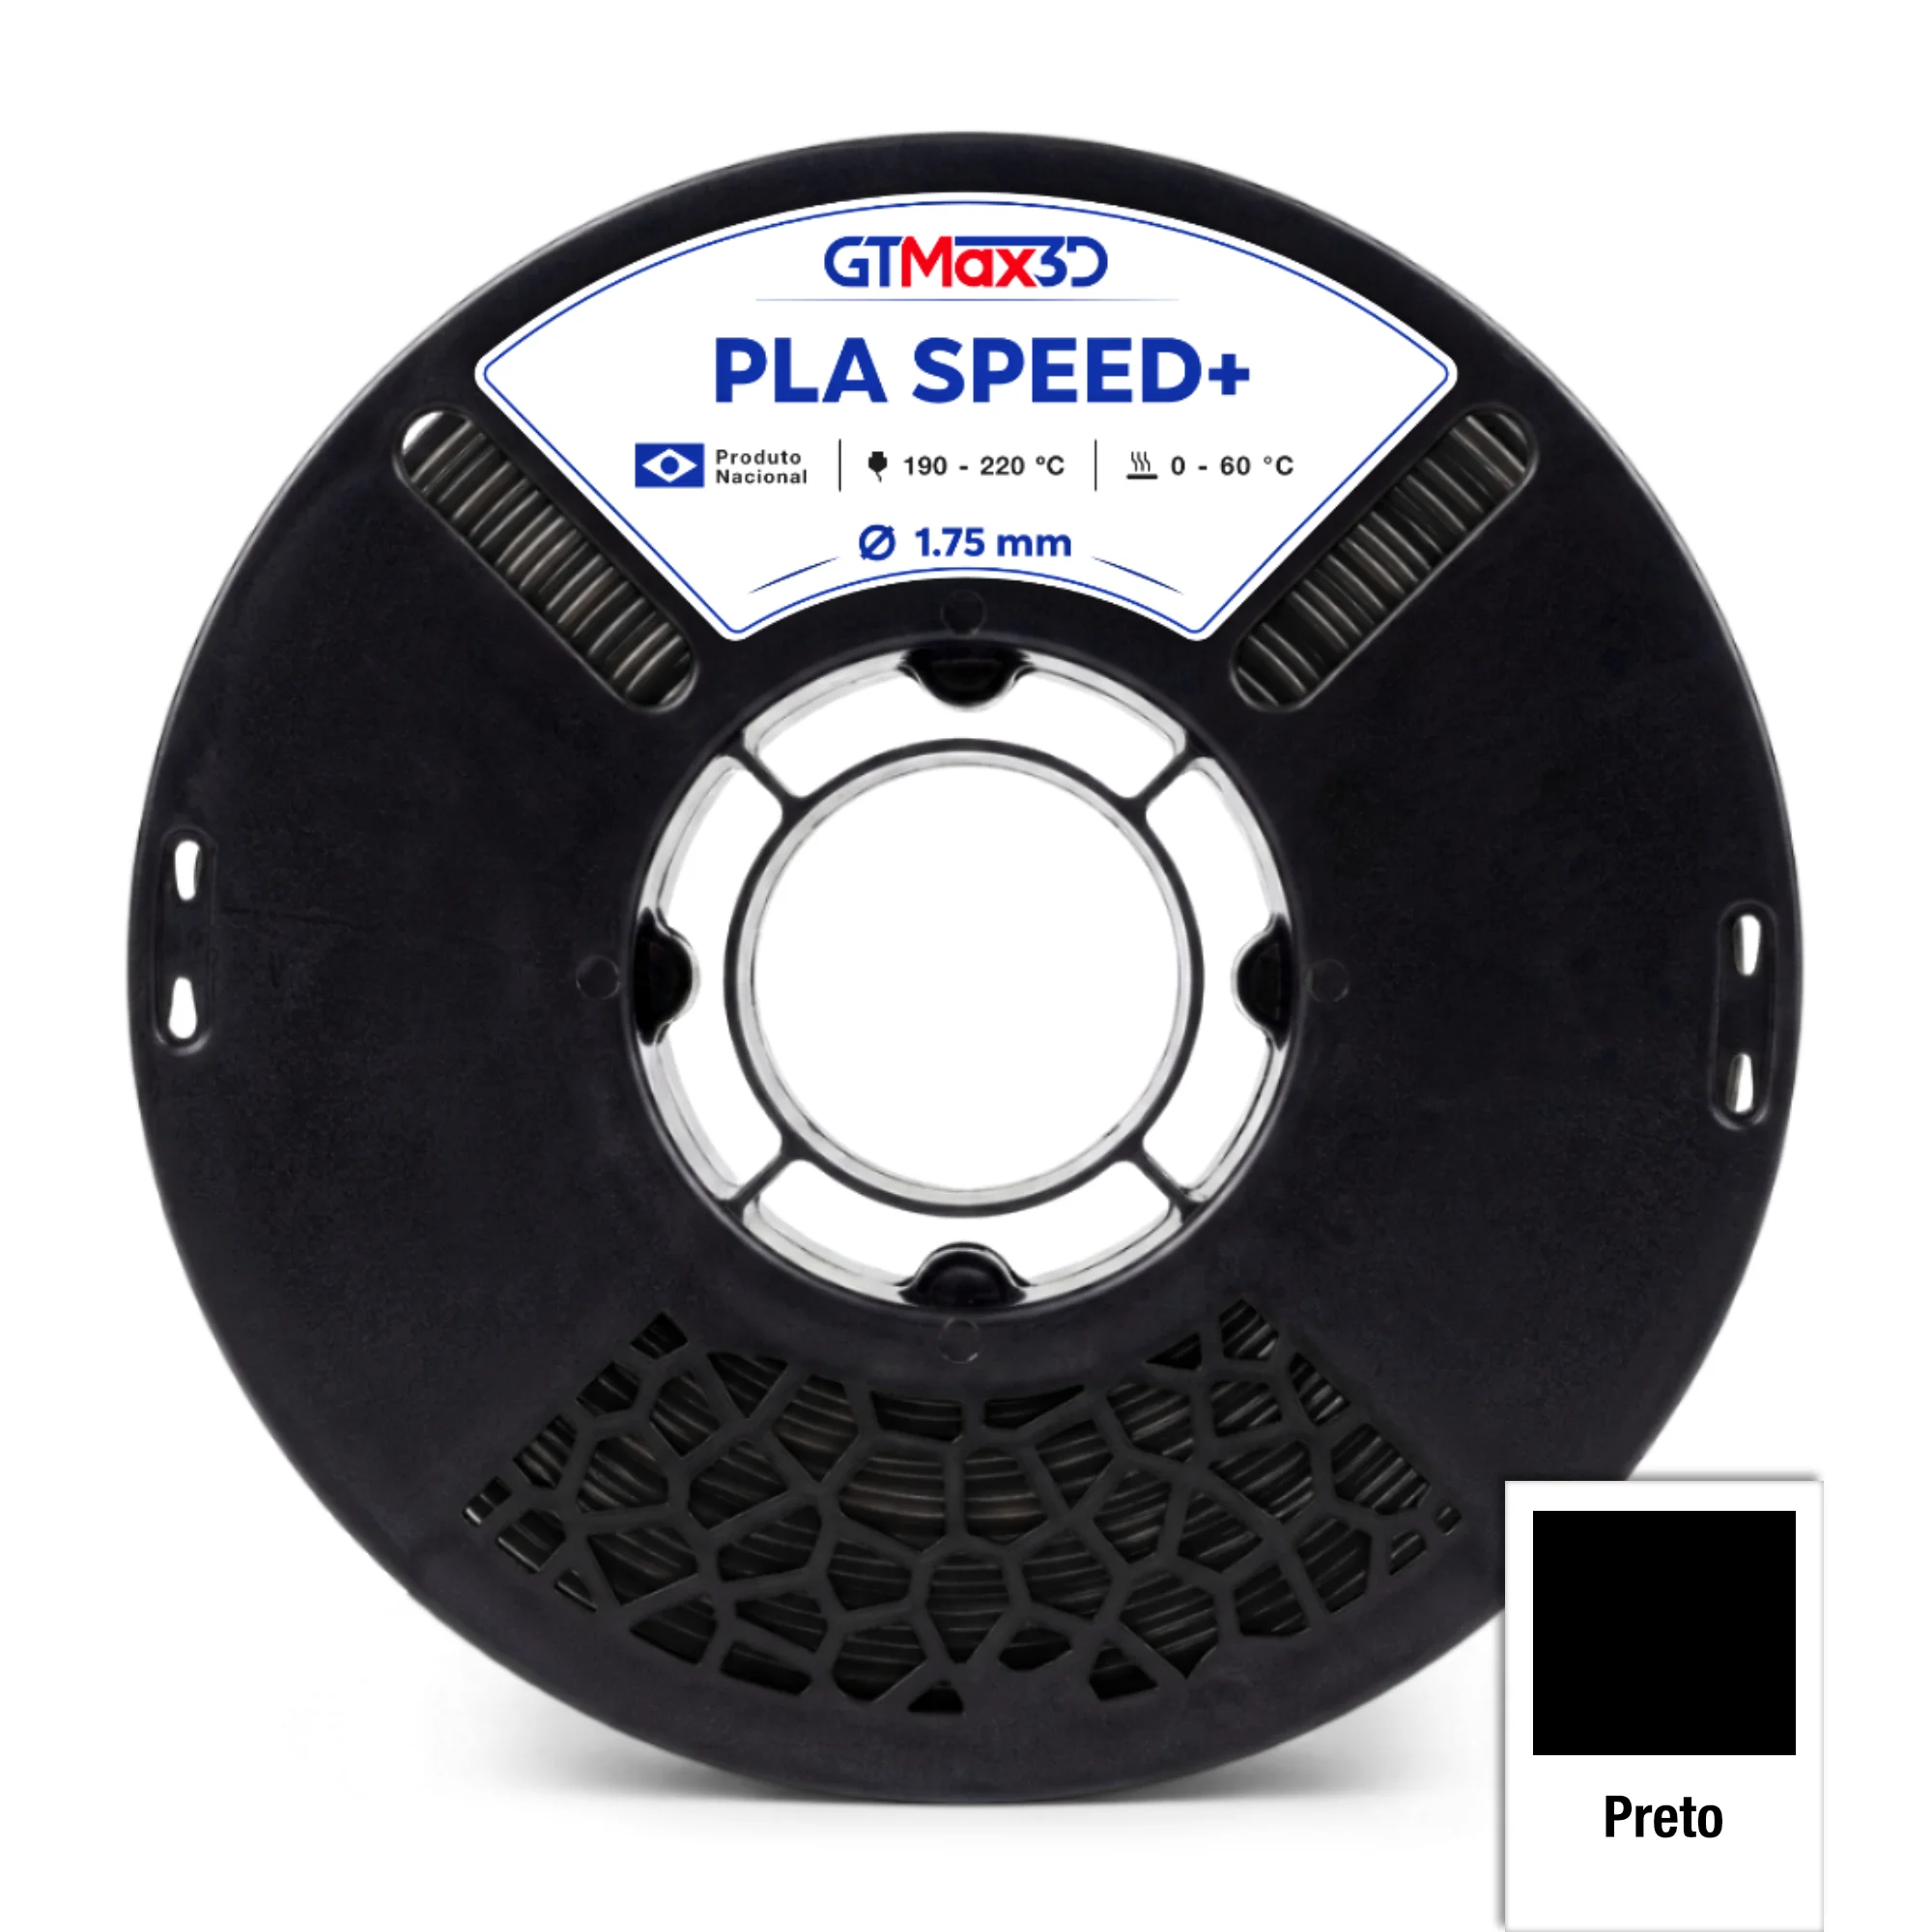
Clique nas imagens para ampliar
O que é o filamento PLA para impressora 3D e quando usar?
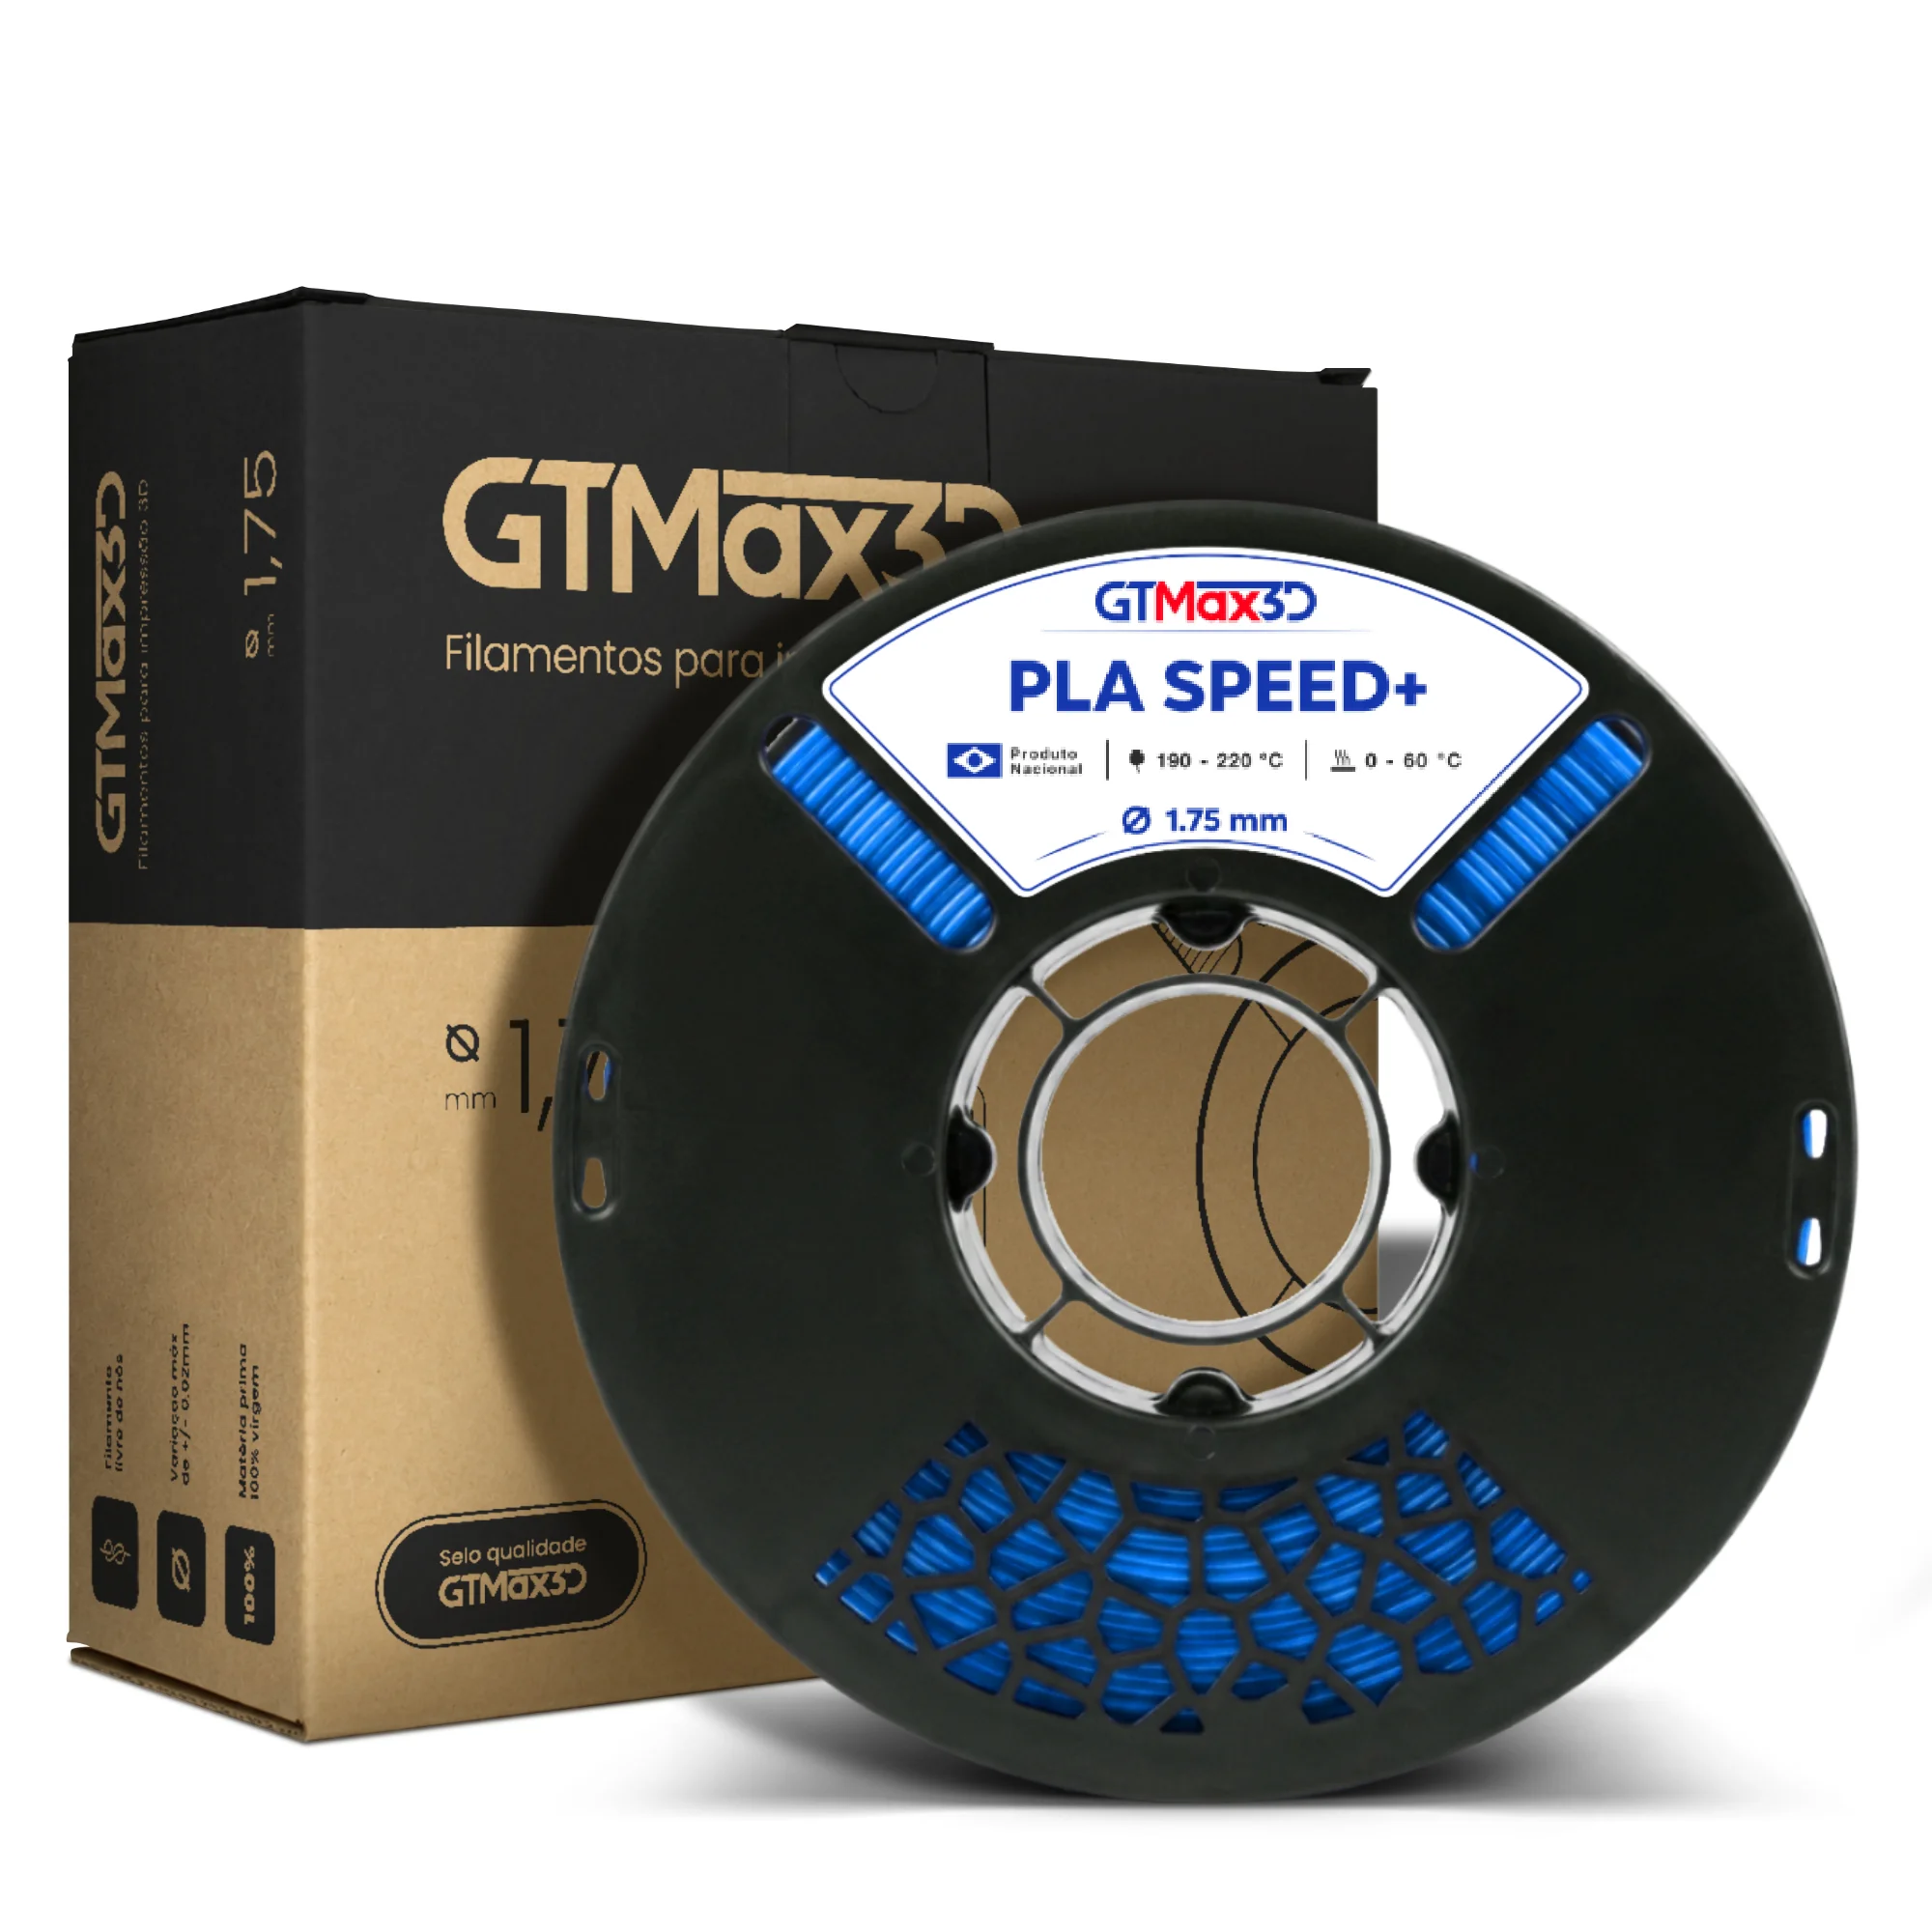
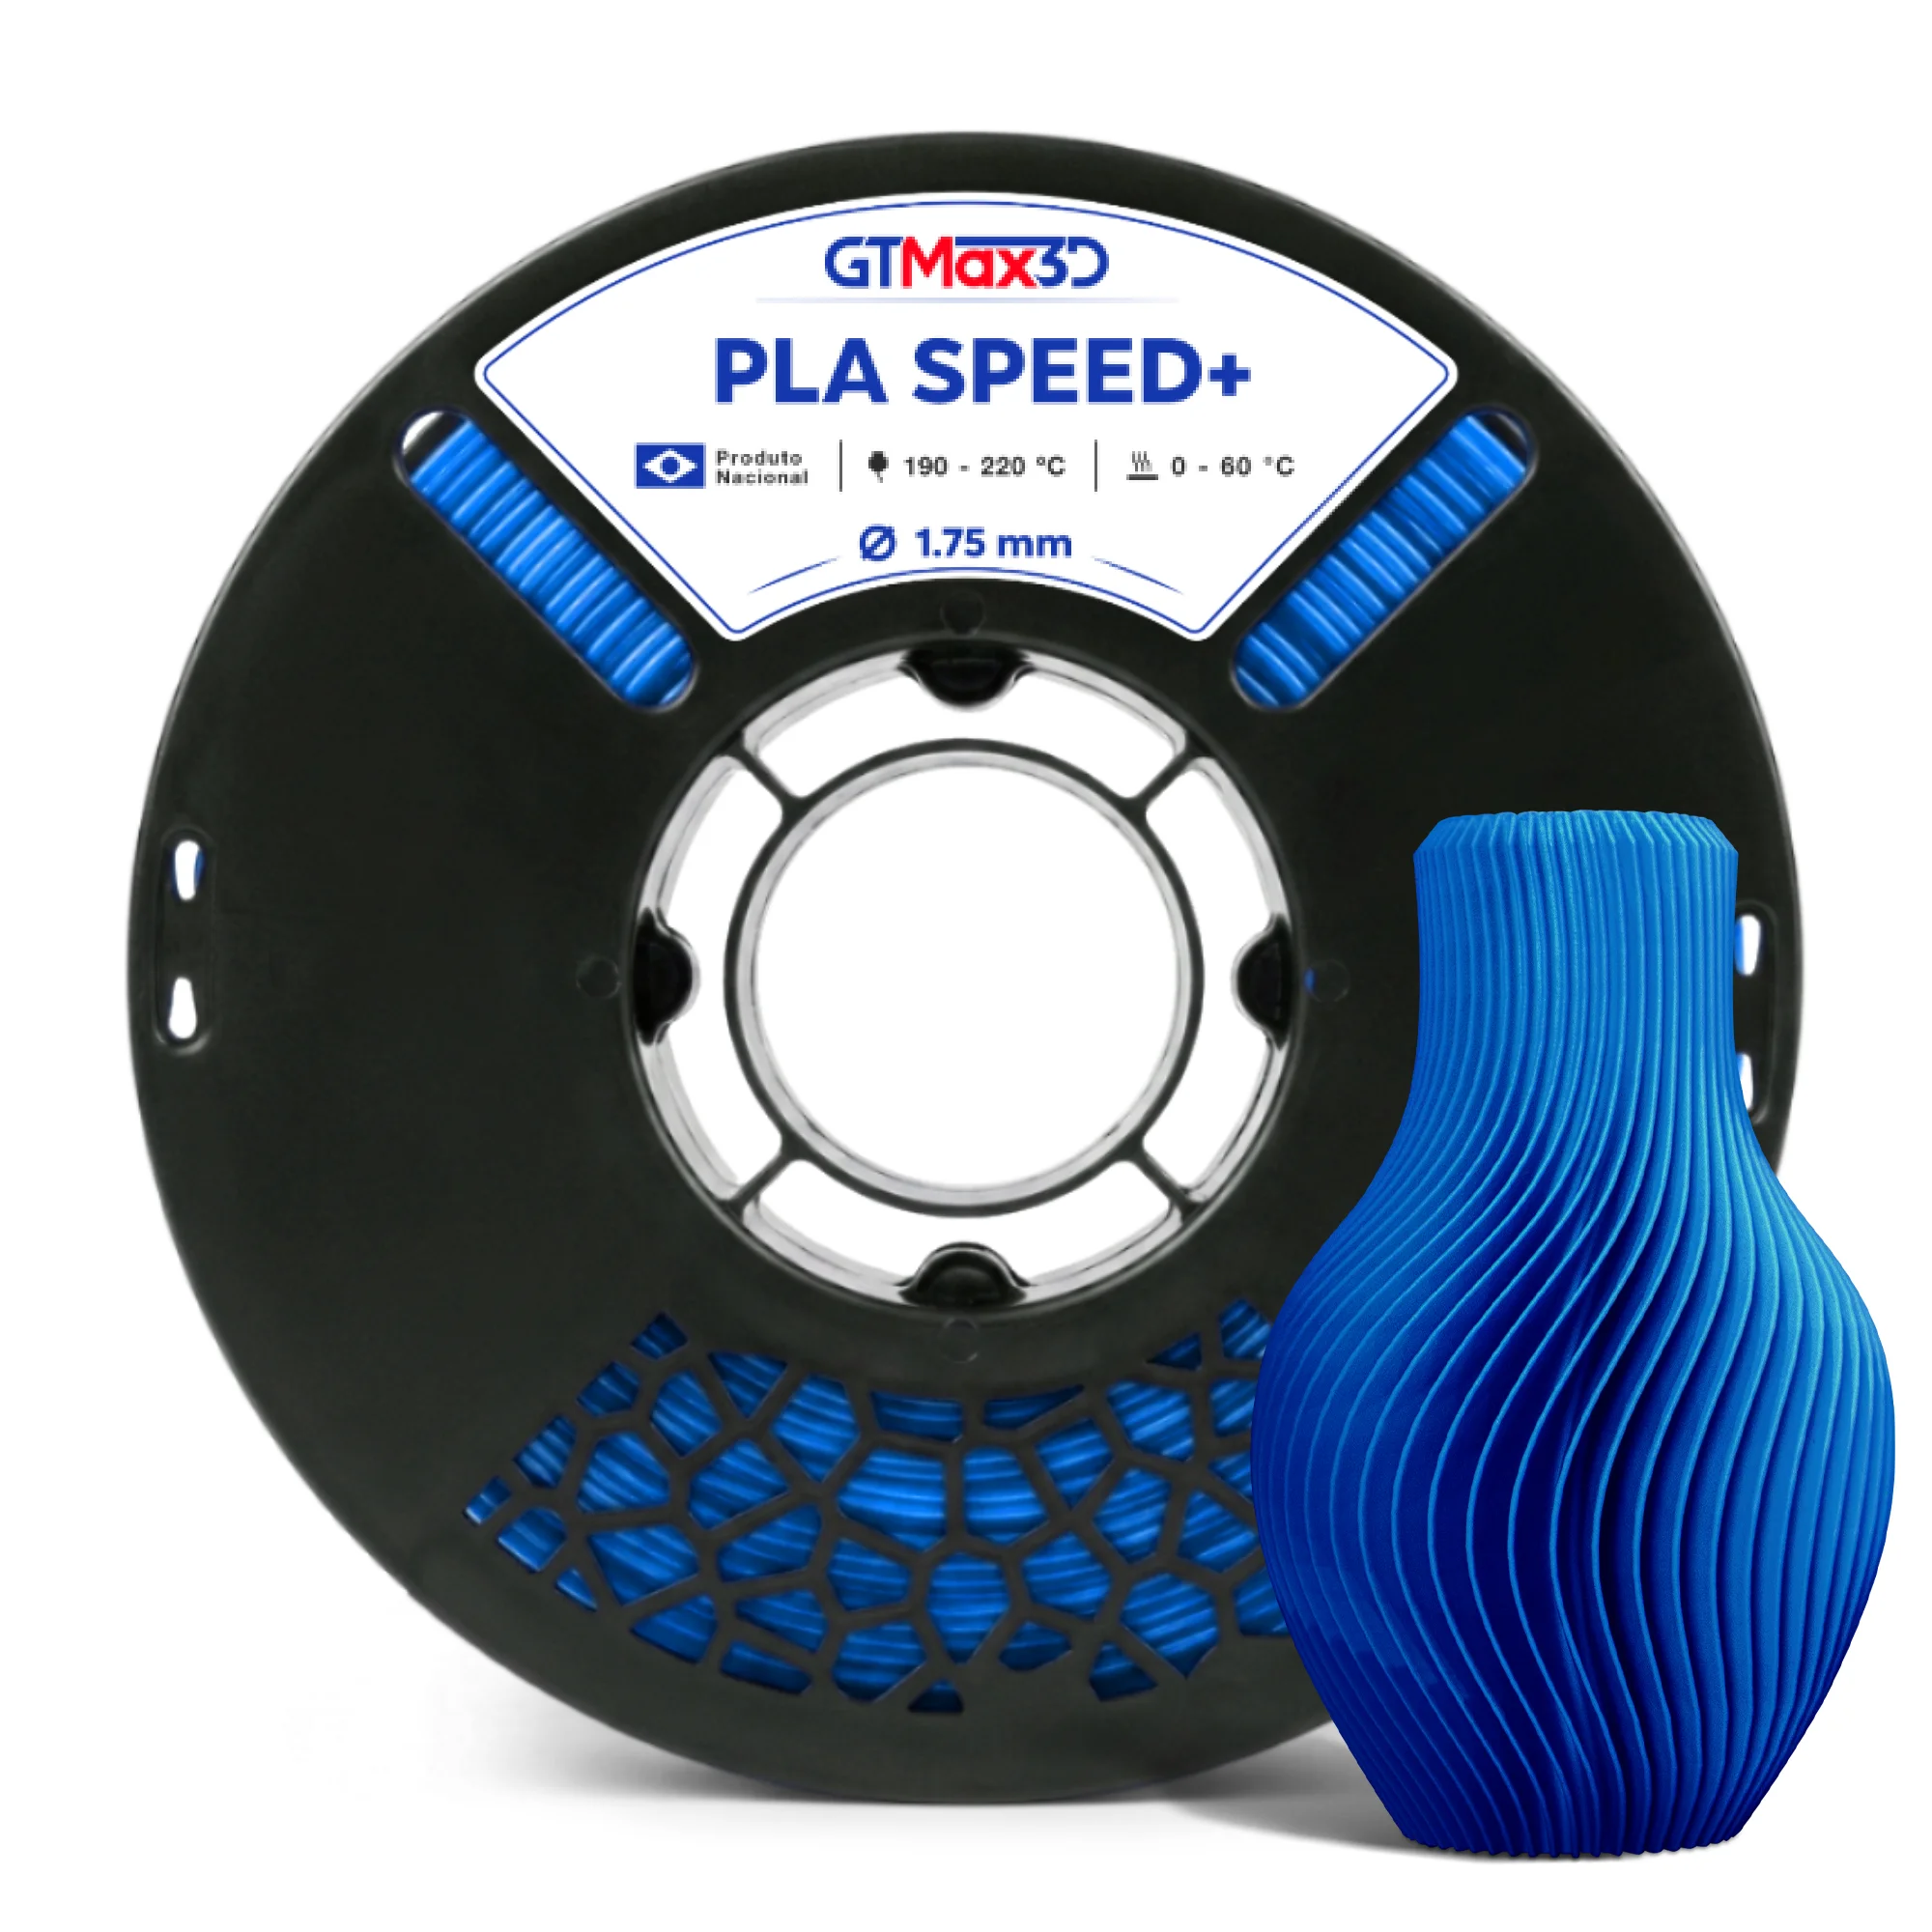
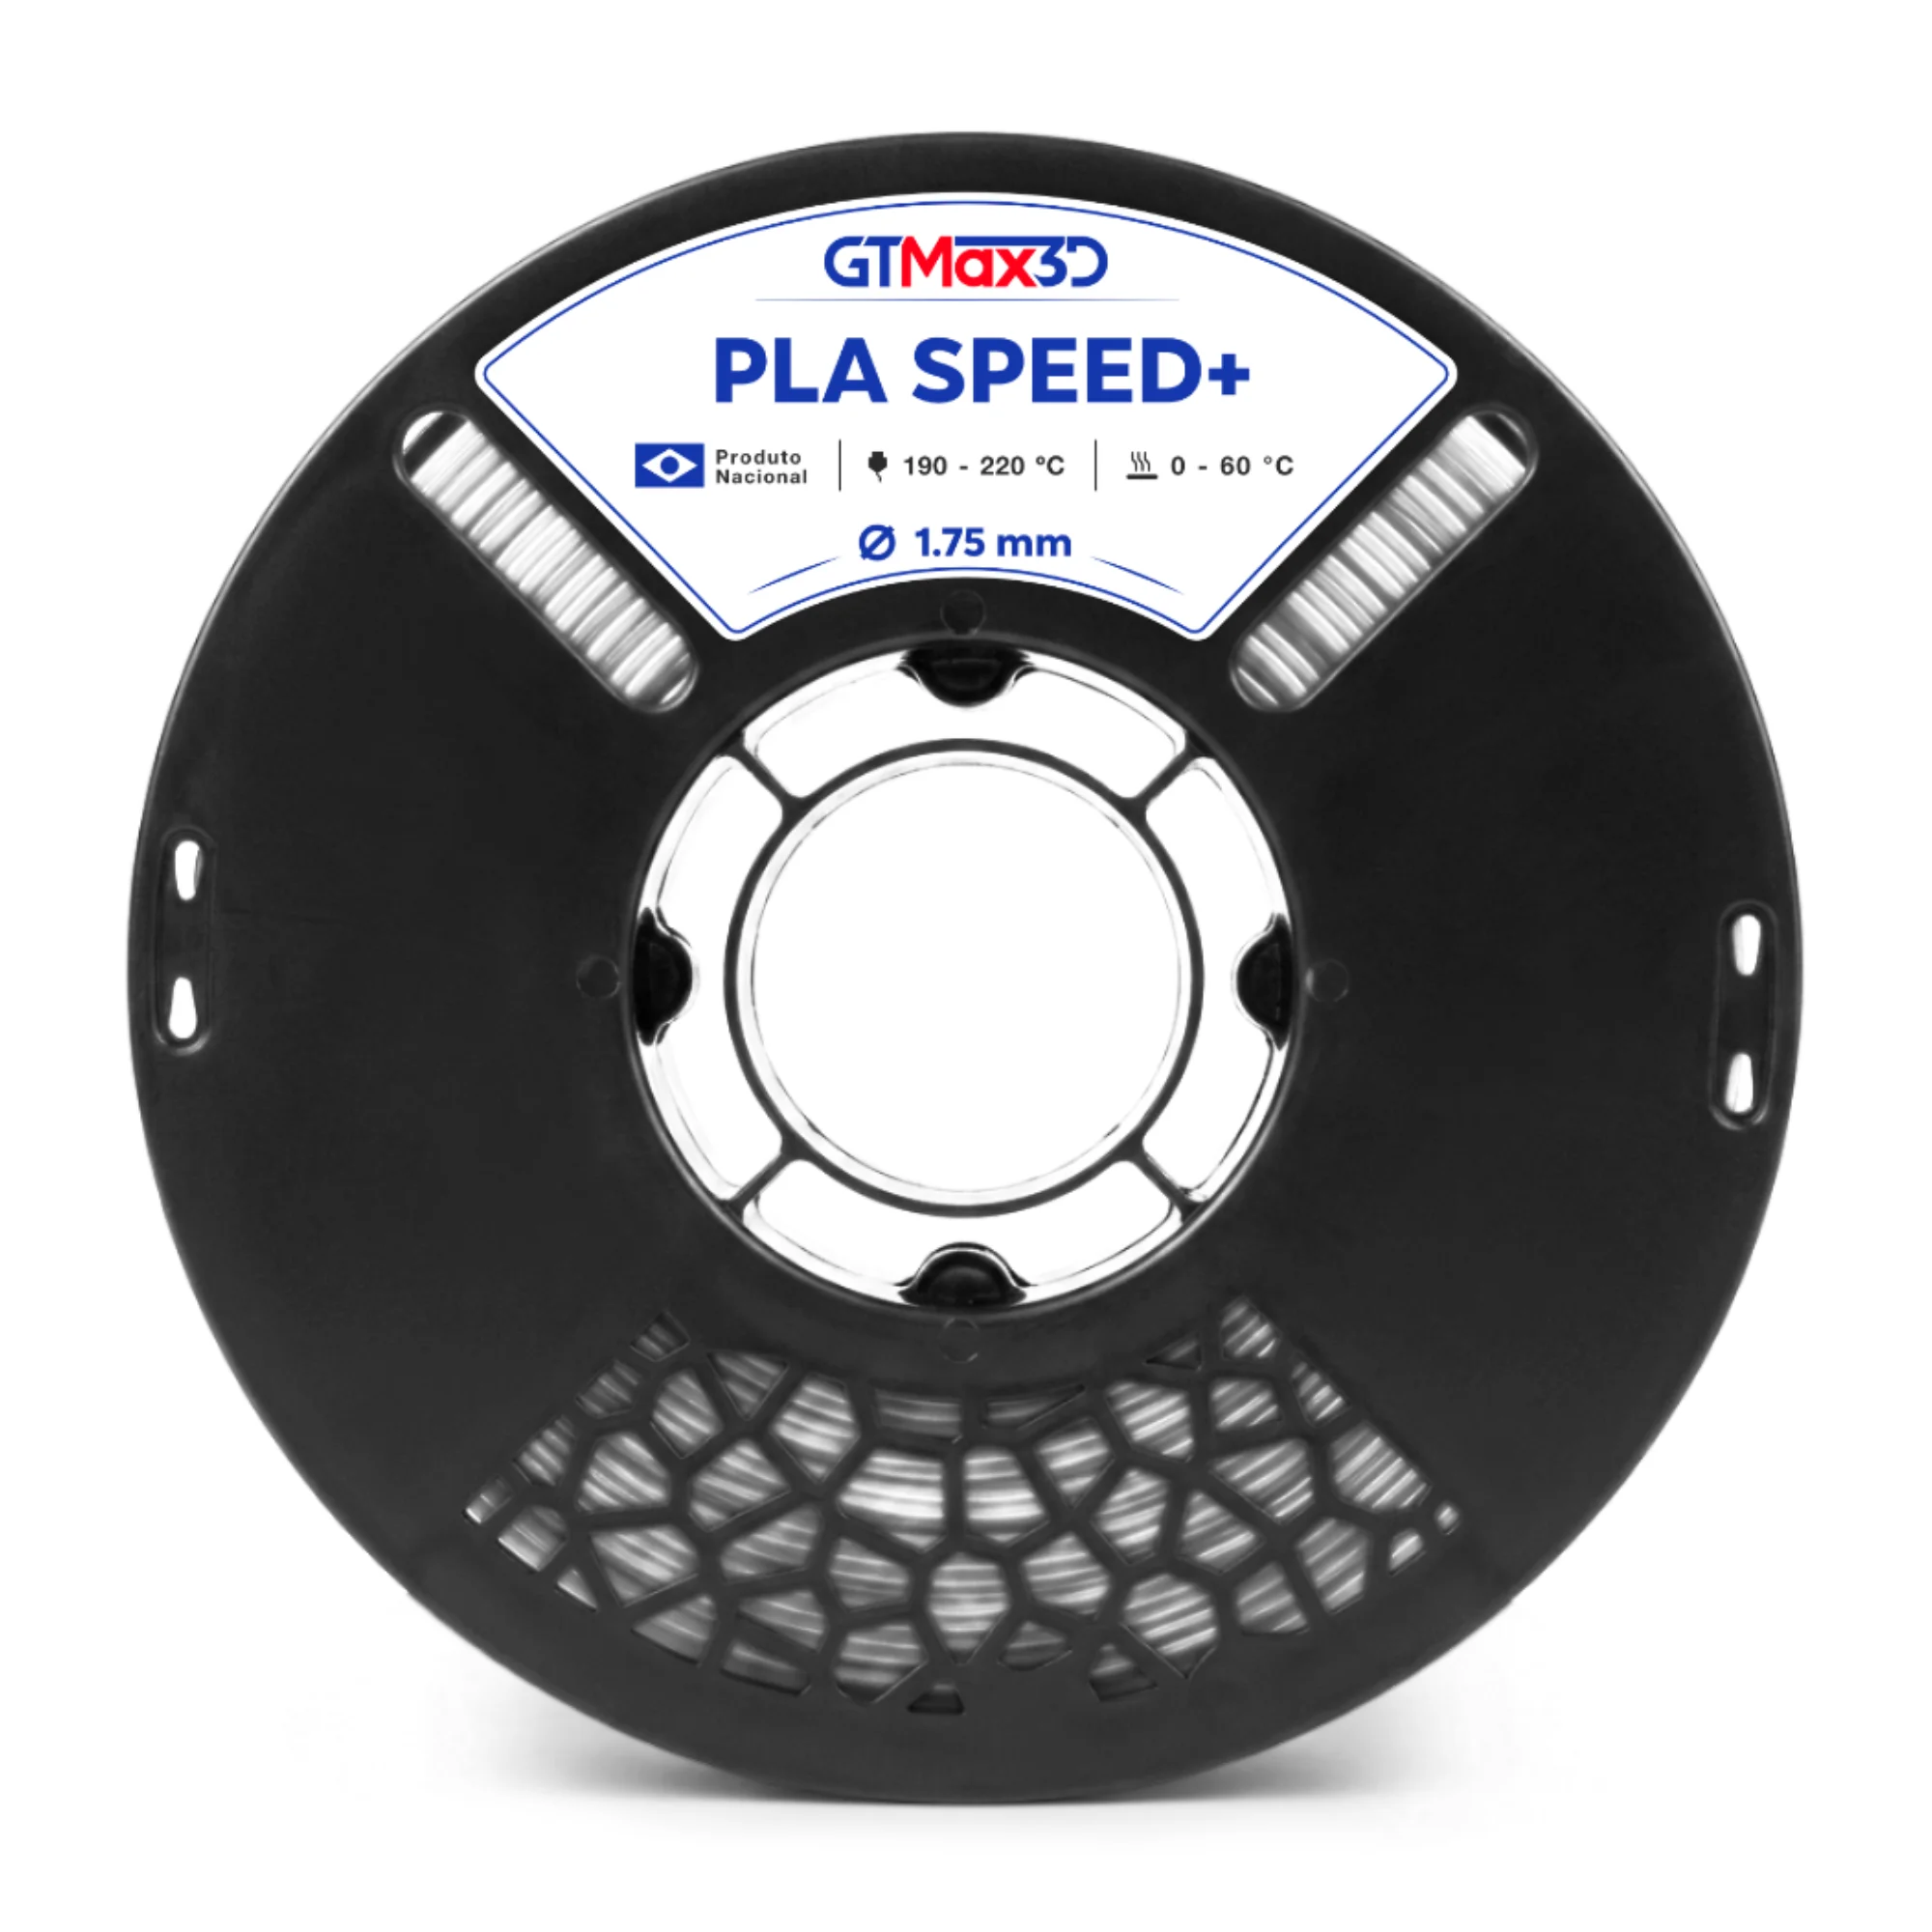
O filamento PLA para impressora 3D é um material termoplástico amplamente utilizado em impressoras FDM e FFF, reconhecido por sua facilidade de uso e acabamento de alta qualidade.
O PLA Hyper Bambu Lab é uma versão avançada, projetada para operar em velocidades mais altas, aumentando a produtividade sem comprometer a precisão em protótipos e peças impressas. Este filamento é ideal para:
- protótipos rápidos e modelos de validação;
- peças decorativas e componentes de uso não crítico;
- projetos de makers e hobbistas;
- atividades educacionais;
- pequenas e médias produções com necessidade de repetibilidade.
A principal vantagem do PLA é a combinação de facilidade de uso, qualidade visual e ampla aplicação. O PLA Hyper, segundo a Suiça Box, oferece produtividade até 10 vezes maior que filamentos PLA convencionais, dependendo das condições de impressão e do equipamento utilizado.
Esse dado deve ser visto como uma referência, não como certeza universal. Como limitação, o PLA não é recomendado para peças expostas a calor elevado, esforços mecânicos intensos ou condições externas prolongadas.
Para escolher corretamente, verifique o diâmetro compatível com a impressora, a faixa de temperatura recomendada, a aderência à mesa, a necessidade de alta velocidade e a finalidade da peça.
Especificações técnicas do PLA Hyper Bambu Lab
O PLA Hyper Bambu Lab é um filamento de 1,75 mm desenvolvido para impressão 3D em sistemas FDM/FFF. As especificações abaixo devem ser conferidas na ficha técnica vigente antes da configuração ou compra.
| Especificação | Dado informado |
|---|---|
| Tipo de material | PLA Hyper |
| Diâmetro nominal | 1,75 mm |
| Tolerância dimensional | ± 0,03 mm |
| Peso líquido do rolo | 1 kg |
| Dimensões da embalagem | 210 × 210 × 70 mm |
| Diâmetro externo do carretel vazio | 200 mm |
| Temperatura de impressão | 190 °C a 230 °C |
| Temperatura da mesa | 25 °C a 60 °C |
A faixa de 190 °C a 230 °C é uma referência de processamento do material, não um ajuste universal.
A temperatura ideal pode variar conforme o modelo da impressora, o diâmetro e o material do bico, a velocidade, a altura de camada, o fluxo, a ventilação e a geometria da peça.
O mesmo se aplica à mesa: valores entre 25 °C e 60 °C devem ser testados gradualmente, observando adesão, deformação e acabamento.
A tolerância dimensional de ± 0,03 mm é relevante para a regularidade da alimentação e ajuda a reduzir variações de extrusão, mas não elimina a necessidade de calibrar o perfil de impressão.
Antes de iniciar uma produção, recomenda-se confirmar a ficha técnica, secar e armazenar o filamento adequadamente e realizar um teste com pequenas variações de temperatura e velocidade.
Essas validações são especialmente importantes quando o filamento é usado em peças funcionais ou em produção seriada.
Compatibilidade e configuração de impressão
O PLA Hyper Bambu Lab de 1,75 mm é indicado para impressoras 3D FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
Essa compatibilidade informada não significa que todos os perfis produzirão o mesmo resultado: bico, extrusor, mesa, ventilação, firmware e geometria da peça podem exigir ajustes. Antes de iniciar, confira:
- Bico e extrusor: confirme no manual da impressora se o conjunto é adequado para filamento de 1,75 mm e selecione um perfil compatível com PLA. Verifique também se não há resíduos ou obstruções no caminho do filamento.
- Temperatura do bico: use como ponto de partida a faixa informada de 190 °C a 230 °C. Ajuste gradualmente conforme a adesão entre camadas, o acabamento e a fluidez observados na sua máquina.
- Mesa de impressão: a faixa indicada é de 25 °C a 60 °C. A temperatura adequada pode variar conforme a superfície da mesa, o tamanho da peça e as condições do ambiente.
- Perfil de impressão: revise velocidade, altura de camada, retração, resfriamento e adesão. Para validar o perfil, faça primeiro uma peça de teste pequena antes de iniciar uma produção maior.
- Armazenamento: mantenha o rolo protegido de umidade, poeira e calor excessivo. Se o filamento apresentar estalos, bolhas ou acabamento irregular, avalie a possibilidade de umidade e consulte as orientações do fabricante.
Em impressoras Bambu Lab e similares, a configuração deve ser confirmada no perfil específico do equipamento e do filamento. A melhor prática é alterar um parâmetro por vez, registrar os resultados e interromper o teste se surgirem sinais de subextrusão, empenamento ou falhas de adesão.
Velocidade, qualidade e aplicações práticas
A principal diferença entre um PLA convencional e o PLA Hyper está na proposta de trabalhar com maior produtividade, desde que a impressora, o perfil de fatiamento e a peça estejam preparados para isso.
No produto apresentado pela Suiça Box, a velocidade de impressão informada pode chegar a até 10 vezes a de filamentos PLA convencionais. Esse número deve ser entendido como uma referência do produto, não como resultado assegurado para todo equipamento ou geometria.
Em velocidades elevadas, a qualidade depende do equilíbrio entre fluxo volumétrico, temperatura, altura de camada, aceleração, resfriamento e adesão à mesa. Aumentar apenas a velocidade pode causar subextrusão, perda de definição, descolamento ou acabamento irregular.
Por isso, recomenda-se começar com um perfil estável, ajustar os parâmetros gradualmente e validar o resultado com uma peça de teste.
A faixa de temperatura informada para este PLA Hyper é de 190 °C a 230 °C; o ajuste adequado pode variar conforme impressora, bico, ambiente e modelo.
Na prática, o filamento pla impressora 3D pode atender makers e hobbistas que precisam reduzir o tempo de prototipagem, escolas que realizam atividades recorrentes e empresas que produzem protótipos, componentes não críticos ou lotes pequenos e médios.
Para produção seriada, o critério não deve ser somente a velocidade: também é importante observar repetibilidade, consumo, taxa de falhas, acabamento e facilidade de pós-processamento.
Uma avaliação técnica útil compara o mesmo arquivo em diferentes velocidades, mantendo constantes o bico, a altura de camada e o preenchimento. Registre tempo, qualidade superficial, adesão e ocorrências de falha.
Assim, a produtividade informada para o PLA Hyper pode ser analisada com base no conjunto impressora, material e configuração, em vez de ser tratada como uma promessa universal.
Como escolher e comprar filamento PLA com segurança?
A escolha de um filamento PLA deve considerar mais do que a cor ou o preço. Verifique se o material é adequado à impressora, se o diâmetro apresenta tolerância consistente e se a faixa térmica atende ao perfil de impressão desejado.
Para o PLA Hyper Bambu Lab informado pela Suiça Box, confira os seguintes pontos:
- Diâmetro: 1,75 mm, medida compatível com muitas impressoras FDM/FFF, desde que o equipamento utilize esse padrão.
- Tolerância dimensional: ± 0,03 mm, especificação relevante para alimentação regular e maior previsibilidade durante a impressão.
- Temperatura: impressão entre 190 °C e 230 °C e mesa entre 25 °C e 60 °C. Esses valores são referências do produto; o ajuste final pode variar conforme impressora, bico, peça, ambiente e perfil utilizado.
- Compatibilidade: indicado para impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares. Confirme as exigências do seu aparelho antes da compra.
- Massa do rolo: 1 kg de filamento, fator importante para estimar a autonomia em protótipos, peças funcionais ou lotes de produção.
- Finalidade: avalie se a prioridade é prototipagem rápida, uso educacional, projetos maker, peças funcionais ou produção seriada em pequena e média escala.
- Sustentabilidade: a embalagem ecológica é um diferencial informado do produto para quem considera práticas ambientais na compra. Ainda assim, verifique as orientações locais para descarte ou reciclagem dos componentes.
Para confirmar disponibilidade, condições de compra direta e orientação para o seu equipamento, consulte a Suiça Box pelos canais atuais de atendimento.
Perguntas frequentes
Qual temperatura devo usar no filamento PLA?
A faixa informada para este PLA Hyper é de 190 °C a 230 °C, com mesa entre 25 °C e 60 °C. Comece dentro dessa faixa e faça ajustes graduais conforme adesão, acabamento, resfriamento e comportamento da impressora.
A ficha técnica e os testes com a sua máquina devem orientar a configuração final.
O filamento PLA Hyper é mais rápido que um PLA convencional?
O produto é apresentado com capacidade de impressão de até 10 vezes mais velocidade que filamentos PLA convencionais.
Esse desempenho não deve ser interpretado como resultado universal: velocidade, qualidade e confiabilidade dependem do conjunto formado por impressora, bico, camada, resfriamento, geometria da peça e perfil de fatiamento.
Com quais impressoras ele é compatível?
A compatibilidade informada abrange impressoras FDM/FFF de sistema aberto, como as da Bambu Lab e similares. Antes da compra, confira o diâmetro aceito, o sistema de alimentação, o espaço para o carretel e os limites de temperatura do equipamento.
Esse material serve para produção?
Pode ser considerado para protótipos rápidos, peças funcionais e produção em pequena ou média escala. Para uso contínuo, valide primeiro um perfil de impressão e faça uma amostra, observando resistência, acabamento, dimensionalidade e taxa de falhas.
Para saber mais sobre filamento pla impressora 3d
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.