Galeria
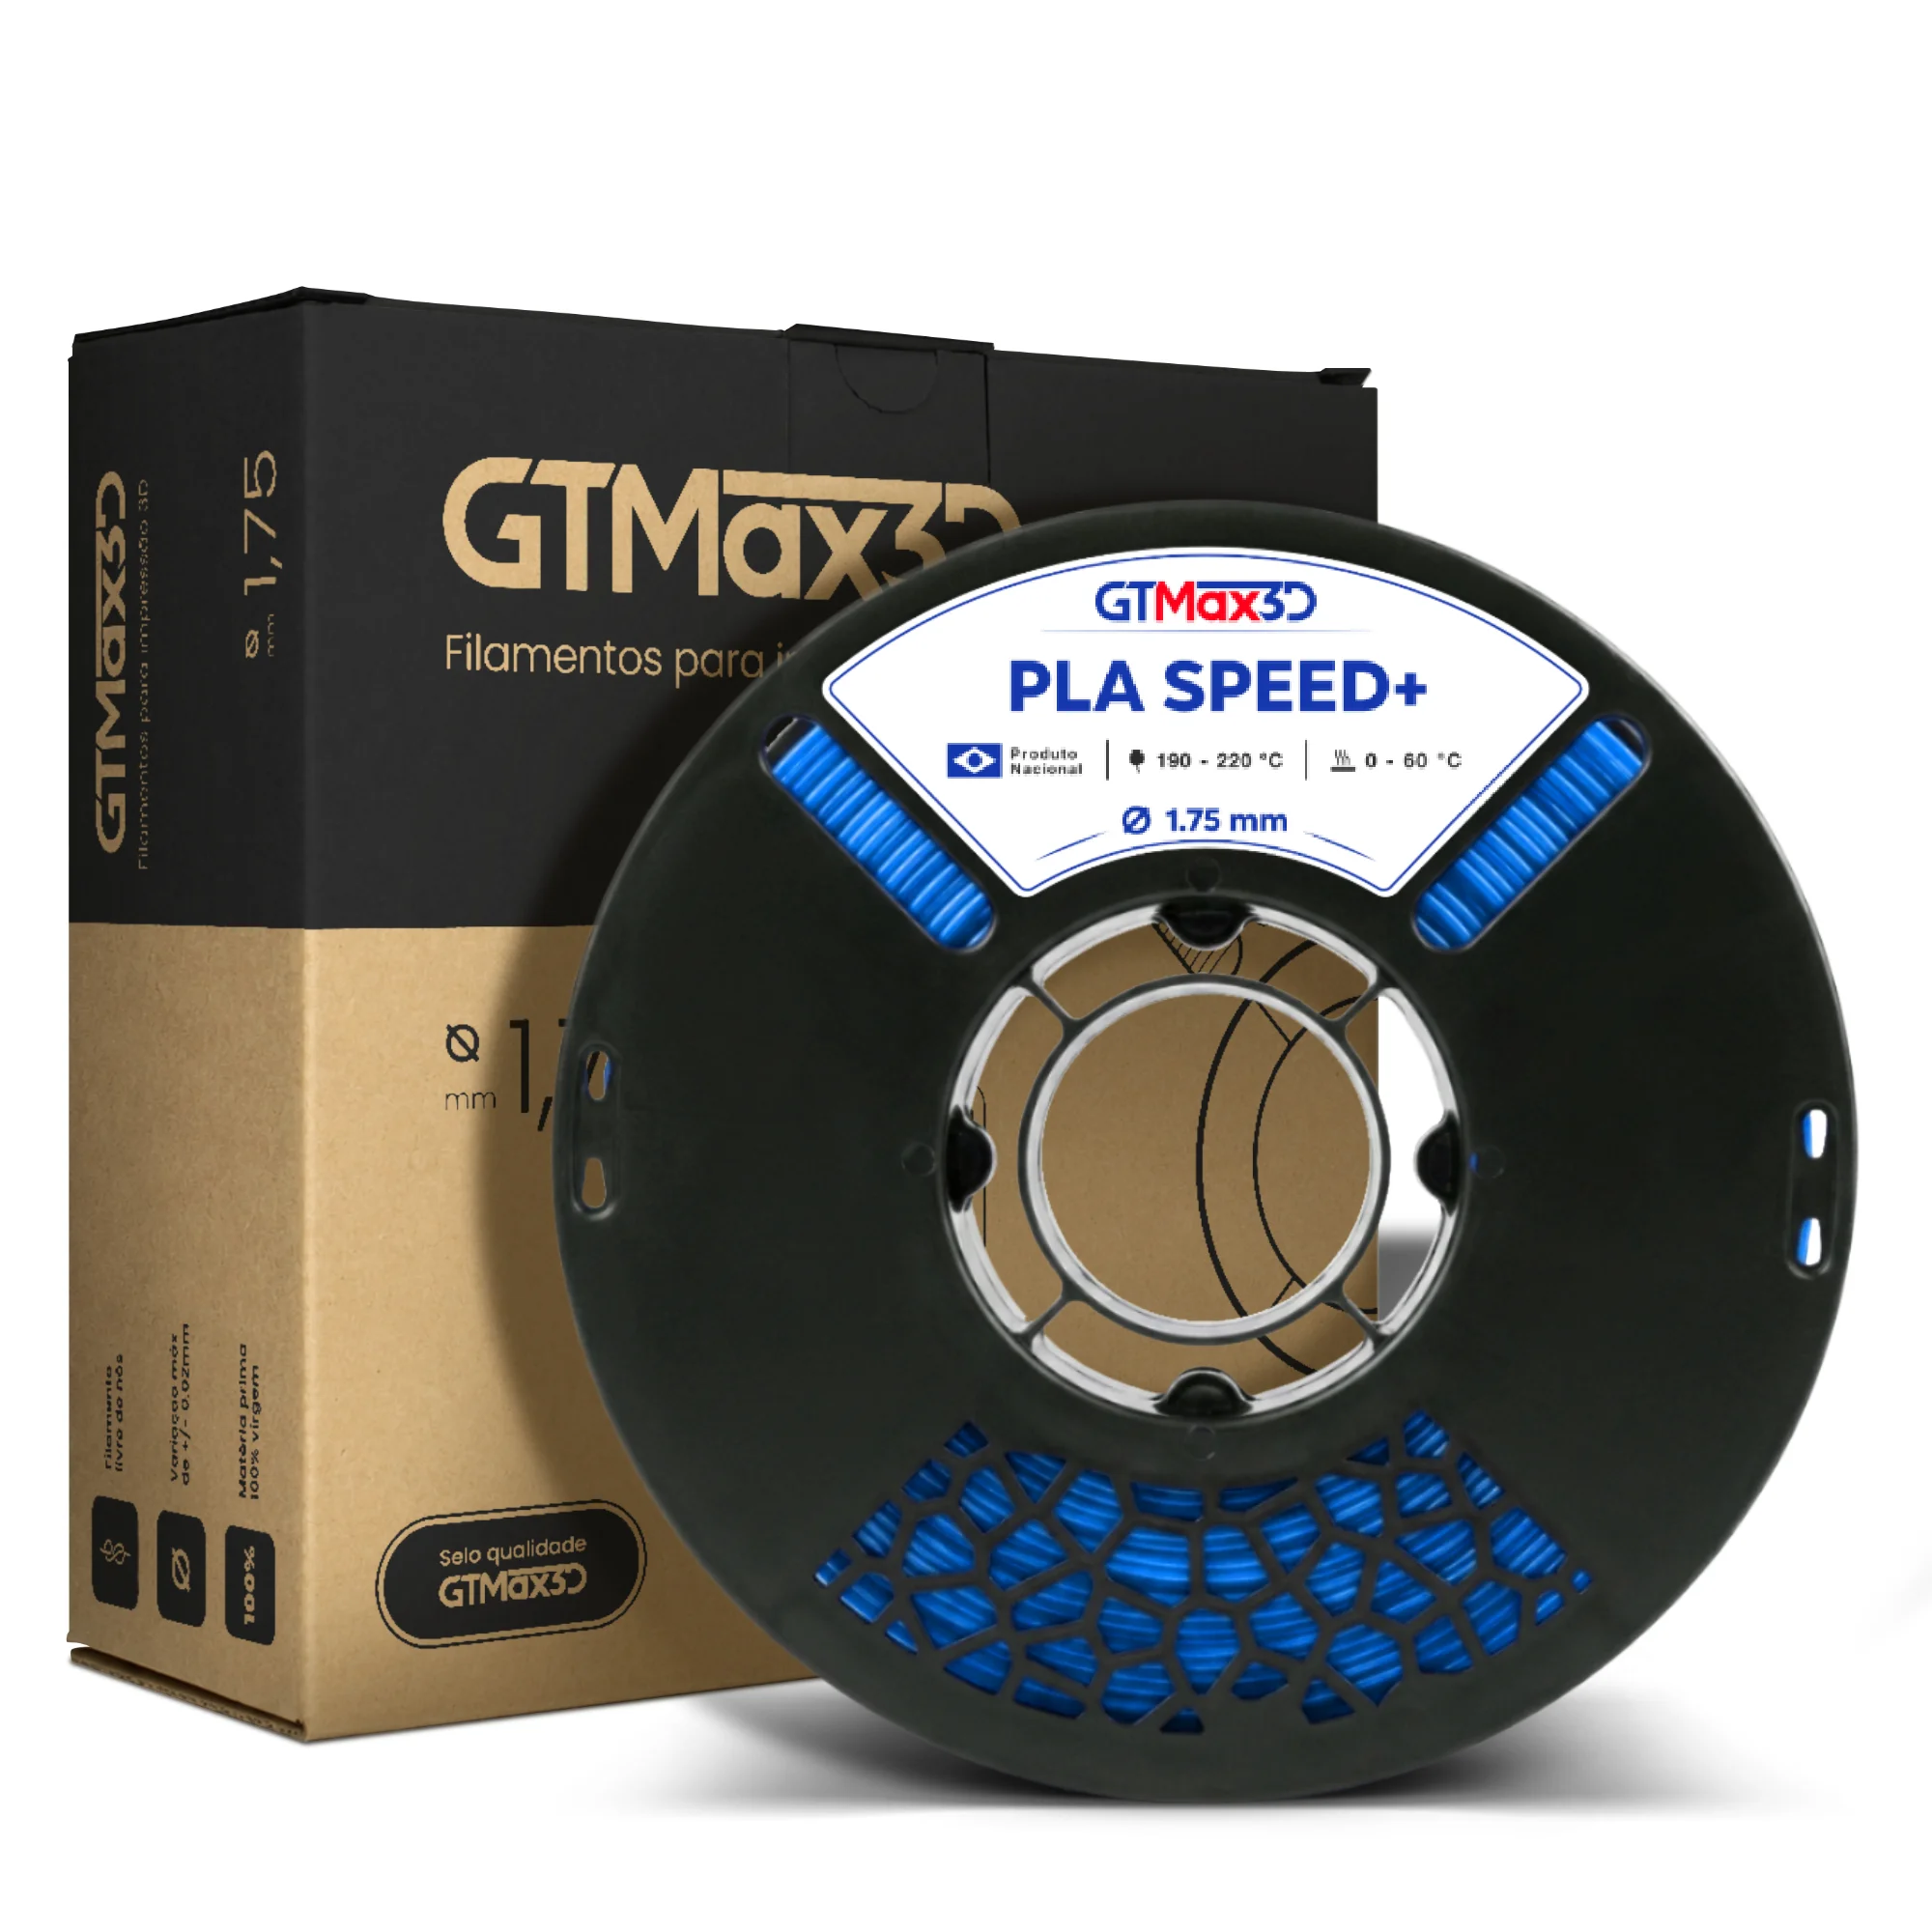
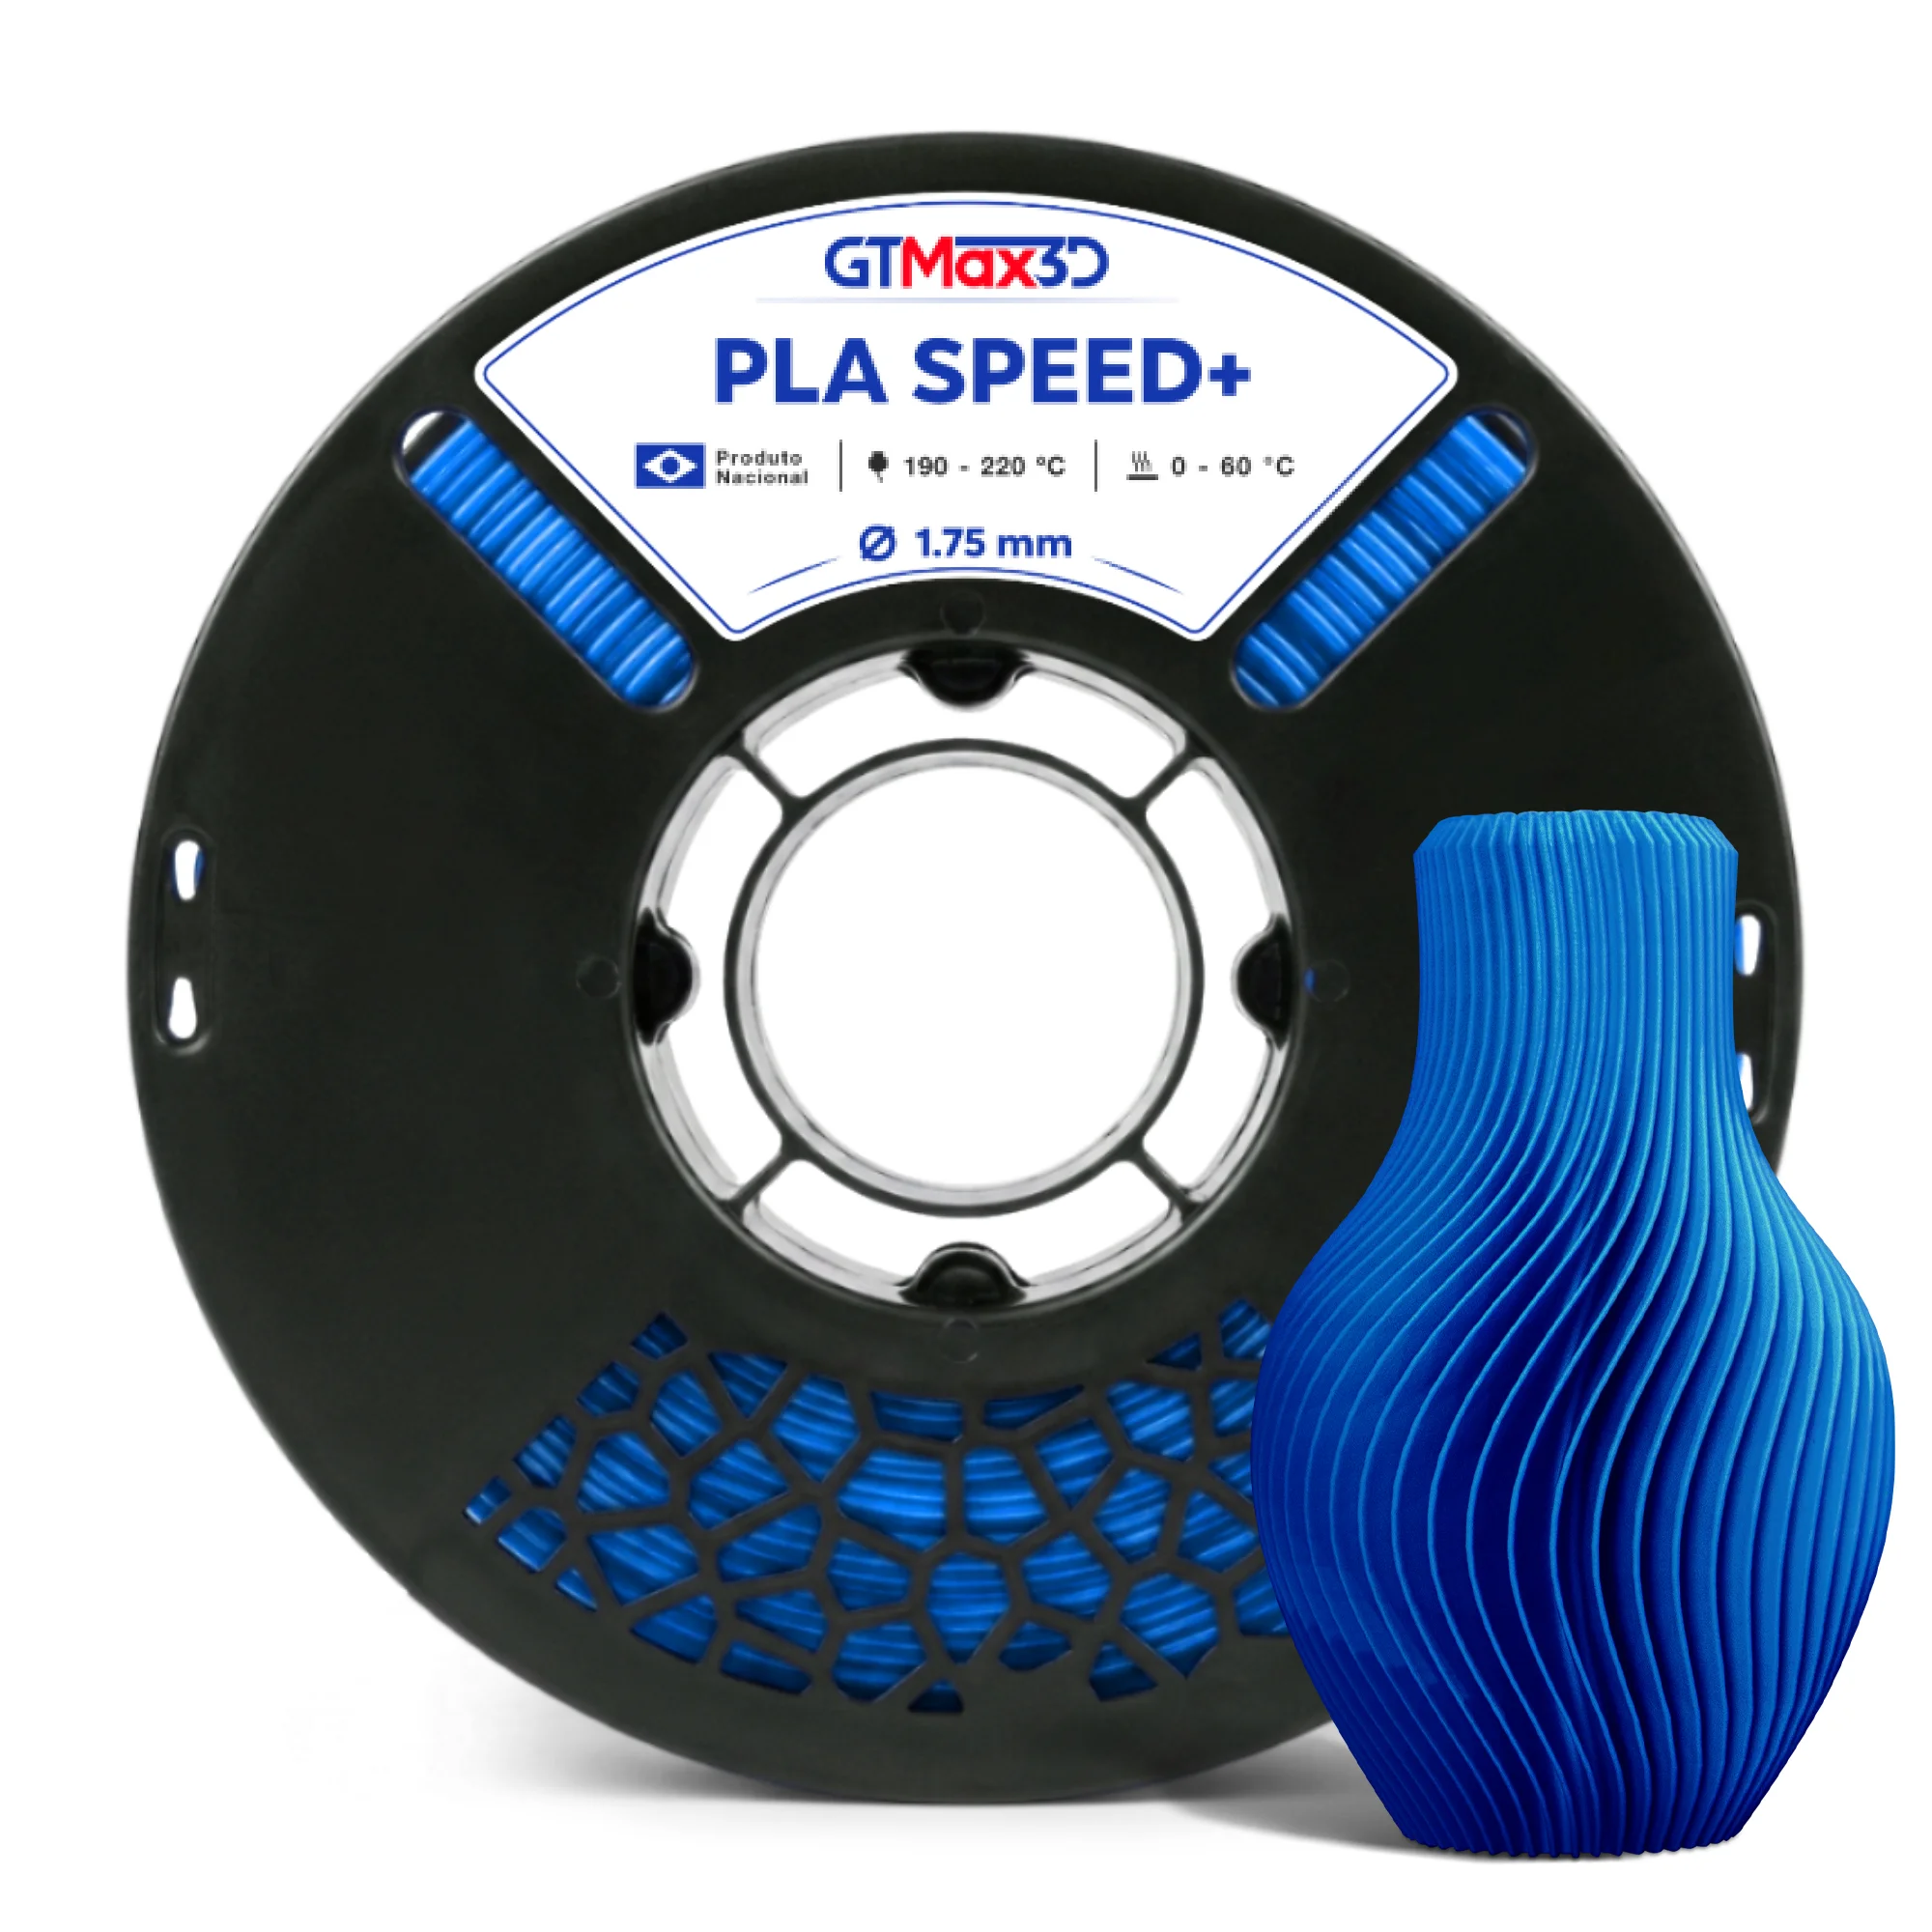
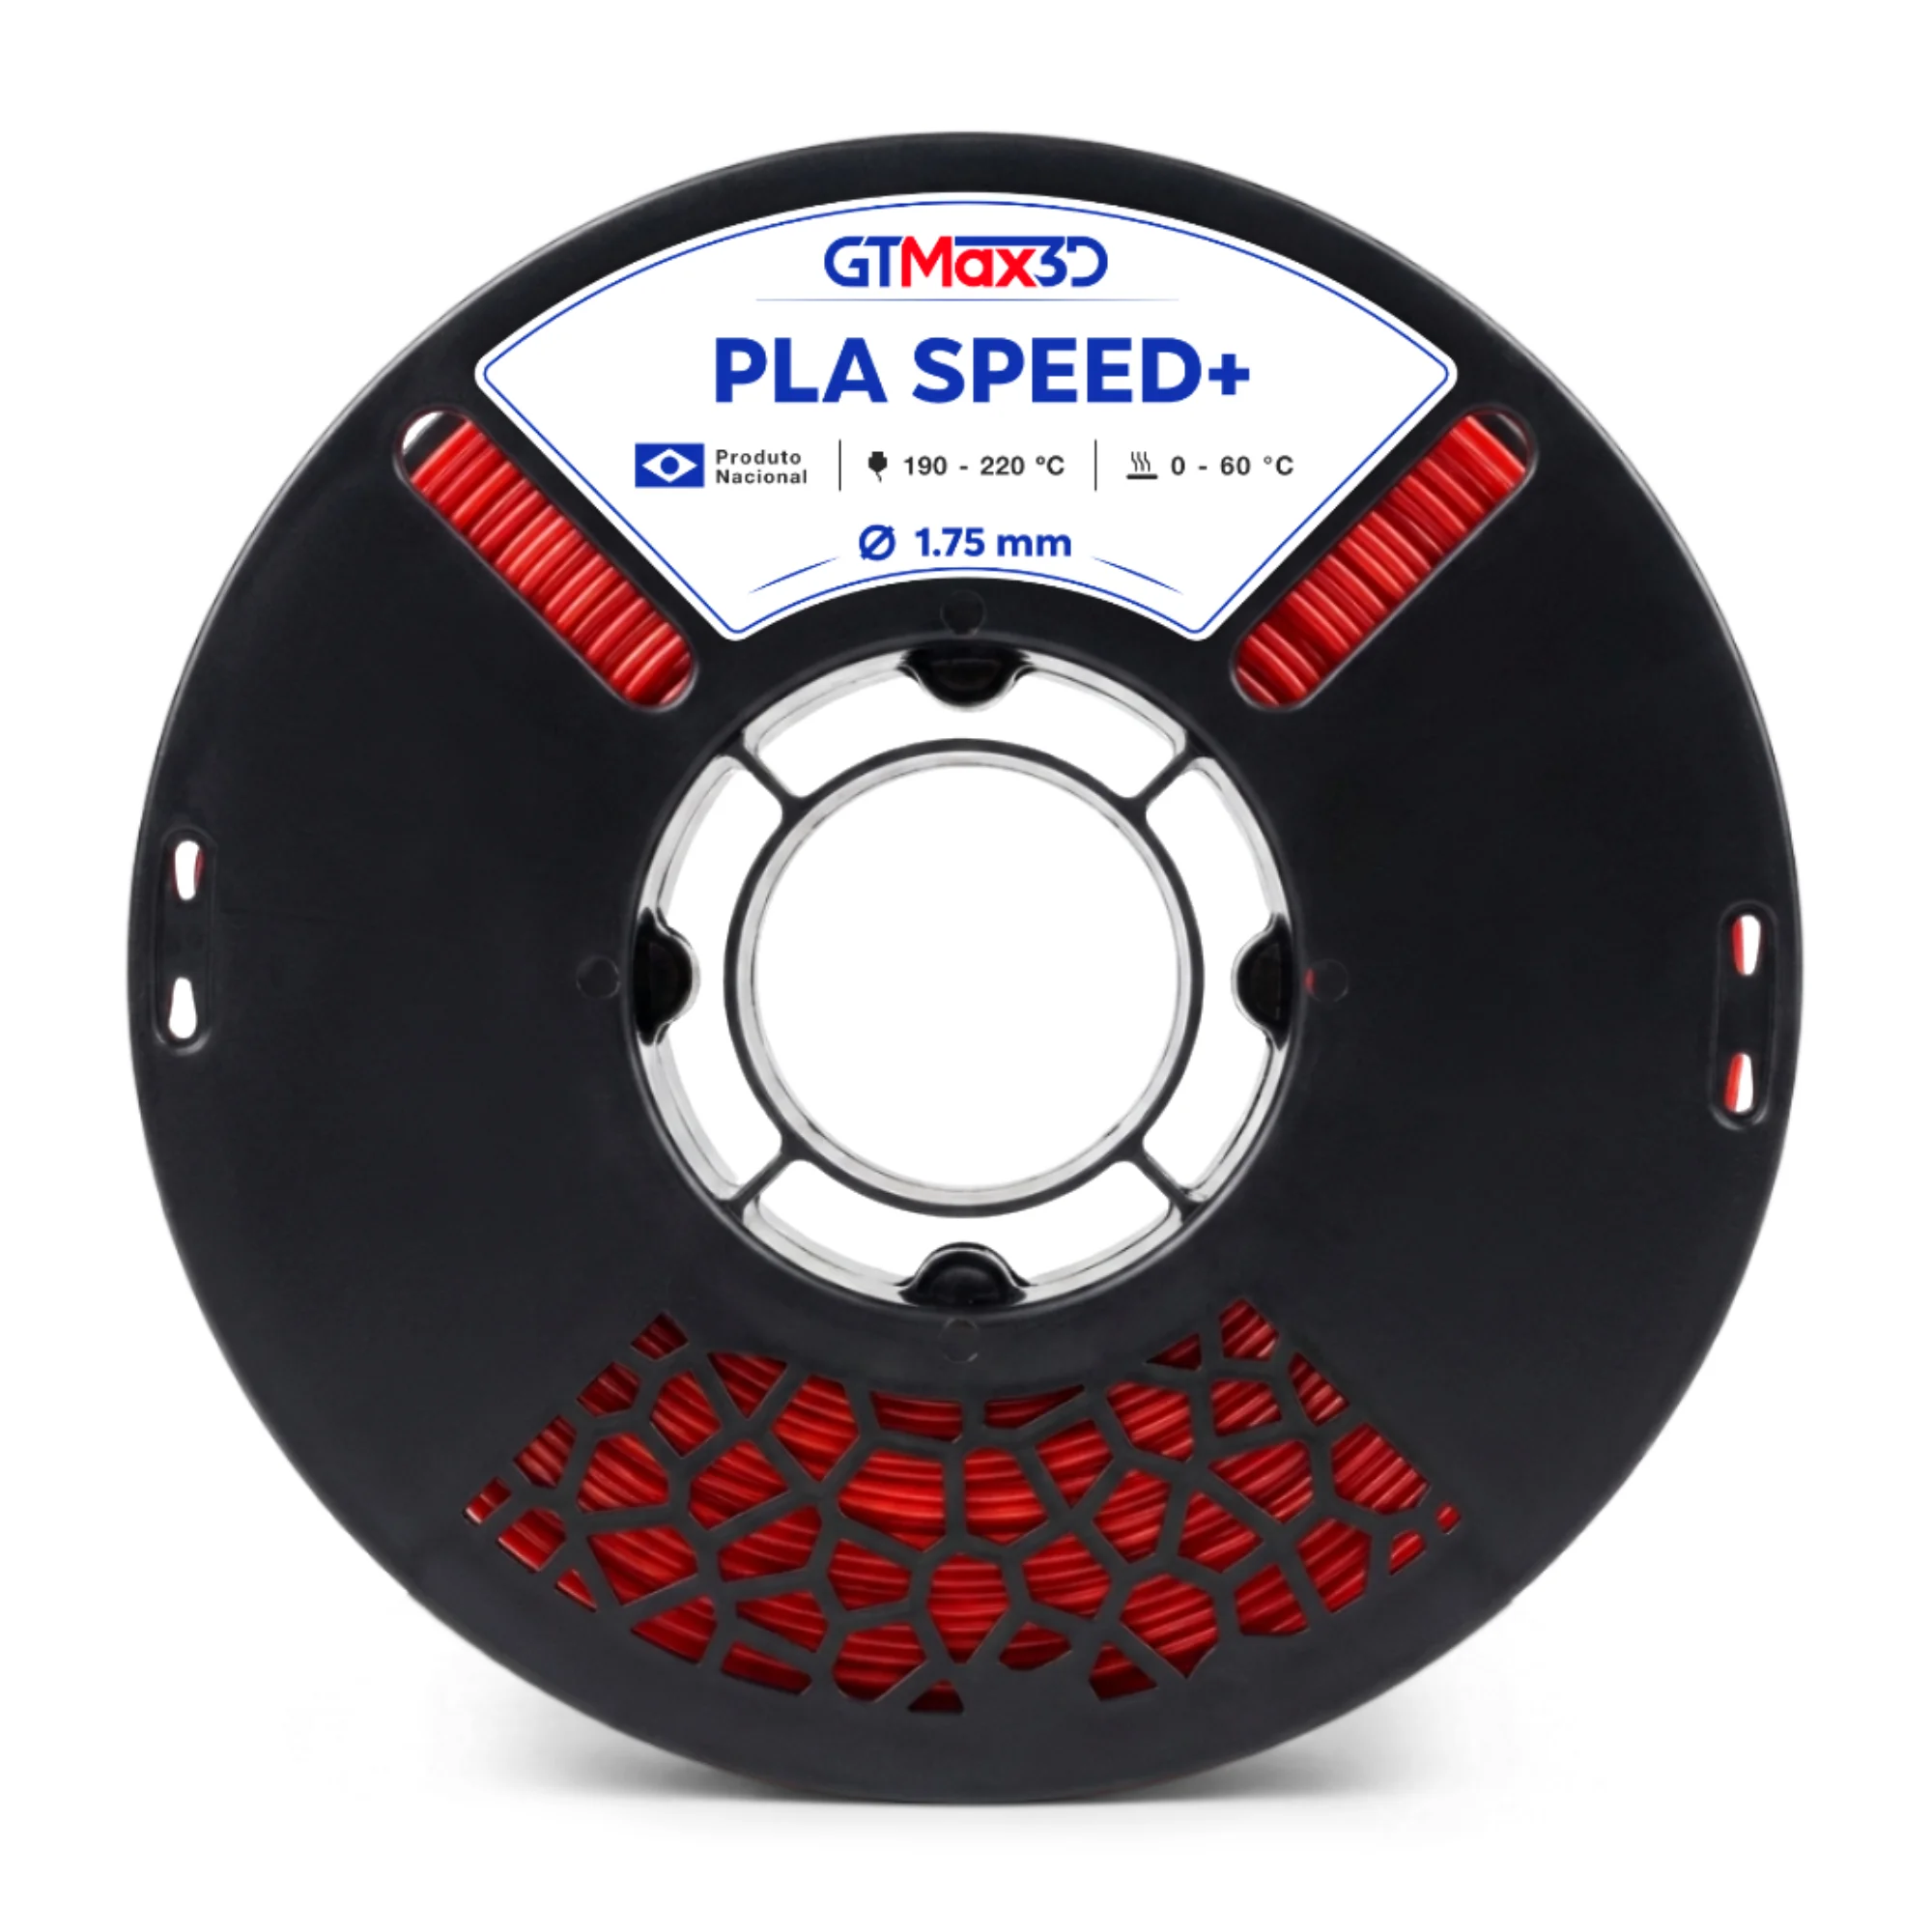
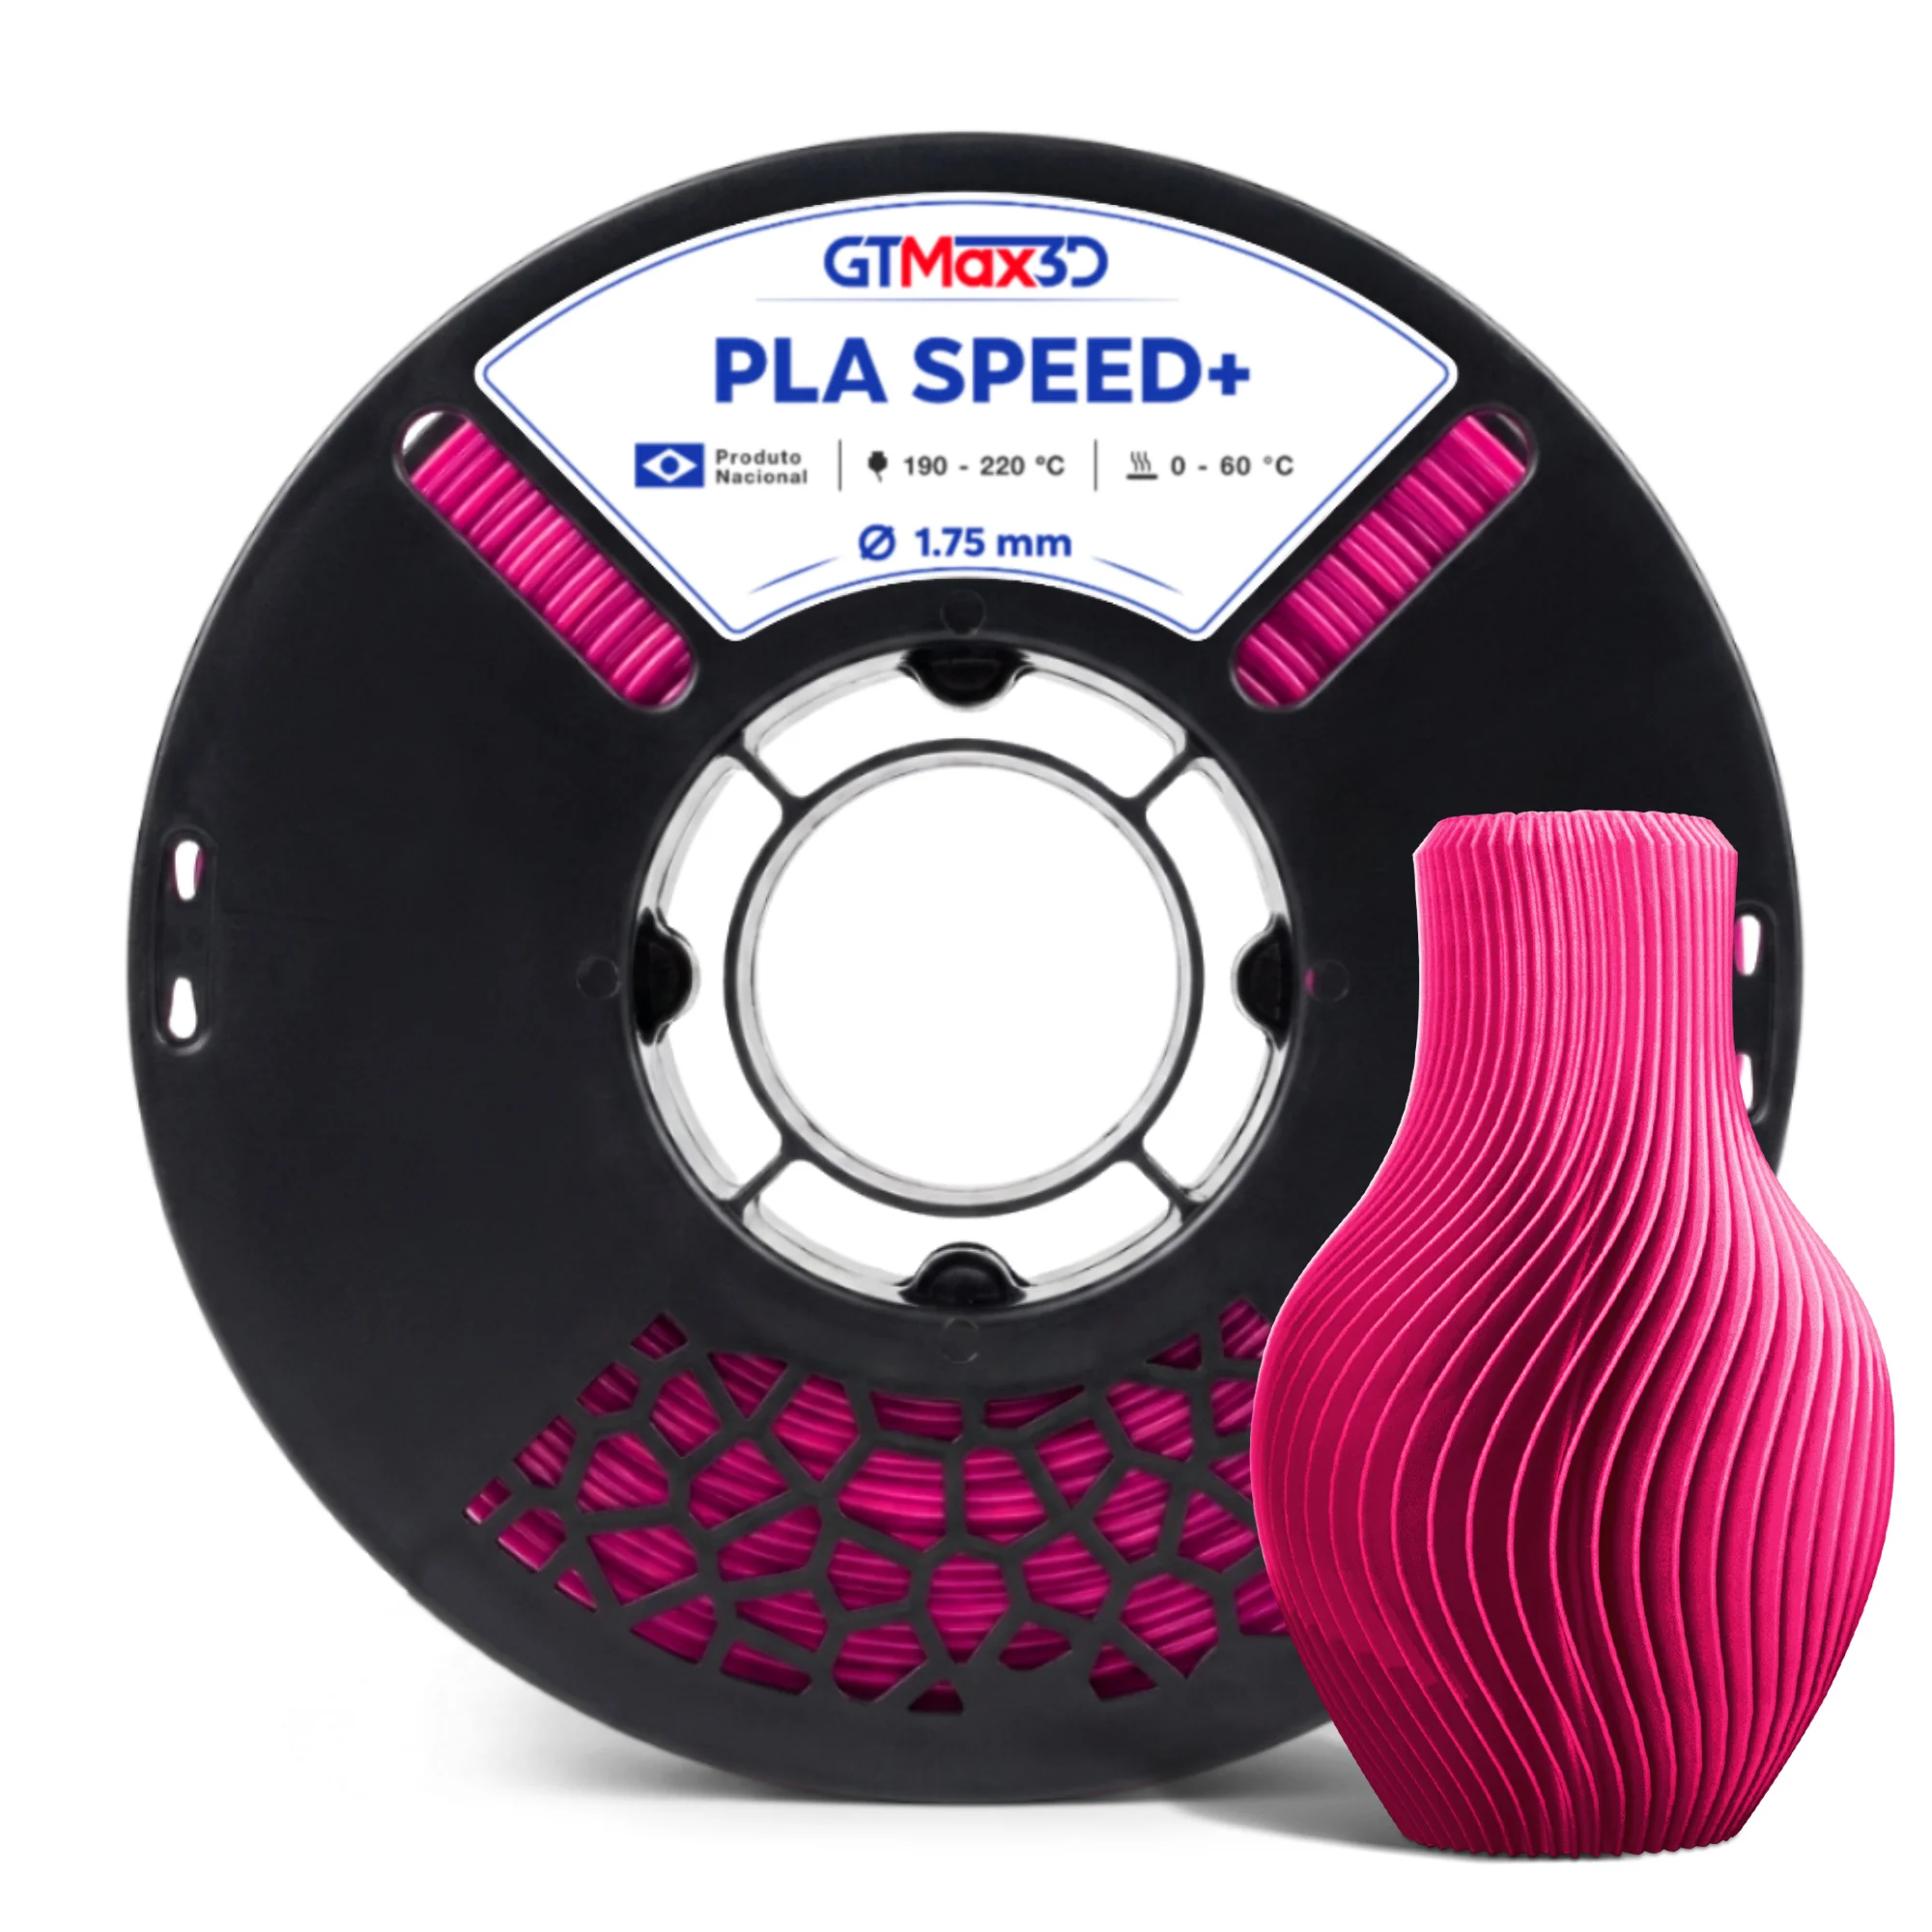
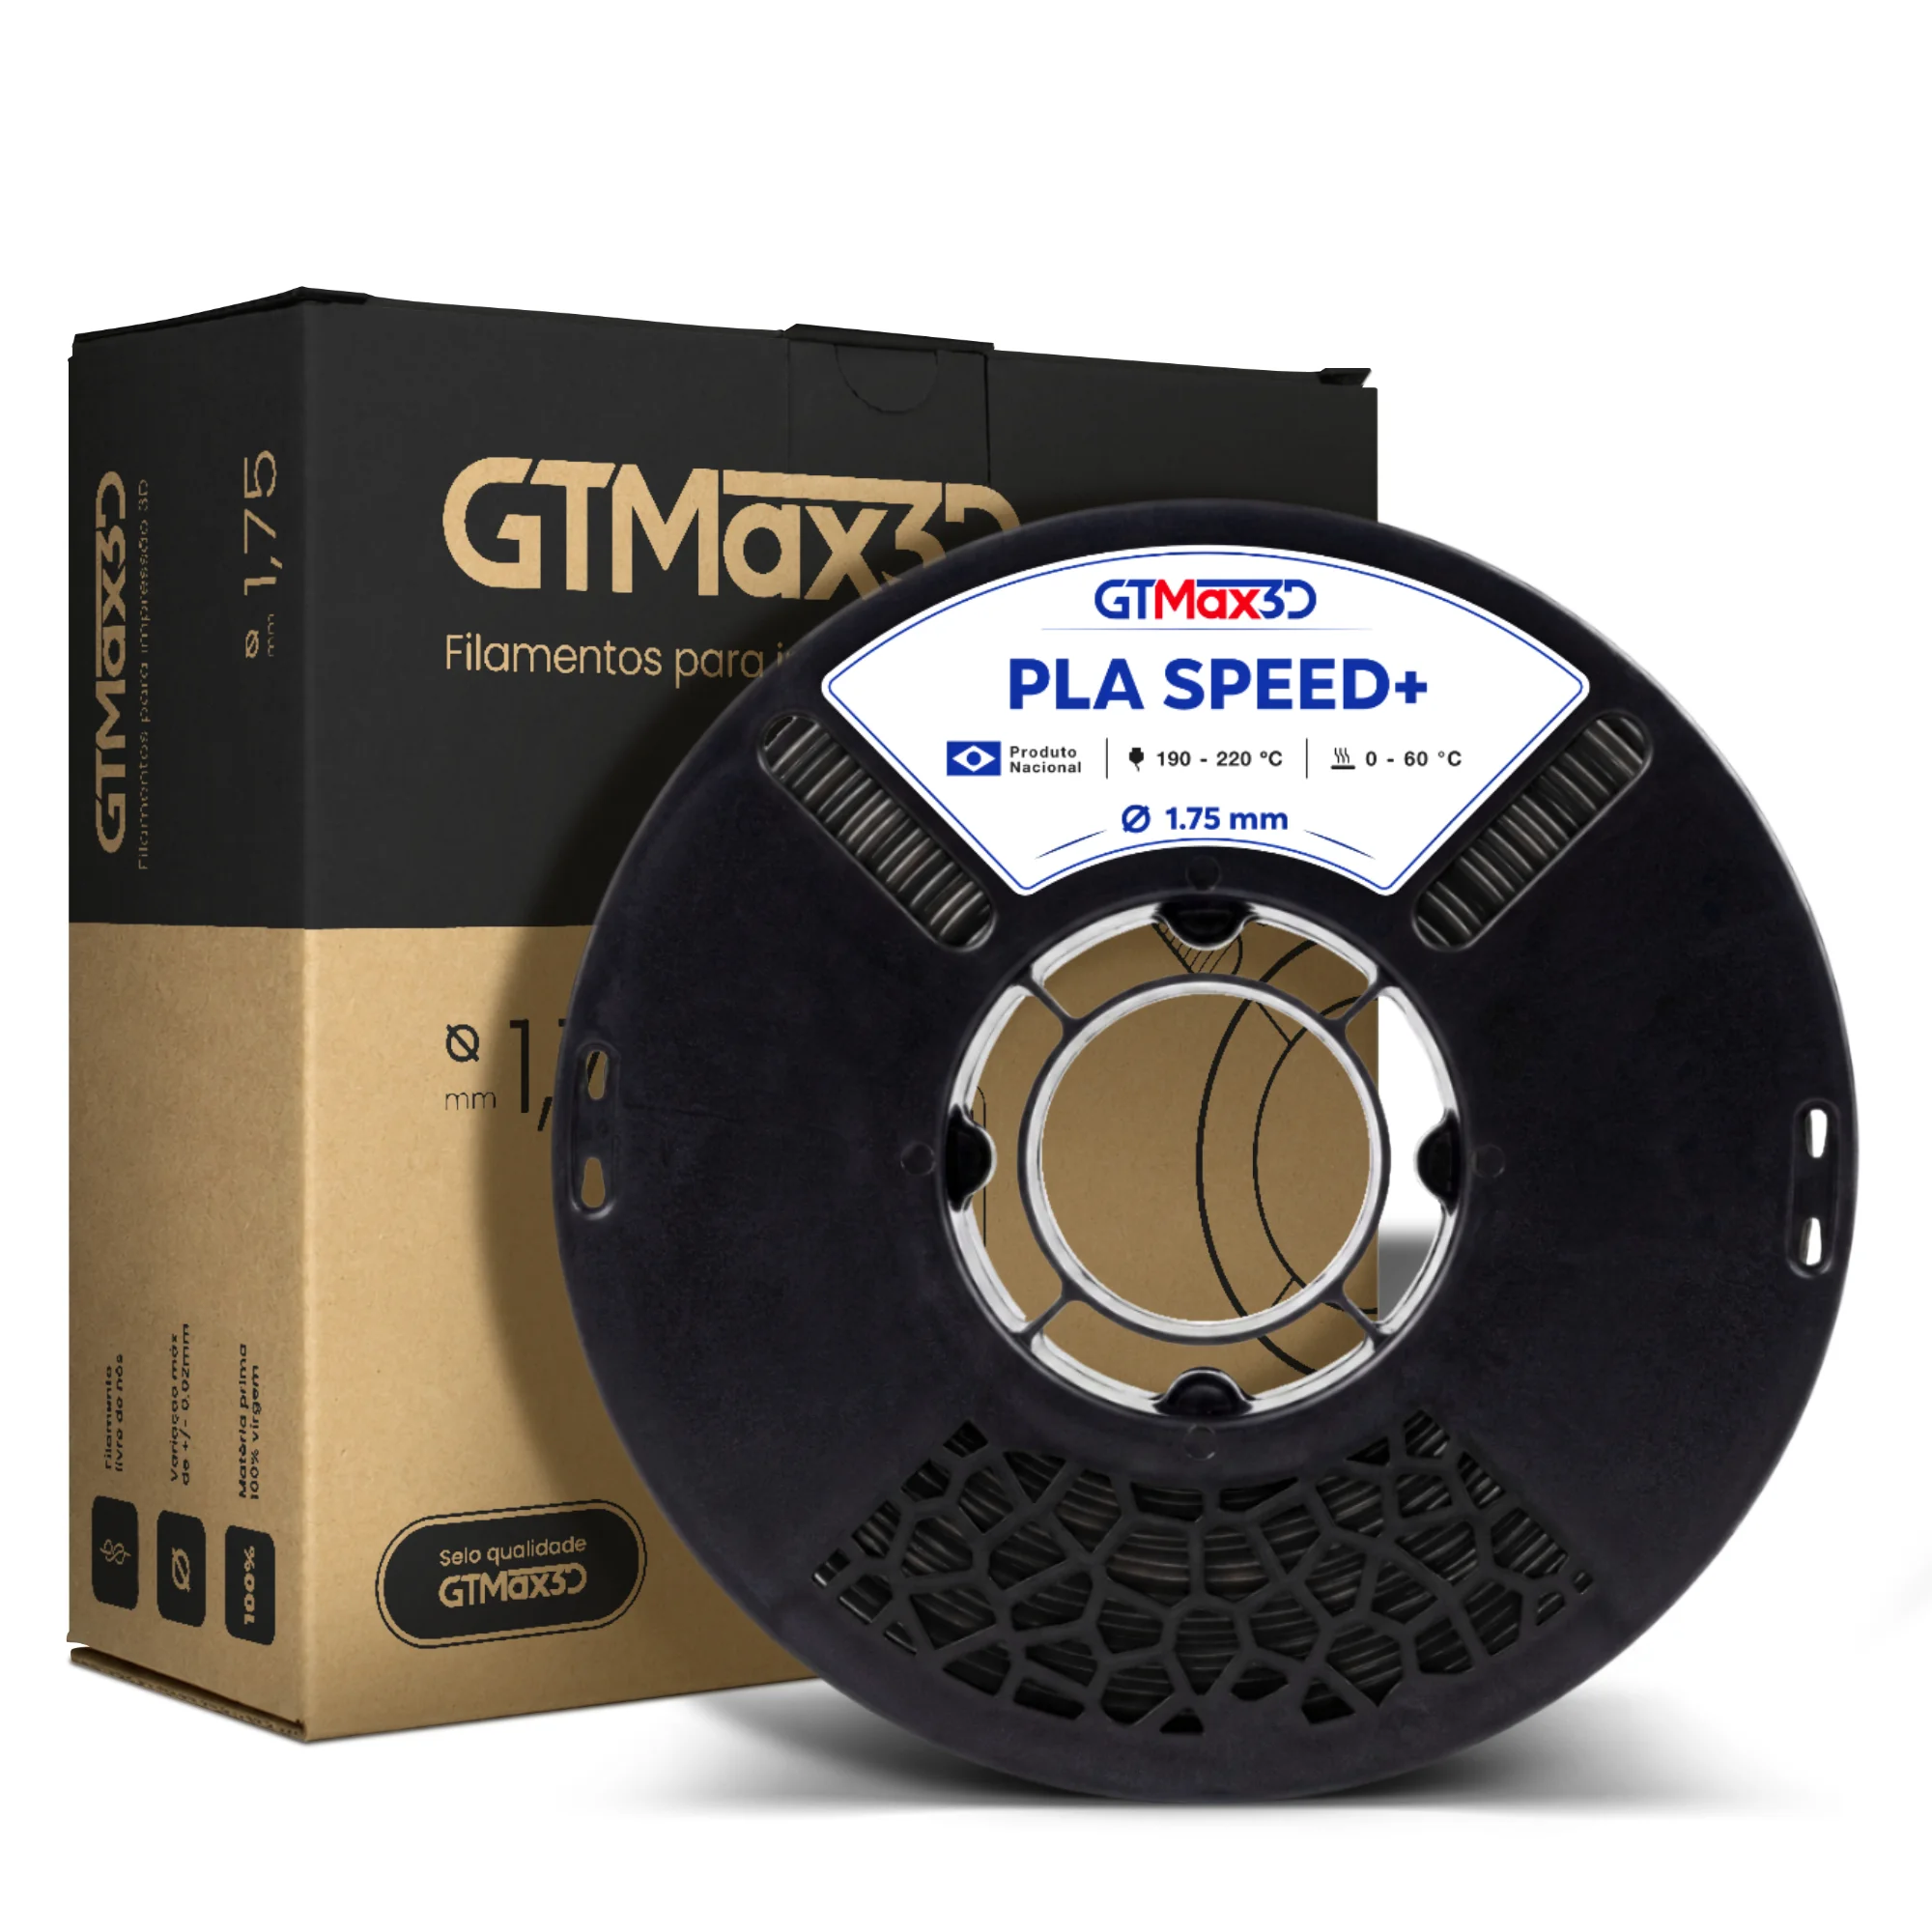
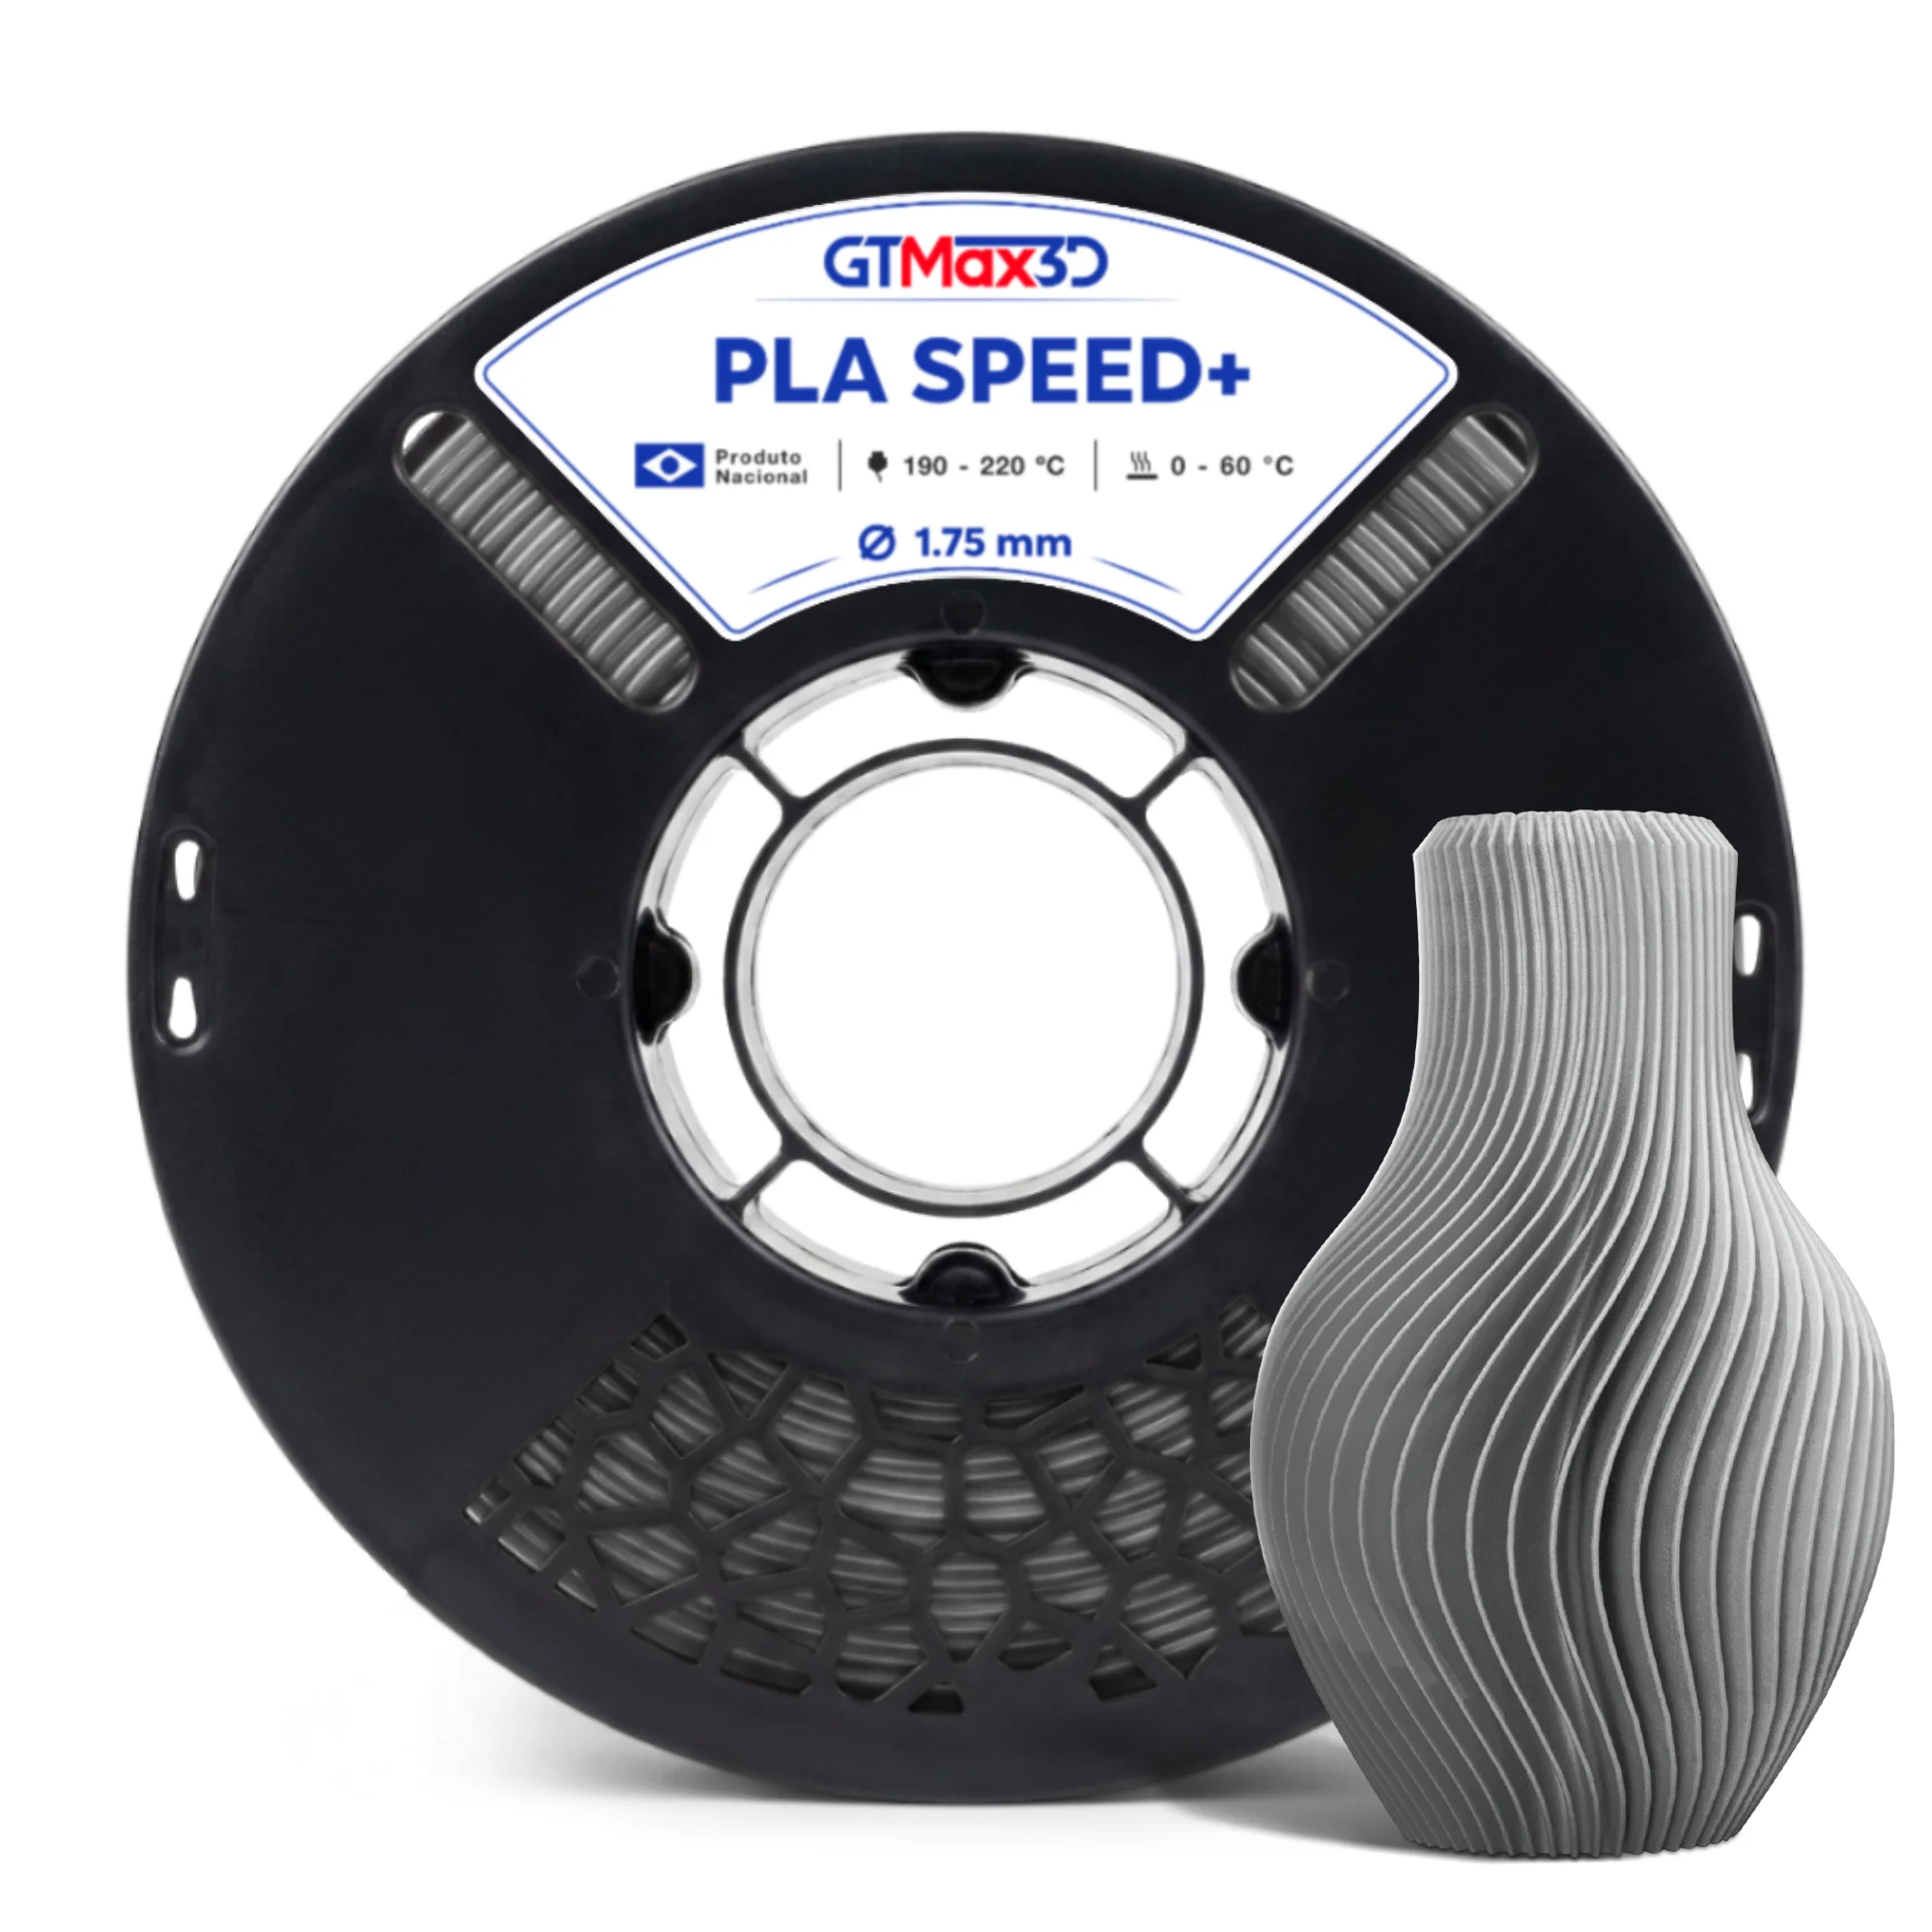
Clique nas imagens para ampliar
Filamento rápido para impressão 3D: guia de escolha, compatibilidade e produtividade
Um filamento rápido para impressão 3D é desenvolvido para trabalhar com velocidades de impressão superiores às normalmente utilizadas em filamentos PLA convencionais, desde que a impressora, o fatiador e os demais parâmetros estejam adequadamente configurados.
O objetivo é aumentar a produtividade sem abrir mão da precisão, da definição e da qualidade superficial esperadas na peça. O PLA Hyper 1,75 mm comercializado pela Suiça Box foi desenvolvido para esse tipo de aplicação.
Conforme as especificações informadas, ele pode imprimir até 10 vezes mais rápido que filamentos PLA convencionais, mantendo bom nível de precisão e definição em altas velocidades.
Esse desempenho deve ser avaliado em conjunto com a capacidade da impressora e com as características de cada projeto.
Velocidade não é o único critério
A produtividade real depende de uma combinação de fatores:
- Configuração da máquina: extrusor, bico, capacidade de aquecimento e sistema de movimentação influenciam a capacidade de processar o material em alta velocidade.
- Parâmetros do fatiador: temperatura, fluxo, altura de camada, resfriamento e aceleração precisam estar coerentes com a impressora e o filamento.
- Geometria da peça: modelos com paredes finas, detalhes pequenos, pontes ou mudanças frequentes de direção podem exigir ajustes diferentes dos aplicados a peças simples.
- Finalidade de uso: protótipos visuais, peças funcionais e produção seriada podem priorizar combinações distintas de velocidade, acabamento e resistência mecânica.
Por isso, aumentar a velocidade nominal nem sempre significa reduzir o tempo total de produção na mesma proporção. Um perfil mal ajustado pode elevar a ocorrência de falhas, retrabalho e desperdício, anulando parte do ganho esperado.
Quando o PLA Hyper pode ser utilizado?
O PLA Hyper é uma opção adequada para avaliar aplicações que exigem maior produtividade em impressoras 3D FDM ou FFF de sistema aberto.
Entre os usos possíveis estão a prototipagem rápida, a fabricação de peças para validação de projetos e a produção em pequena ou média escala.
Também pode atender empresas de impressão 3D, makers, hobbistas e instituições educacionais que buscam combinar agilidade com acabamento e repetibilidade. Antes de iniciar uma produção, é recomendável realizar um teste gradual.
Comece com um perfil compatível com a impressora, confirme a alimentação regular do filamento e observe a primeira camada, o acabamento superficial, a definição dos detalhes e a resistência da peça. Em seguida, ajuste a velocidade conforme o resultado obtido e a finalidade do objeto.
A faixa de temperatura informada para o PLA Hyper é de 190 °C a 230 °C no bico, com mesa entre 25 °C e 60 °C.
Esses valores devem ser usados como referência de configuração e validados de acordo com a impressora, o fatiador, o ambiente e a geometria da peça.
o filamento rápido para impressão 3D é mais indicado quando o ganho de produtividade precisa ser equilibrado com qualidade e confiabilidade.
O PLA Hyper da Suiça Box reúne diâmetro nominal de 1,75 mm, tolerância dimensional de ± 0,03 mm e proposta de uso em alta velocidade, sendo uma alternativa para quem deseja acelerar protótipos ou organizar uma produção seriada sem escolher o material apenas pela velocidade anunciada.
Especificações do Filamento PLA Hyper 1,75 mm
O Filamento PLA Hyper 1,75 mm foi desenvolvido para impressão 3D em alta produtividade. Suas especificações ajudam a verificar a compatibilidade com a impressora, configurar o fatiador e estabelecer um ponto de partida para os testes de impressão.
Ficha técnica resumida
| Característica | Especificação informada | Como influencia a escolha e o preparo |
|---|---|---|
| Material | PLA Hyper | Indica a família do filamento e orienta a seleção do perfil de material no fatiador. |
| Diâmetro nominal | 1,75 mm | Deve corresponder ao diâmetro aceito pelo extrusor e ao perfil configurado na impressora. |
| Tolerância dimensional | ± 0,03 mm | Representa a variação dimensional informada para o filamento e deve ser considerada na regularidade da extrusão. |
| Peso líquido do rolo | 1 kg | Ajuda a planejar protótipos, peças funcionais e produções em pequena ou média escala. |
| Temperatura do bico | 190 °C a 230 °C | Define a faixa de partida para testes de extrusão, sempre considerando impressora, velocidade e ambiente. |
| Temperatura da mesa | 25 °C a 60 °C | Oferece uma faixa de referência para avaliar a adesão da primeira camada. |
| Dimensões da embalagem | 210 × 210 × 70 mm | Facilitam o planejamento de armazenamento, transporte e organização do estoque. |
| Diâmetro externo do carretel vazio | 200 mm | Deve ser comparado ao espaço disponível no suporte ou compartimento da impressora. |
Como interpretar essas especificações?
O diâmetro de 1,75 mm precisa ser compatível com o caminho do filamento, o sistema de alimentação e o perfil selecionado no fatiador. Usar o diâmetro correto evita que a impressora aplique parâmetros inadequados de extrusão.
A tolerância dimensional de ± 0,03 mm é um dado do produto; na prática, a regularidade da alimentação também depende do estado do filamento, do carretel e da calibração do equipamento.
A faixa de 190 °C a 230 °C para o bico não deve ser tratada como uma temperatura única para todas as impressoras.
O ponto adequado pode variar conforme o modelo do bico, a velocidade de impressão, a geometria da peça, o fluxo configurado e as condições do ambiente.
Uma abordagem segura é começar dentro da faixa informada, realizar um teste inicial e observar extrusão, adesão entre camadas, acabamento superficial e presença de falhas.
A mesa pode ser configurada entre 25 °C e 60 °C, conforme a orientação do produto e o comportamento da primeira camada. A temperatura escolhida deve ser validada na própria impressora, pois superfície da mesa, nivelamento, limpeza e ambiente influenciam a adesão.
Se a primeira camada apresentar descolamento ou deformação, revise esses fatores antes de alterar diversos parâmetros ao mesmo tempo.
Preparação antes da impressão
- Confirme que a impressora utiliza filamento de 1,75 mm e que o sistema é compatível com PLA Hyper.
- Verifique no fatiador o diâmetro do filamento, o material selecionado e a faixa de temperatura indicada.
- Confira se o carretel de aproximadamente 200 mm de diâmetro externo cabe no suporte ou compartimento disponível.
- Instale o rolo de 1 kg de modo que o filamento seja puxado sem travamentos ou atrito excessivo.
- Faça um teste inicial com a temperatura do bico e da mesa dentro das faixas informadas.
- Avalie a primeira camada, o fluxo, a definição dos detalhes e a união entre camadas.
- Ajuste gradualmente os parâmetros de acordo com a impressora, o fatiador e a finalidade da peça.
Esses dados devem ser separados de recomendações gerais de configuração. As especificações informadas descrevem o Filamento PLA Hyper comercializado pela Suiça Box, mas o melhor ajuste depende da combinação entre material, impressora, bico, mesa, perfil de fatiamento e condições de uso.
A Suiça Box oferece filamentos e impressoras 3D e pode ser consultada para confirmar disponibilidade, compatibilidade do modelo de impressora e condições atuais de compra.
Compatibilidade com impressoras 3D e ajustes de impressão
Antes de comprar ou iniciar uma impressão, verifique se a impressora, o sistema de extrusão e o perfil do fatiador são compatíveis com o filamento.
O PLA Hyper 1,75 mm da Suiça Box é informado como compatível com impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
Essa informação não significa compatibilidade universal: a validação final depende das especificações da impressora, do fabricante e da configuração utilizada.
Checklist de compatibilidade
- Sistema da impressora: confirme se o equipamento utiliza tecnologia FDM ou FFF e se aceita filamentos de sistema aberto.
- Extrusor: verifique se o mecanismo de alimentação foi projetado para filamento com diâmetro nominal de 1,75 mm e se está em boas condições de pressão e alinhamento.
- Diâmetro do material: selecione no fatiador o valor de 1,75 mm. A tolerância dimensional informada para o produto é de ± 0,03 mm.
- Faixa de temperatura: confira se o hotend trabalha na faixa indicada para o PLA Hyper, de 190 °C a 230 °C, e se a mesa pode operar entre 25 °C e 60 °C.
- Bico e mesa: confirme as orientações do fabricante da impressora para o conjunto instalado, a mesa aquecida e os materiais de adesão permitidos.
- Perfil no fatiador: revise material, temperatura, fluxo, velocidade, resfriamento e parâmetros da primeira camada antes de iniciar uma peça.
Como organizar o primeiro teste?
- Confira o carretel e o caminho do filamento. Certifique-se de que o material está corretamente posicionado, sem obstruções e com alimentação contínua até o extrusor.
- Comece com um perfil conservador. A possibilidade de impressão em alta velocidade não elimina a necessidade de ajustar gradualmente os parâmetros à impressora, ao bico e à geometria da peça.
- Teste a temperatura. Dentro da faixa de 190 °C a 230 °C para o bico, avalie um ponto de partida indicado pelo perfil do equipamento e faça ajustes graduais conforme a aparência das camadas, a adesão e a regularidade do fluxo.
- Ajuste a mesa. Utilize a faixa informada de 25 °C a 60 °C como referência do produto e observe a primeira camada. Uma adesão insuficiente pode causar deslocamento da peça, enquanto uma preparação inadequada pode prejudicar a remoção posterior.
- Valide o fluxo. Se houver falhas, excesso de material, espaços entre linhas ou inconsistência nas paredes, revise o fluxo e a calibração antes de aumentar a velocidade.
- Aumente a velocidade por etapas. Faça testes com modelos simples e compare definição, estabilidade das camadas e acabamento antes de aplicar configurações mais rápidas em peças funcionais ou lotes.
- Revise o resfriamento. O comportamento do PLA pode variar conforme a ventilação, o tamanho da peça e a velocidade. Ajuste o resfriamento de acordo com o perfil da impressora e observe pontes, cantos e detalhes pequenos.
Por que a compatibilidade não depende apenas do filamento?
A velocidade anunciada para um filamento rápido para impressão 3D depende da combinação entre material, impressora, extrusor, bico, temperatura, fluxo, resfriamento e geometria da peça.
Modelos altos, paredes finas, detalhes pequenos e mudanças frequentes de direção podem exigir parâmetros diferentes de uma peça simples e volumosa. Por isso, uma impressora FDM/FFF pode aceitar o diâmetro do filamento e ainda precisar de calibração para obter um resultado consistente.
O perfil do fatiador deve ser tratado como ponto de partida, não como certeza de desempenho idêntico em todos os equipamentos.
Para impressoras Bambu Lab e modelos similares de sistema aberto, confirme no manual e no software do fabricante os limites de temperatura, velocidade e alimentação aplicáveis ao equipamento específico. A recomendação mais segura é testar primeiro uma peça curta ou um modelo de calibração.
Avalie a adesão da primeira camada, a uniformidade do fluxo, a definição dos detalhes e o acabamento superficial. Se o resultado for estável, avance gradualmente para maior velocidade ou para uma produção com várias peças.
Em caso de dúvida sobre o perfil adequado, consulte as orientações do fabricante da impressora e valide as configurações com a Suiça Box antes da compra ou da produção.
Aplicações, benefícios e critérios para escolher o PLA Hyper
O filamento rápido para impressão 3D deve ser avaliado pelo conjunto formado por produtividade, compatibilidade, acabamento superficial, resistência mecânica e facilidade de configuração.
No caso do PLA Hyper 1,75 mm da Suiça Box, a proposta é atender desde protótipos rápidos até produções em pequena ou média escala, sem transformar a velocidade em único critério de decisão.
A velocidade efetiva depende da combinação entre filamento, impressora, bico, fatiador, geometria da peça, altura de camada, resfriamento e capacidade de extrusão.
Por isso, a indicação de desempenho em alta velocidade deve ser validada gradualmente na máquina utilizada, observando a qualidade visual, a repetibilidade e a ocorrência de falhas ou desperdícios.
Quadro de decisão por aplicação
| Aplicação | O que priorizar | Como o PLA Hyper pode se encaixar |
|---|---|---|
| Protótipos rápidos | Prazo de produção, facilidade de ajuste e definição suficiente para avaliar o projeto | Adequado para testar formatos, encaixes e alterações de design com ciclos de impressão mais ágeis |
| Peças funcionais | Resistência mecânica, precisão dimensional e repetibilidade | Pode ser considerado quando a peça exige boa definição e resistência compatível com o uso previsto, desde que os parâmetros sejam validados |
| Makers e hobbistas | Facilidade de uso, acabamento e flexibilidade para testar diferentes projetos | Opção voltada a usuários que desejam explorar projetos pessoais e reduzir o tempo entre uma tentativa e outra |
| Instituições educacionais | Previsibilidade, organização do processo e redução de desperdício | Pode apoiar atividades práticas de modelagem, prototipagem e aprendizagem sobre fabricação aditiva |
| Empresas de impressão 3D | Volume de peças, estabilidade do processo, prazo e custo de material | Interessante para avaliar fluxos de produção que dependem de maior produtividade, com testes prévios por impressora e aplicação |
| Produção em pequena ou média escala | Repetibilidade, acabamento, resistência e controle de parâmetros | Pode ser usado em lotes que exigem equilíbrio entre velocidade de fabricação e qualidade final |
As aplicações acima são exemplos educacionais do setor e não constituem certeza de desempenho para toda peça, impressora ou condição de uso. A escolha deve considerar a finalidade do objeto, os esforços aos quais ele será submetido e os limites informados pelo fabricante da impressora.
Benefícios que devem ser ponderados
A principal vantagem de um PLA Hyper está na possibilidade de ampliar a produtividade quando a impressora e o perfil de impressão conseguem acompanhar a demanda de material.
O produto informado pela Suiça Box foi desenvolvido para imprimir em alta velocidade, podendo alcançar até 10 vezes a velocidade de um PLA convencional em condições compatíveis.
Esse potencial não deve ser interpretado como um resultado automático: cada combinação de equipamento e geometria requer validação.
A tolerância dimensional informada de ± 0,03 mm contribui para a avaliação da consistência do filamento, mas a precisão da peça final também depende da calibração, do fluxo, da retração, da temperatura, da primeira camada e da estrutura do modelo.
Da mesma forma, um acabamento superficial satisfatório depende de fatores como altura de camada, orientação da peça, ventilação e velocidade adotada. Para reduzir falhas e desperdícios, é útil observar se o processo mantém:
- alimentação contínua do filamento, sem interrupções ou sinais de dificuldade de extrusão;
- adesão adequada à mesa durante toda a impressão;
- paredes, detalhes e pontes com definição compatível com o objetivo da peça;
- dimensões e encaixes repetíveis em impressões sucessivas;
- resistência mecânica suficiente para a aplicação planejada;
- volume de descarte aceitável durante a produção.
Como escolher sem olhar apenas para a velocidade?
- Defina a finalidade da peça. Um protótipo visual pode priorizar prazo e acabamento, enquanto uma peça funcional exige atenção adicional à resistência, à orientação de impressão e à geometria.
- Verifique a compatibilidade. Confirme se a impressora FDM/FFF de sistema aberto trabalha com filamento de 1,75 mm e se o conjunto de extrusão e aquecimento consegue operar na faixa recomendada para o produto.
- Avalie a capacidade da máquina. A impressora precisa manter fluxo estável, controle térmico e movimentação compatível com a velocidade pretendida.
- Comece com um teste controlado. Use uma peça simples ou um teste de calibração, alterando um parâmetro por vez para identificar o equilíbrio entre velocidade, definição e resistência.
- Compare o resultado com a necessidade real. Uma impressão mais rápida não é necessariamente melhor se gerar retrabalho, deformações, perda de detalhes ou baixa repetibilidade.
- Considere o volume de produção. Para uma única peça, a economia de tempo pode ser menos relevante; em lotes, a estabilidade do processo e a redução de falhas ganham maior importância.
- Considere o uso e a sustentabilidade. A embalagem ecológica informada para o produto pode ser um diferencial para compradores que avaliam práticas de sustentabilidade e ESG, sem substituir a análise técnica do material.
Para quem o PLA Hyper pode fazer sentido?
O PLA Hyper 1,75 mm pode ser uma alternativa para makers, hobbistas, instituições educacionais, empresas de impressão 3D e usuários que precisam produzir protótipos ou pequenos lotes com maior agilidade.
Seu valor prático está no equilíbrio entre produtividade, qualidade visual, resistência mecânica e compatibilidade com impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares conforme a compatibilidade informada.
A Suiça Box atua no fornecimento de filamentos e impressoras 3D, atendendo diferentes perfis de demanda. Para decidir pela compra, o cliente pode consultar a empresa sobre disponibilidade, aplicação pretendida e condições atuais de atendimento pelos canais online e WhatsApp.
Essas informações comerciais devem ser confirmadas diretamente, pois podem variar conforme o momento e a necessidade do pedido.
Perguntas frequentes
Antes de iniciar uma produção, transforme as especificações do PLA Hyper em uma rotina de controle. Isso ajuda a reduzir falhas, desperdícios e variações de acabamento sem presumir que uma configuração funcione igualmente em todas as impressoras 3D.
Checklist antes da impressão
- Armazenagem: mantenha o filamento protegido de umidade, poeira e calor excessivo. Se o material apresentar sinais de absorção de umidade, avalie a necessidade de um procedimento de secagem compatível com as orientações do fabricante do filamento e da impressora.
- Conferência do carretel: verifique se o rolo está íntegro, se o filamento desenrola sem travamentos e se o diâmetro nominal de 1,75 mm é compatível com o sistema de alimentação da máquina.
- Calibração: confirme nivelamento, offset, fluxo e demais parâmetros relevantes no fatiador. A calibração deve considerar a impressora, o bico, a geometria da peça e a finalidade da impressão.
- Teste de temperatura: comece dentro da faixa informada para o produto, entre 190 °C e 230 °C no bico, ajustando progressivamente conforme o resultado do teste e as orientações do fabricante do equipamento.
- Primeira camada: observe adesão, uniformidade e possíveis sinais de excesso ou falta de material antes de iniciar uma peça longa ou uma produção seriada.
- Avaliação final: examine acabamento superficial, definição, resistência mecânica e repetibilidade. Se o resultado não atender ao uso pretendido, revise os parâmetros antes de aumentar a velocidade ou o volume de produção.
Como reduzir desperdícios e revisar parâmetros?
A velocidade de impressão não deve ser analisada isoladamente. Temperatura, fluxo, aceleração, resfriamento, altura de camada, formato da peça e capacidade mecânica da impressora influenciam o resultado.
Em aplicações educacionais, protótipos rápidos ou peças funcionais, é recomendável realizar uma impressão de teste antes de liberar um lote maior.
Revise os parâmetros quando houver falhas recorrentes, stringing, baixa adesão, subextrusão, perda de detalhes ou alterações no acabamento entre peças.
Também vale repetir a calibração quando o filamento for trocado, quando houver mudança de bico ou mesa, ou quando o equipamento passar a operar em condições ambientais diferentes.
Sustentabilidade e embalagem ecológica
A embalagem ecológica informada para este Filamento PLA é um diferencial relacionado à sustentabilidade e às práticas ESG.
Ainda assim, sustentabilidade envolve toda a rotina de uso: planejar testes, evitar impressões desnecessárias, selecionar configurações adequadas e reaproveitar o conhecimento obtido em cada calibração são medidas que podem contribuir para reduzir desperdícios de material.
A destinação de sobras, suportes e carretéis deve seguir as regras locais e as orientações aplicáveis ao material.
Como essas regras podem variar, confirme a forma correta de descarte ou reciclagem na sua região e não atribua ao produto uma política ambiental específica que não esteja informada.
Qual é a faixa de temperatura do Filamento PLA Hyper?
A faixa informada para o bico é de 190 °C a 230 °C. Para a mesa, a faixa indicada é de 25 °C a 60 °C.
O ponto adequado deve ser validado na própria impressora, considerando o fatiador, o ambiente, a geometria da peça e o resultado da primeira camada.
Qual é o diâmetro do filamento?
O diâmetro nominal é de 1,75 mm, com tolerância dimensional informada de ± 0,03 mm. Antes da compra e da impressão, confira se esse padrão é compatível com o sistema de alimentação da sua máquina.
Qual é o peso do rolo?
O rolo tem peso líquido informado de 1 kg. Esse valor se refere ao filamento, não ao peso do carretel ou da embalagem.
Com quais impressoras ele é compatível?
O produto é informado como compatível com impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
Isso não significa compatibilidade universal: confirme o diâmetro aceito, o tipo de extrusão, a faixa de temperatura do bico e da mesa e as recomendações do fabricante da impressora.
Quais aplicações são possíveis?
O PLA Hyper pode ser considerado para protótipos rápidos, peças funcionais, produção seriada, pequenas e médias escalas, makers, hobbistas, empresas de impressão 3D e instituições educacionais.
A escolha deve levar em conta a resistência exigida, o acabamento, a repetibilidade, o prazo de produção e a compatibilidade do equipamento.
Como consultar disponibilidade, entrega e condições de compra?
A Suiça Box oferece atendimento online e pode orientar sobre compra direta, disponibilidade, entrega e condições comerciais atuais.
Para obter informações atualizadas, consulte a empresa pelo canal de atendimento ou WhatsApp disponibilizado por ela, sem presumir prazos ou condições que não tenham sido confirmados.
As temperaturas, aplicações e recomendações acima combinam dados informados do produto com orientações gerais de preparação para impressão 3D.
O resultado pode variar conforme a máquina, o bico, a mesa, o fatiador, o ambiente e o projeto; por isso, valide tecnicamente os parâmetros antes de iniciar uma produção maior.
Para saber mais sobre filamento rápido para impressão 3D
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.