Galeria
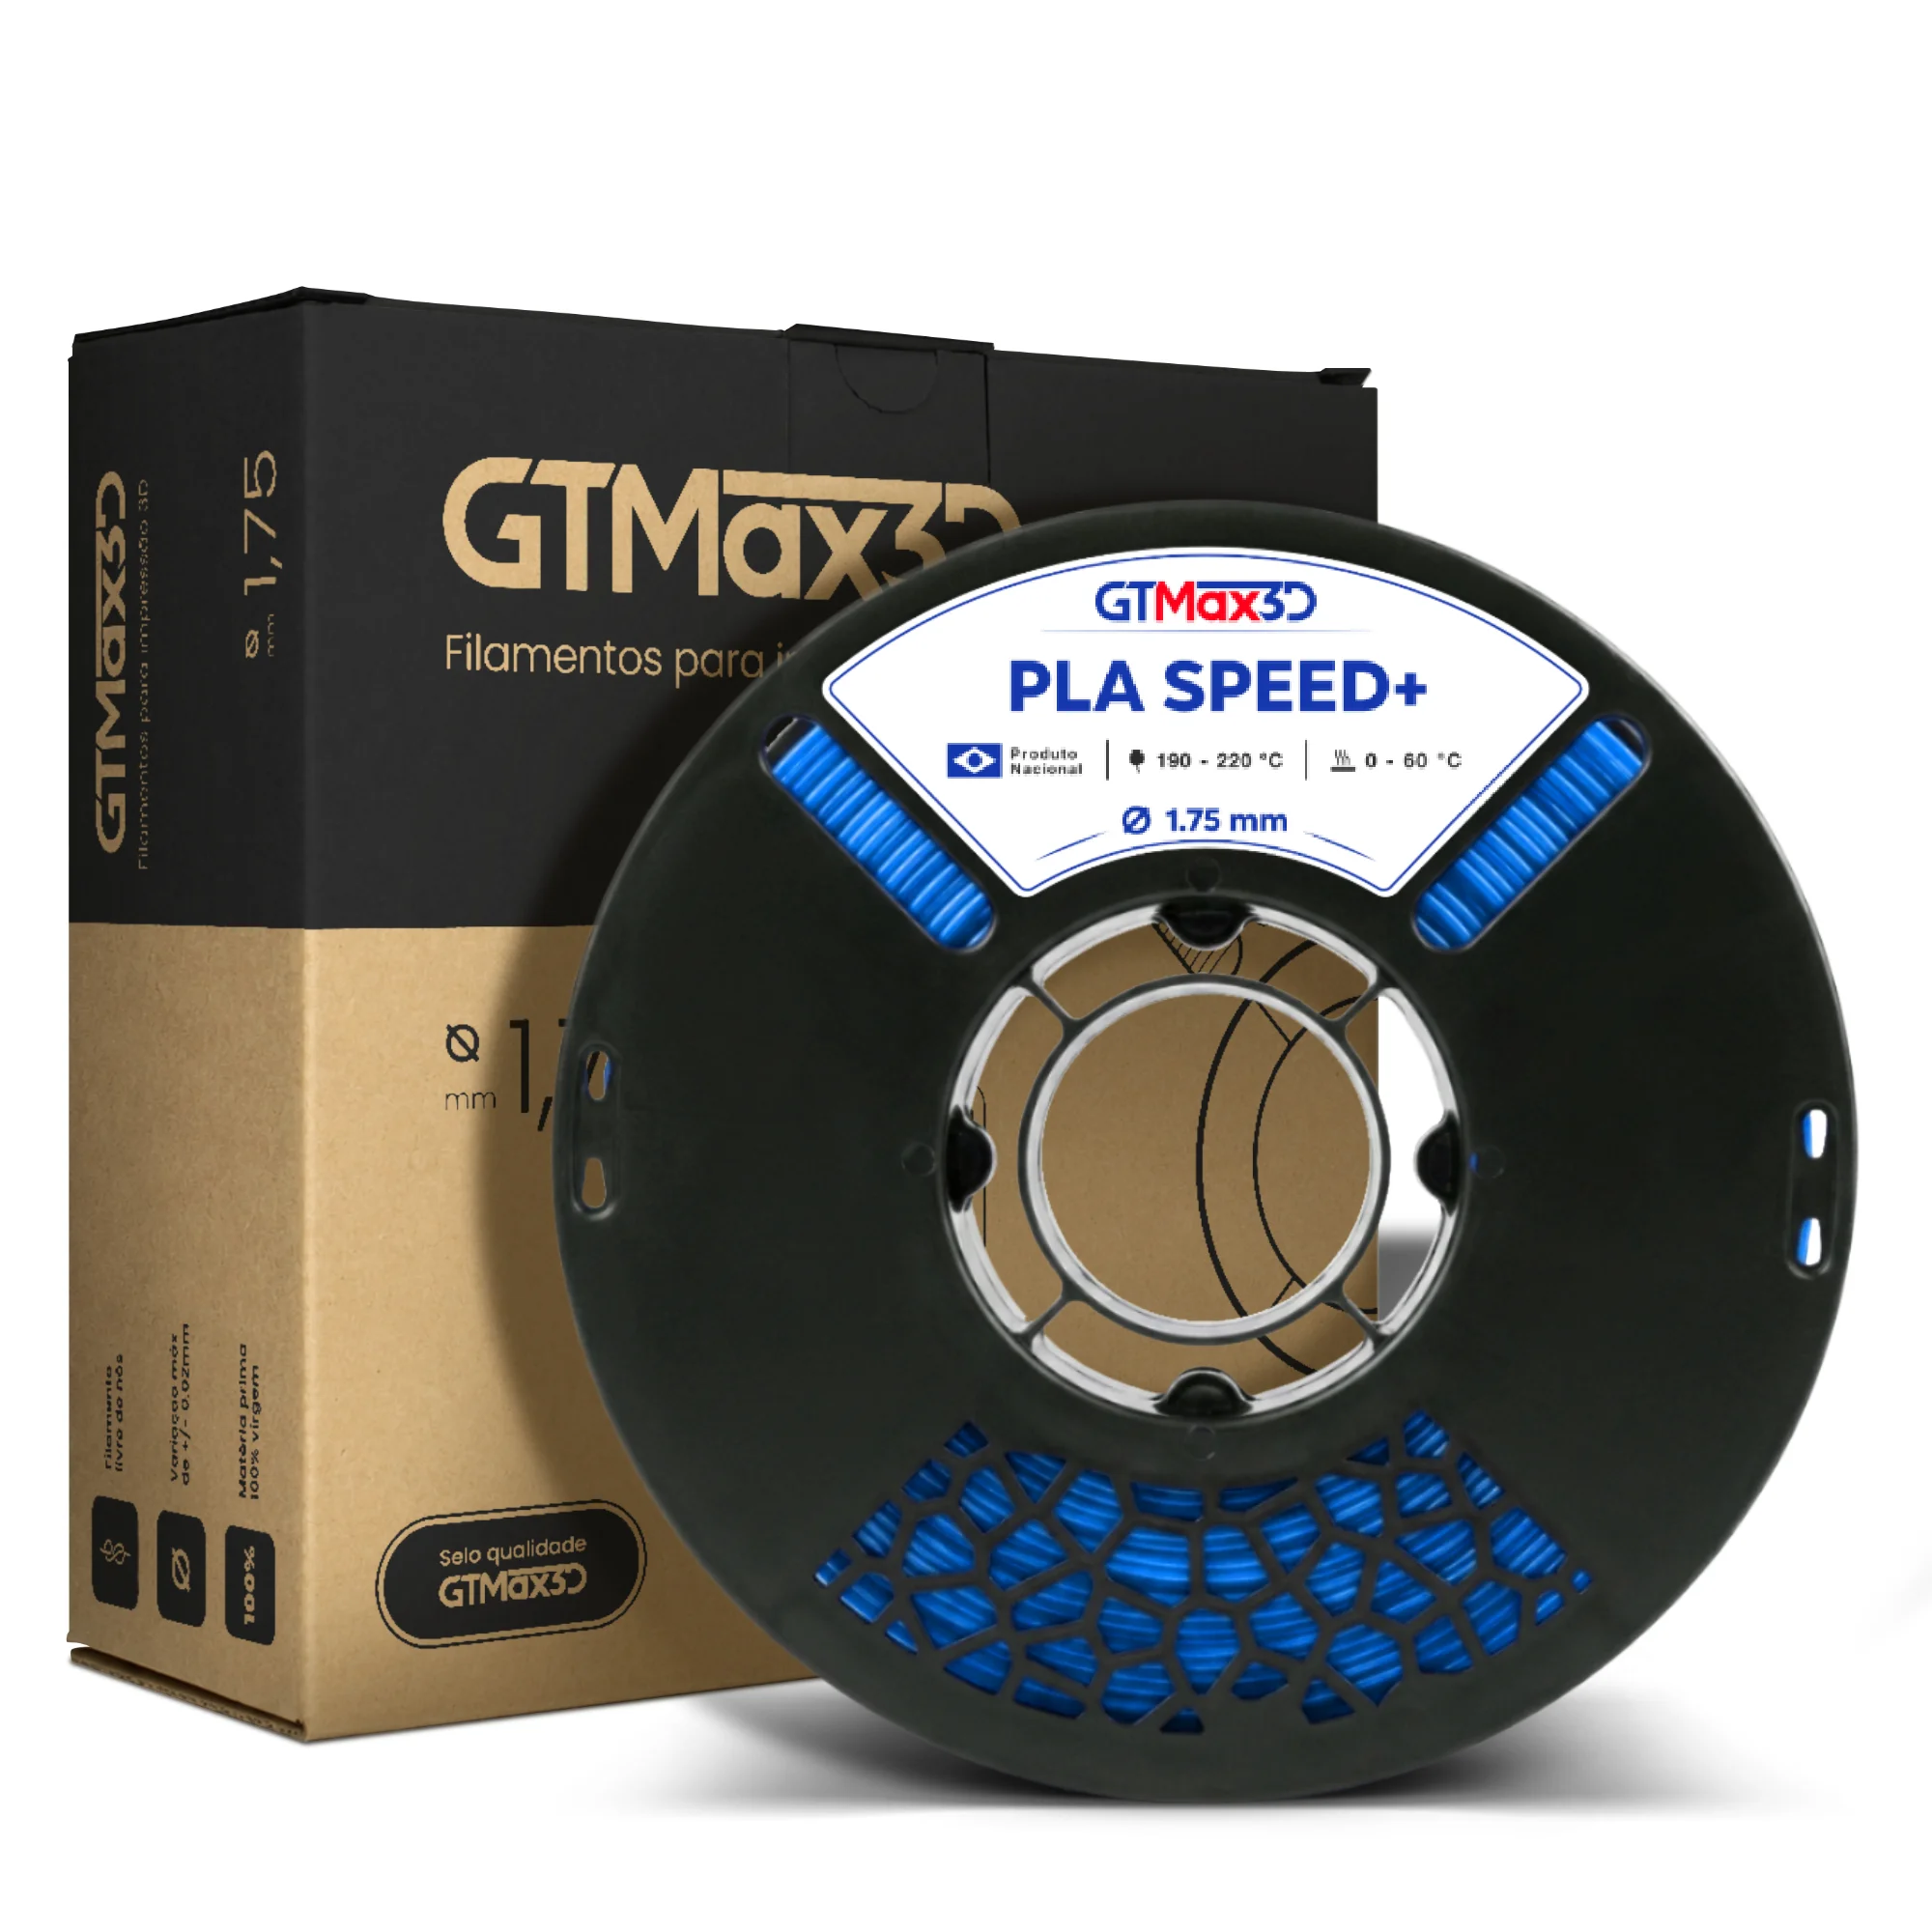
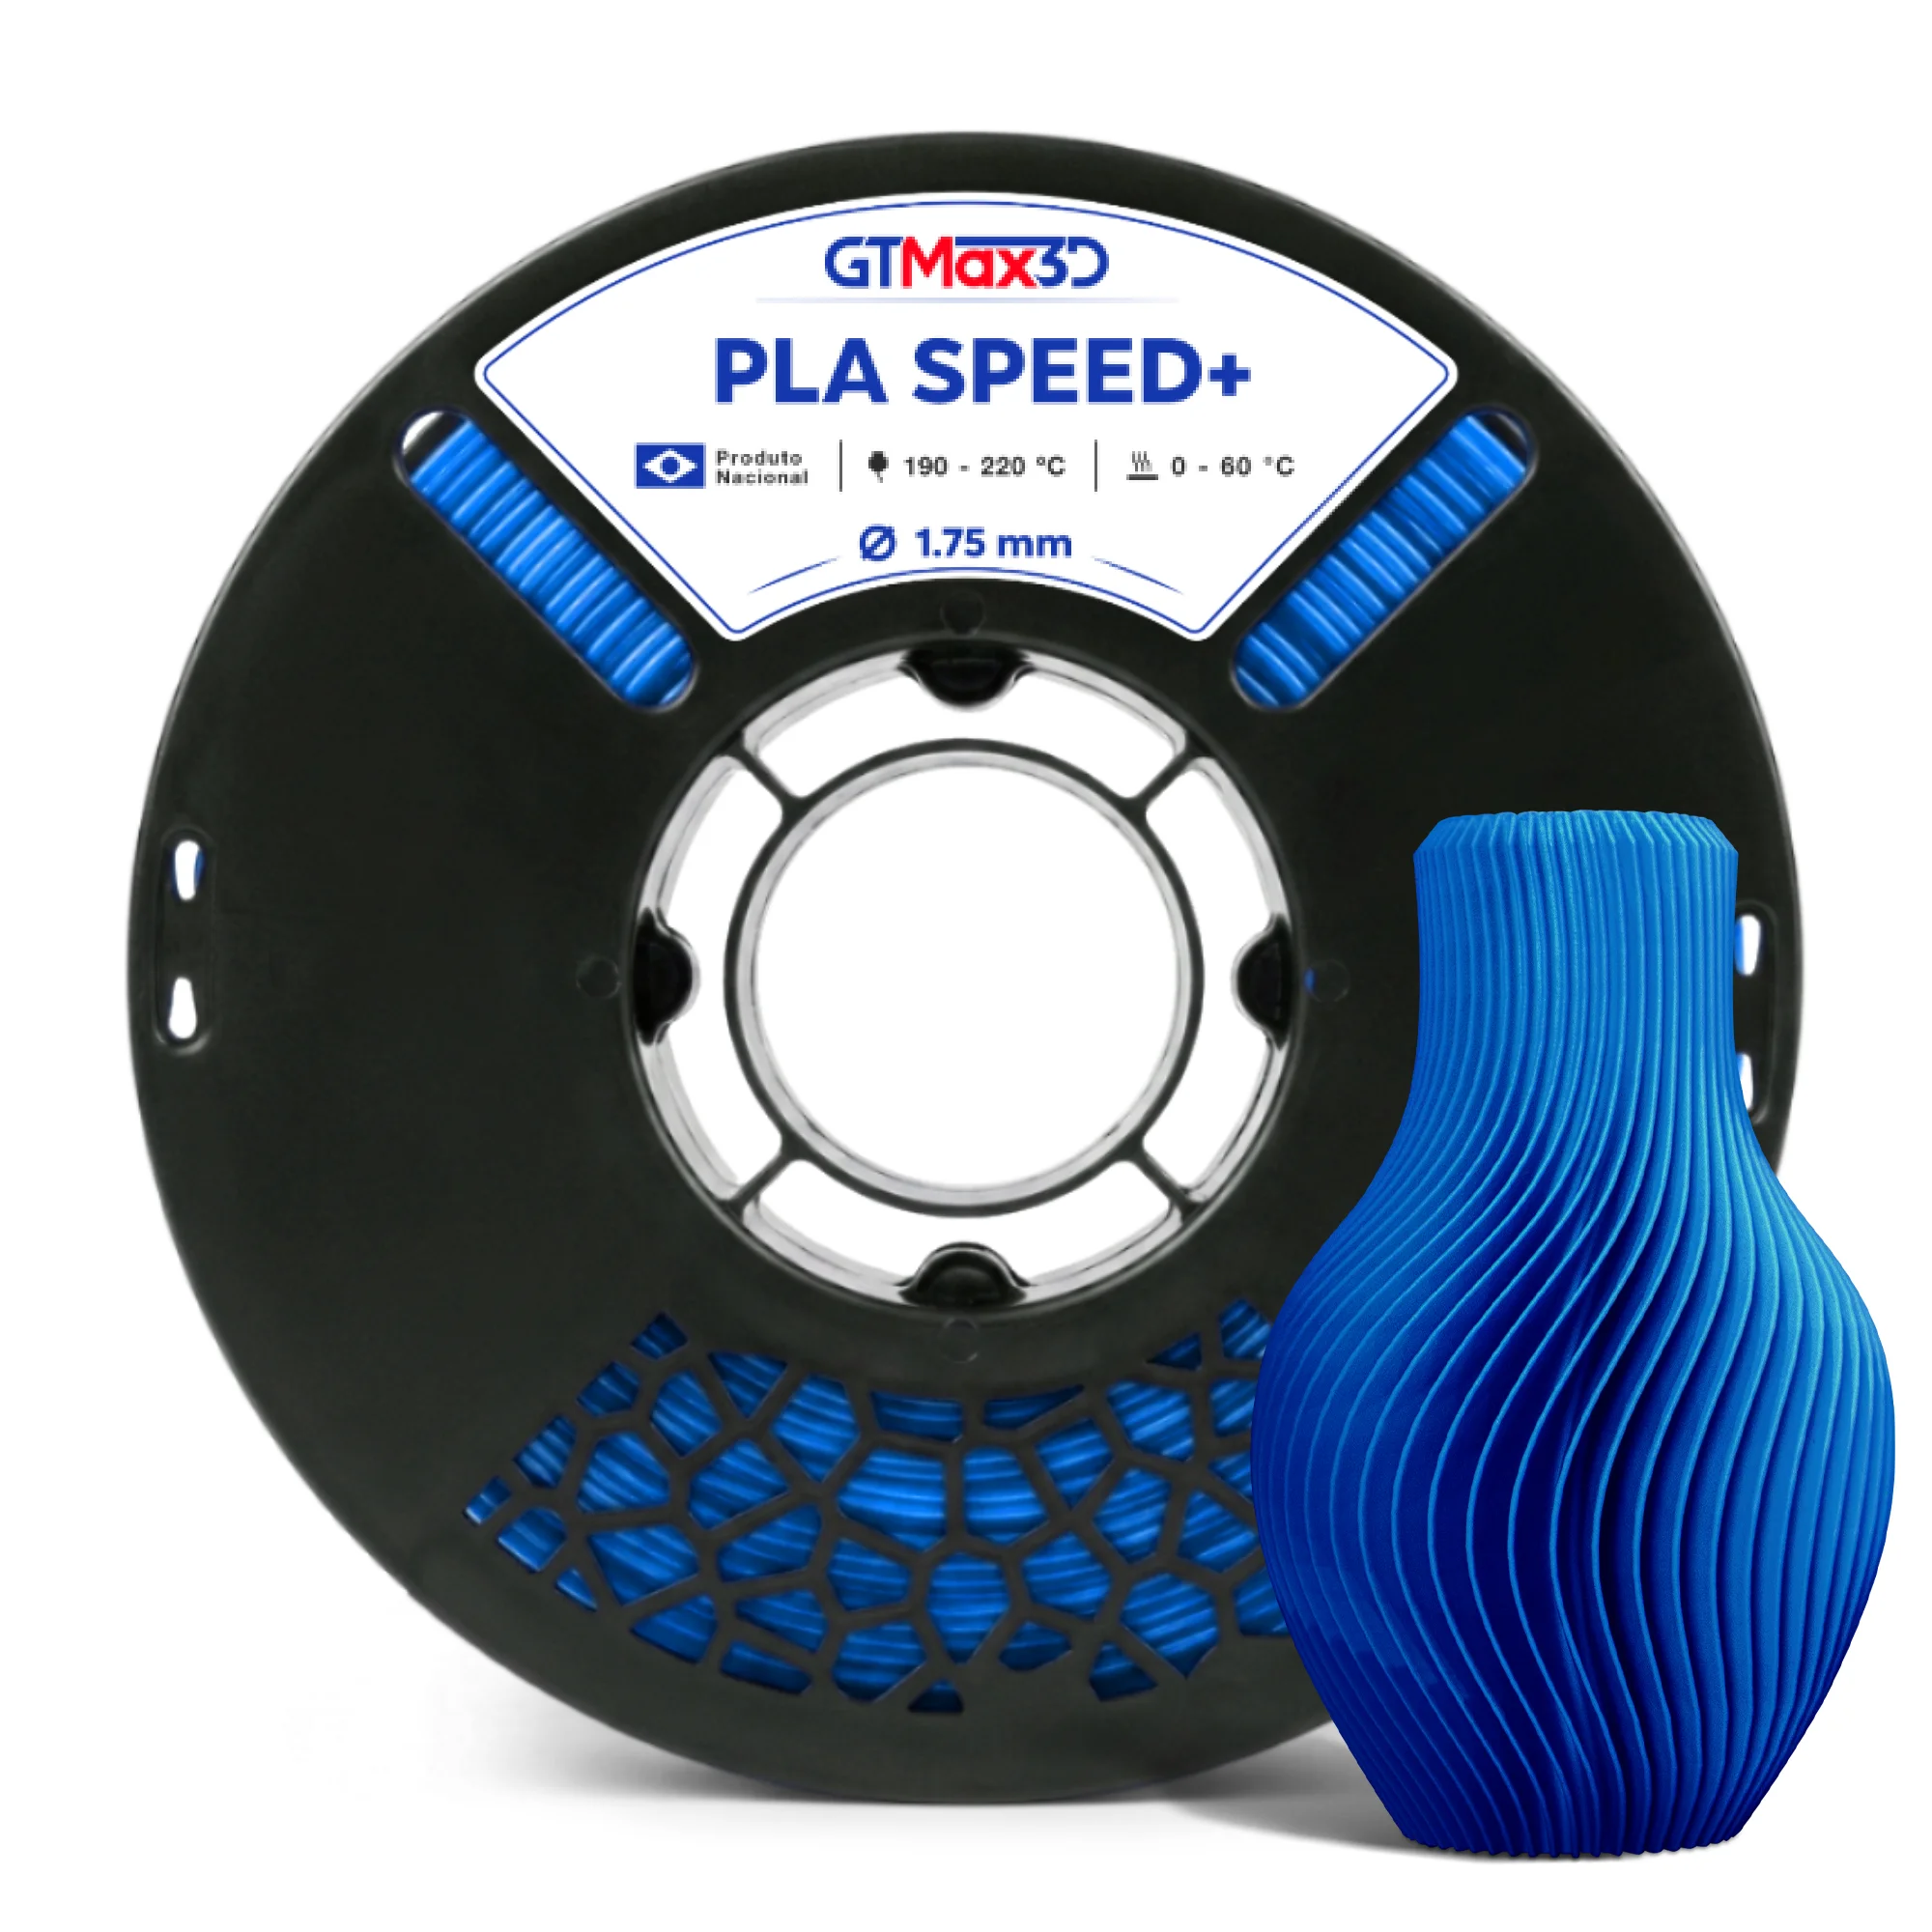
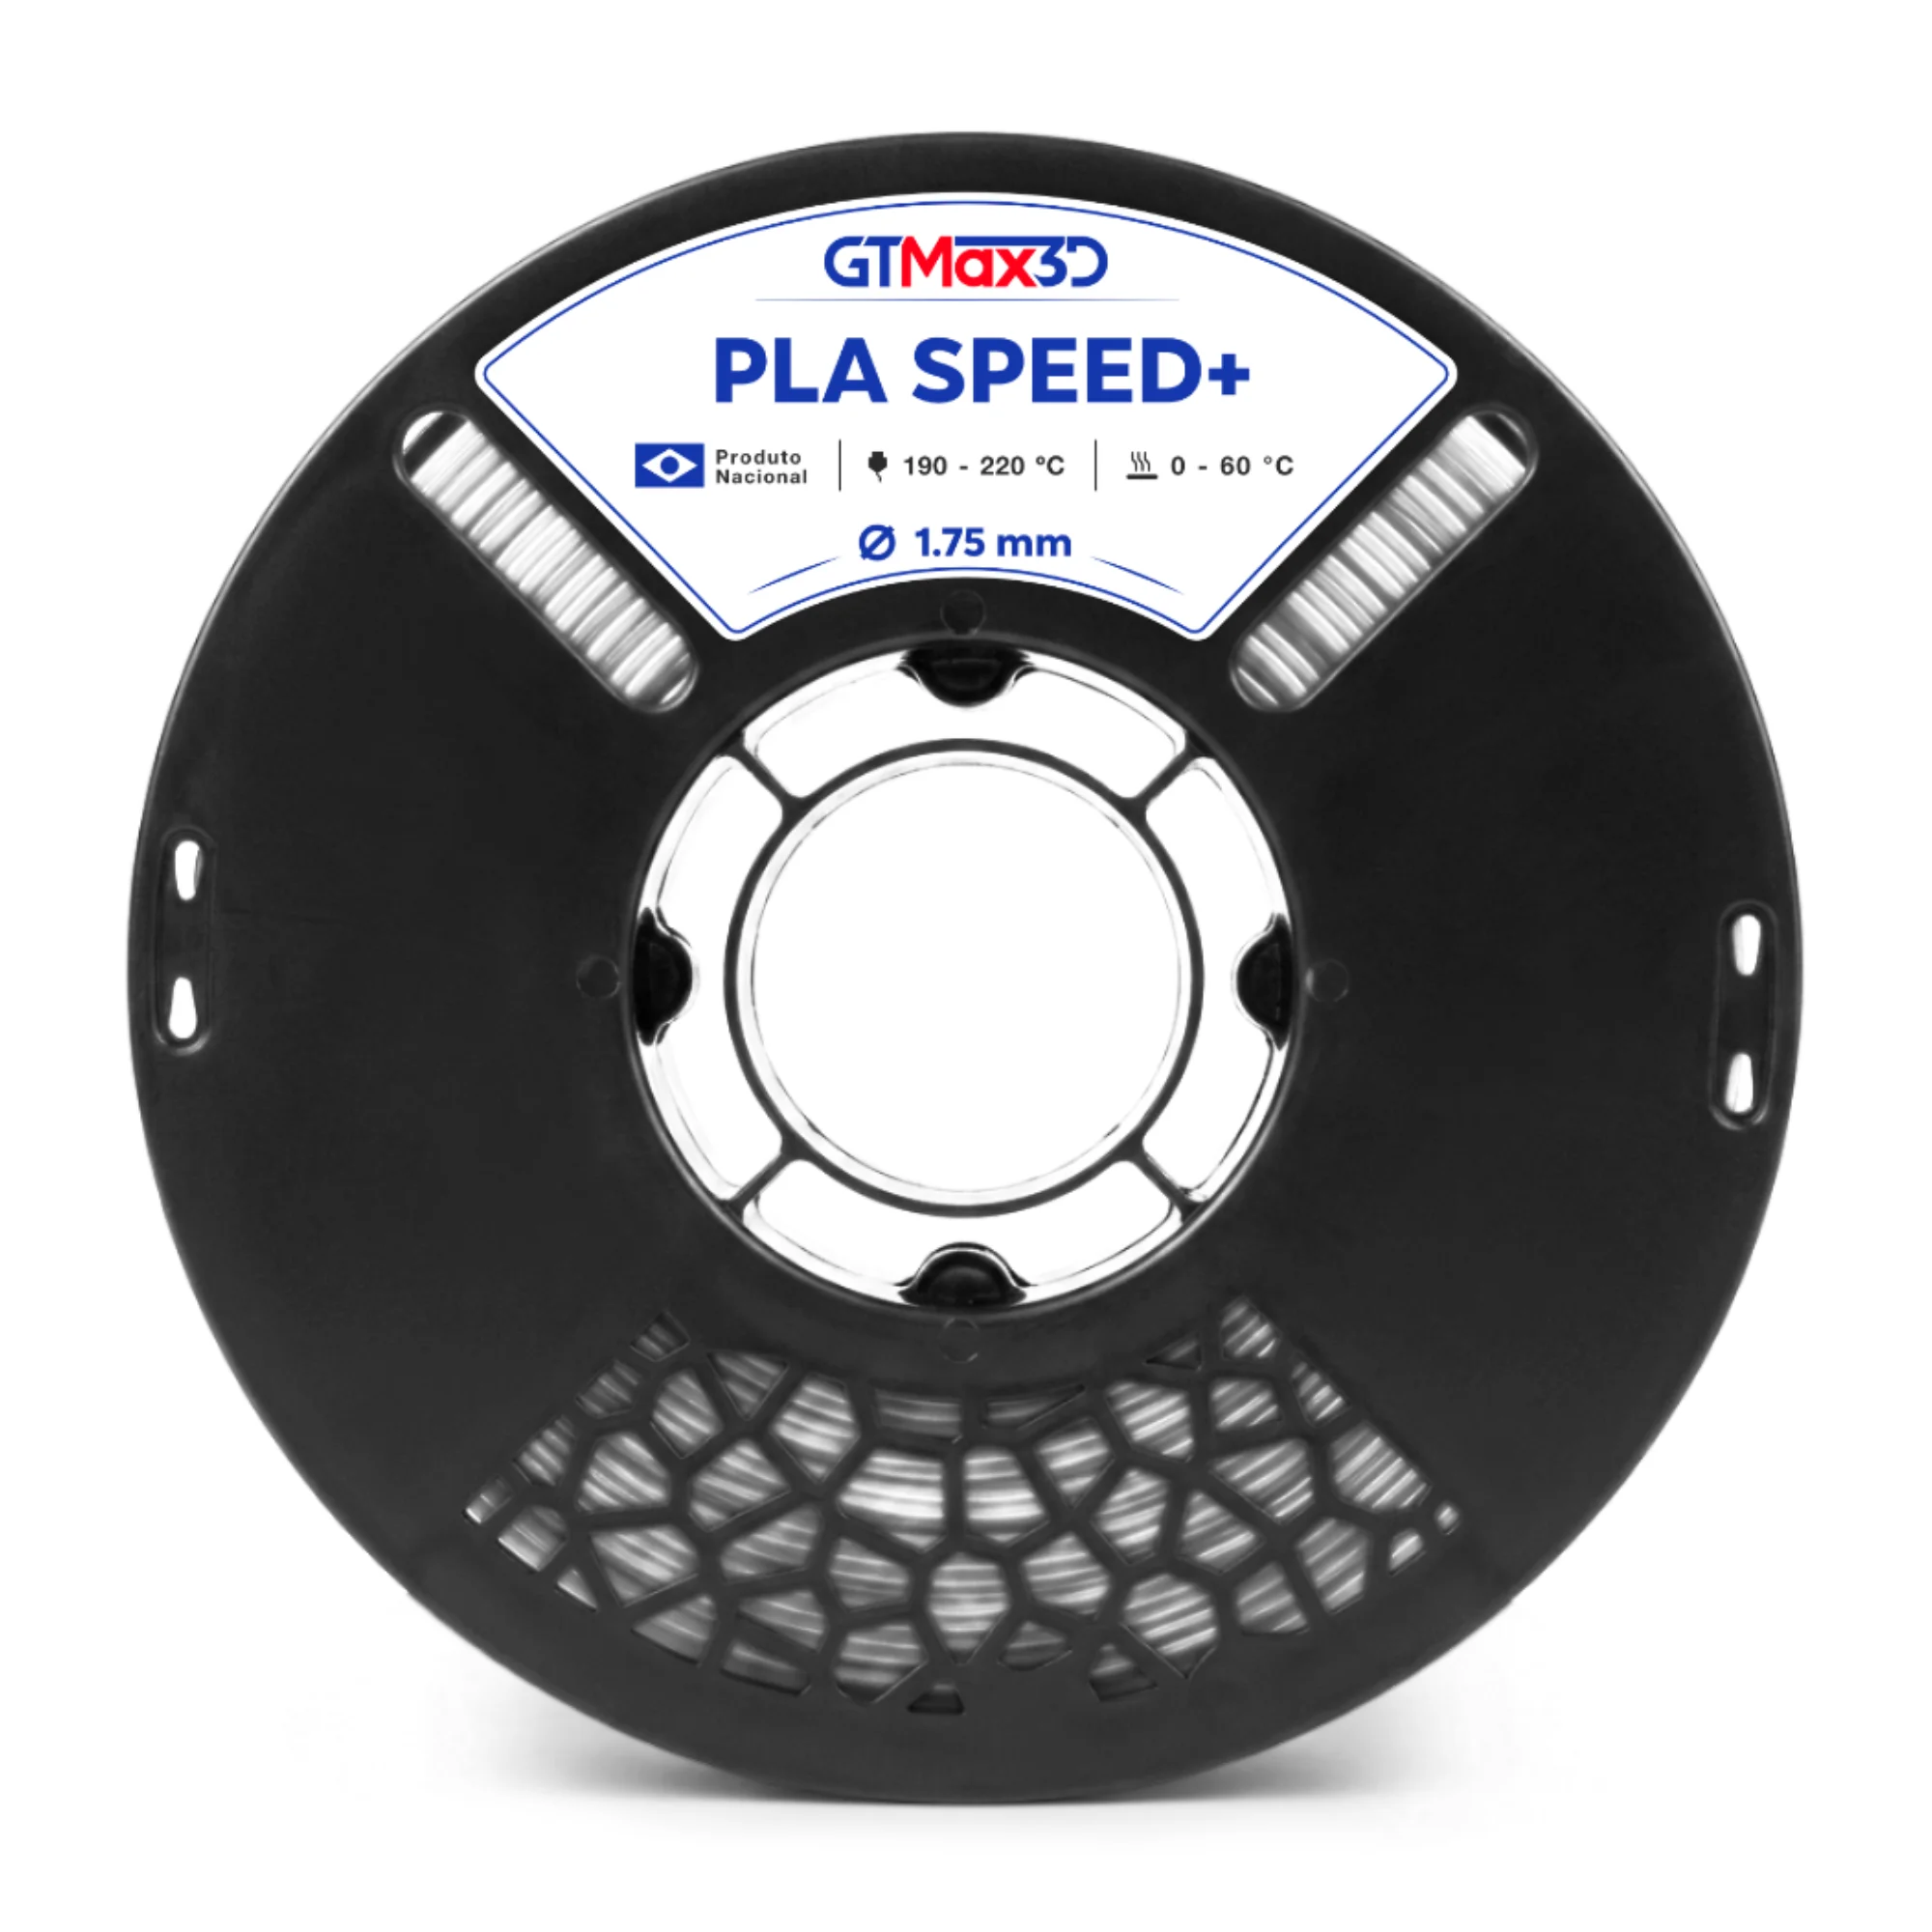
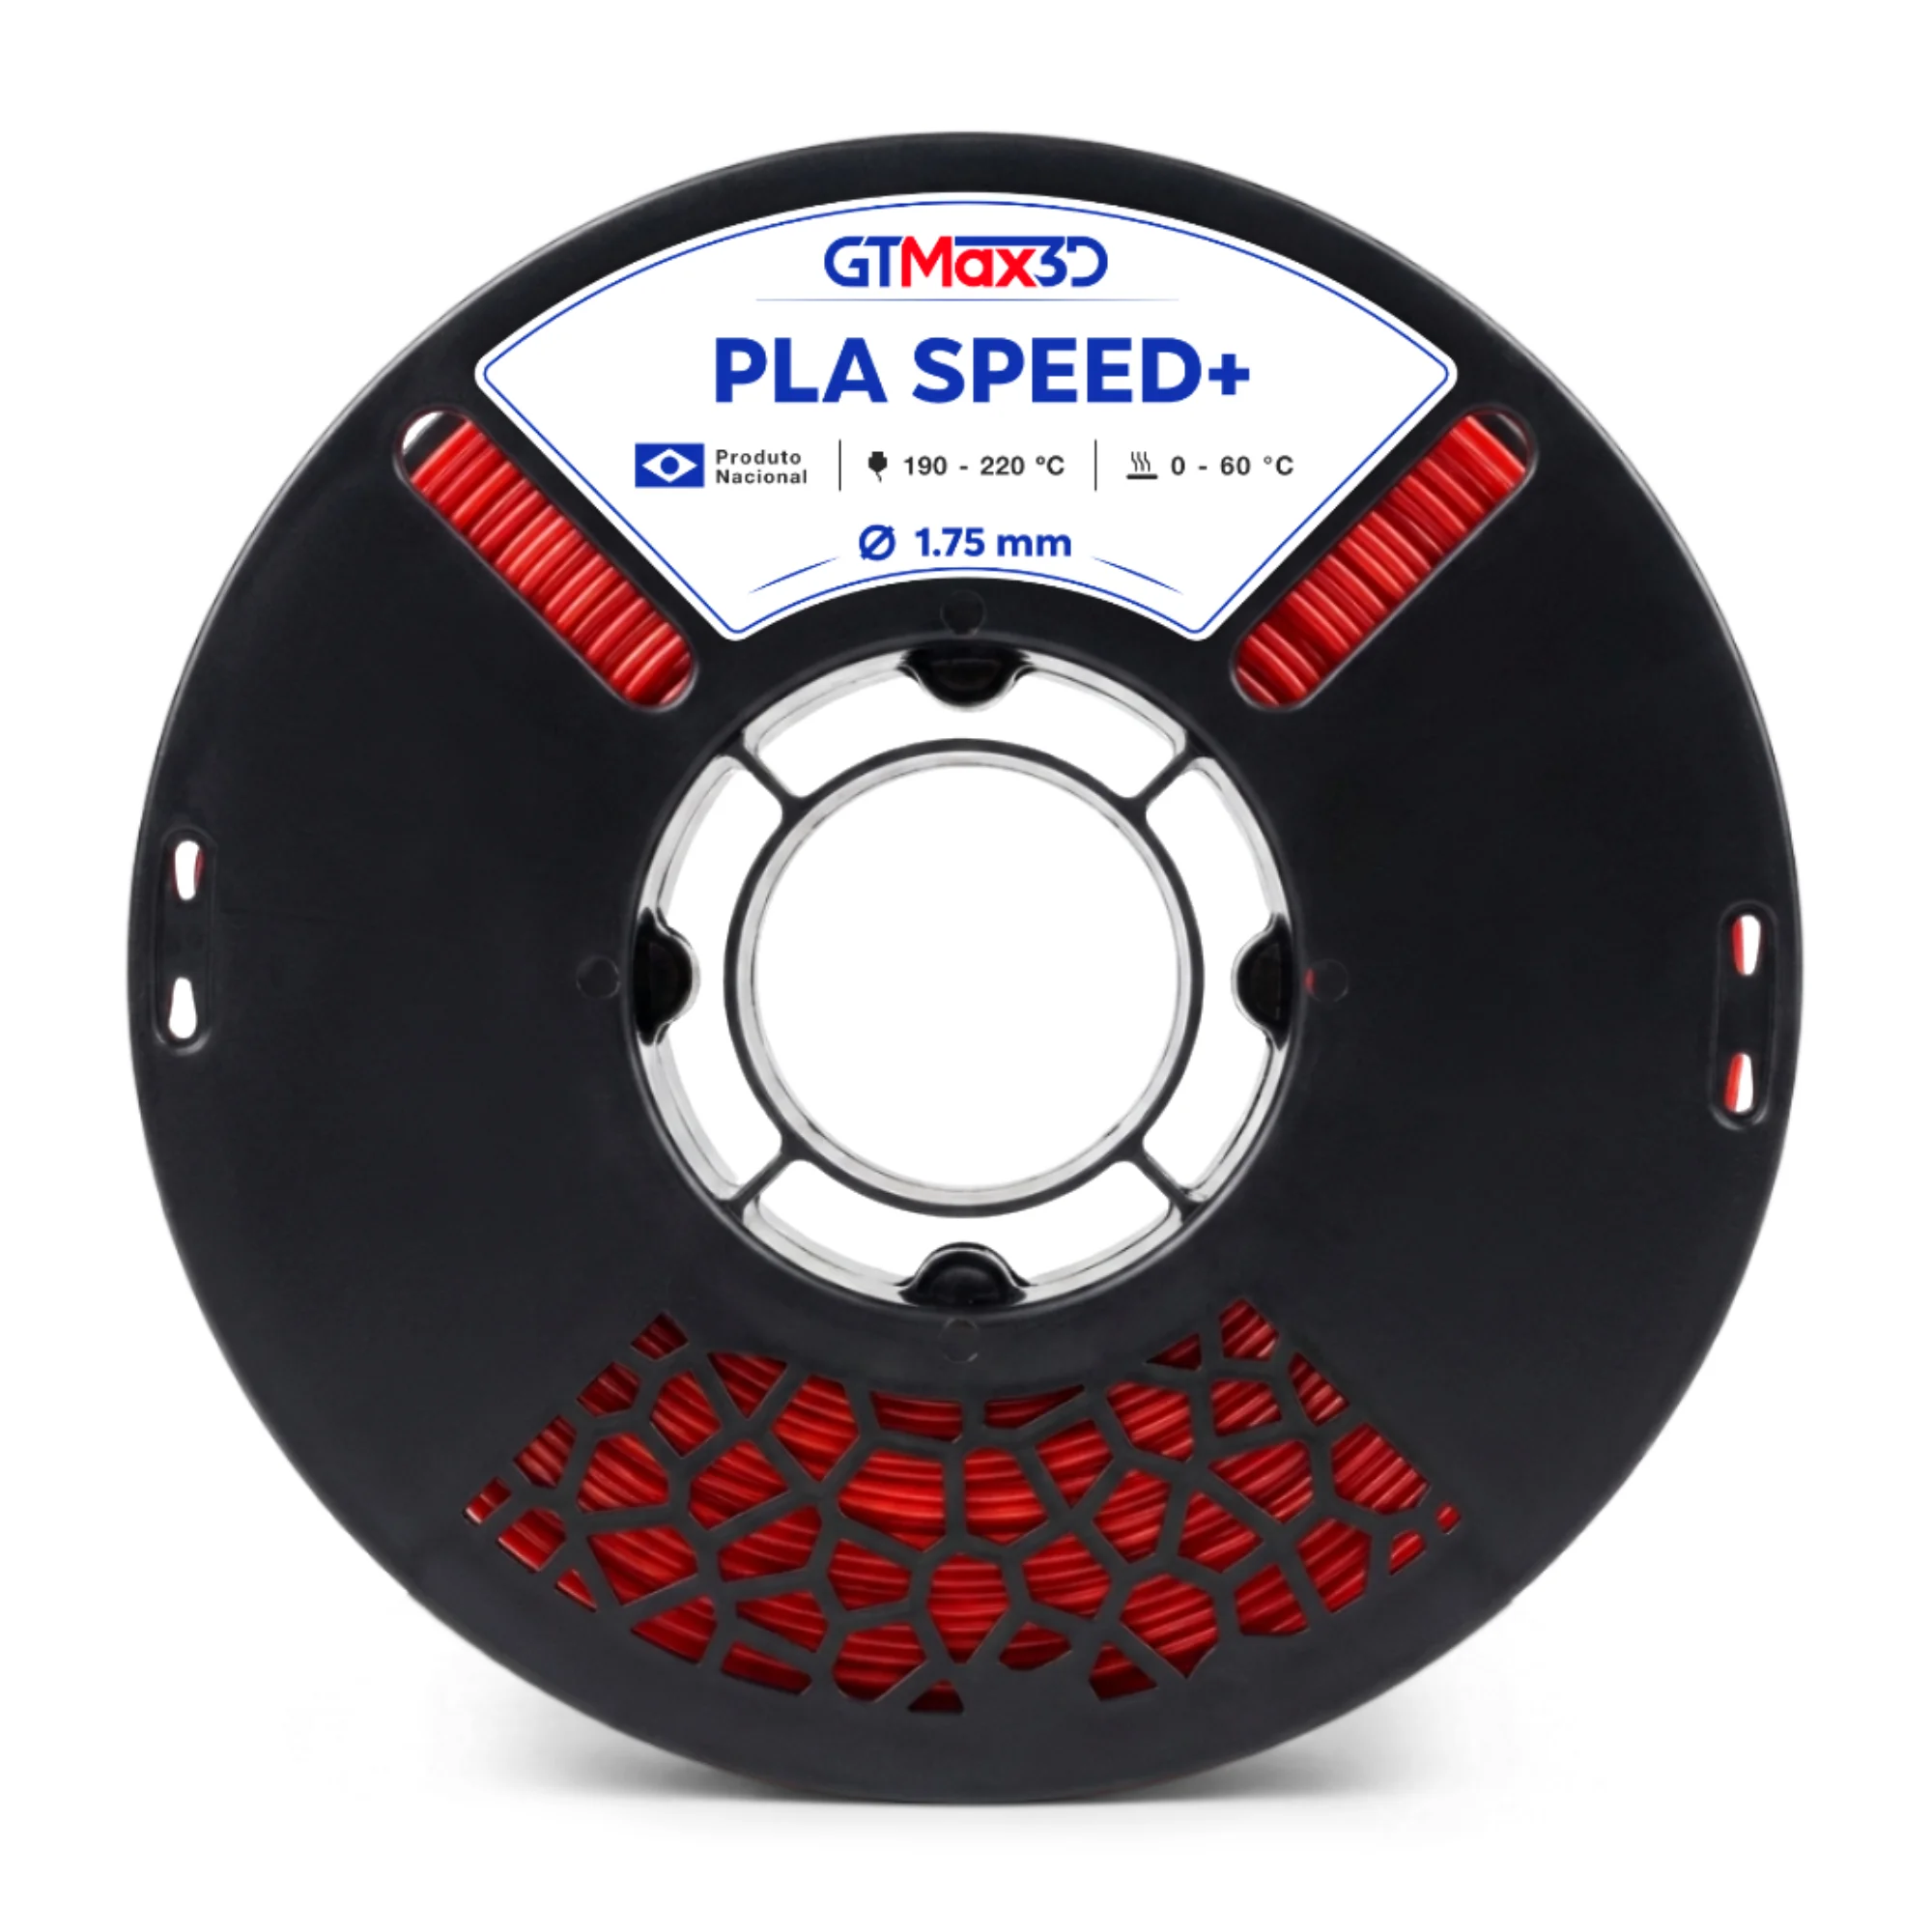
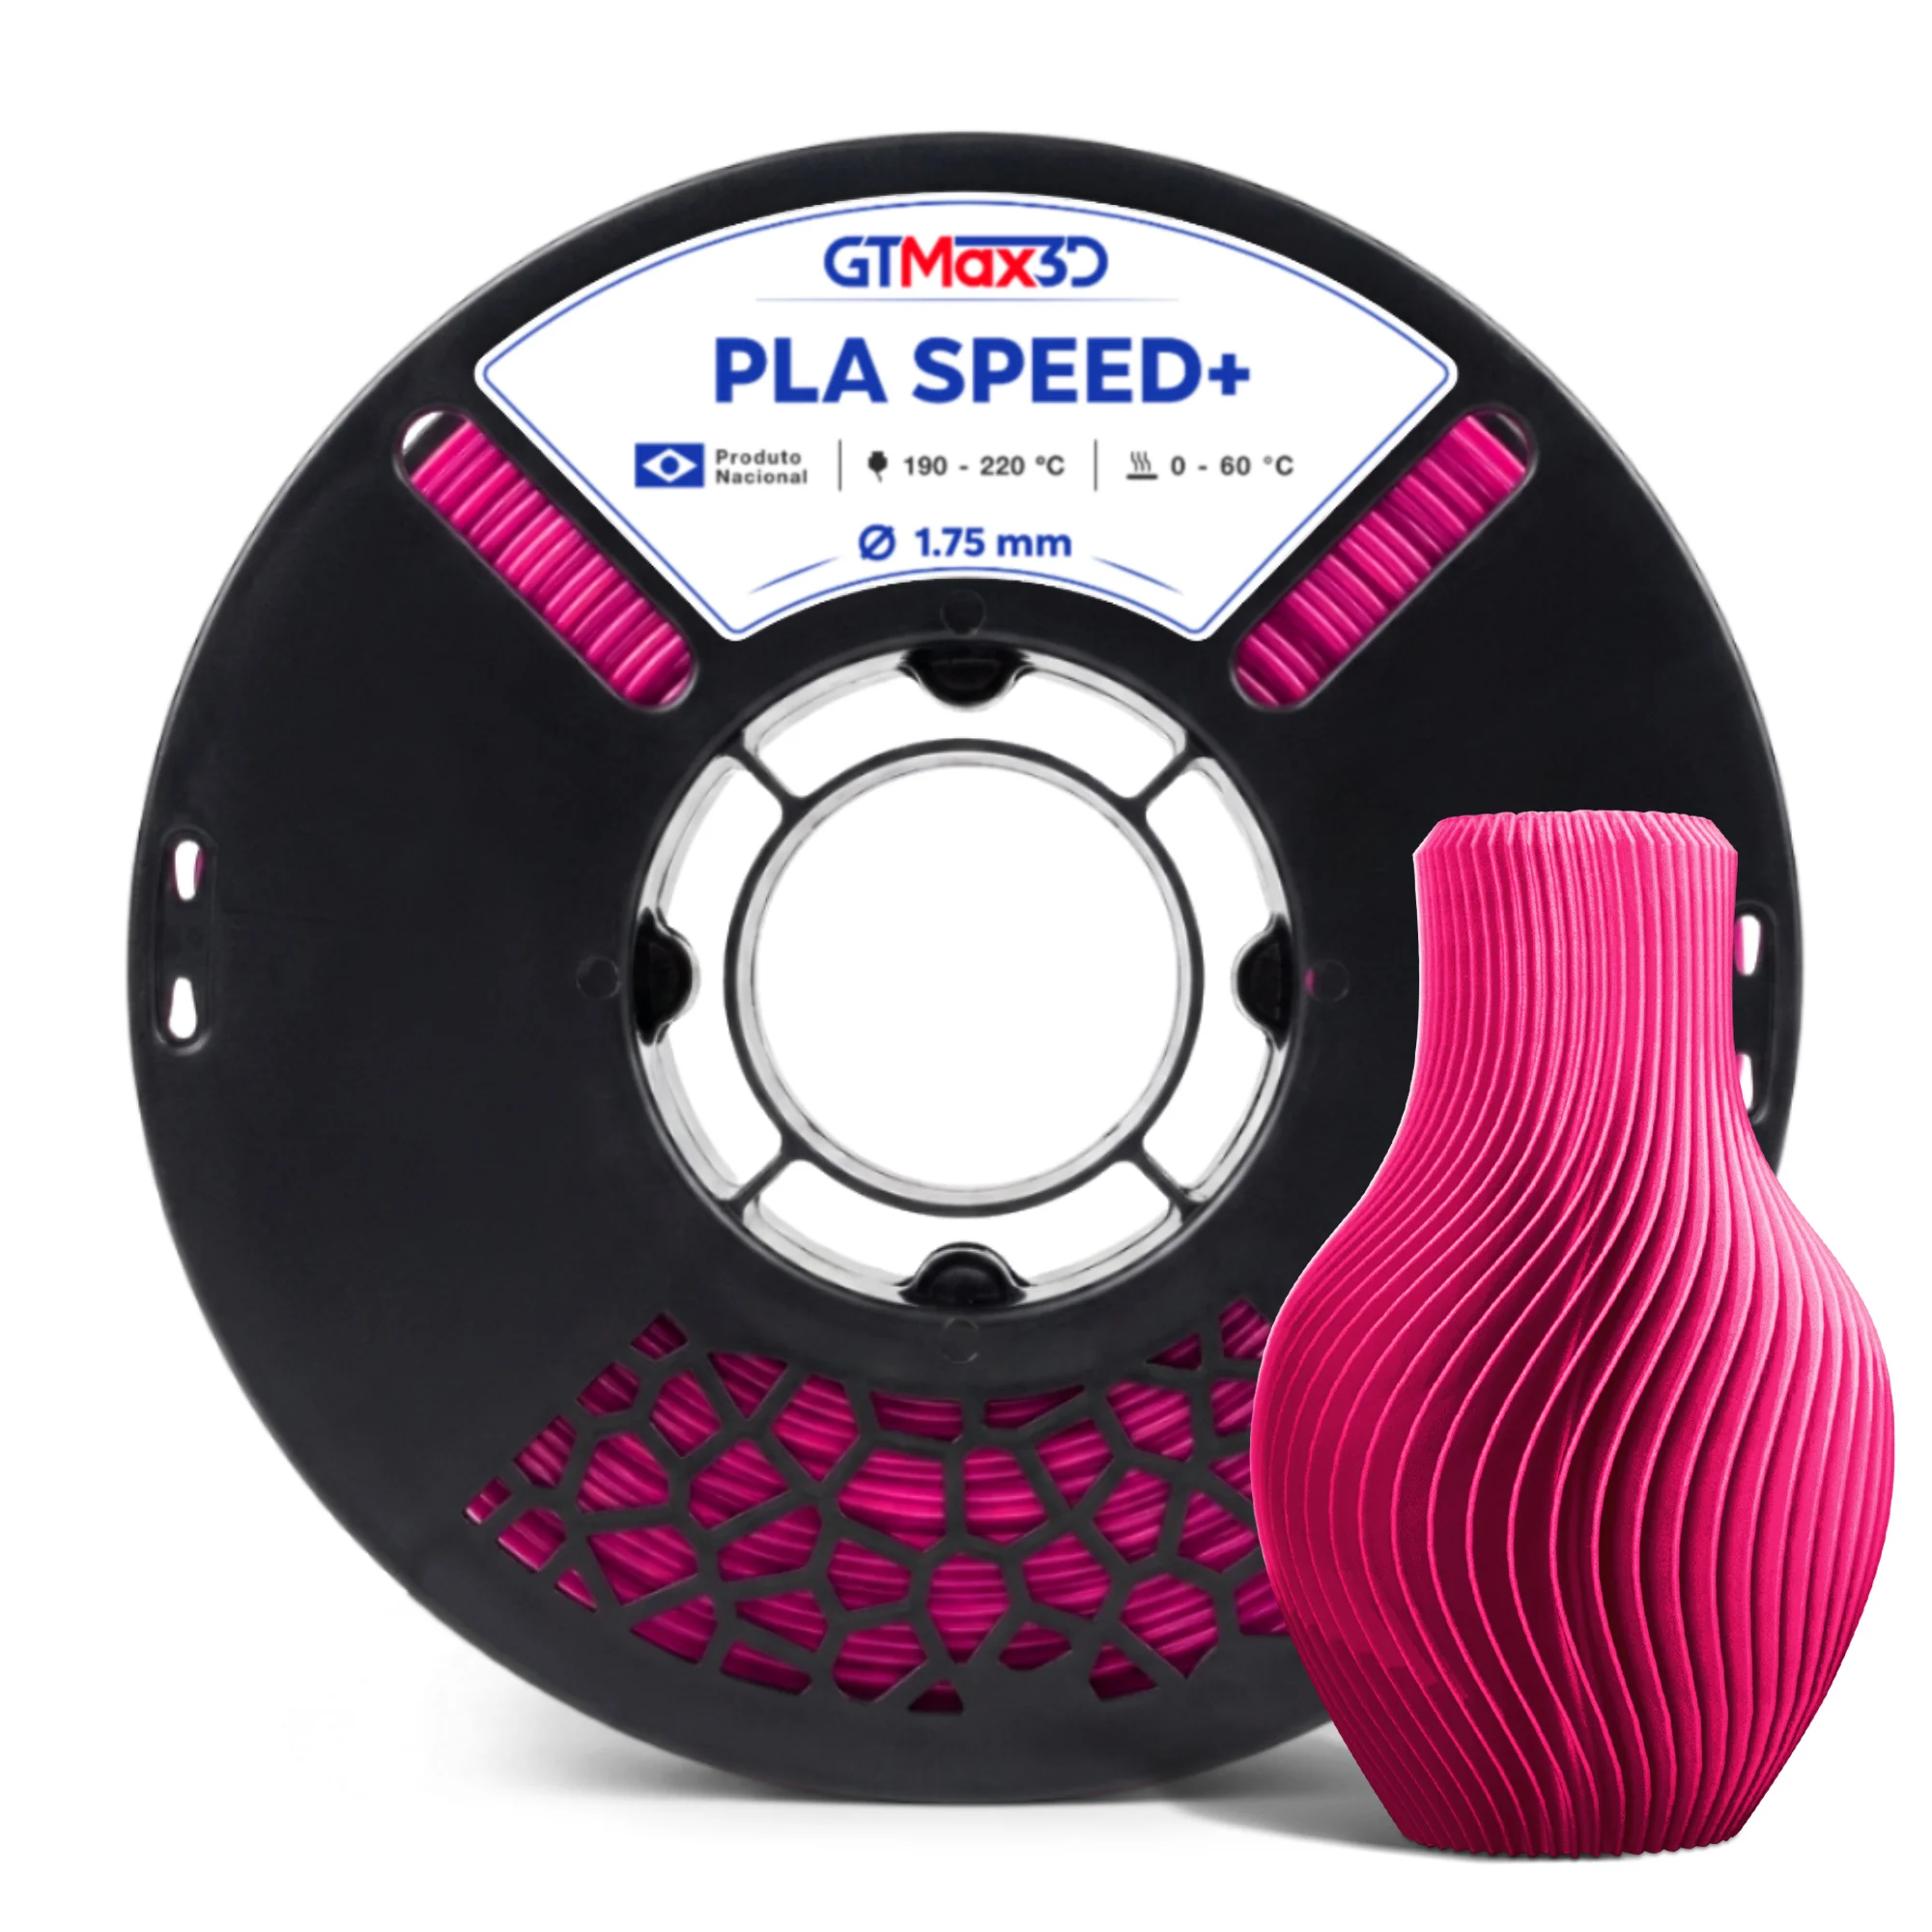
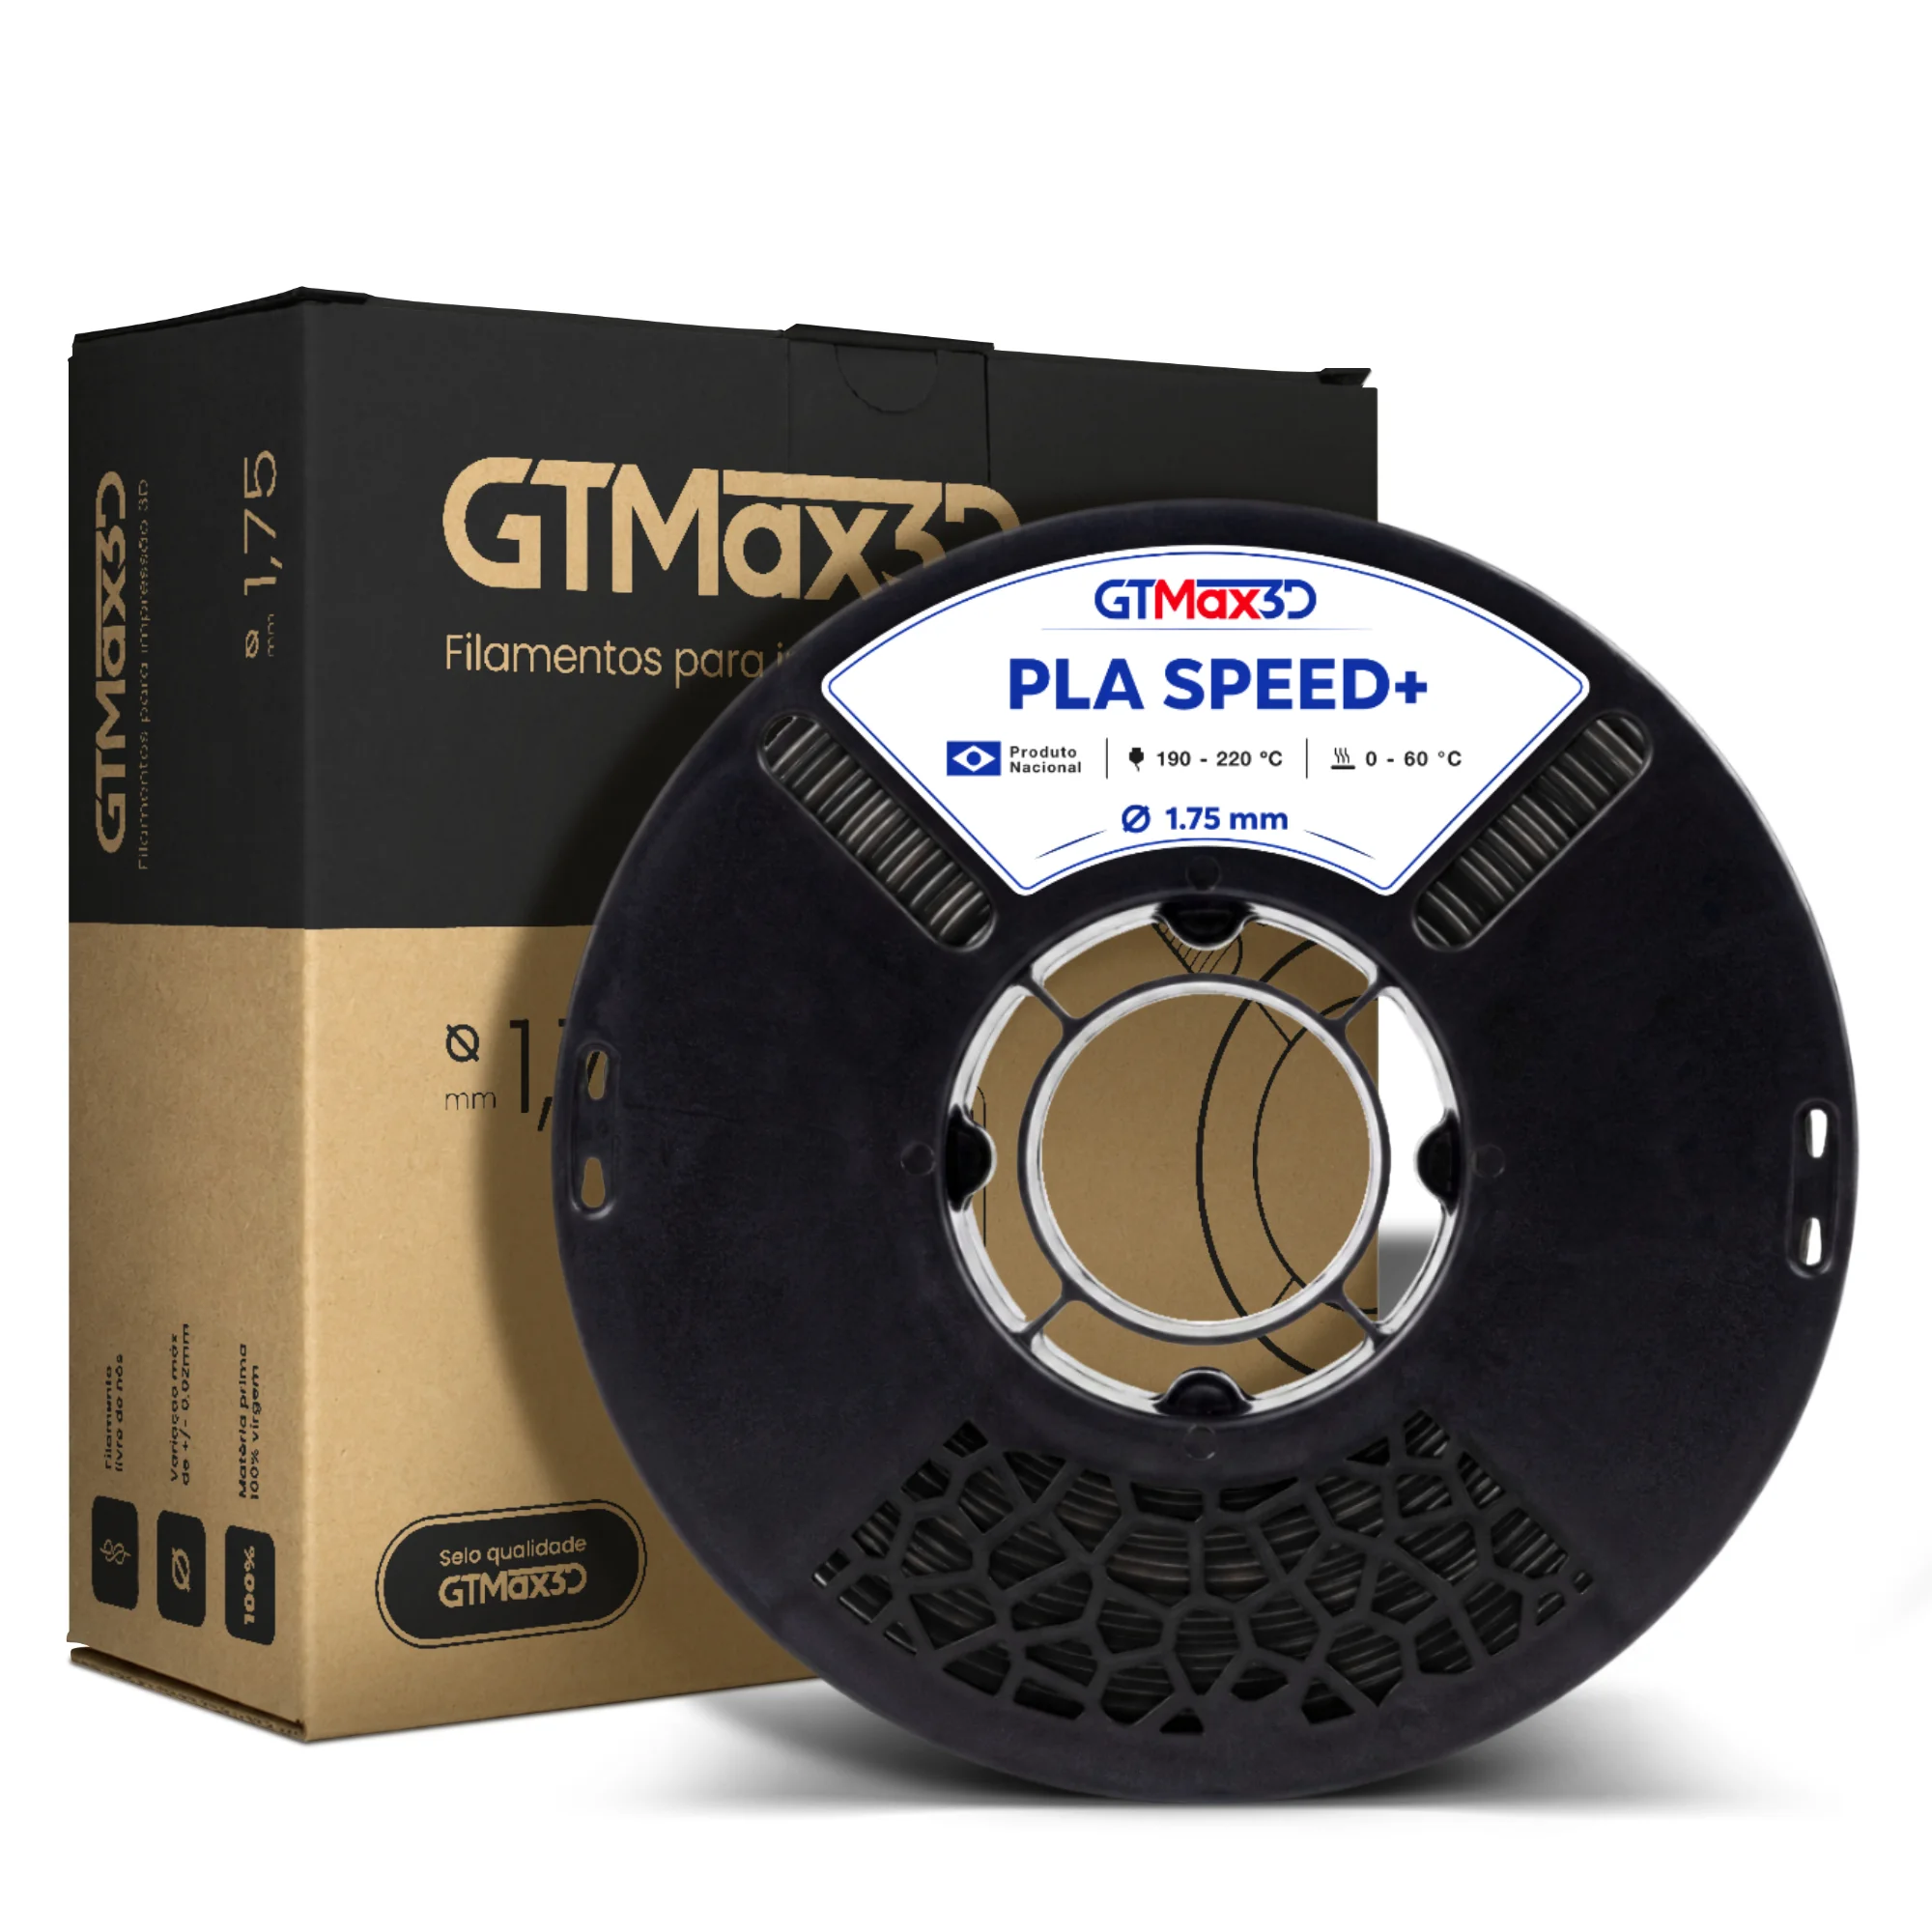
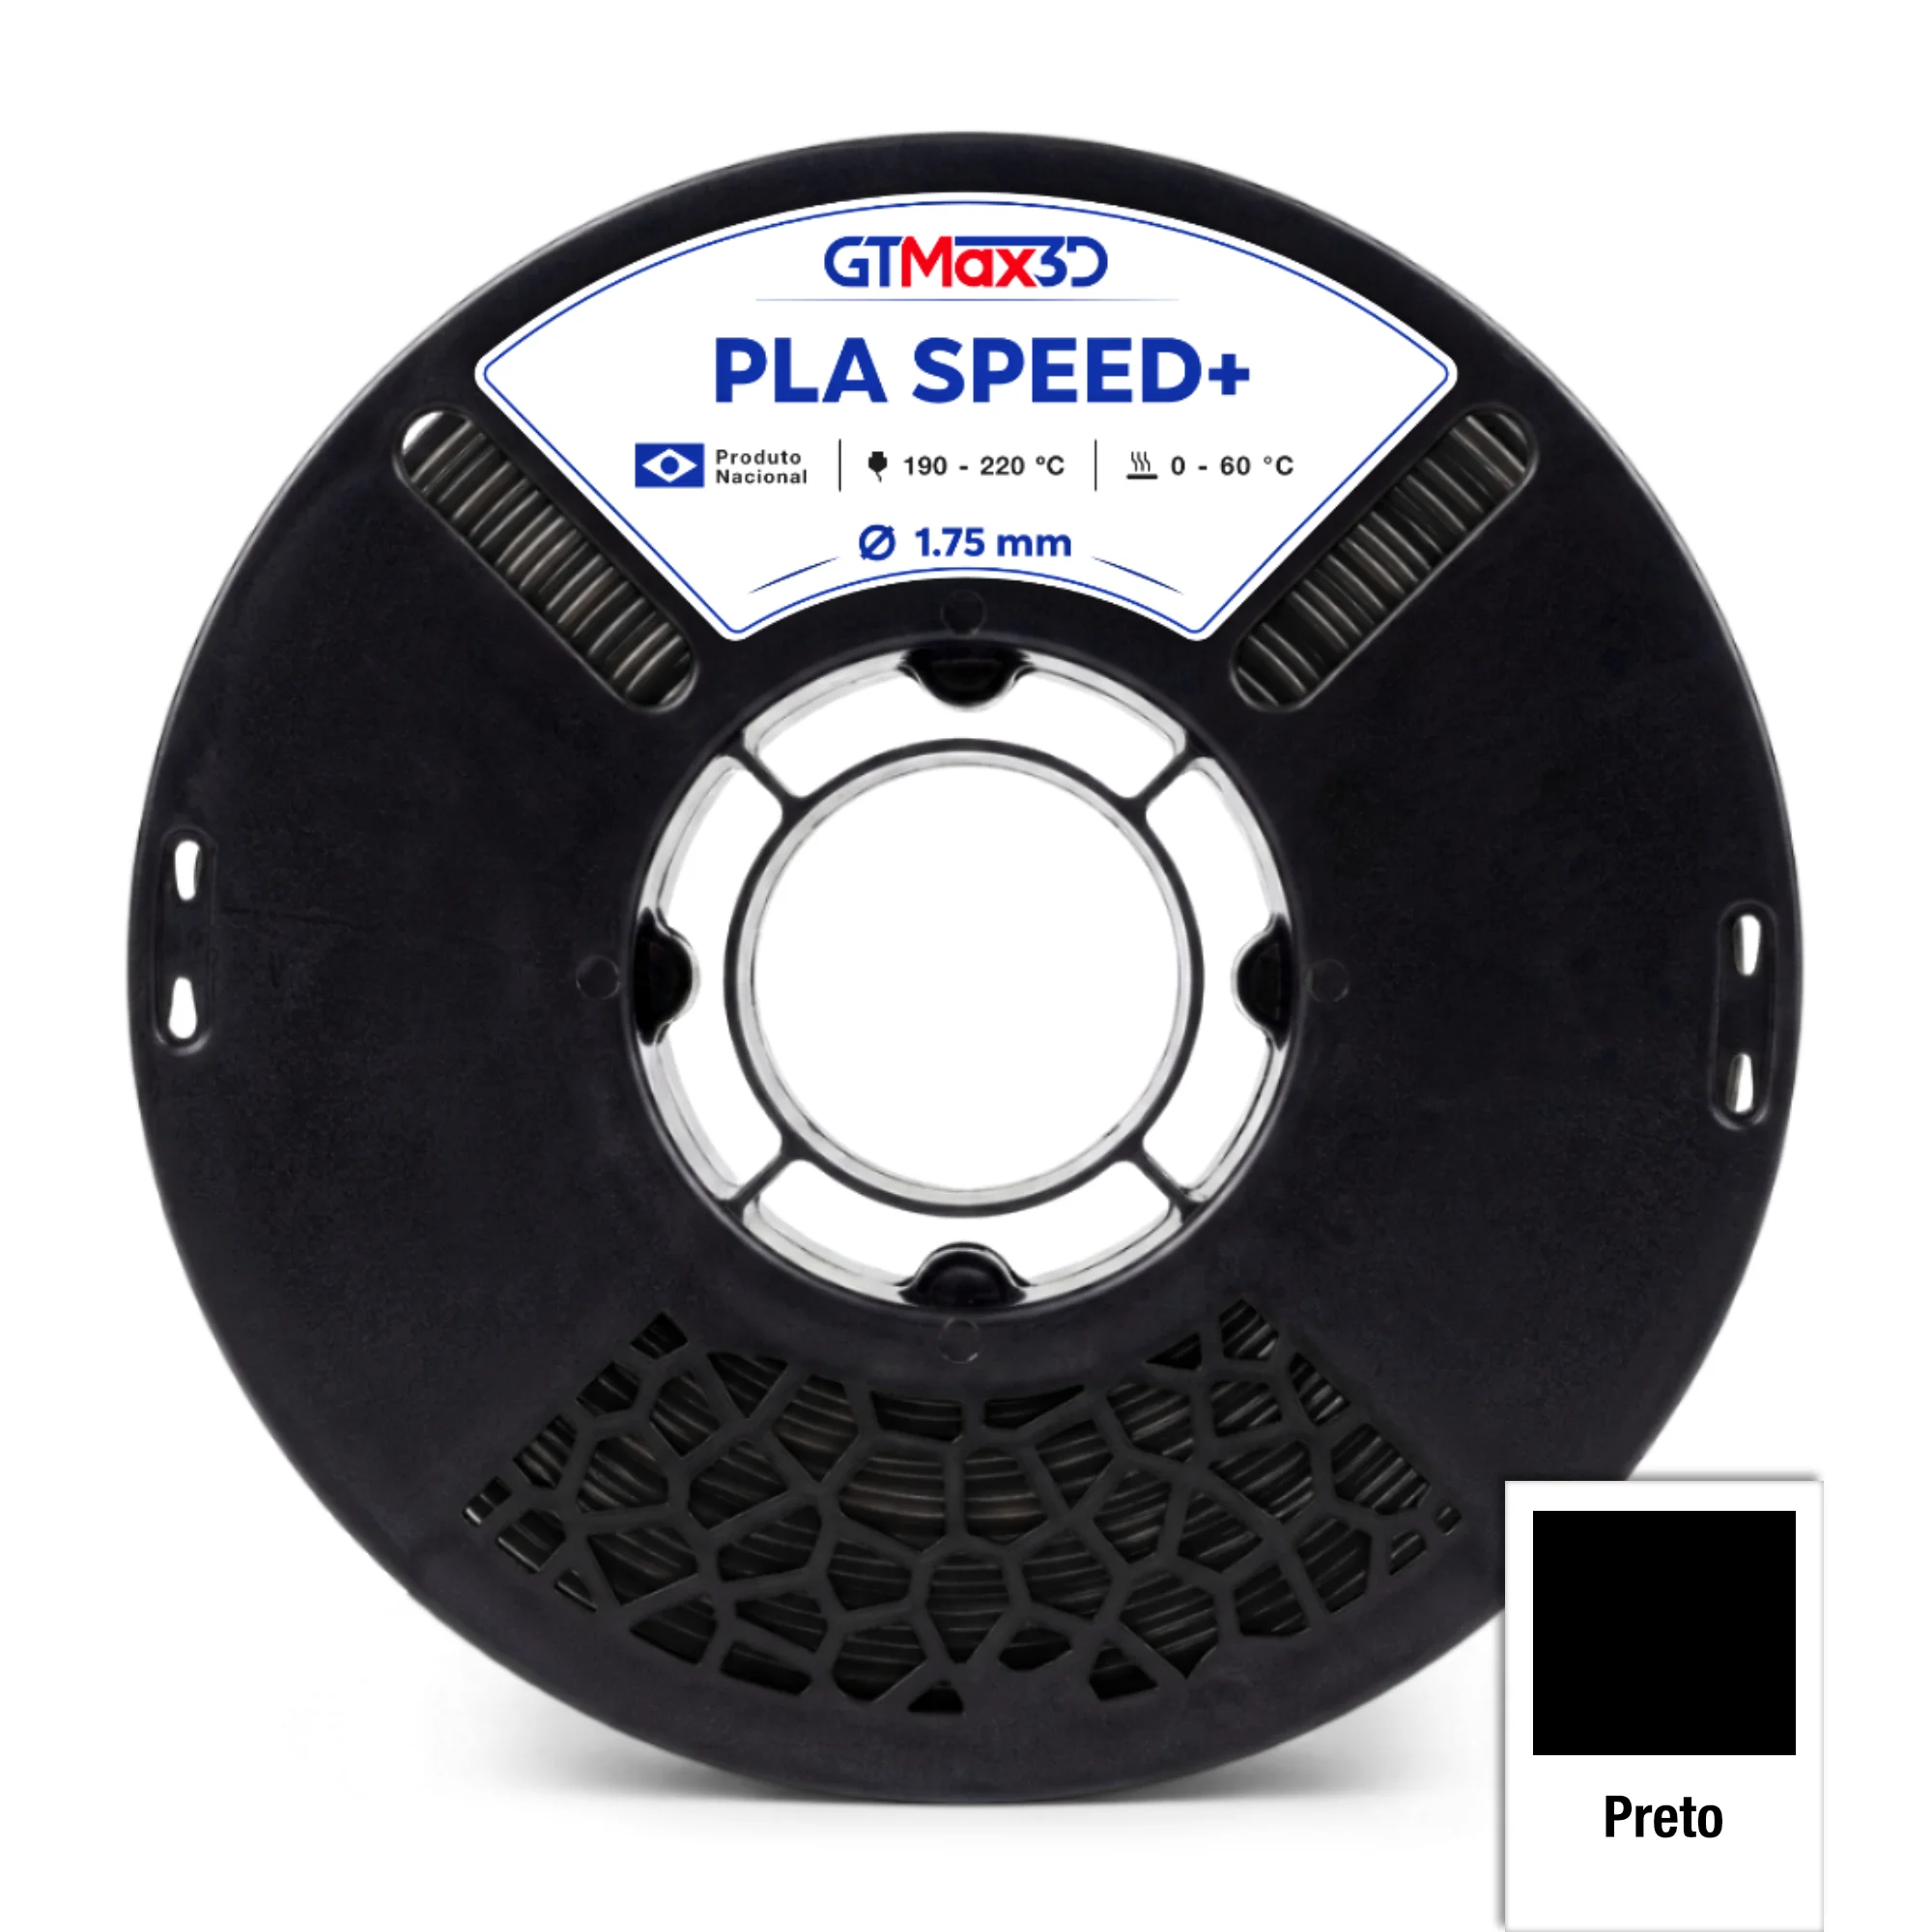
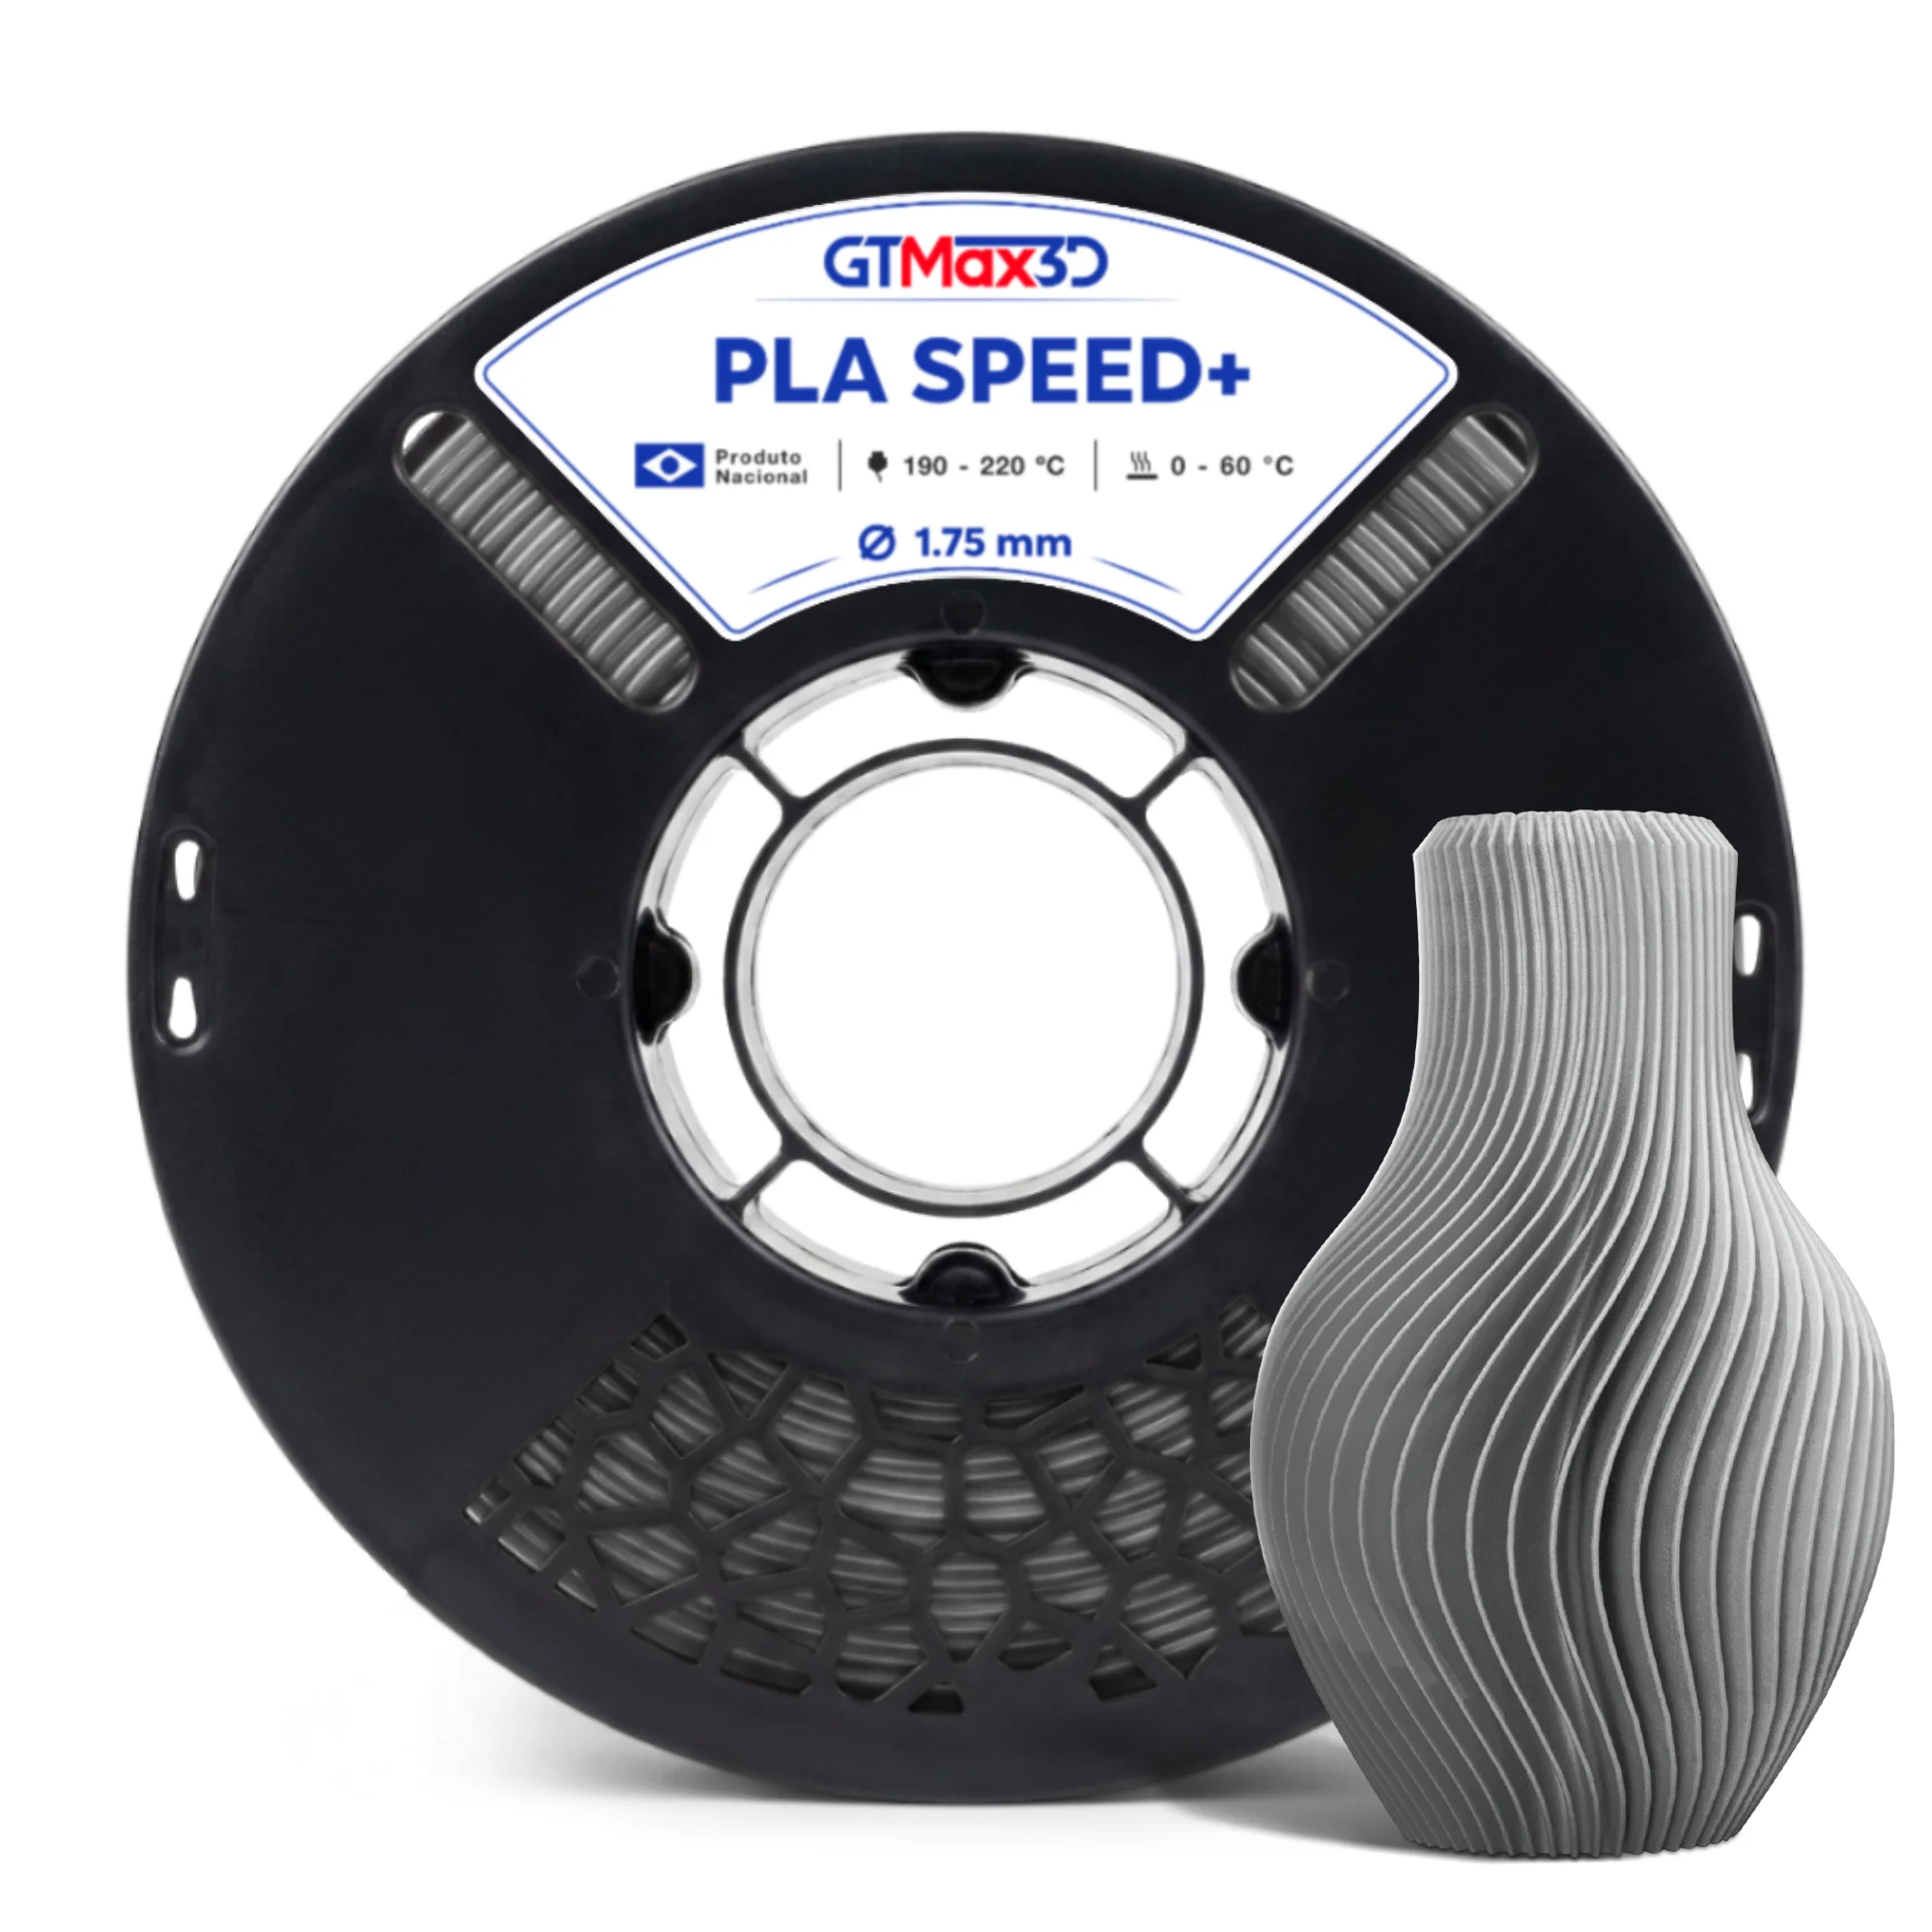
Clique nas imagens para ampliar
Filamento PLA Hyper: especificações, compatibilidade e impressão 3D em alta velocidade
O filamento PLA Hyper é um material desenvolvido para impressão 3D pelo processo FDM/FFF, com foco em produtividade, definição e estabilidade durante a fabricação de peças.
Também conhecido como filamento PLA Hyper, ele utiliza diâmetro nominal de 1,75 mm e foi projetado para atender desde makers e hobbistas até empresas de impressão 3D, instituições educacionais e operações de prototipagem ou produção em pequena e média escala.
Na prática, sua proposta é permitir impressões em velocidades elevadas sem abrir mão da precisão e do acabamento esperados em aplicações com PLA. A especificação informada indica capacidade de imprimir até 10 vezes mais rápido que filamentos PLA convencionais.
Esse número deve ser interpretado como uma característica declarada do produto, e o desempenho efetivo depende da impressora, do bico, da temperatura, da geometria da peça e do perfil de fatiamento utilizado.
Principais benefícios
- Produtividade: a possibilidade de trabalhar em alta velocidade pode reduzir o tempo de fabricação de protótipos, componentes e lotes de peças.
- Acabamento superficial: o material foi desenvolvido para preservar boa definição visual mesmo em condições de impressão mais rápidas, desde que os parâmetros estejam adequados.
- Precisão dimensional: o diâmetro de 1,75 mm e a tolerância dimensional informada de ± 0,03 mm contribuem para uma alimentação mais previsível do material.
- Resistência mecânica: o PLA Hyper pode atender à produção de peças funcionais que não dependam de características específicas de materiais técnicos mais avançados.
- Confiabilidade operacional: a combinação entre material adequado e configuração correta pode ajudar a reduzir falhas, retrabalho e desperdício de filamento.
- Versatilidade: o mesmo rolo pode ser utilizado em protótipos rápidos, peças de uso funcional e produção seriada em pequena ou média escala.
Onde o material pode ser aplicado?
Em prototipagem rápida, o PLA Hyper pode ajudar a validar dimensões, encaixes e conceitos antes de uma produção definitiva.
Para peças funcionais, é importante avaliar previamente os esforços mecânicos, a orientação das camadas e as condições de uso, pois o desempenho final depende tanto do material quanto do projeto e da configuração de impressão.
Em operações seriadas de menor volume, a velocidade elevada pode favorecer a repetição de peças e a redução do tempo de máquina.
Já em ambientes educacionais e maker, o material oferece uma alternativa prática para atividades de modelagem, testes de design e fabricação de objetos, desde que a impressora seja compatível e os parâmetros sejam ajustados progressivamente.
Por que velocidade não é o único critério?
A velocidade anunciada precisa ser analisada junto com temperatura, capacidade da impressora, geometria da peça e configuração de fatiamento.
Modelos com paredes finas, detalhes pequenos, pontes, balanços ou grande área de contato podem exigir ajustes diferentes daqueles usados em peças simples.
Aumentar a velocidade sem equilibrar fluxo, temperatura e resfriamento pode comprometer a adesão entre camadas, a precisão ou o acabamento.
Informação importante: a melhor configuração é aquela que equilibra produtividade e qualidade para o objetivo da peça.
Por isso, recomenda-se começar com o perfil indicado para o equipamento, realizar testes graduais e observar sinais como subextrusão, deformações, perda de detalhes ou falhas de aderência.
Orientação técnica e limites de aplicação
O PLA Hyper é especialmente interessante quando a prioridade é produzir mais rapidamente utilizando uma impressora FDM/FFF de sistema aberto compatível. Entretanto, a expressão alta velocidade não elimina a necessidade de calibração.
Bico, extrusor, fluxo, retração, resfriamento, altura de camada e condições da mesa influenciam diretamente o resultado.
As características confirmadas do produto são o uso em impressão FDM/FFF, o diâmetro de 1,75 mm, a tolerância dimensional de ± 0,03 mm, a proposta de impressão acelerada e a compatibilidade informada com impressoras Bambu Lab e modelos similares de sistema aberto.
A adequação a uma aplicação específica deve ser validada considerando o manual da impressora, o projeto da peça e o perfil de fatiamento. Não é recomendável tratar o material como universal para qualquer cenário sem essa verificação.
A Suiça Box atua no comércio online como fabricante, distribuidora e fornecedora de produtos relacionados à impressão 3D, incluindo filamentos PLA e impressoras 3D.
Essa atuação permite atender diferentes perfis de demanda, de compras individuais a necessidades profissionais, com atendimento 100% online.
Especificações técnicas, temperatura e compatibilidade com impressoras 3D
O filamento PLA Hyper, também descrito como filamento PLA Hyper, foi desenvolvido para impressão 3D pelo processo FDM/FFF. Sua proposta combina alimentação com diâmetro nominal de 1,75 mm, controle dimensional e possibilidade de trabalhar em velocidades elevadas.
A compatibilidade informada abrange impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares, desde que o conjunto de alimentação, o bico e o perfil de fatiamento sejam adequados ao material.
Dados técnicos confirmados
| Característica | Especificação |
|---|---|
| Diâmetro nominal | 1,75 mm |
| Tolerância dimensional | ± 0,03 mm |
| Peso líquido | 1 kg |
| Dimensões da embalagem | 210 × 210 × 70 mm |
| Tipo de aplicação | Impressão 3D FDM/FFF |
| Compatibilidade informada | Impressoras de sistema aberto, incluindo Bambu Lab e modelos similares |
Temperaturas de impressão e da mesa
A faixa de temperatura de impressão informada para o filamento é de 190 °C a 230 °C. Para a mesa, a orientação indicada é trabalhar entre 25 °C e 60 °C.
Esses intervalos devem ser usados como ponto de partida, e não como configuração universal: a temperatura mais adequada pode variar conforme a impressora, o bico, o fluxo de material, a velocidade, a ventilação, a geometria da peça e o perfil utilizado no fatiador.
Em uma configuração inicial, vale realizar um teste de pequena escala e observar sinais como adesão insuficiente à mesa, subextrusão, excesso de material, falhas entre camadas e alterações no acabamento.
Ajustes graduais permitem relacionar o comportamento da peça à temperatura escolhida, evitando modificar várias variáveis ao mesmo tempo.
Compatibilidade com impressoras 3D
A especificação indica uso em impressoras FDM/FFF de sistema aberto. Isso significa que a verificação deve considerar mais do que a marca do equipamento.
Antes de iniciar uma produção, confira se a impressora aceita filamento de 1,75 mm, se o sistema de alimentação conduz o material corretamente e se o conjunto de extrusão opera dentro da faixa recomendada.
Também é importante verificar o manual da impressora, o estado do bico, o caminho do filamento e o perfil de fatiamento.
Em máquinas Bambu Lab e em modelos similares, a compatibilidade informada não elimina a necessidade de conferir o perfil específico do equipamento e os parâmetros escolhidos para a peça.
O resultado pode mudar quando há diferenças de volume de impressão, ventilação, aceleração ou controle térmico.
Por que diâmetro, tolerância, temperatura e velocidade importam?
O diâmetro de 1,75 mm é a medida que o sistema de extrusão espera receber.
Uma tolerância dimensional informada de ± 0,03 mm contribui para que o fluxo seja analisado com maior previsibilidade, mas a estabilidade final também depende da calibração da impressora, da pressão no bico e da regularidade do transporte do filamento.
A temperatura influencia a fusão e a união entre camadas.
Se estiver baixa para a combinação de equipamento e velocidade, podem surgir sinais de extrusão insuficiente ou adesão fraca. Se estiver alta demais, o usuário pode observar excesso de material, perda de definição ou acabamento diferente do esperado.
A velocidade, por sua vez, aumenta a exigência sobre aquecimento, vazão volumétrica, aceleração e resfriamento. Por isso, uma configuração capaz de movimentar o cabeçote rapidamente não promove, por si só, uma peça estável.
A capacidade declarada de trabalhar até 10 vezes mais rápido que filamentos PLA convencionais deve ser entendida como característica informada do produto.
A velocidade efetivamente utilizável precisa ser validada no conjunto formado pela impressora, pelo perfil de fatiamento, pela geometria da peça e pela qualidade desejada.
Peças com detalhes finos, paredes estreitas ou mudanças frequentes de direção podem exigir parâmetros diferentes de objetos simples e volumosos.
Como avaliar velocidade, qualidade e sustentabilidade na escolha do filamento?
Velocidade declarada e validação prática
O filamento PLA Hyper é apresentado como uma opção de alta produtividade para impressão 3D FDM/FFF, com capacidade informada de imprimir até 10 vezes mais rápido que filamentos PLA convencionais.
Esse número deve ser entendido como uma característica declarada do produto, não como uma certeza universal para qualquer impressora, peça ou configuração.
Na prática, a velocidade final depende do equipamento, do bico, da temperatura, da altura de camada, do fluxo de material, da geometria do modelo e do perfil utilizado no fatiador.
Para preservar precisão, definição e acabamento superficial em altas velocidades, é recomendável começar com um perfil compatível e realizar testes graduais.
A validação de uma peça-piloto ajuda a verificar aderência, regularidade das paredes, formação de detalhes e resistência mecânica antes de ampliar a produção.
Essa abordagem reduz desperdícios e permite equilibrar produtividade e qualidade de acordo com o objetivo do projeto.
Checklist para escolher o filamento adequado
Antes da compra ou do início da produção, considere:
- Compatibilidade: confirme se a impressora utiliza filamento de 1,75 mm, trabalha com sistema FDM/FFF aberto e aceita os parâmetros recomendados para o material.
- Velocidade desejada: avalie se a prioridade é prototipagem rápida, produção seriada ou uma combinação entre agilidade e acabamento.
- Qualidade visual: verifique se o projeto exige superfícies mais uniformes, detalhes finos ou apenas uma validação dimensional inicial.
- Resistência mecânica: relacione o desempenho esperado às características da peça, à orientação das camadas e às configurações de impressão.
- Volume de produção: estime a frequência de uso e a necessidade de manter um fluxo constante de rolos disponíveis.
- Facilidade de aquisição: considere a possibilidade de consultar disponibilidade, cores, compatibilidade e condições comerciais antes de finalizar o pedido.
Aplicações e sustentabilidade
Em prototipagem, o PLA Hyper pode ser considerado quando a redução do tempo de impressão é relevante para testar rapidamente diferentes versões de um modelo.
Em peças funcionais, a escolha deve ser acompanhada de uma análise da resistência necessária, da geometria e das condições de uso.
Para produção seriada em pequena ou média escala, a combinação entre velocidade, estabilidade e repetibilidade pode contribuir para organizar melhor os ciclos de fabricação.
Em atividades maker e educacionais, o material também pode apoiar exercícios de modelagem, fabricação digital e desenvolvimento de projetos.
A embalagem ecológica informada para o produto dialoga com práticas de sustentabilidade e com uma visão ESG, especialmente para compradores que desejam observar o impacto dos materiais e da operação de impressão.
Isso, porém, não equivale à existência de uma certificação específica: a avaliação ambiental deve considerar as informações efetivamente fornecidas sobre embalagem, descarte e uso.
Perguntas frequentes
Qual temperatura usar para imprimir este PLA Hyper?
A faixa informada é de 190 °C a 230 °C no bico e de 25 °C a 60 °C na mesa. O ponto inicial deve ser ajustado conforme o manual da impressora, o perfil de fatiamento, a velocidade e o comportamento observado em um teste.
Qual impressora é compatível com o filamento?
O produto é informado como compatível com impressoras FDM/FFF de sistema aberto, incluindo Bambu Lab e modelos similares. Antes da compra ou da produção, confirme o diâmetro aceito pelo alimentador, o sistema de extrusão e os parâmetros recomendados pelo fabricante do equipamento.
O que verificar antes de imprimir?
Confira o diâmetro de 1,75 mm, a faixa de temperatura, a condição do bico, o caminho de alimentação, a adesão da mesa e o perfil de fatiamento.
Para produção, faça uma peça de teste e valide acabamento, precisão dimensional e união entre camadas antes de ampliar o volume.
As especificações confirmadas aqui são o diâmetro de 1,75 mm, a tolerância de ± 0,03 mm, o peso líquido de 1 kg, as dimensões da embalagem, as faixas de temperatura e a compatibilidade informada com sistemas FDM/FFF abertos.
Já a velocidade ideal, o acabamento obtido e a estabilidade da impressão dependem do equipamento, da configuração e do projeto.
Essa distinção ajuda makers, empresas e instituições educacionais a tomar uma decisão técnica sem tratar uma característica do material como certeza de resultado em qualquer impressora.
O PLA Hyper mantém qualidade em altas velocidades?
O produto é desenvolvido para preservar precisão e definição em altas velocidades, mas o resultado depende da impressora, do perfil de fatiamento, da temperatura, da geometria e de outros ajustes. O ideal é validar o desempenho com uma peça de teste antes da produção contínua.
Quando vale considerar um filamento de alta produtividade?
Ele pode ser interessante quando há necessidade de reduzir o tempo de prototipagem, aumentar a quantidade de peças produzidas ou agilizar projetos de pequena e média escala.
Se a prioridade for apenas uma impressão ocasional, a velocidade máxima pode ter menor relevância do que a compatibilidade e o acabamento.
A Suiça Box atua no comércio online de produtos variados e oferece filamentos e impressoras 3D para empresas, profissionais, makers, hobbistas e instituições educacionais.
O atendimento é 100% online, com possibilidade de compra direta e suporte pelo WhatsApp. Para escolher com segurança, consulte a Suiça Box sobre disponibilidade, cores, compatibilidade e condições comerciais aplicáveis ao momento da compra.
Para saber mais sobre filamento pla hyper
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.