Galeria
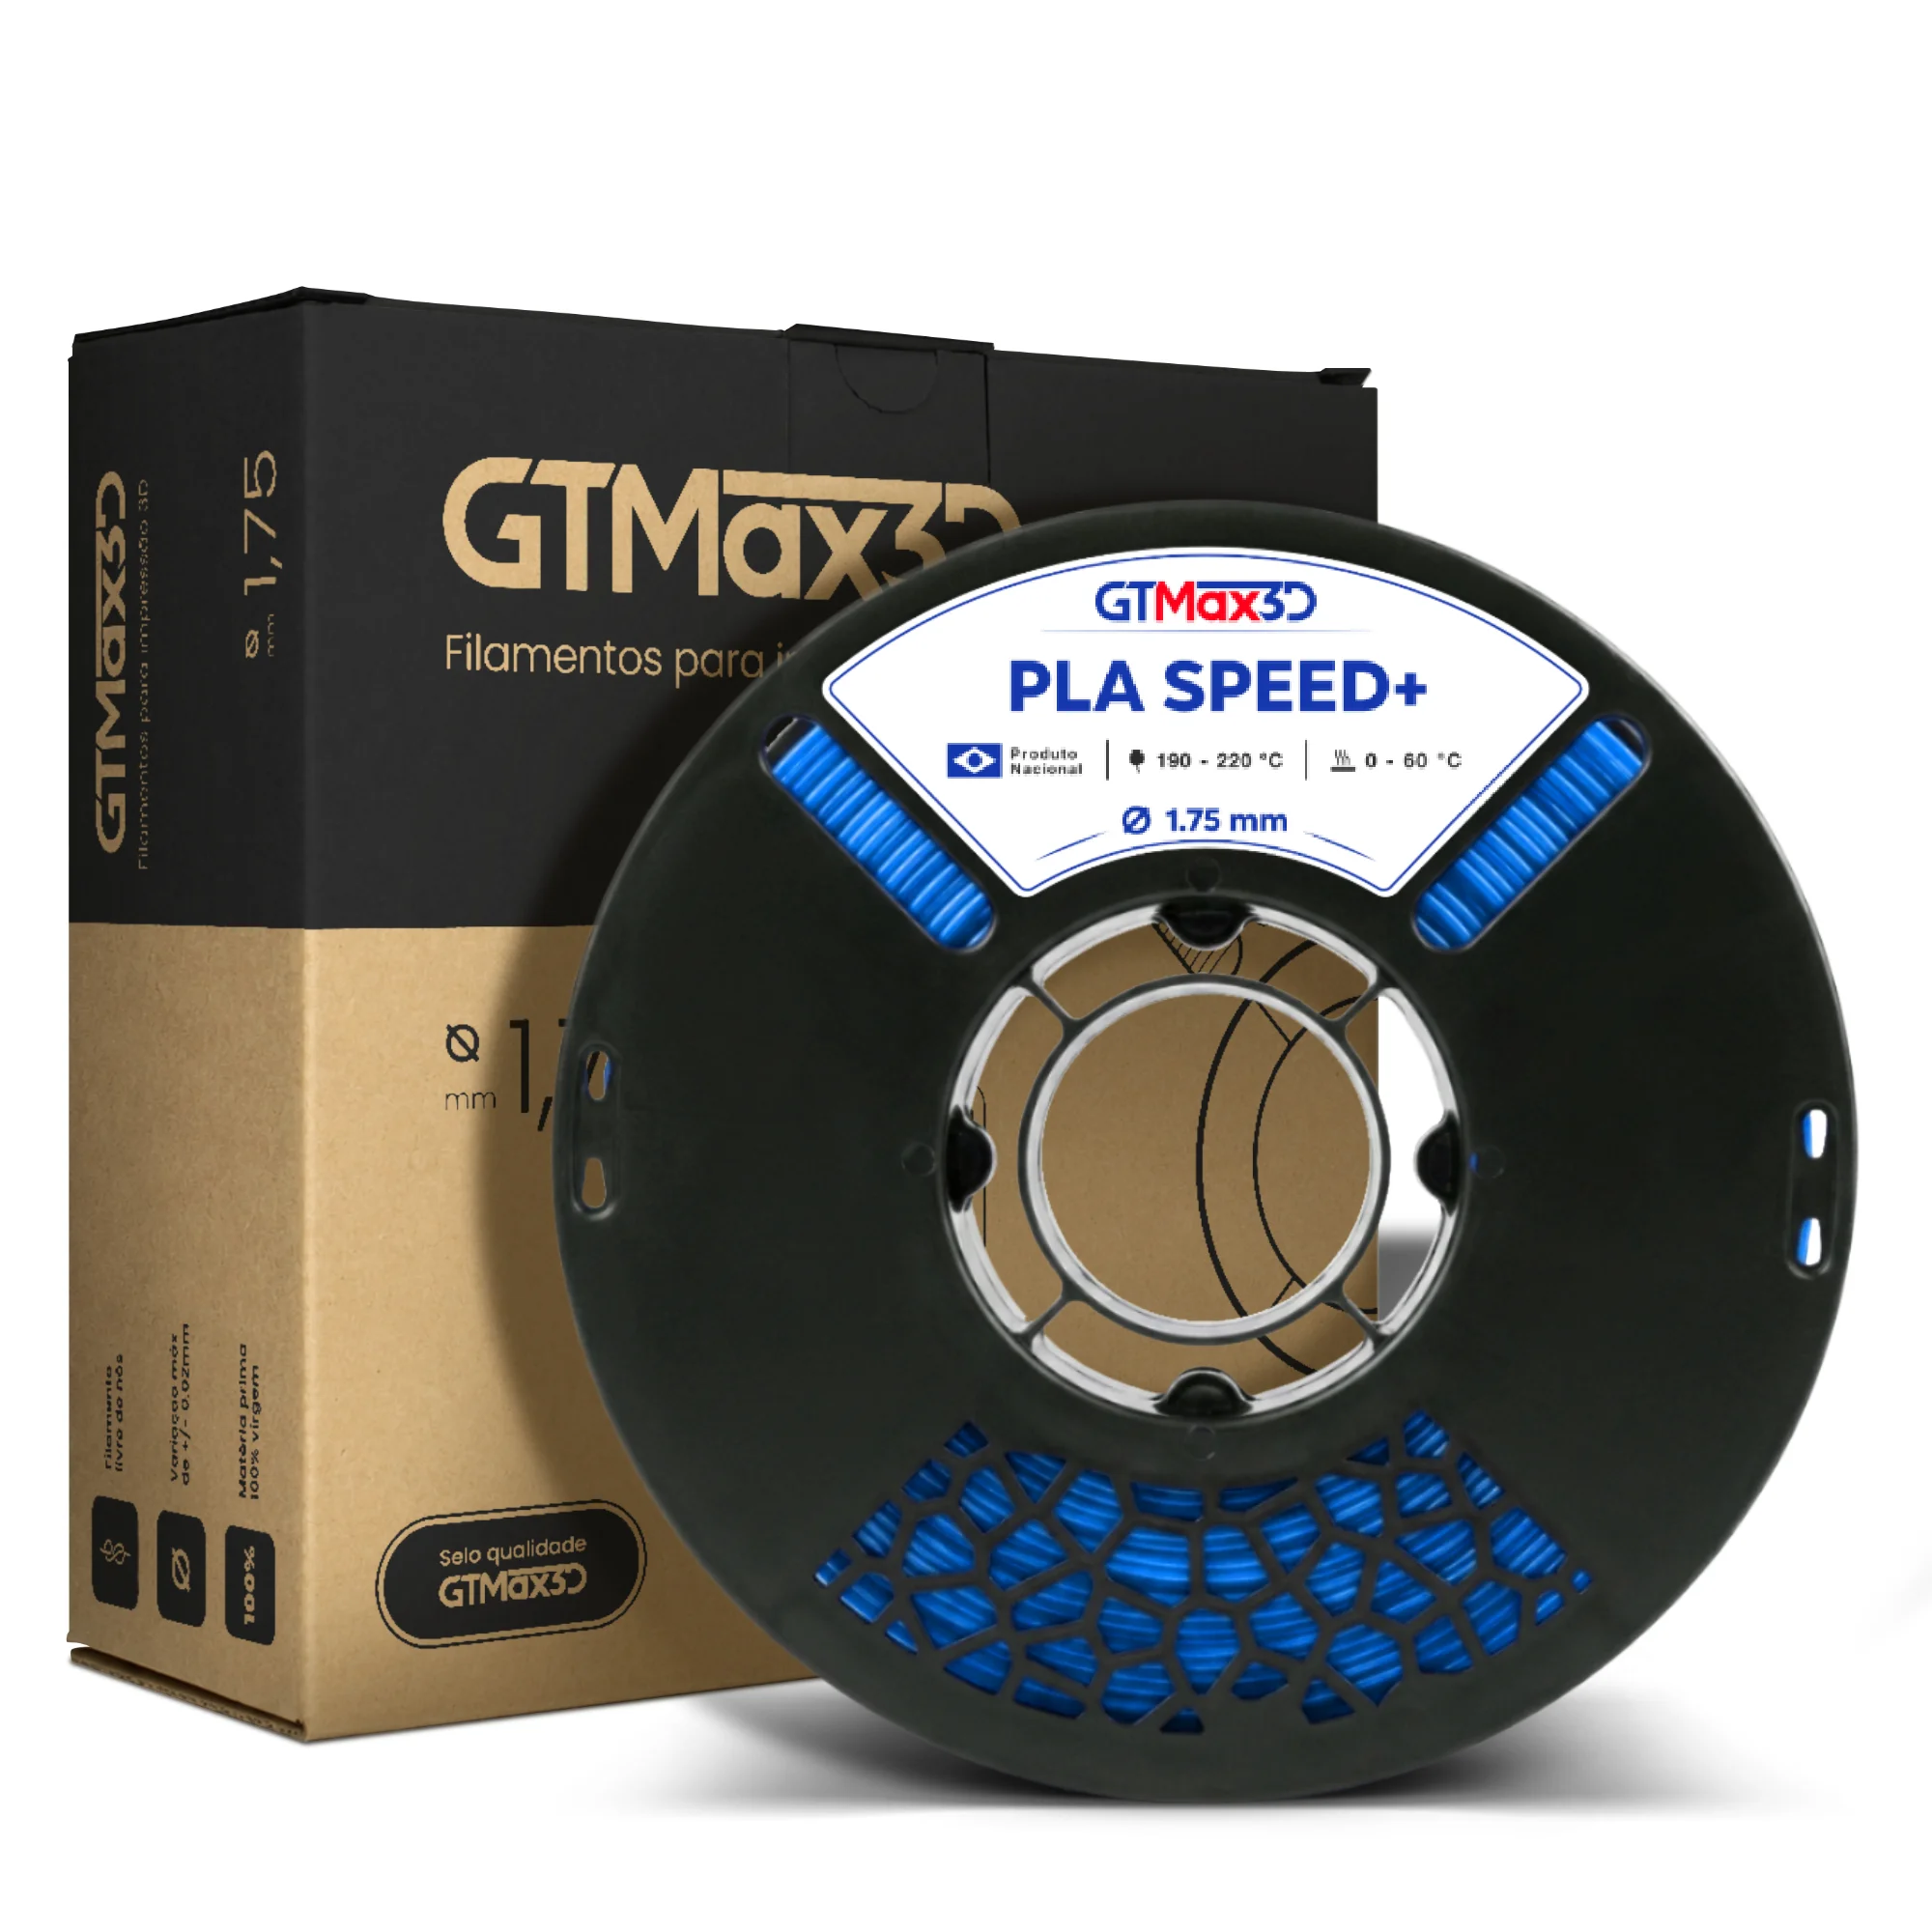
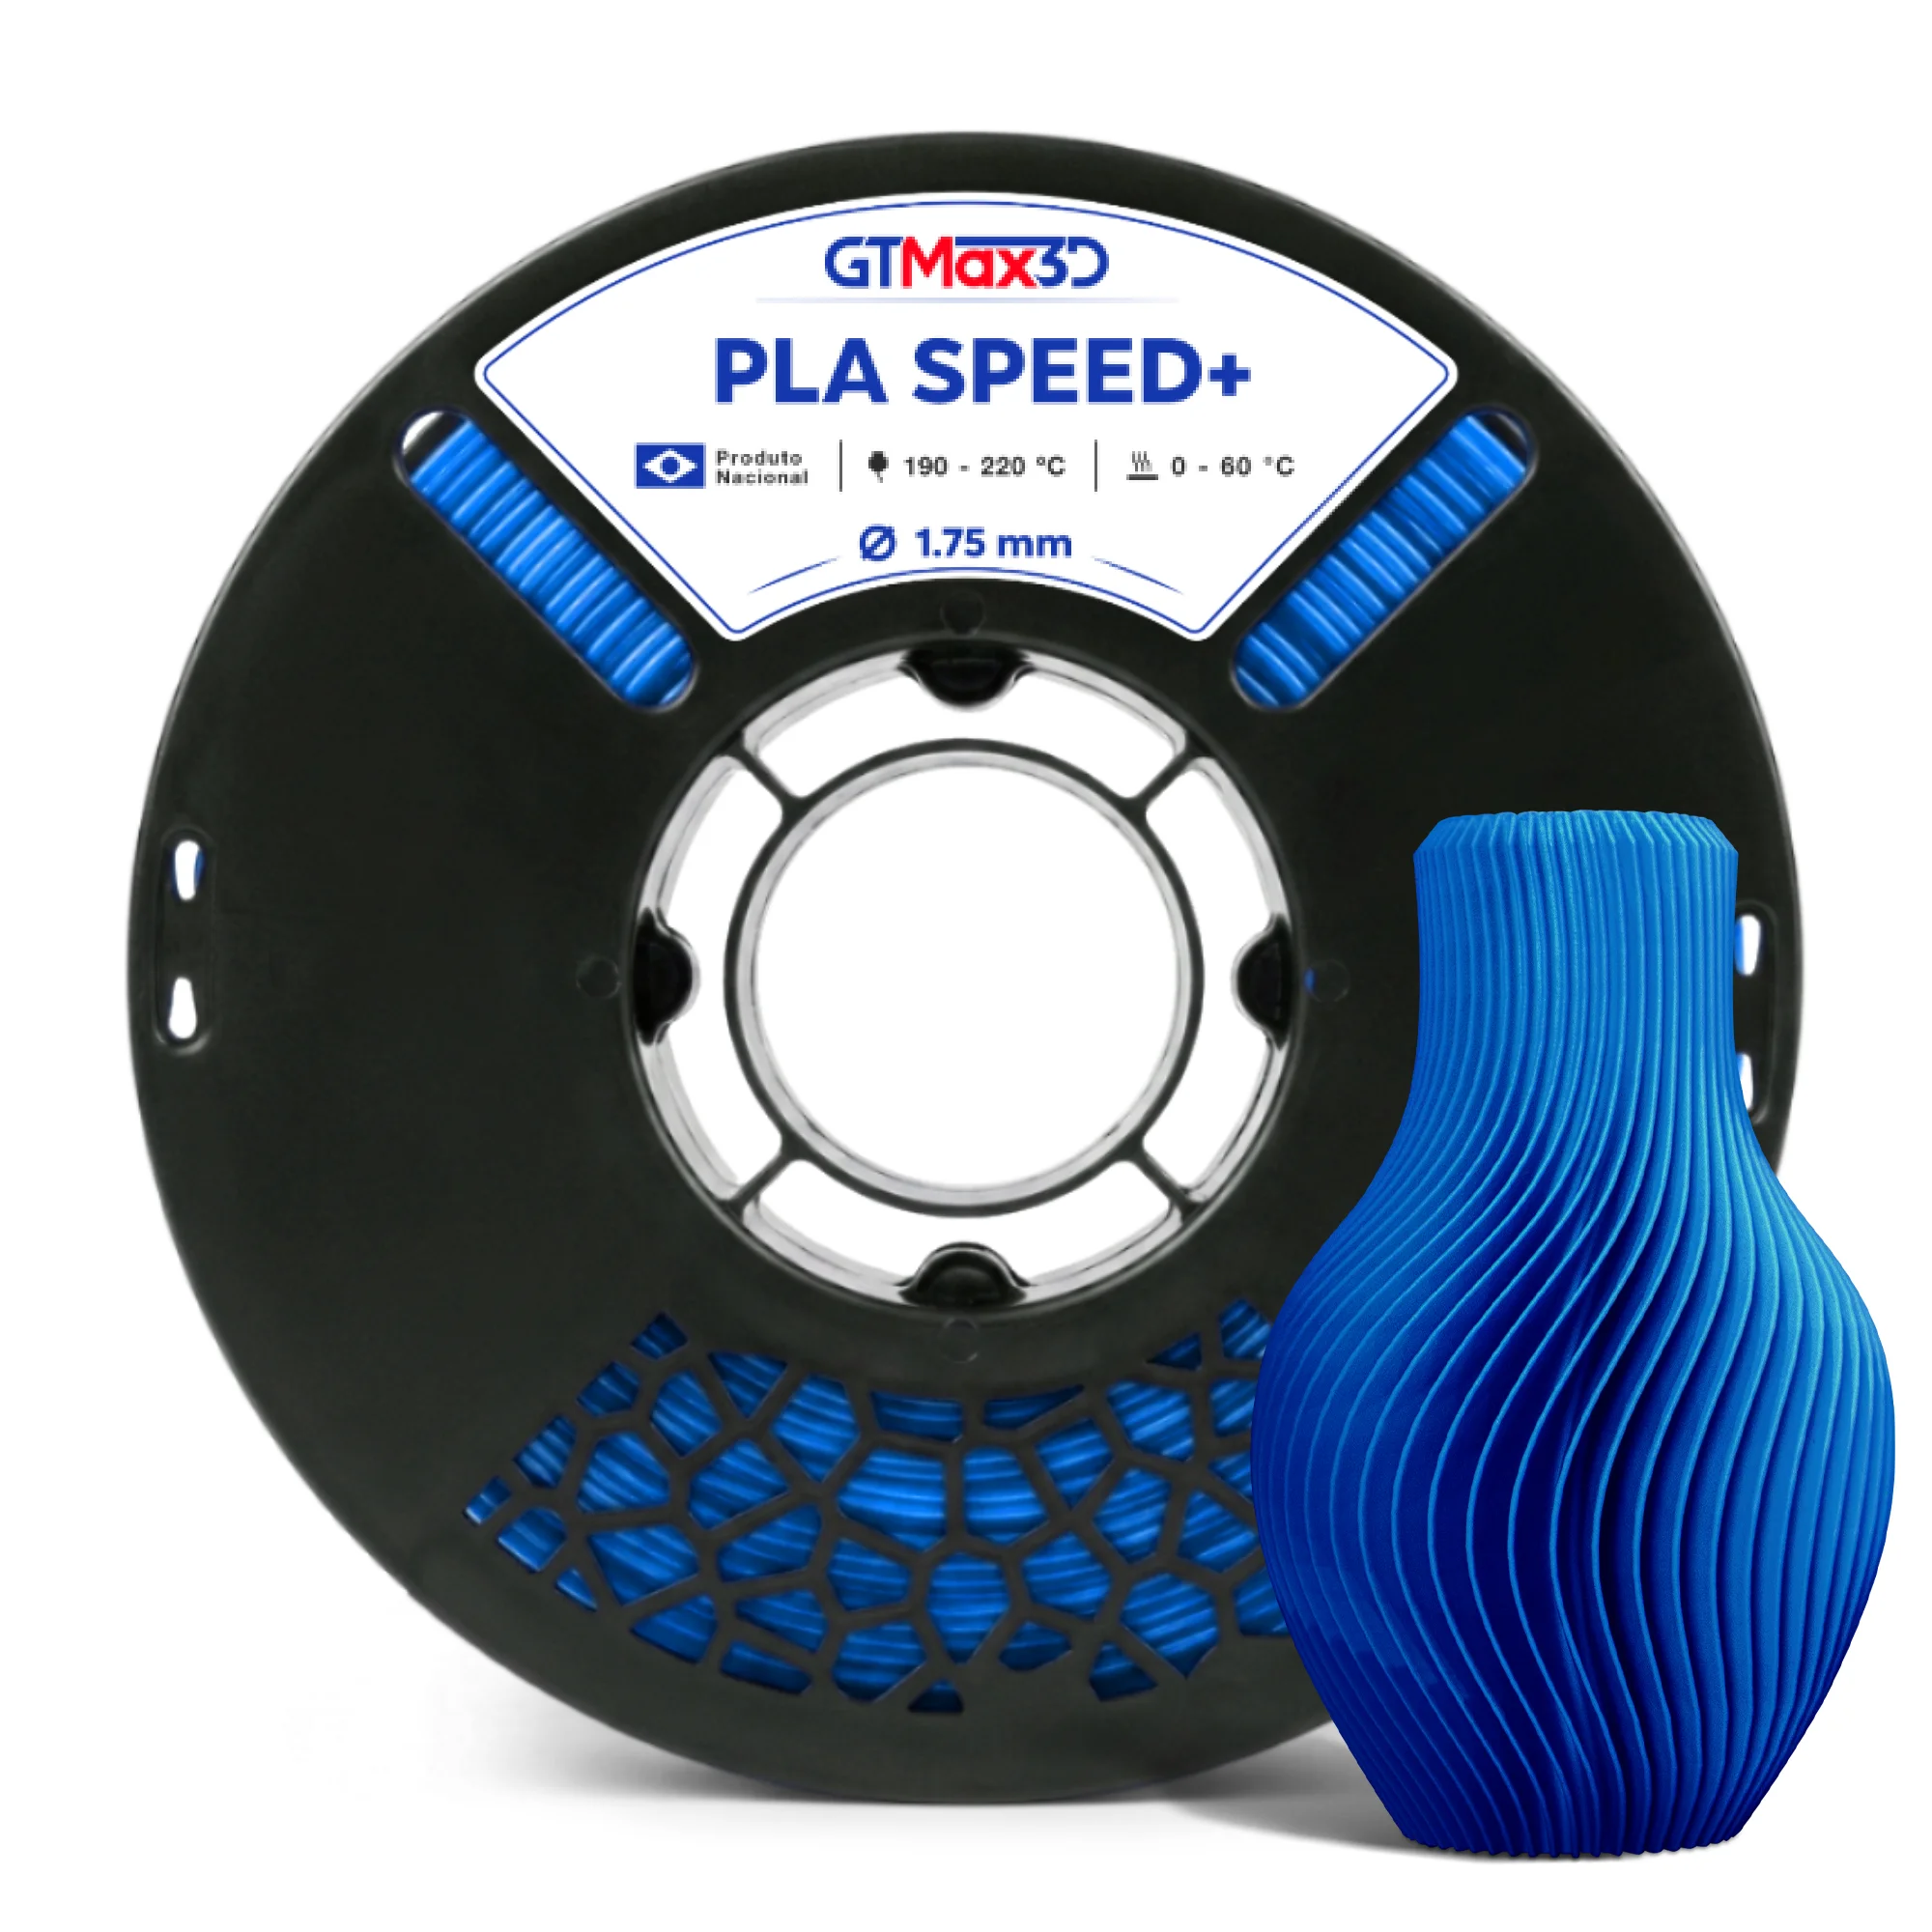
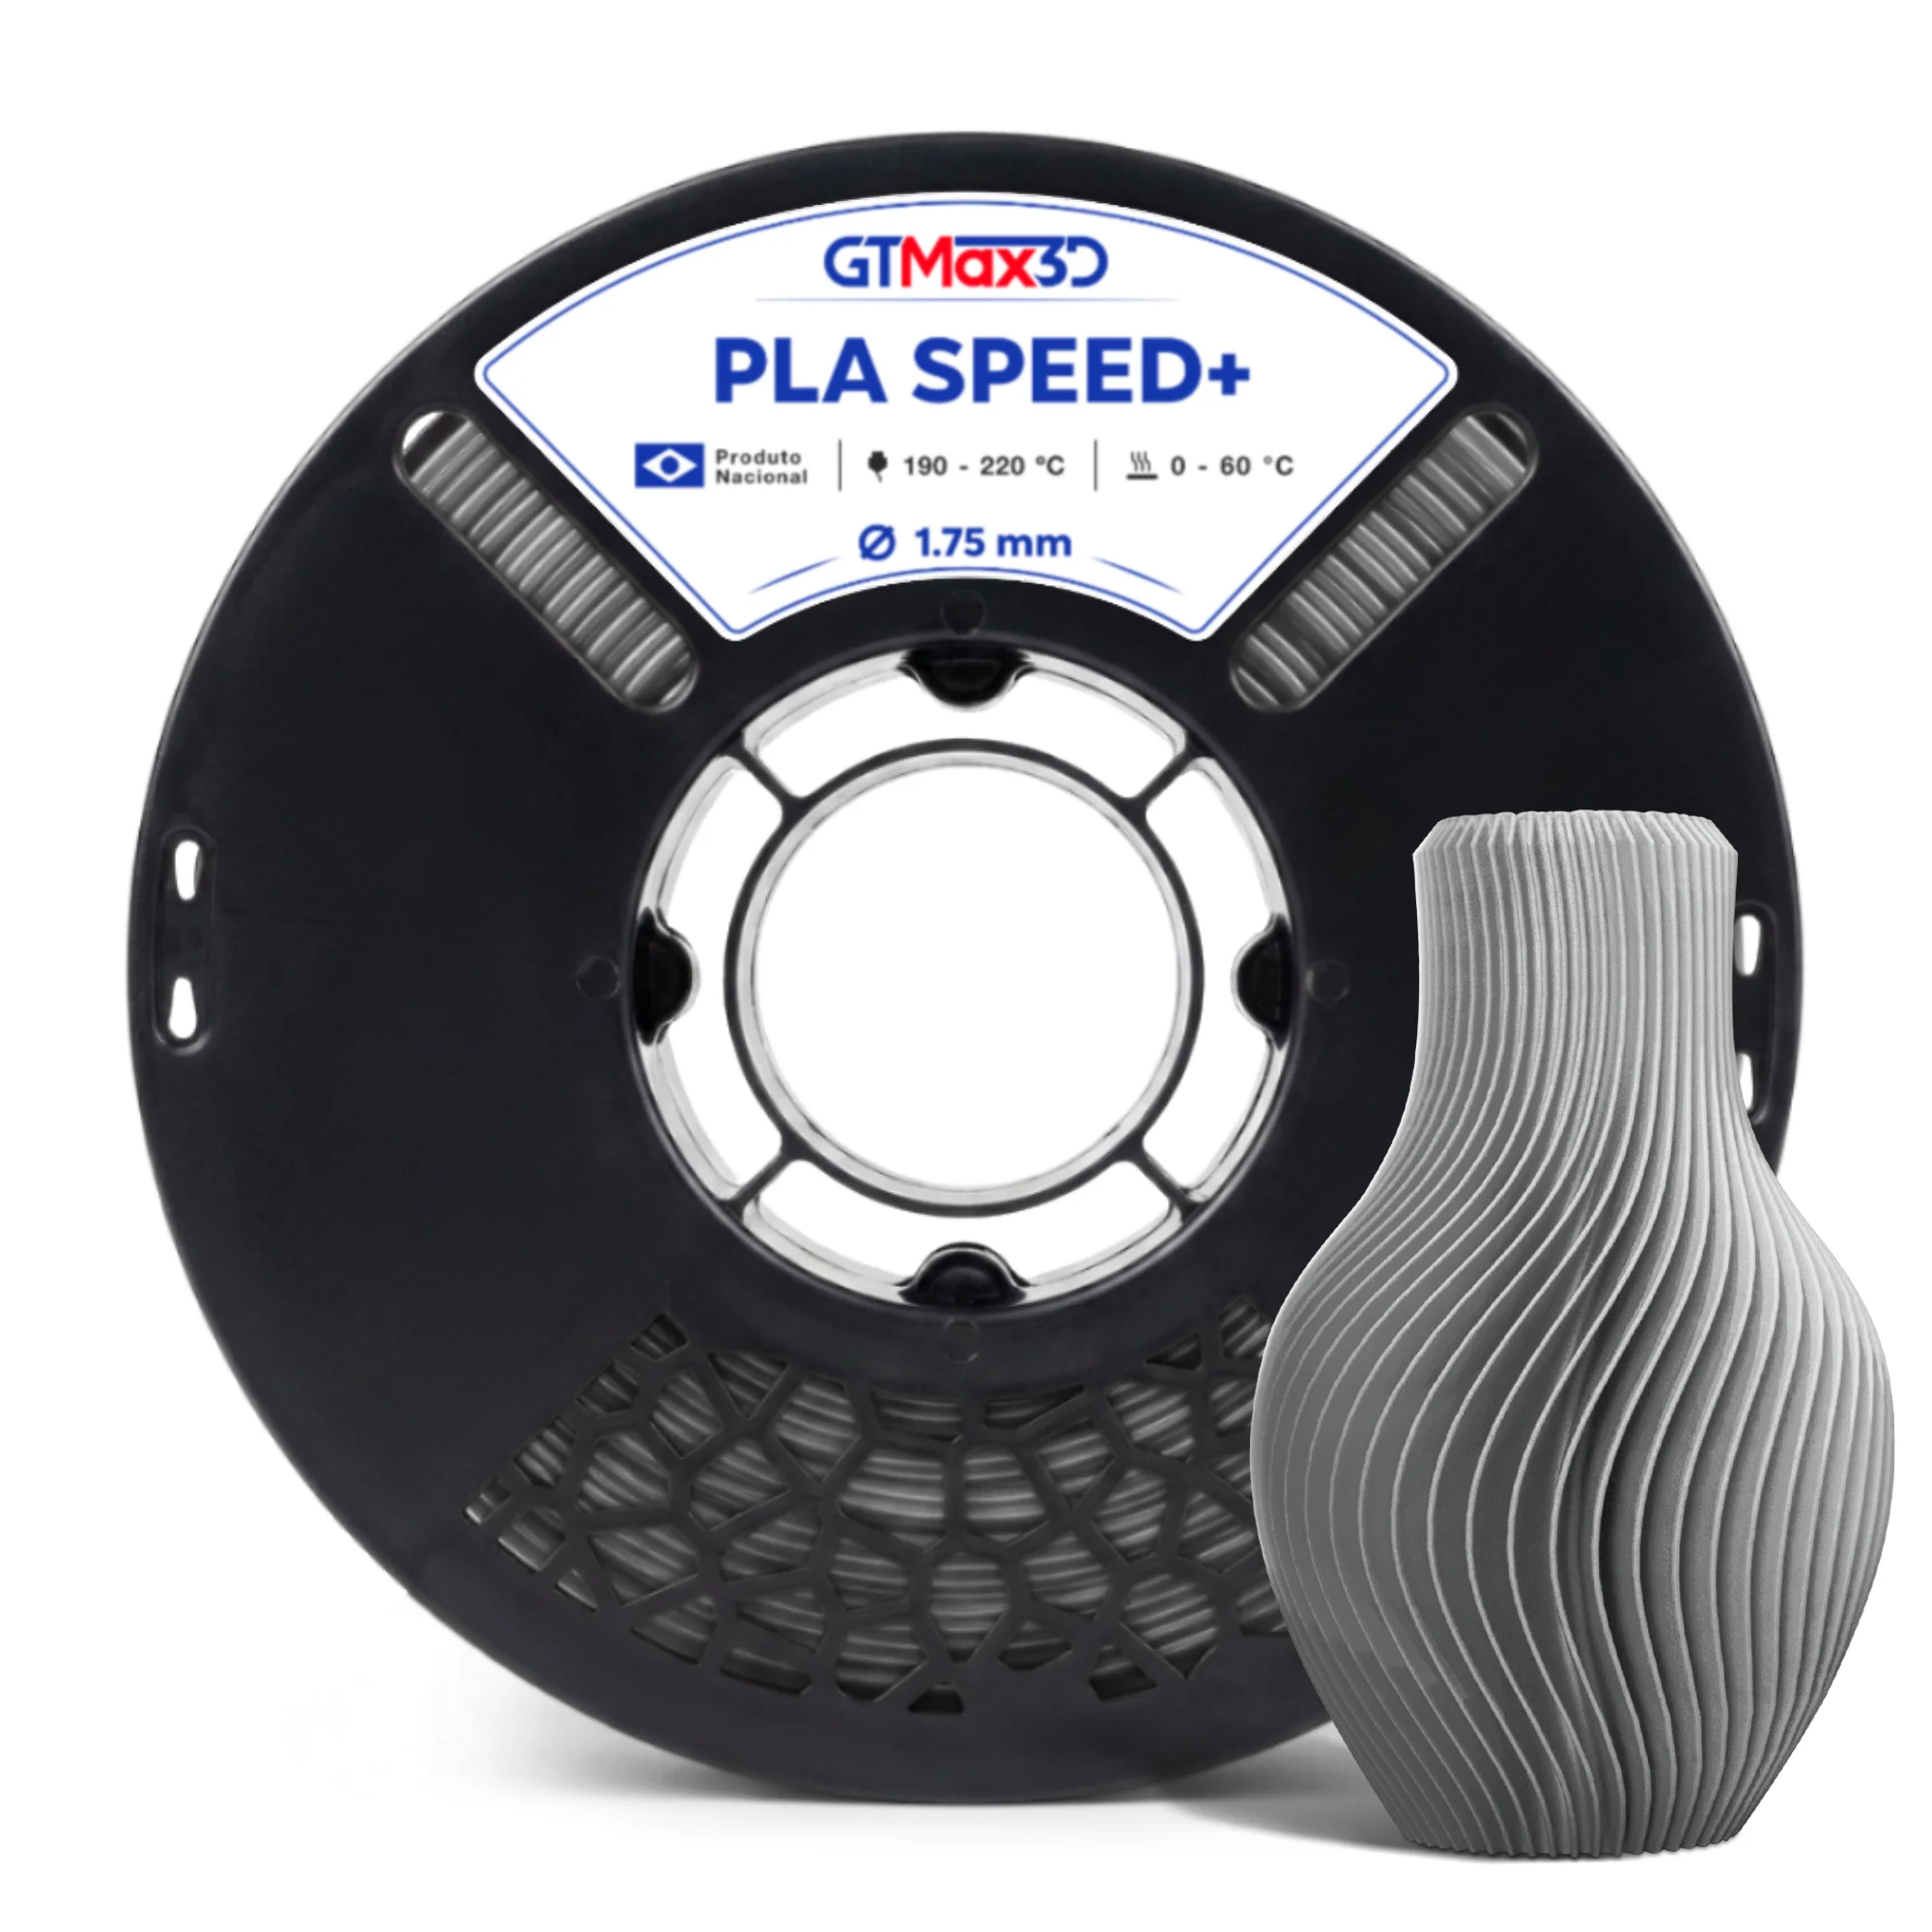
Clique nas imagens para ampliar
Comprar filamento para impressora 3D: guia técnico para escolher PLA Hyper
Quem busca comprar filamento para impressora 3D precisa avaliar mais do que a cor ou o peso do rolo.
A compatibilidade entre o material, a impressora e o perfil de fatiamento influencia a estabilidade do processo, a qualidade superficial e o aproveitamento do filamento.
Entre as principais entidades técnicas estão o filamento PLA, a impressão FDM/FFF, o diâmetro do material, a tolerância dimensional, a temperatura de extrusão e o carretel.
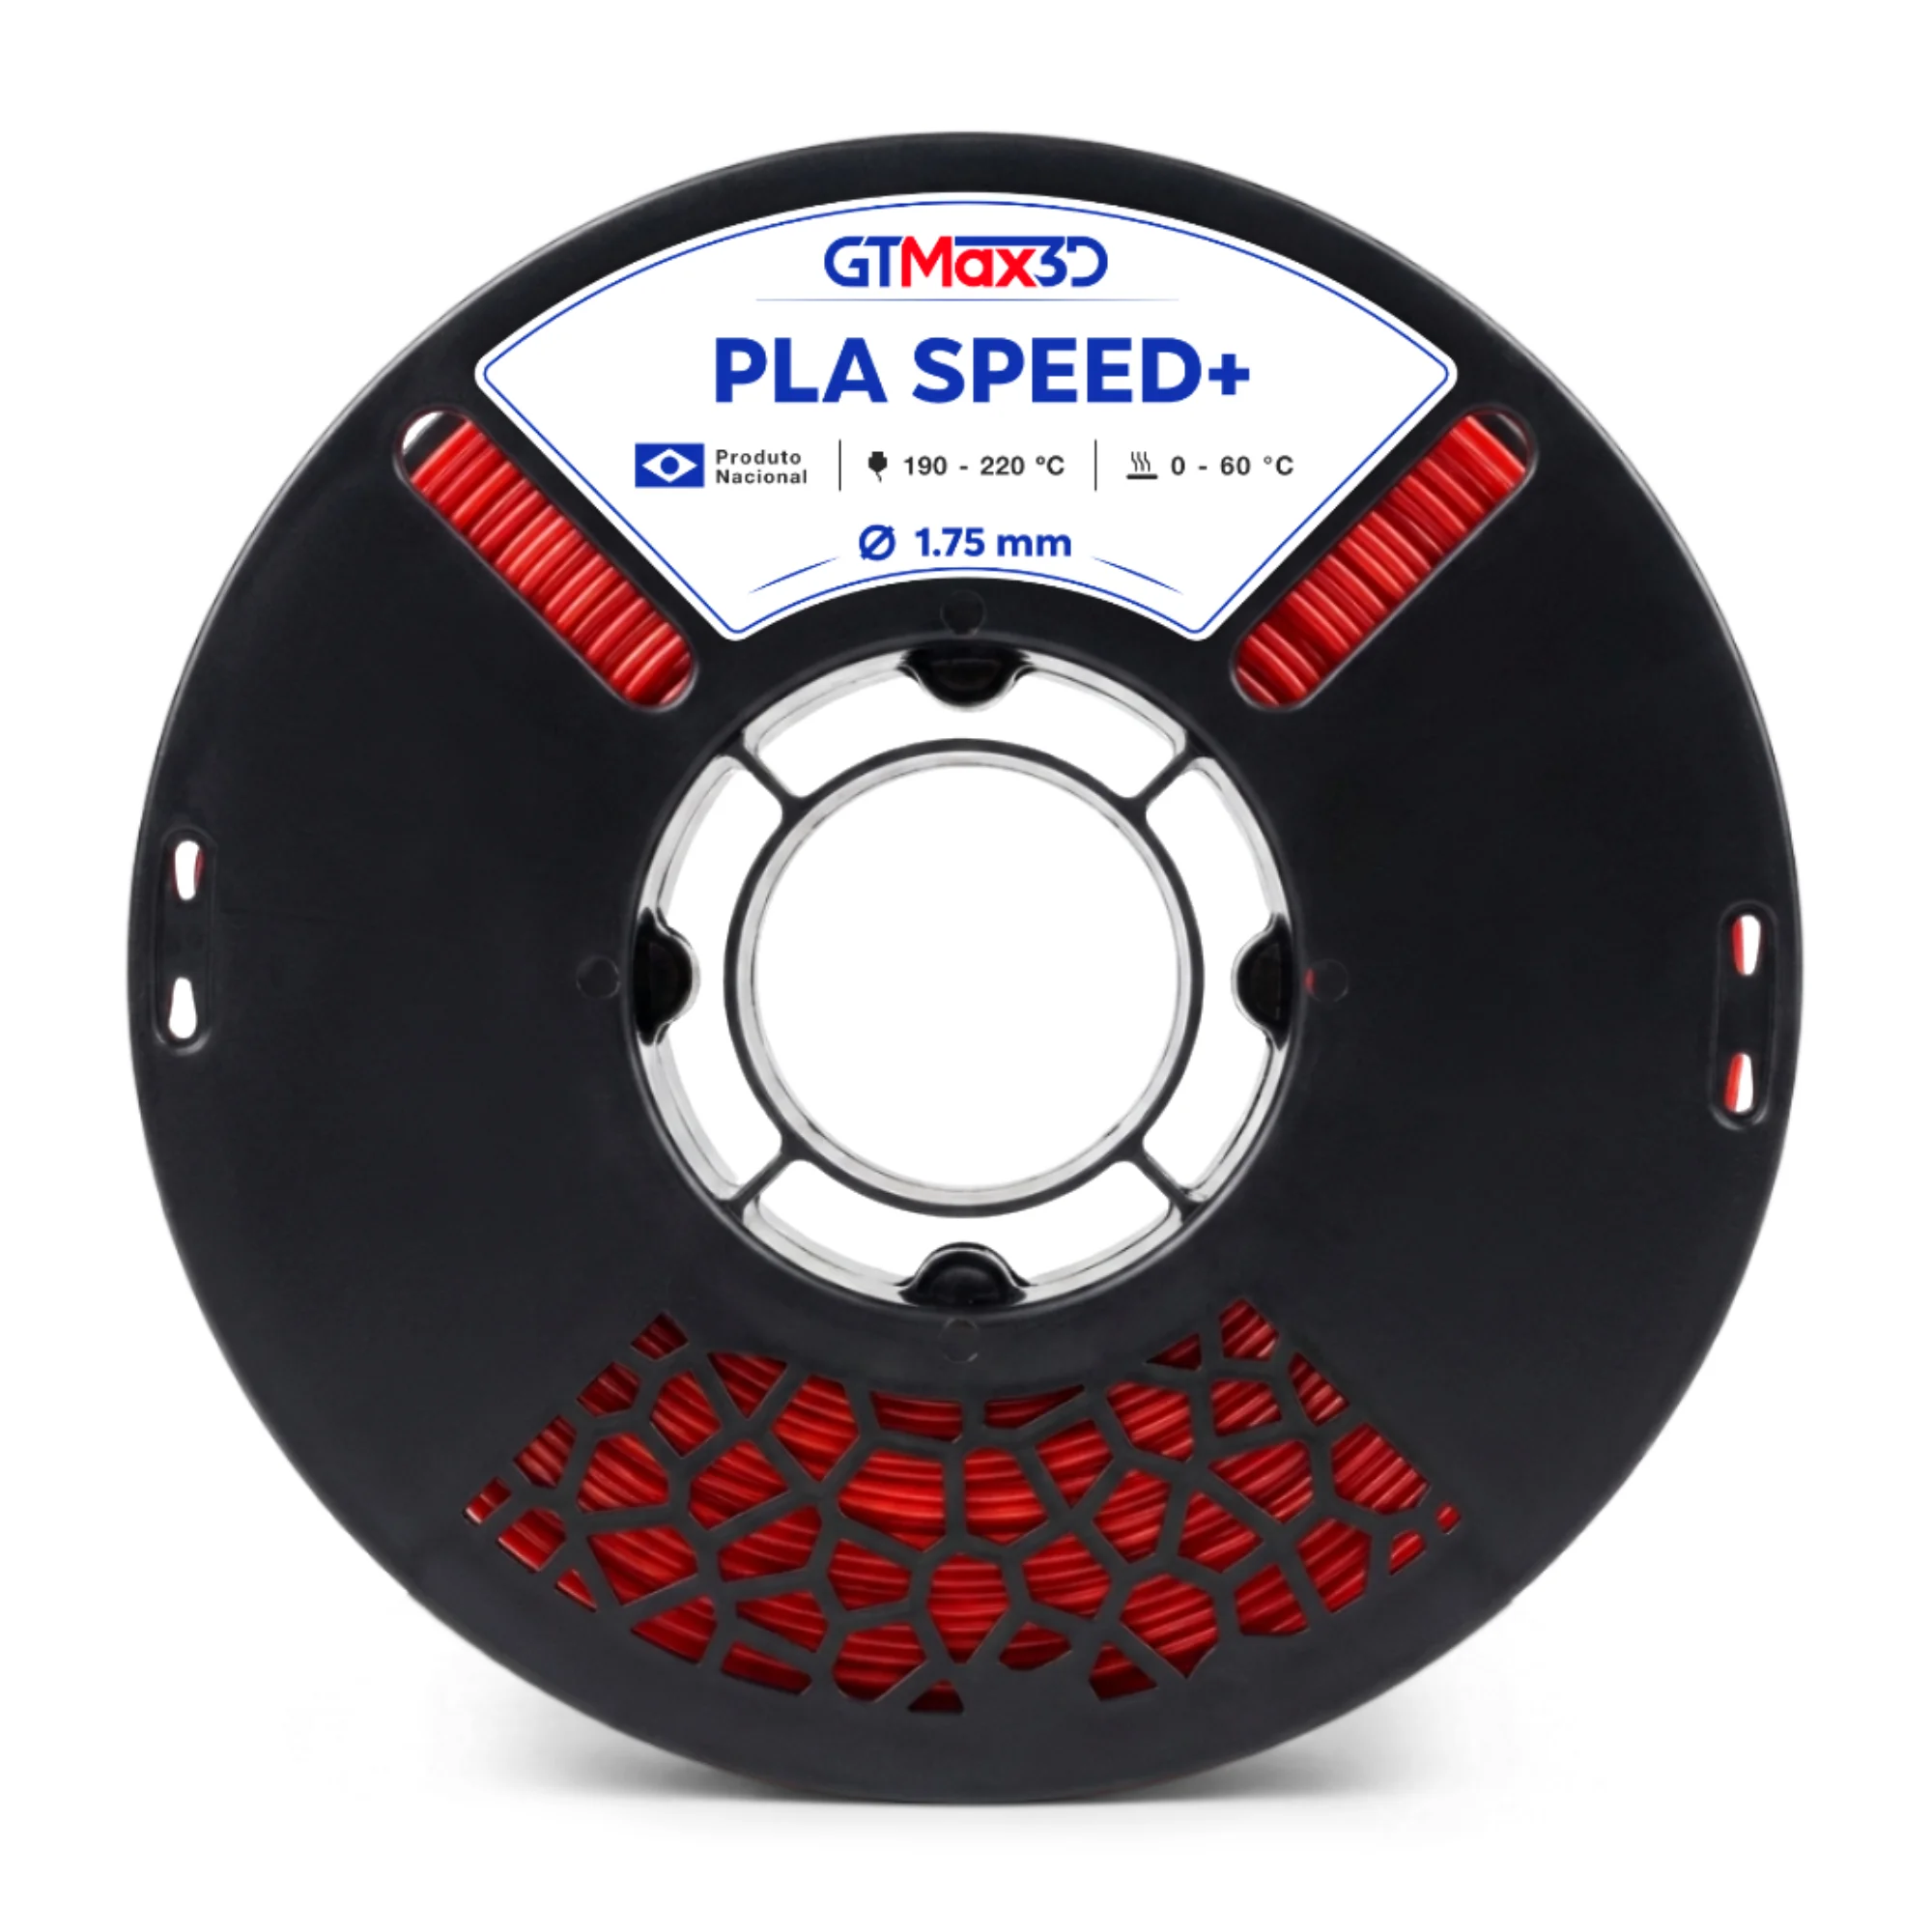
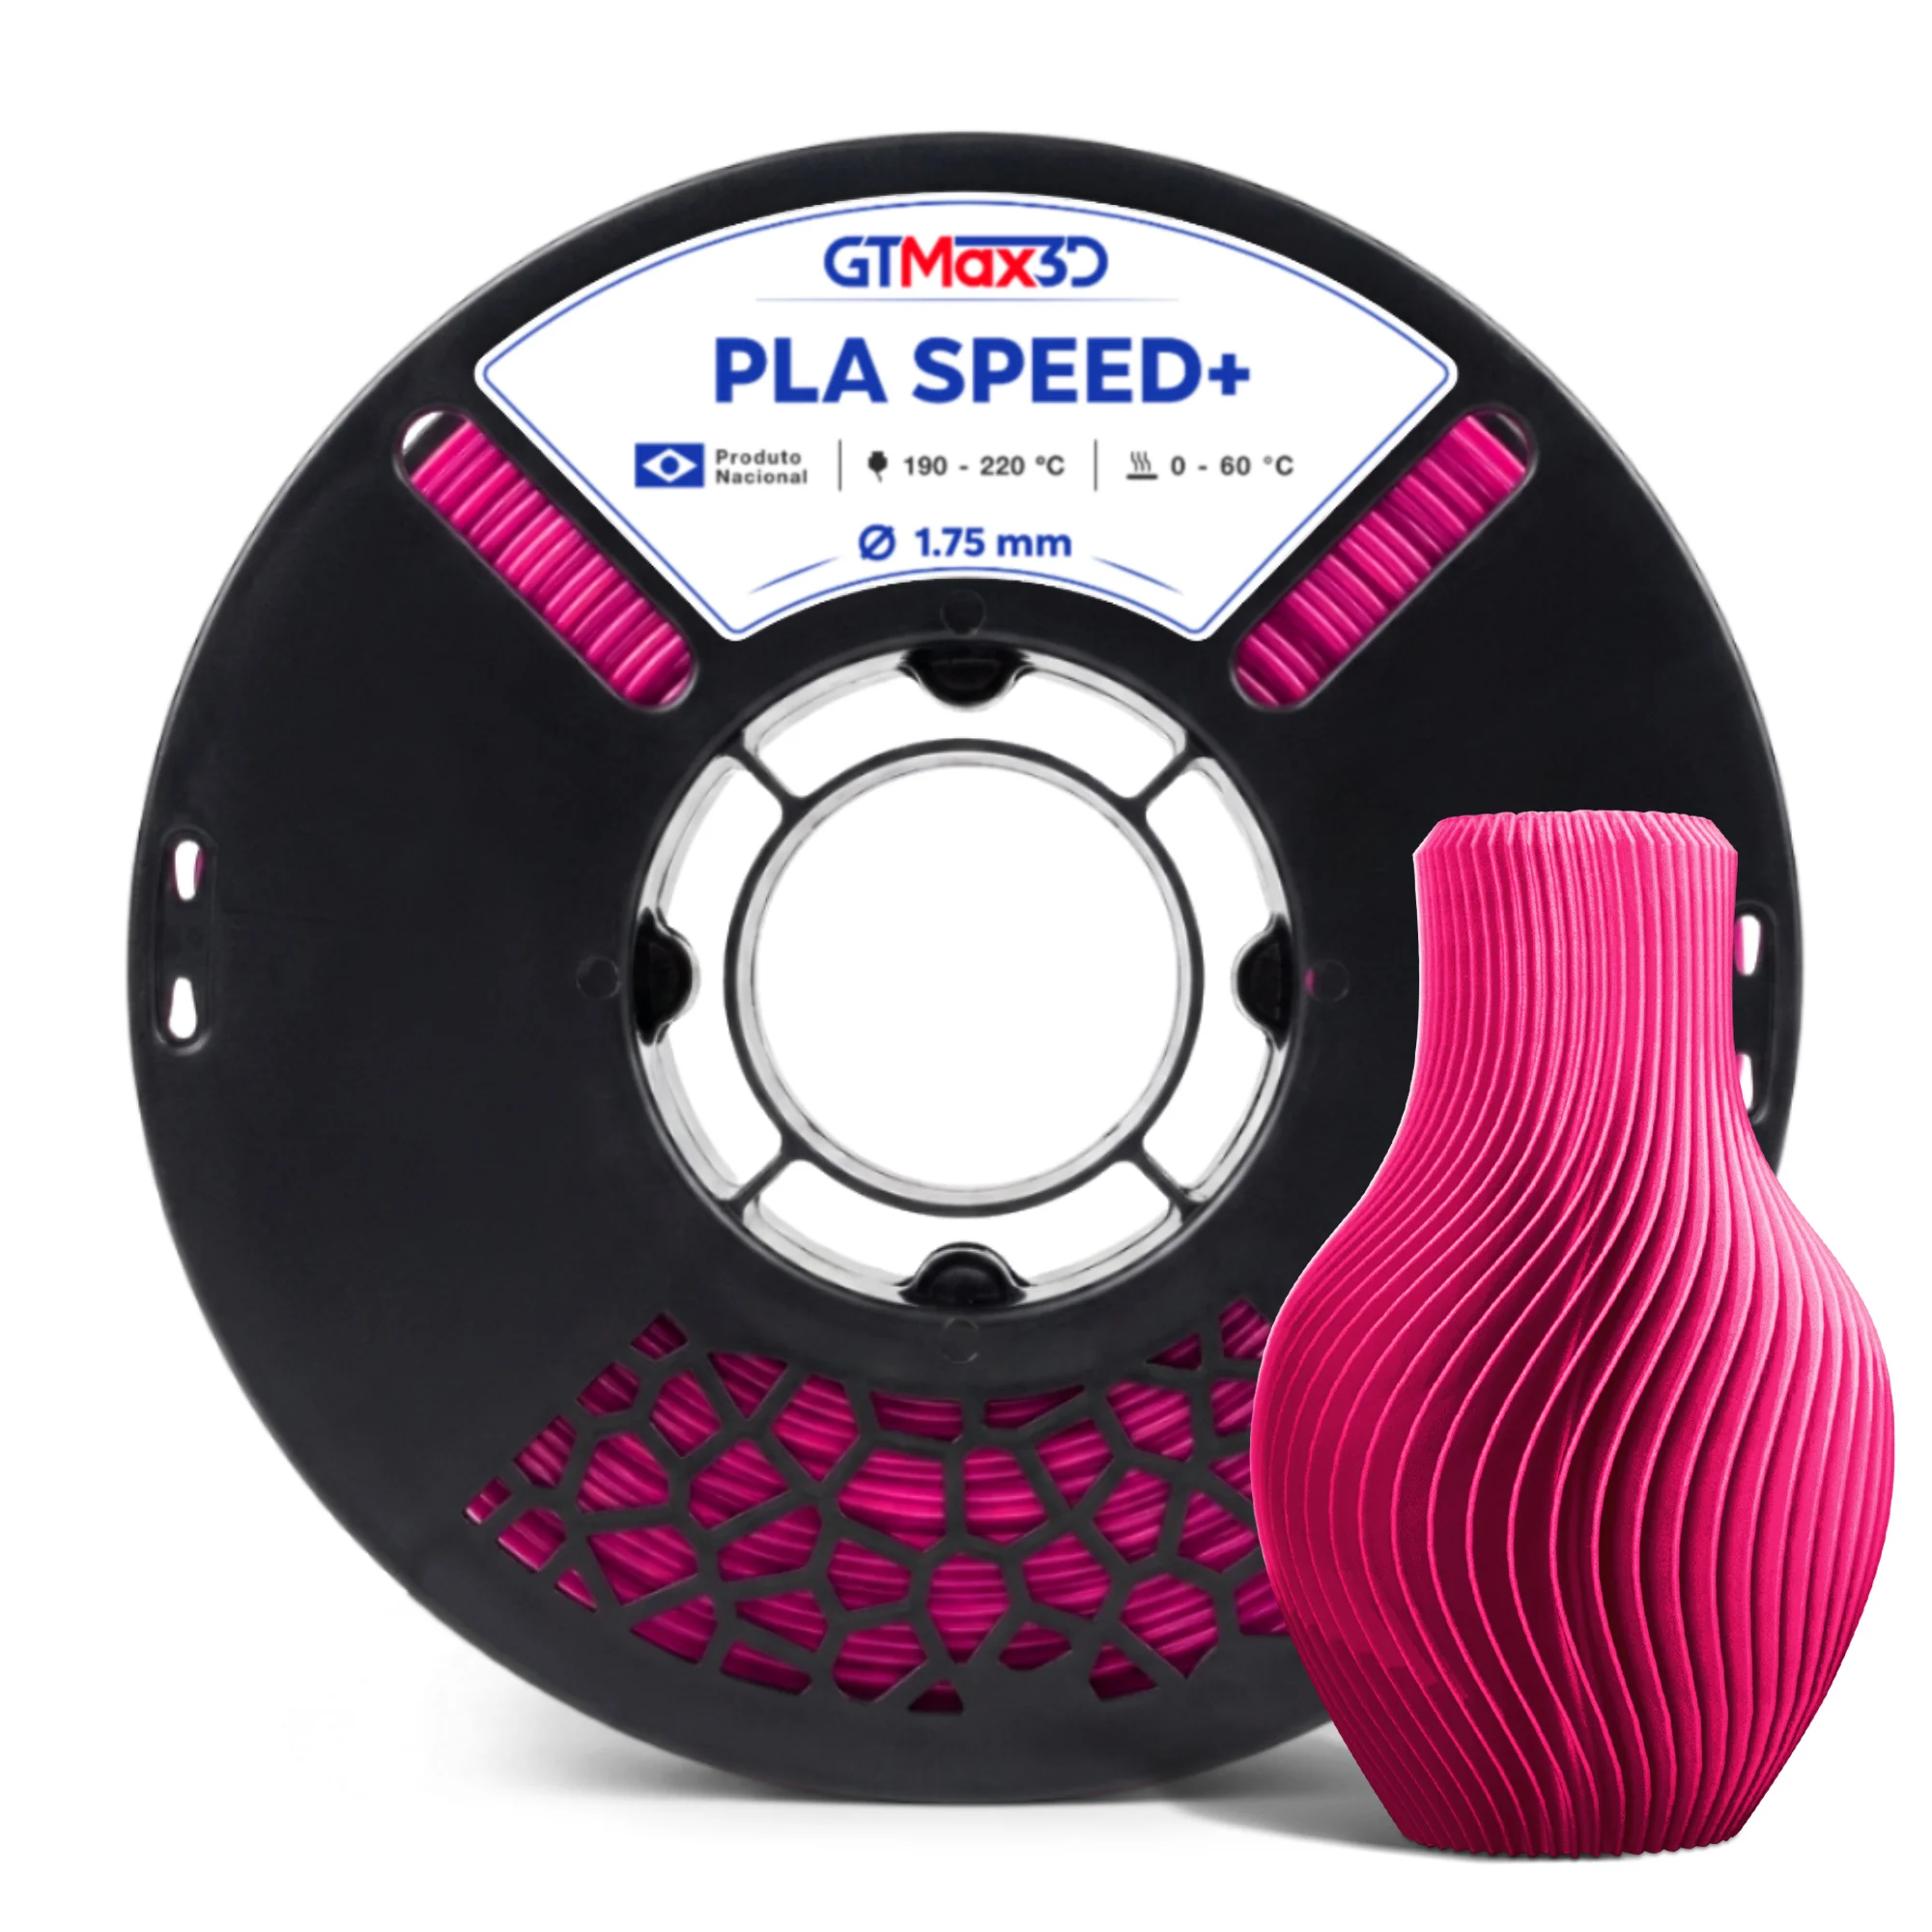
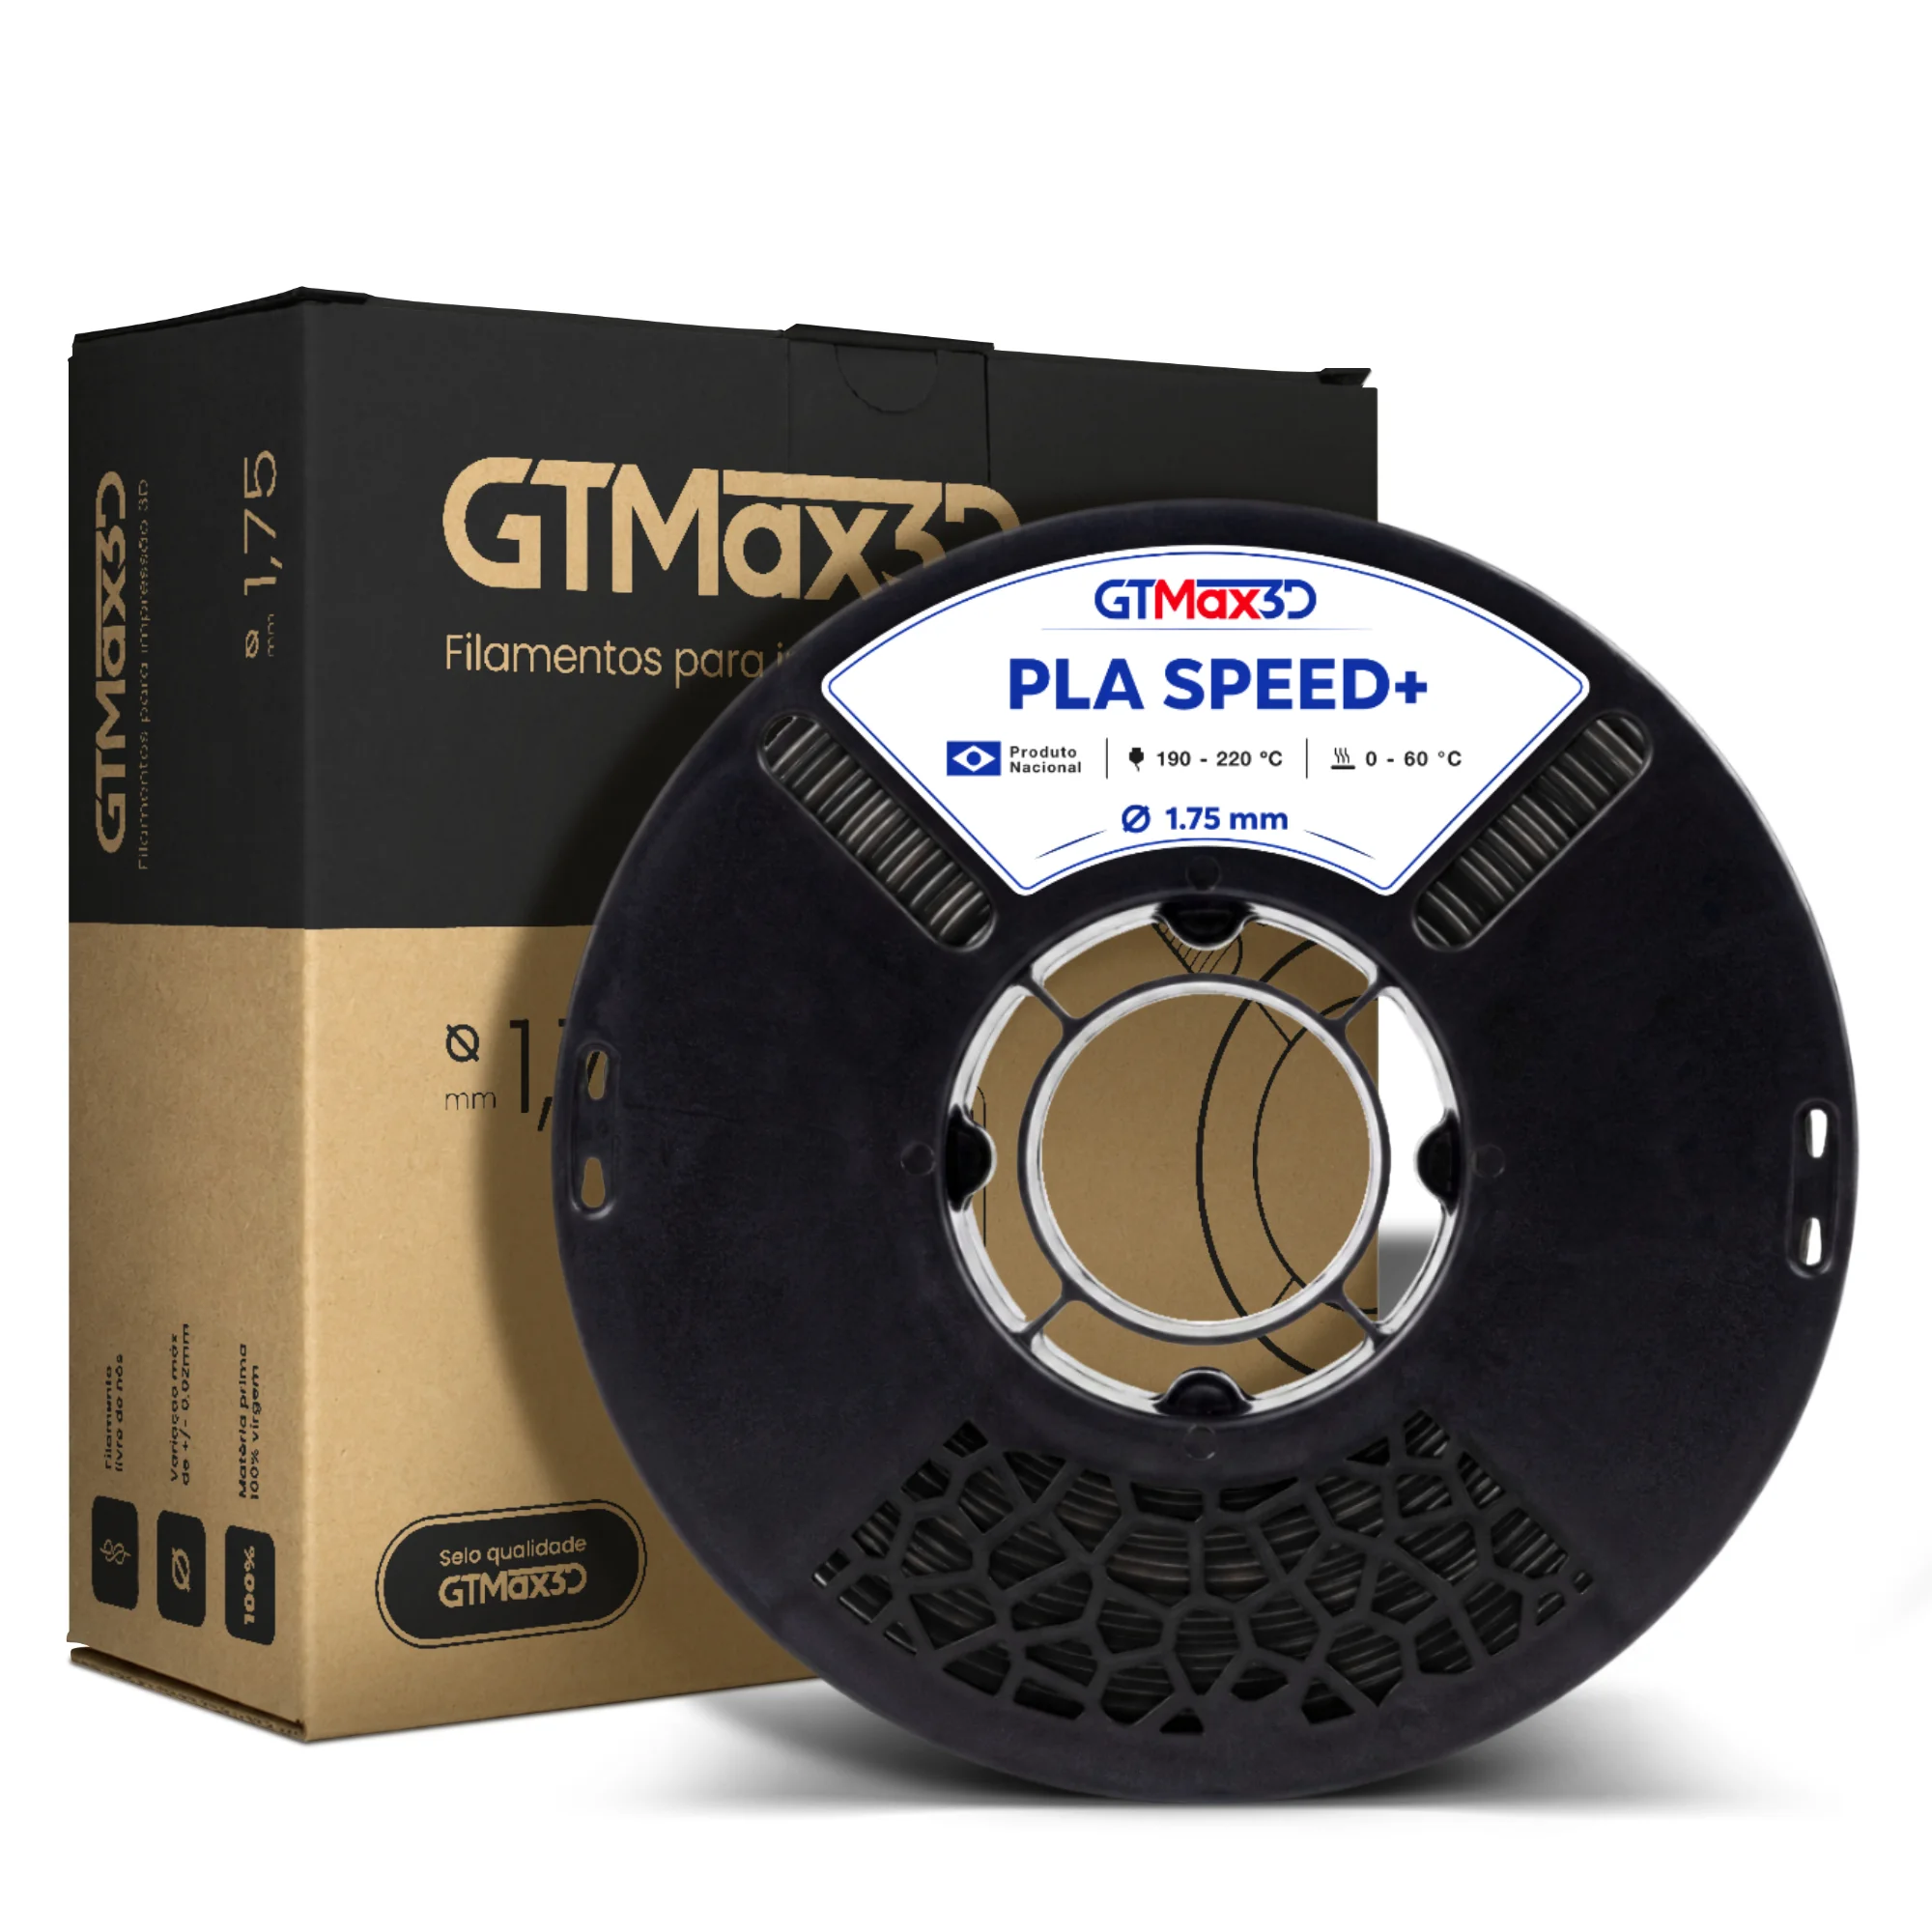
O PLA Hyper 1,75 mm apresentado pela Suiça Box foi desenvolvido para aplicações que exigem produtividade em impressão 3D. A empresa atua no comércio online desde 30 de dezembro de 2013 e trabalha como fabricante, distribuidora e fornecedora de produtos para diferentes públicos.
Ainda assim, a escolha final deve considerar as especificações da impressora, o projeto e a recomendação do fabricante do equipamento.
Critérios técnicos para escolher o filamento
- Compatibilidade com a impressora: confirme se o equipamento utiliza filamento de 1,75 mm e se trabalha com sistema aberto FDM/FFF. O PLA Hyper é indicado para impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e similares.
-
Diâmetro e tolerância: o diâmetro nominal precisa corresponder ao sistema de alimentação da impressora. Neste produto, o diâmetro é de 1,75 mm e a tolerância dimensional informada é de ± 0,03 mm.
Essa regularidade contribui para uma alimentação mais previsível, mas o desempenho também depende do extrusor, do bico e da calibração do equipamento.
-
Faixa de temperatura: verifique se a impressora consegue operar dentro da faixa indicada para o material. Para o PLA Hyper, a temperatura de impressão informada é de 190 °C a 230 °C, enquanto a mesa pode trabalhar entre 25 °C e 60 °C.
O ponto ideal deve ser validado com testes e com o perfil recomendado para a máquina.
-
Objetivo da impressão: protótipos, peças decorativas, componentes funcionais, aulas e produção seriada podem exigir configurações diferentes.
Para trabalhos em alta velocidade, é importante confirmar se a impressora, o bico, o sistema de movimentação e o fatiador suportam o ritmo pretendido.
-
Qualidade e confiabilidade do processo: acabamento superficial, resistência mecânica, aderência e ocorrência de falhas dependem da combinação entre filamento seco, perfil de impressão, nivelamento da mesa, fluxo e condições do equipamento.
Não é adequado atribuir o resultado somente ao material.
- Armazenamento: mantenha o rolo protegido de umidade, poeira e calor excessivo. Em qualquer filamento PLA, a absorção de umidade pode afetar a extrusão e o acabamento; por isso, observe o estado do material antes de iniciar uma produção.
- Formato do carretel: confirme se as dimensões do rolo são compatíveis com o suporte da impressora ou com o sistema de alimentação utilizado. O produto informado possui carretel vazio com diâmetro externo de 200 mm.
Especificações do PLA Hyper 1,75 mm
- Material: PLA Hyper.
- Diâmetro: 1,75 mm.
- Tolerância dimensional: ± 0,03 mm.
- Temperatura de impressão informada: 190 °C a 230 °C.
- Temperatura da mesa informada: 25 °C a 60 °C.
- Compatibilidade: impressoras FDM/FFF de sistema aberto, como Bambu Lab e similares.
- Peso líquido: 1 kg.
- Dimensões da embalagem: 210 × 210 × 70 mm.
- Carretel vazio: diâmetro externo de 200 mm.
- Uso indicado: prototipagem rápida, produção seriada e produção em pequena ou média escala.
A descrição do produto informa capacidade de impressão de até 10 vezes mais rápida do que filamentos PLA convencionais. Esse dado deve ser entendido como uma característica declarada do produto, não como resultado assegurado em toda impressora ou aplicação.
A velocidade efetiva depende do conjunto formado por hardware, bico, temperatura, refrigeração, geometria da peça, altura de camada e parâmetros do fatiador.
Como interpretar a intenção de busca?
A busca por comprar filamento para impressora 3D pode indicar necessidades diferentes: encontrar um material compatível, reduzir falhas, imprimir mais rapidamente, produzir protótipos ou escolher um rolo adequado para uso profissional e educacional.
Antes da decisão, compare o diâmetro do filamento com a especificação da impressora, confira as faixas de temperatura e verifique se o carretel cabe no suporte disponível.
Para uma escolha mais segura, também vale separar três níveis de informação: dados confirmados do produto, como diâmetro, tolerância e temperaturas informadas; requisitos do equipamento, que devem ser conferidos no manual da impressora; e recomendações de processo, que precisam ser validadas por testes de temperatura, fluxo e velocidade.
Essa distinção evita esperar o mesmo resultado em máquinas com configurações diferentes. Quem precisar confirmar compatibilidade, disponibilidade ou orientação de compra pode consultar diretamente a Suiça Box pelo site ou WhatsApp.
O atendimento é realizado online, e a empresa oferece o filamento para makers, hobbistas, instituições educacionais e empresas de impressão 3D, sem substituir a verificação técnica das especificações do equipamento.
Como configurar e usar o Filamento PLA Hyper em impressoras 3D?
O PLA Hyper foi desenvolvido para impressão FDM/FFF em alta produtividade, mas o melhor resultado depende da combinação entre filamento, impressora, bico, mesa, fatiador e geometria da peça.
Antes de comprar filamento para impressora 3D, confirme se o equipamento aceita filamento de 1,75 mm e se possui sistema aberto compatível com os parâmetros recomendados.
Especificações que orientam a configuração
- Material: PLA Hyper.
- Diâmetro nominal: 1,75 mm.
- Tolerância dimensional informada: ± 0,03 mm.
- Temperatura do bico: de 190 °C a 230 °C.
- Temperatura da mesa: de 25 °C a 60 °C.
- Compatibilidade: impressoras FDM/FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
- Aplicações: protótipos, peças funcionais, produção seriada e projetos de pequena ou média escala.
As faixas de temperatura são pontos de partida, não uma certeza de desempenho idêntico em todas as máquinas. A temperatura ideal deve ser validada com um teste simples, observando adesão entre camadas, acabamento superficial, formação de fios e regularidade do fluxo.
Passo a passo de configuração
-
Confirme a compatibilidade da impressora. Verifique se o caminho do filamento foi projetado para 1,75 mm e se o equipamento trabalha com PLA em sistema FDM/FFF aberto.
Também confira se o carretel pode ser instalado e desenrolado sem resistência excessiva.
-
Prepare o carretel. Mantenha a ponta do filamento presa até o momento de carregá-lo.
Evite cruzar ou deixar o material solto no carretel, pois isso pode interromper a alimentação durante a impressão.
-
Carregue o filamento. Aqueça o bico conforme o procedimento da impressora, introduza o PLA Hyper pelo sistema de alimentação e faça a extrusão até que o material antigo seja removido e o fluxo fique contínuo.
-
Defina uma temperatura inicial. Use um valor dentro da faixa de 190 °C a 230 °C.
Em seguida, ajuste gradualmente conforme o comportamento observado no teste de temperatura ou em uma peça de calibração.
-
Configure a mesa. Comece com um valor entre 25 °C e 60 °C, respeitando a capacidade da impressora e as características da superfície de impressão.
A primeira camada deve ser acompanhada com atenção, pois nivelamento, limpeza e distância do bico influenciam diretamente a adesão.
-
Ajuste o perfil de velocidade. O PLA Hyper é voltado à produtividade e pode ser usado em impressões de alta velocidade, mas a velocidade máxima depende do hotend, da vazão volumétrica, do resfriamento, da aceleração e da estrutura da impressora.
A alegação de impressão até 10 vezes mais rápida é uma característica declarada do produto, não um resultado universal para qualquer configuração.
-
Faça uma impressão de validação. Use uma peça pequena ou um teste de calibração para observar dimensões, detalhes, pontes, paredes, preenchimento e união entre camadas antes de iniciar uma produção maior.
-
Registre o perfil aprovado. Anote temperatura do bico, temperatura da mesa, velocidade, resfriamento e demais ajustes que funcionaram na sua impressora.
Essa prática facilita a repetição do resultado e reduz tentativas desnecessárias.
Cuidados de armazenamento
O PLA deve ser protegido contra umidade, poeira e exposição prolongada ao ambiente. Quando não estiver em uso, mantenha o carretel em embalagem ou recipiente adequado e evite deixá-lo próximo a fontes de calor.
Se o material apresentar estalos, bolhas, superfície irregular ou fluxo instável, considere que pode ter absorvido umidade e avalie um procedimento de secagem compatível com as orientações do fabricante do filamento e da impressora.
Não force o filamento durante a alimentação e não deixe a ponta solta no carretel.
O armazenamento cuidadoso ajuda a preservar a regularidade do diâmetro e pode contribuir para reduzir falhas e desperdícios, embora o resultado também dependa do estado da máquina e do perfil de impressão.
O que observar durante a impressão?
- Acabamento superficial: linhas uniformes e ausência de falhas indicam que fluxo, temperatura e resfriamento estão próximos de uma configuração adequada.
- Resistência mecânica: a união entre camadas, a orientação da peça e o preenchimento influenciam a resistência final. O PLA Hyper pode atender a peças funcionais, mas a aplicação deve ser validada conforme o esforço esperado.
- Produtividade: velocidades elevadas somente são úteis quando a impressora consegue manter vazão, resfriamento e precisão suficientes. Aumentar a velocidade sem revisar esses fatores pode prejudicar detalhes e adesão entre camadas.
- Redução de falhas: a tolerância dimensional informada de ± 0,03 mm favorece uma alimentação mais previsível, mas não elimina problemas causados por umidade, bico parcialmente obstruído, nivelamento incorreto ou configuração inadequada.
- Compatibilidade real: mesmo que o filamento seja compatível com sistemas FDM/FFF abertos, sempre valide o perfil no modelo específico de impressora antes de iniciar uma sequência de produção.
Aplicações; sustentabilidade e critérios para escolher o fornecedor
Onde o Filamento PLA Hyper pode ser aplicado?
O Filamento PLA Hyper atende diferentes contextos de impressão FDM/FFF em sistemas abertos.
Sua proposta combina produtividade em alta velocidade, definição de superfície e resistência mecânica adequada a diversas peças, mas a escolha final deve considerar o tipo de impressora, o perfil de fatiamento, a geometria do modelo e o objetivo de uso.
Aplicações coerentes com esse perfil incluem:
- Produção seriada: fabricação repetida de peças, componentes, organizadores e itens personalizados quando a prioridade é reduzir o tempo de impressão sem abandonar a consistência do processo.
- Prototipagem rápida: criação e validação de modelos antes de etapas posteriores de desenvolvimento, permitindo revisar dimensões, encaixes e formato com agilidade.
- Pequenas e médias produções: fabricação sob demanda para empresas, oficinas e profissionais que precisam alternar modelos ou produzir lotes menores.
- Makers e hobbistas: desenvolvimento de projetos pessoais, acessórios, objetos decorativos e peças funcionais em impressoras compatíveis.
- Instituições educacionais: atividades práticas de modelagem, prototipagem e aprendizagem sobre fabricação digital, respeitando os procedimentos de segurança e operação do equipamento.
Quando a produtividade em alta velocidade é relevante?
A descrição do produto informa capacidade de impressão de até 10 vezes mais velocidade em relação a filamentos PLA convencionais. Esse dado deve ser interpretado como uma característica declarada do produto, e não como um resultado assegurado em qualquer impressora ou modelo.
A velocidade efetiva depende de fatores como limite mecânico do equipamento, vazão do hotend, altura de camada, resfriamento, aceleração, complexidade da peça e configuração do fatiador.
Para produção seriada, o PLA Hyper pode ser considerado quando o fluxo de trabalho exige maior volume de peças ou redução do tempo de fabricação. Antes de iniciar um lote, é recomendável validar uma amostra e observar:
- estabilidade das camadas em diferentes velocidades;
- definição de detalhes e acabamento superficial;
- aderência à mesa e comportamento nas primeiras camadas;
- resistência mecânica compatível com a função da peça;
- ocorrência de falhas, stringing ou deformações;
- consumo de material e necessidade de retrabalho.
Essa validação evita tratar a velocidade nominal como único critério de compra. Para peças críticas, com encaixes precisos ou exigência estrutural elevada, o perfil deve ser ajustado e testado de acordo com o projeto.
Prototipagem e pequena ou média escala
Em prototipagem, a principal vantagem prática do PLA Hyper está na possibilidade de iterar mais rapidamente entre uma versão e outra. O material pode ser adequado para avaliar proporções, ergonomia, montagem e aparência antes de investir em métodos de fabricação definitivos.
Ainda assim, o protótipo impresso não deve ser automaticamente considerado equivalente ao produto final em resistência, durabilidade ou comportamento em ambientes específicos.
Para pequenas e médias escalas, a decisão deve considerar o equilíbrio entre produtividade e controle de qualidade. Um fluxo recomendável é:
- selecionar um modelo representativo do lote;
- configurar o perfil de acordo com a impressora e o fabricante do filamento;
- produzir uma unidade de teste;
- verificar dimensões, acabamento e resistência necessária;
- registrar os parâmetros aprovados;
- acompanhar as primeiras unidades do lote para identificar variações.
Esse procedimento é especialmente útil para empresas de impressão 3D e profissionais que precisam manter repetibilidade sem presumir que o mesmo perfil funcionará igualmente em todos os equipamentos.
Sustentabilidade e embalagem
A embalagem ecológica é apresentada como um diferencial do Filamento PLA Hyper e se conecta a uma preocupação crescente com sustentabilidade na cadeia de impressão 3D.
Para avaliar esse aspecto com responsabilidade, é importante observar não apenas a embalagem, mas também o desperdício gerado por falhas, suportes, purgas, testes e peças descartadas.
Na prática, reduzir perdas depende de preparação adequada, armazenamento correto, calibração da impressora e escolha de parâmetros compatíveis com o projeto.
A sustentabilidade, portanto, deve ser analisada como um conjunto de decisões: utilizar somente o material necessário, reaproveitar o que for tecnicamente possível e descartar resíduos conforme as orientações locais aplicáveis.
A embalagem ecológica contribui para uma compra mais alinhada a critérios ambientais, mas não substitui a verificação das necessidades técnicas da aplicação.
Compatibilidade, qualidade de impressão, produtividade e possibilidade de reduzir retrabalho continuam sendo fatores essenciais.
Como escolher o fornecedor?
Ao escolher onde comprar filamento para impressora 3D, avalie se o fornecedor apresenta informações técnicas suficientes para a configuração do material, oferece um canal de atendimento acessível e consegue orientar a seleção conforme o uso pretendido.
Também é útil confirmar a compatibilidade com uma impressora FDM/FFF de sistema aberto, o diâmetro do filamento, a tolerância dimensional e as faixas de temperatura recomendadas.
Para o Filamento PLA Hyper, o atendimento direto pelo site ou WhatsApp pode ser utilizado para esclarecer disponibilidade, compatibilidade, condições de compra e orientações comerciais atualizadas. Essas informações devem ser confirmadas diretamente com a empresa antes do pedido.
Esses materiais ajudam a relacionar as características do filamento às exigências do equipamento e ao objetivo de produção.
Se você pretende comprar filamento para impressora 3D para produção, prototipagem, uso educacional ou projetos pessoais, informe ao atendimento o modelo da impressora, o tipo de peça, a velocidade desejada e a finalidade de uso.
Assim, a consulta pelo site ou WhatsApp pode ser mais objetiva, sem substituir a validação prática do perfil na própria impressora.
Perguntas frequentes
O Filamento PLA Hyper funciona em qualquer impressora 3D?
Não necessariamente. Ele é indicado para impressoras FDM/FFF de sistema aberto que utilizem filamento de 1,75 mm. A compatibilidade prática também depende do alimentador, do hotend, da mesa e da capacidade de controle de temperatura da máquina.
Qual temperatura devo usar no bico?
A faixa informada é de 190 °C a 230 °C. Comece dentro desse intervalo e valide a temperatura com uma peça de teste.
Temperatura muito baixa pode prejudicar o fluxo e a adesão entre camadas; temperatura excessiva pode afetar detalhes e aumentar a formação de fios.
Qual temperatura devo usar na mesa?
A faixa indicada é de 25 °C a 60 °C. O valor adequado varia conforme a superfície da mesa, o ambiente e a geometria da peça. Observe especialmente a primeira camada antes de ajustar outros parâmetros.
O PLA Hyper permite imprimir mais rápido?
Ele foi desenvolvido para alta produtividade e declara capacidade de imprimir até 10 vezes mais rápido que filamentos PLA convencionais. Esse potencial depende da impressora, do hotend, do resfriamento, da vazão e do perfil de fatiamento.
Por isso, faça uma calibração progressiva em vez de aplicar a velocidade máxima diretamente.
A tolerância de ± 0,03 mm promove uma impressão sem falhas?
Não. A tolerância dimensional contribui para uma alimentação mais consistente, mas falhas também podem surgir por umidade, problemas mecânicos, nivelamento, obstruções e parâmetros inadequados.
O material é indicado para peças funcionais?
O produto é descrito como adequado para peças funcionais e oferece boa resistência mecânica.
A resistência efetiva depende do desenho, da orientação, da quantidade de paredes, do preenchimento e da adesão entre camadas; portanto, aplicações que exigem desempenho específico devem ser testadas.
Como escolher o perfil ao comprar filamento para impressora 3D?
Verifique primeiro o diâmetro de 1,75 mm, a compatibilidade FDM/FFF, a faixa térmica da impressora e a capacidade de trabalhar na velocidade desejada.
Depois, use as faixas de 190 °C a 230 °C no bico e de 25 °C a 60 °C na mesa como referências para calibração. Para orientação sobre o produto e a compra direta, consulte a Suiça Box pelo site ou WhatsApp.
Para saber mais sobre comprar filamento impressora 3d
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.