Galeria
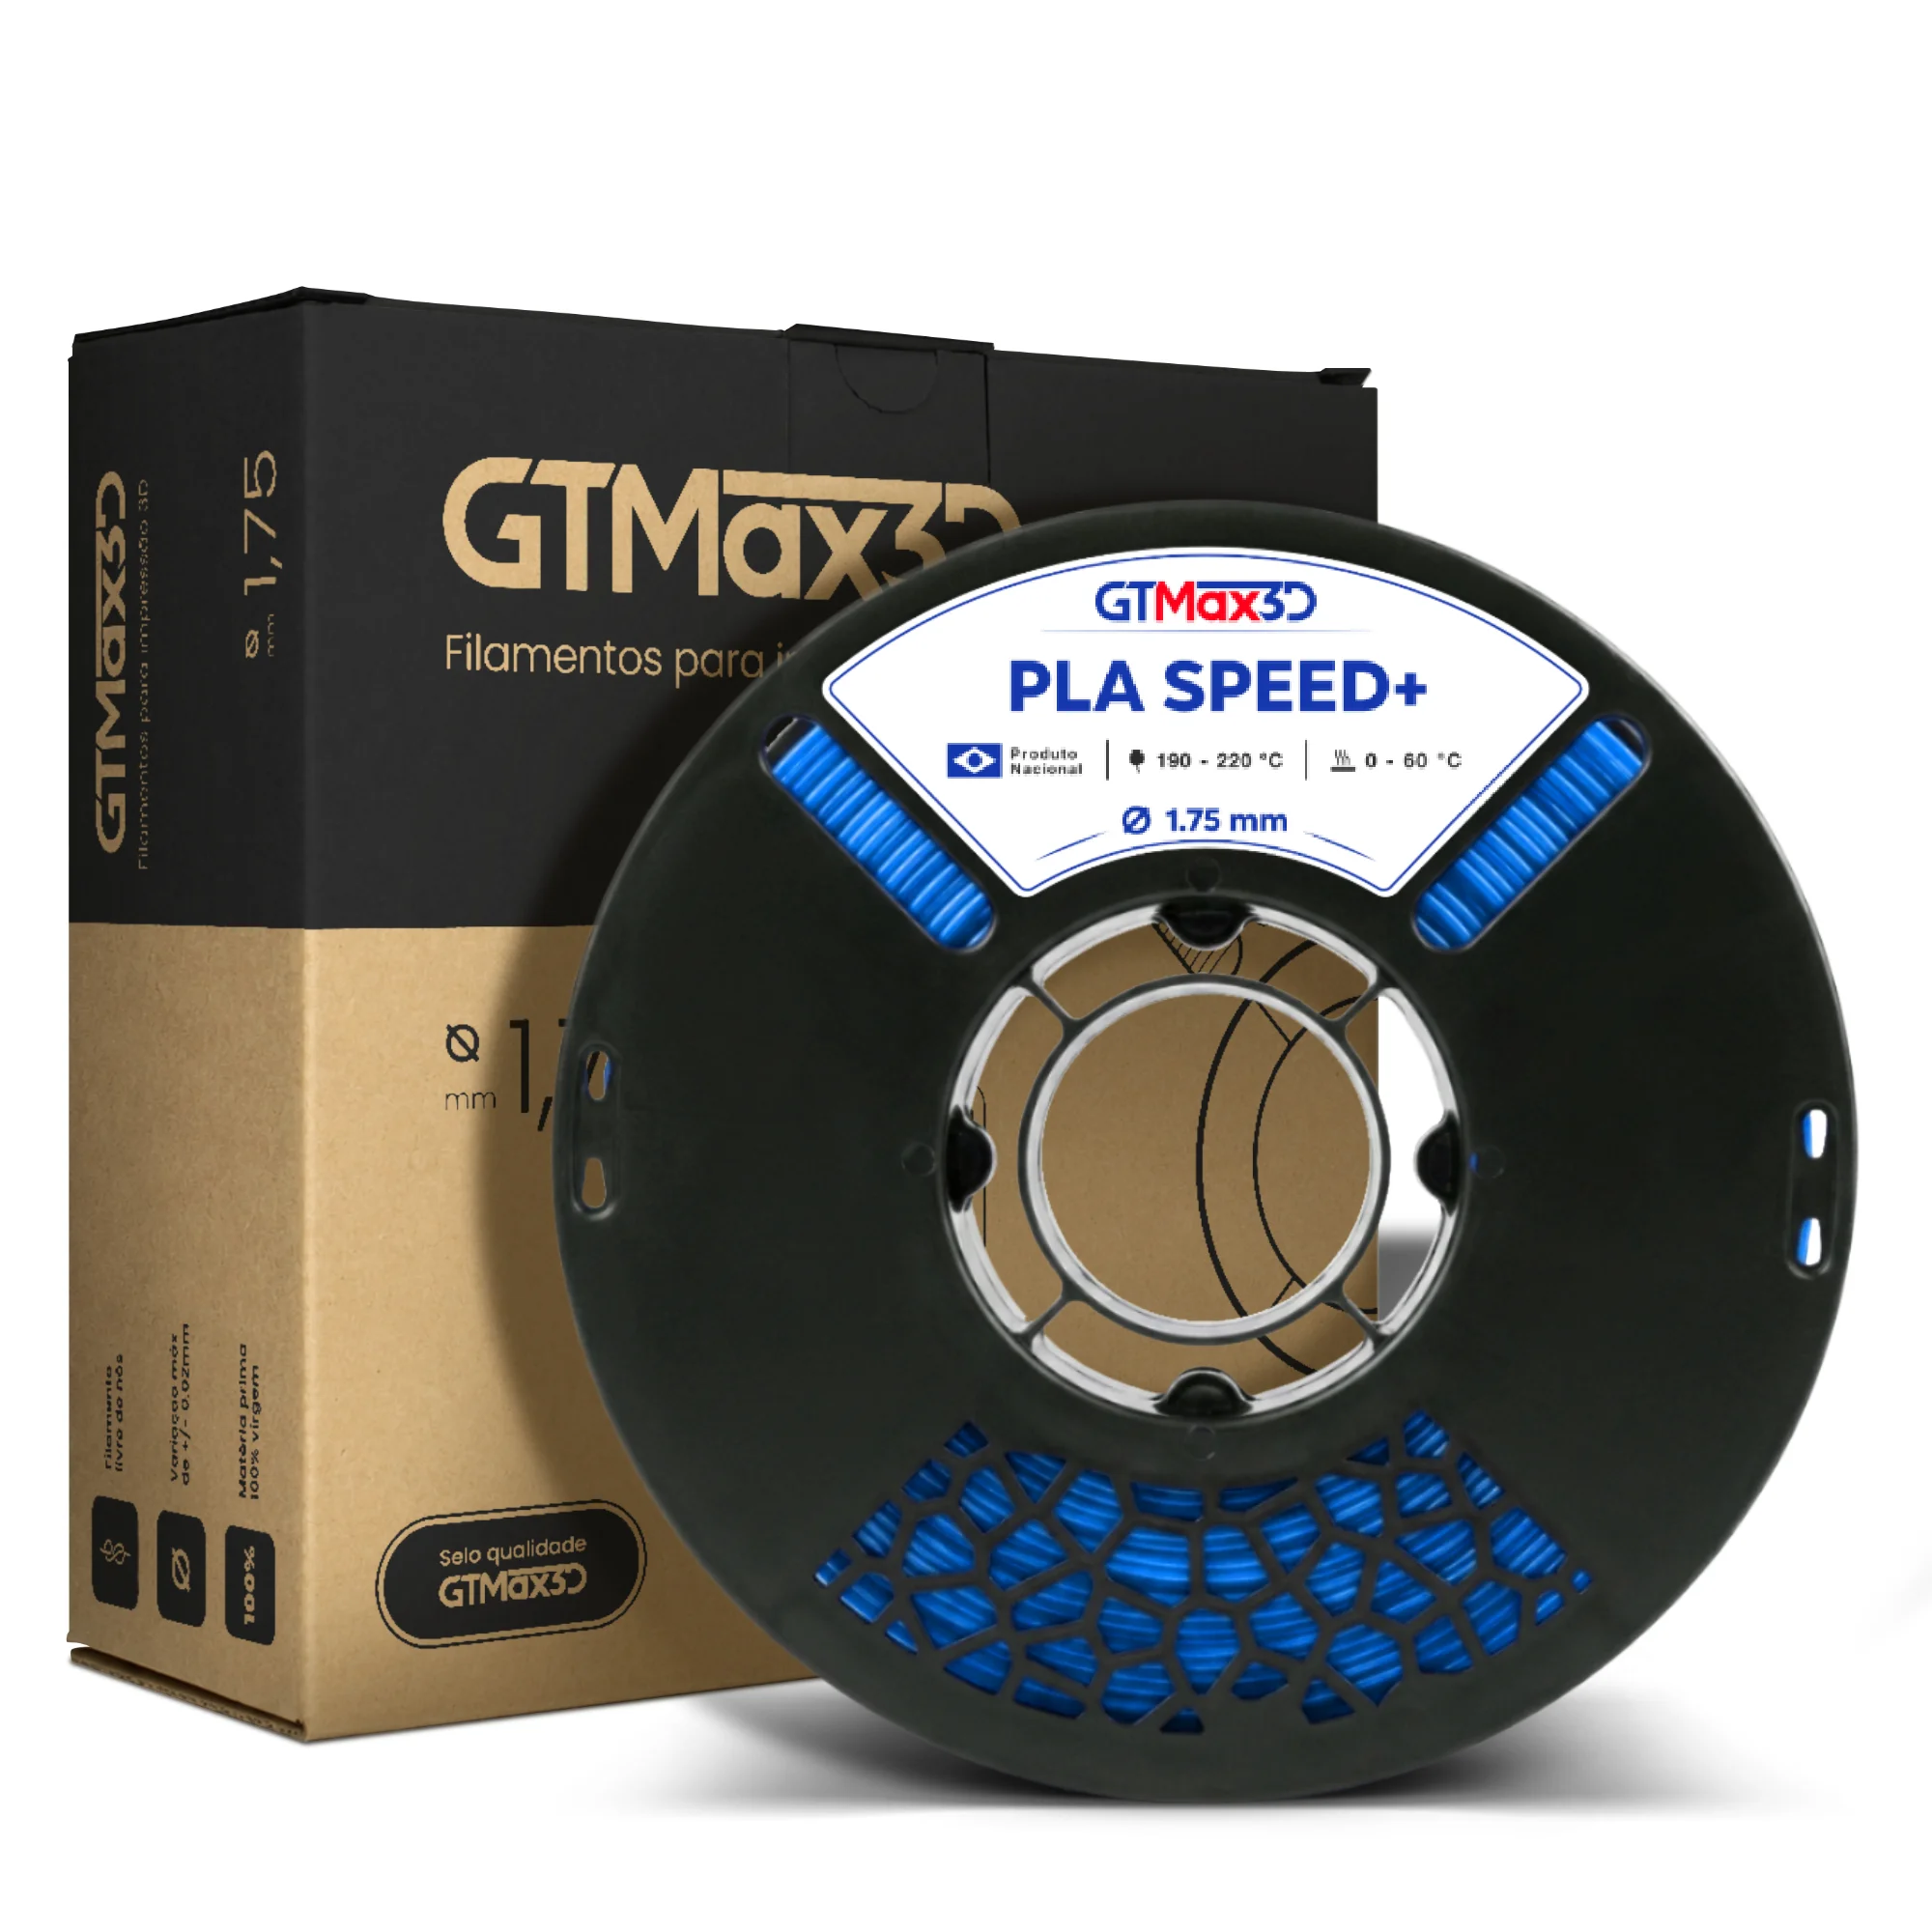
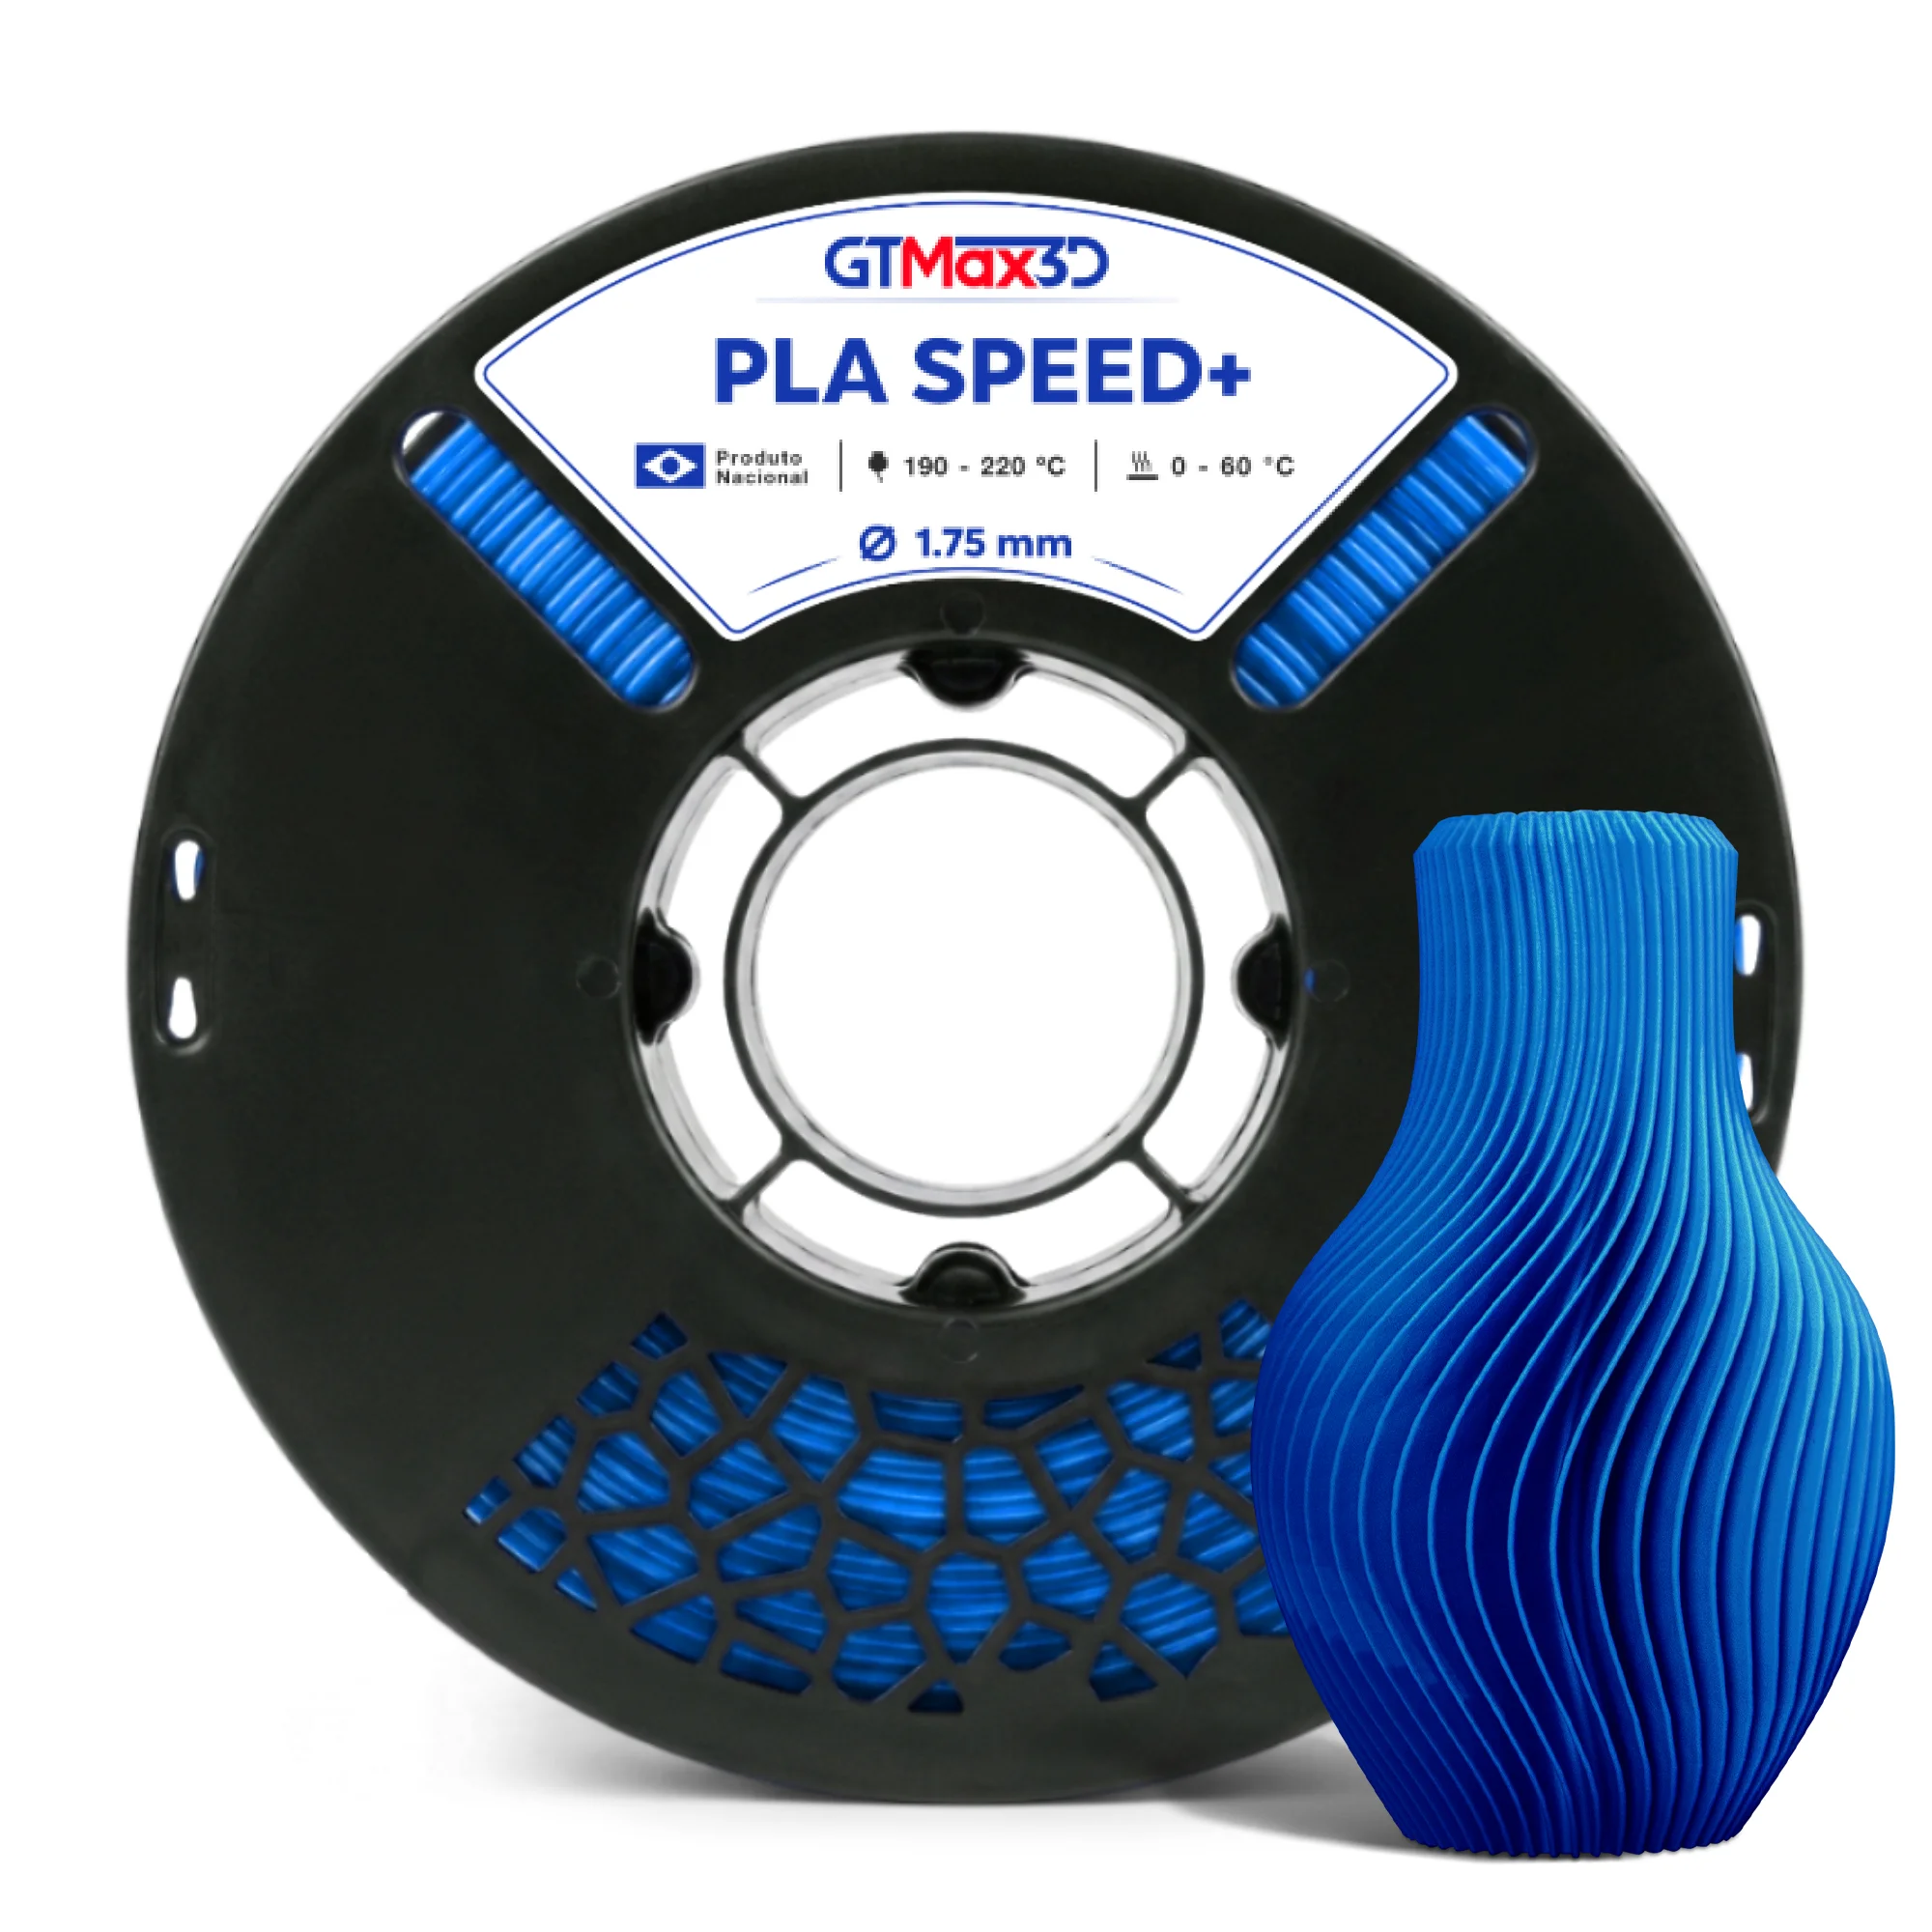
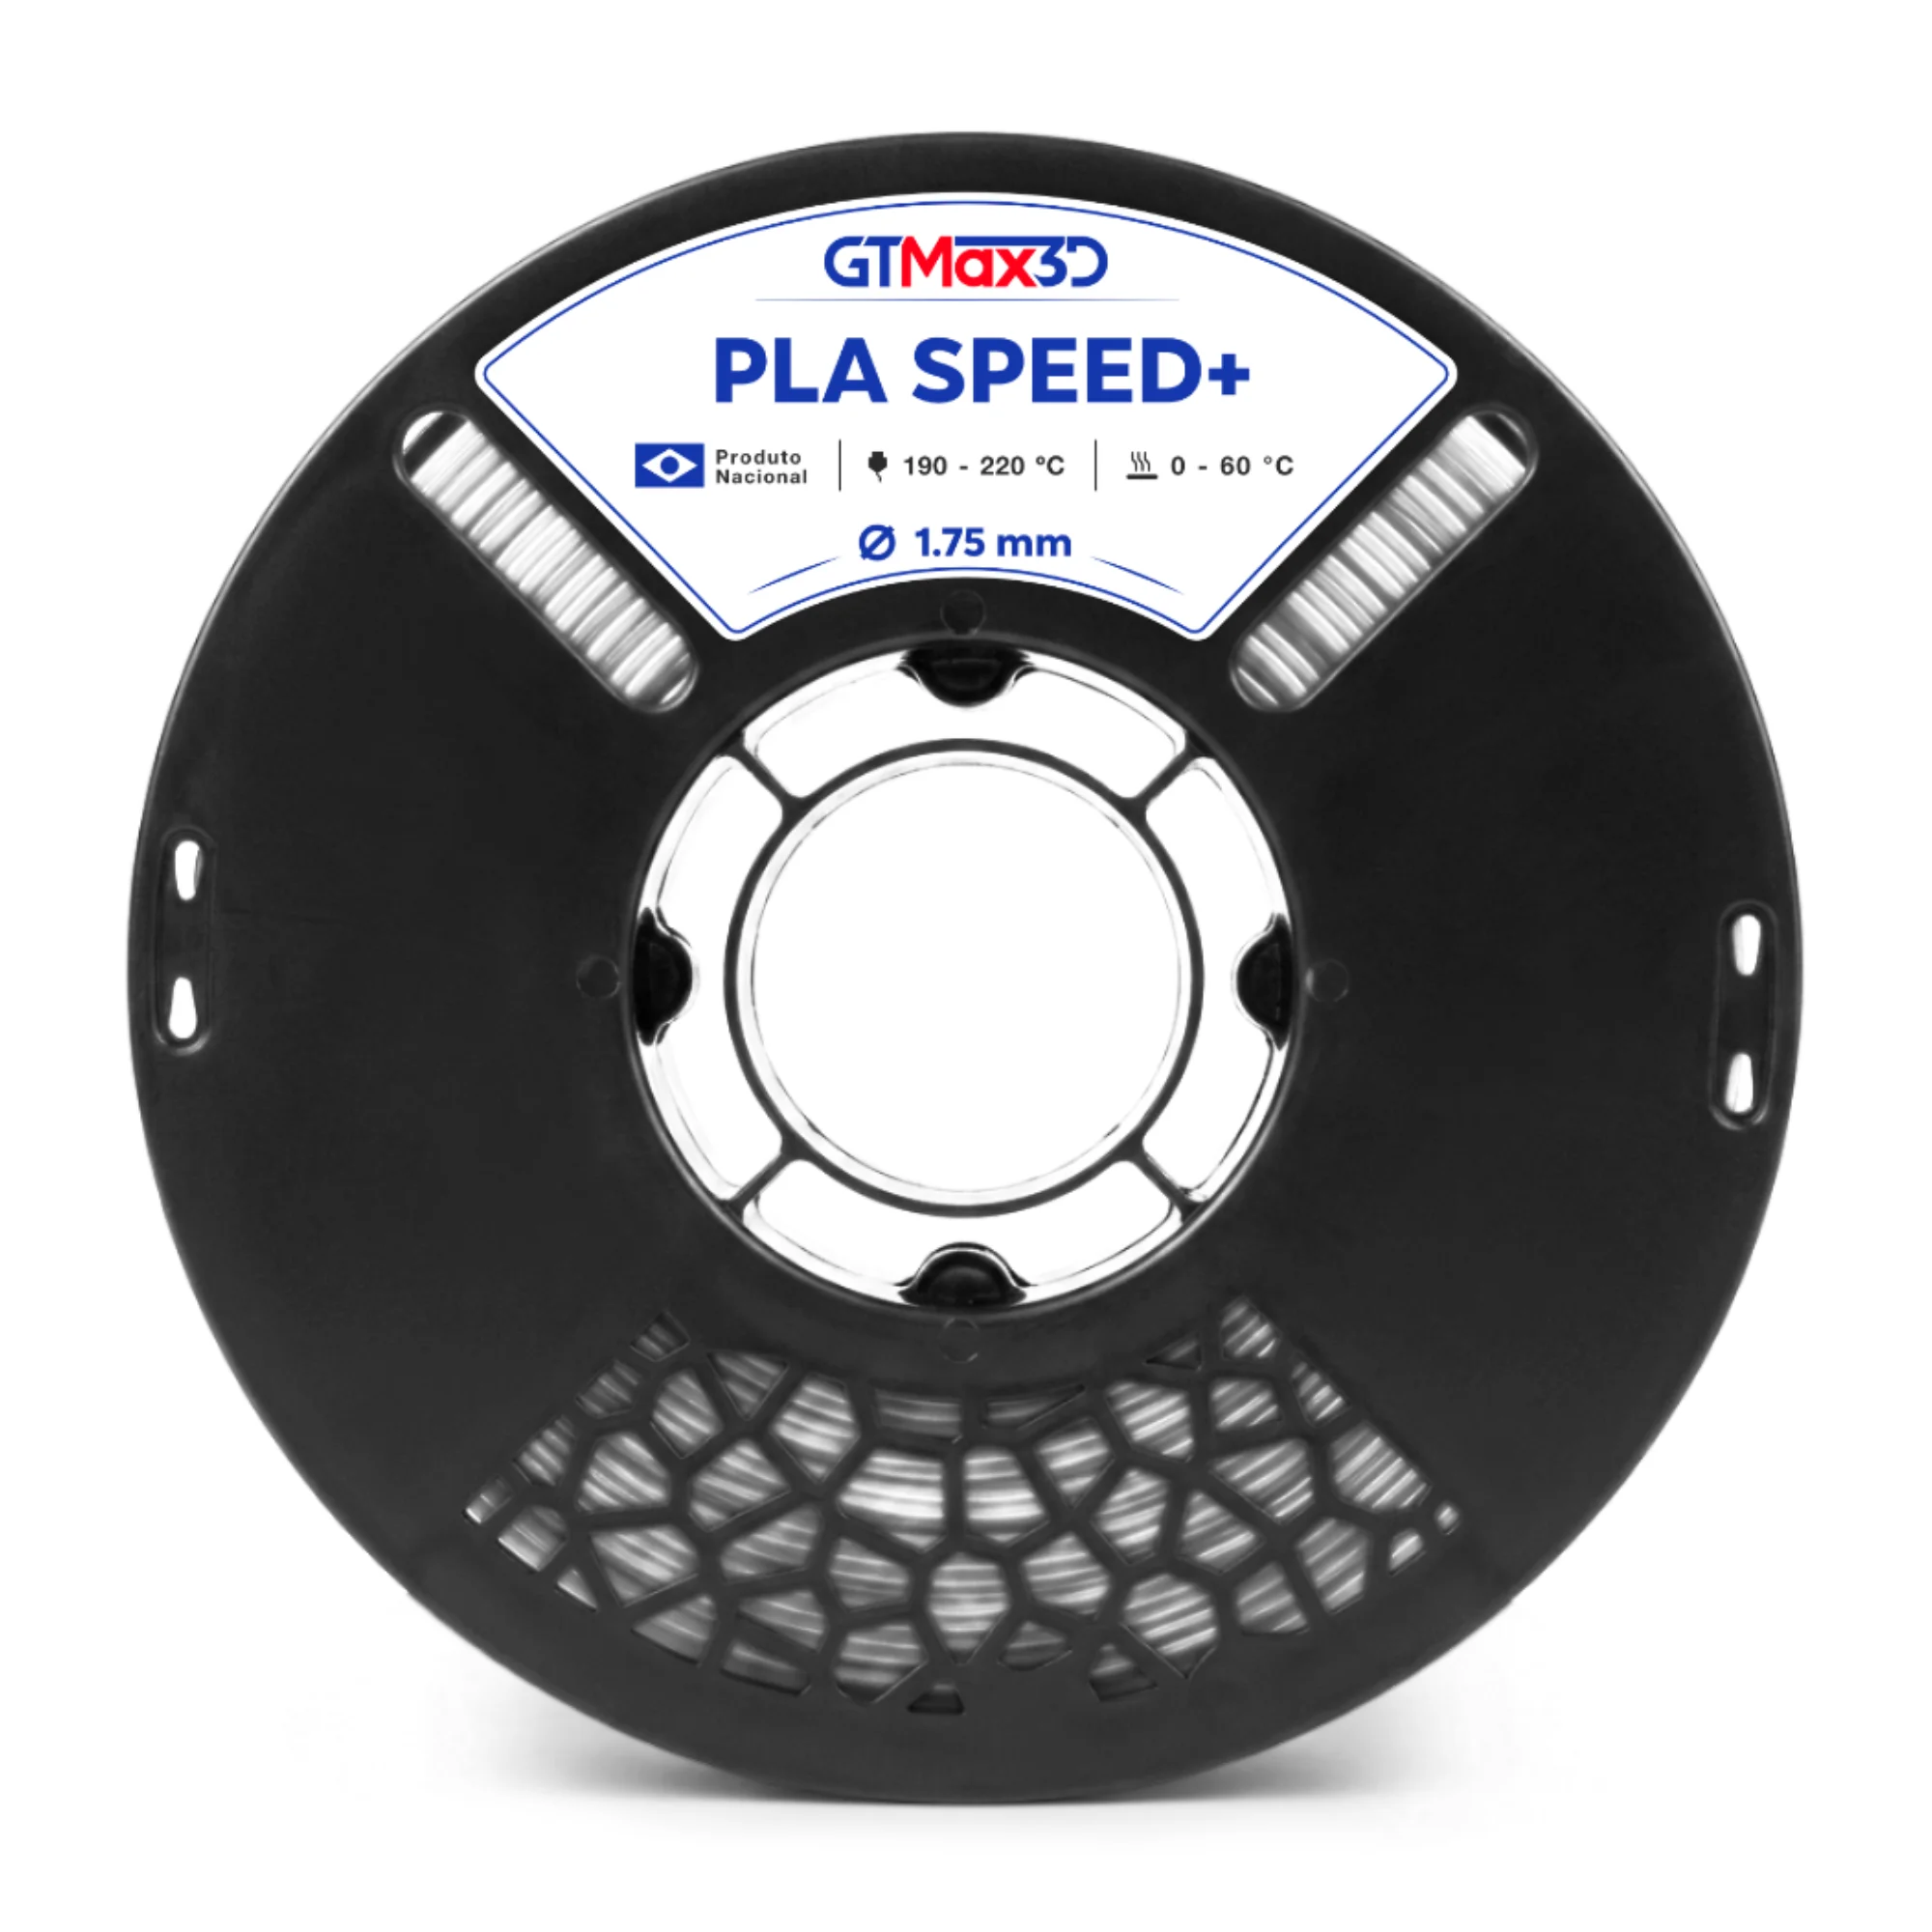
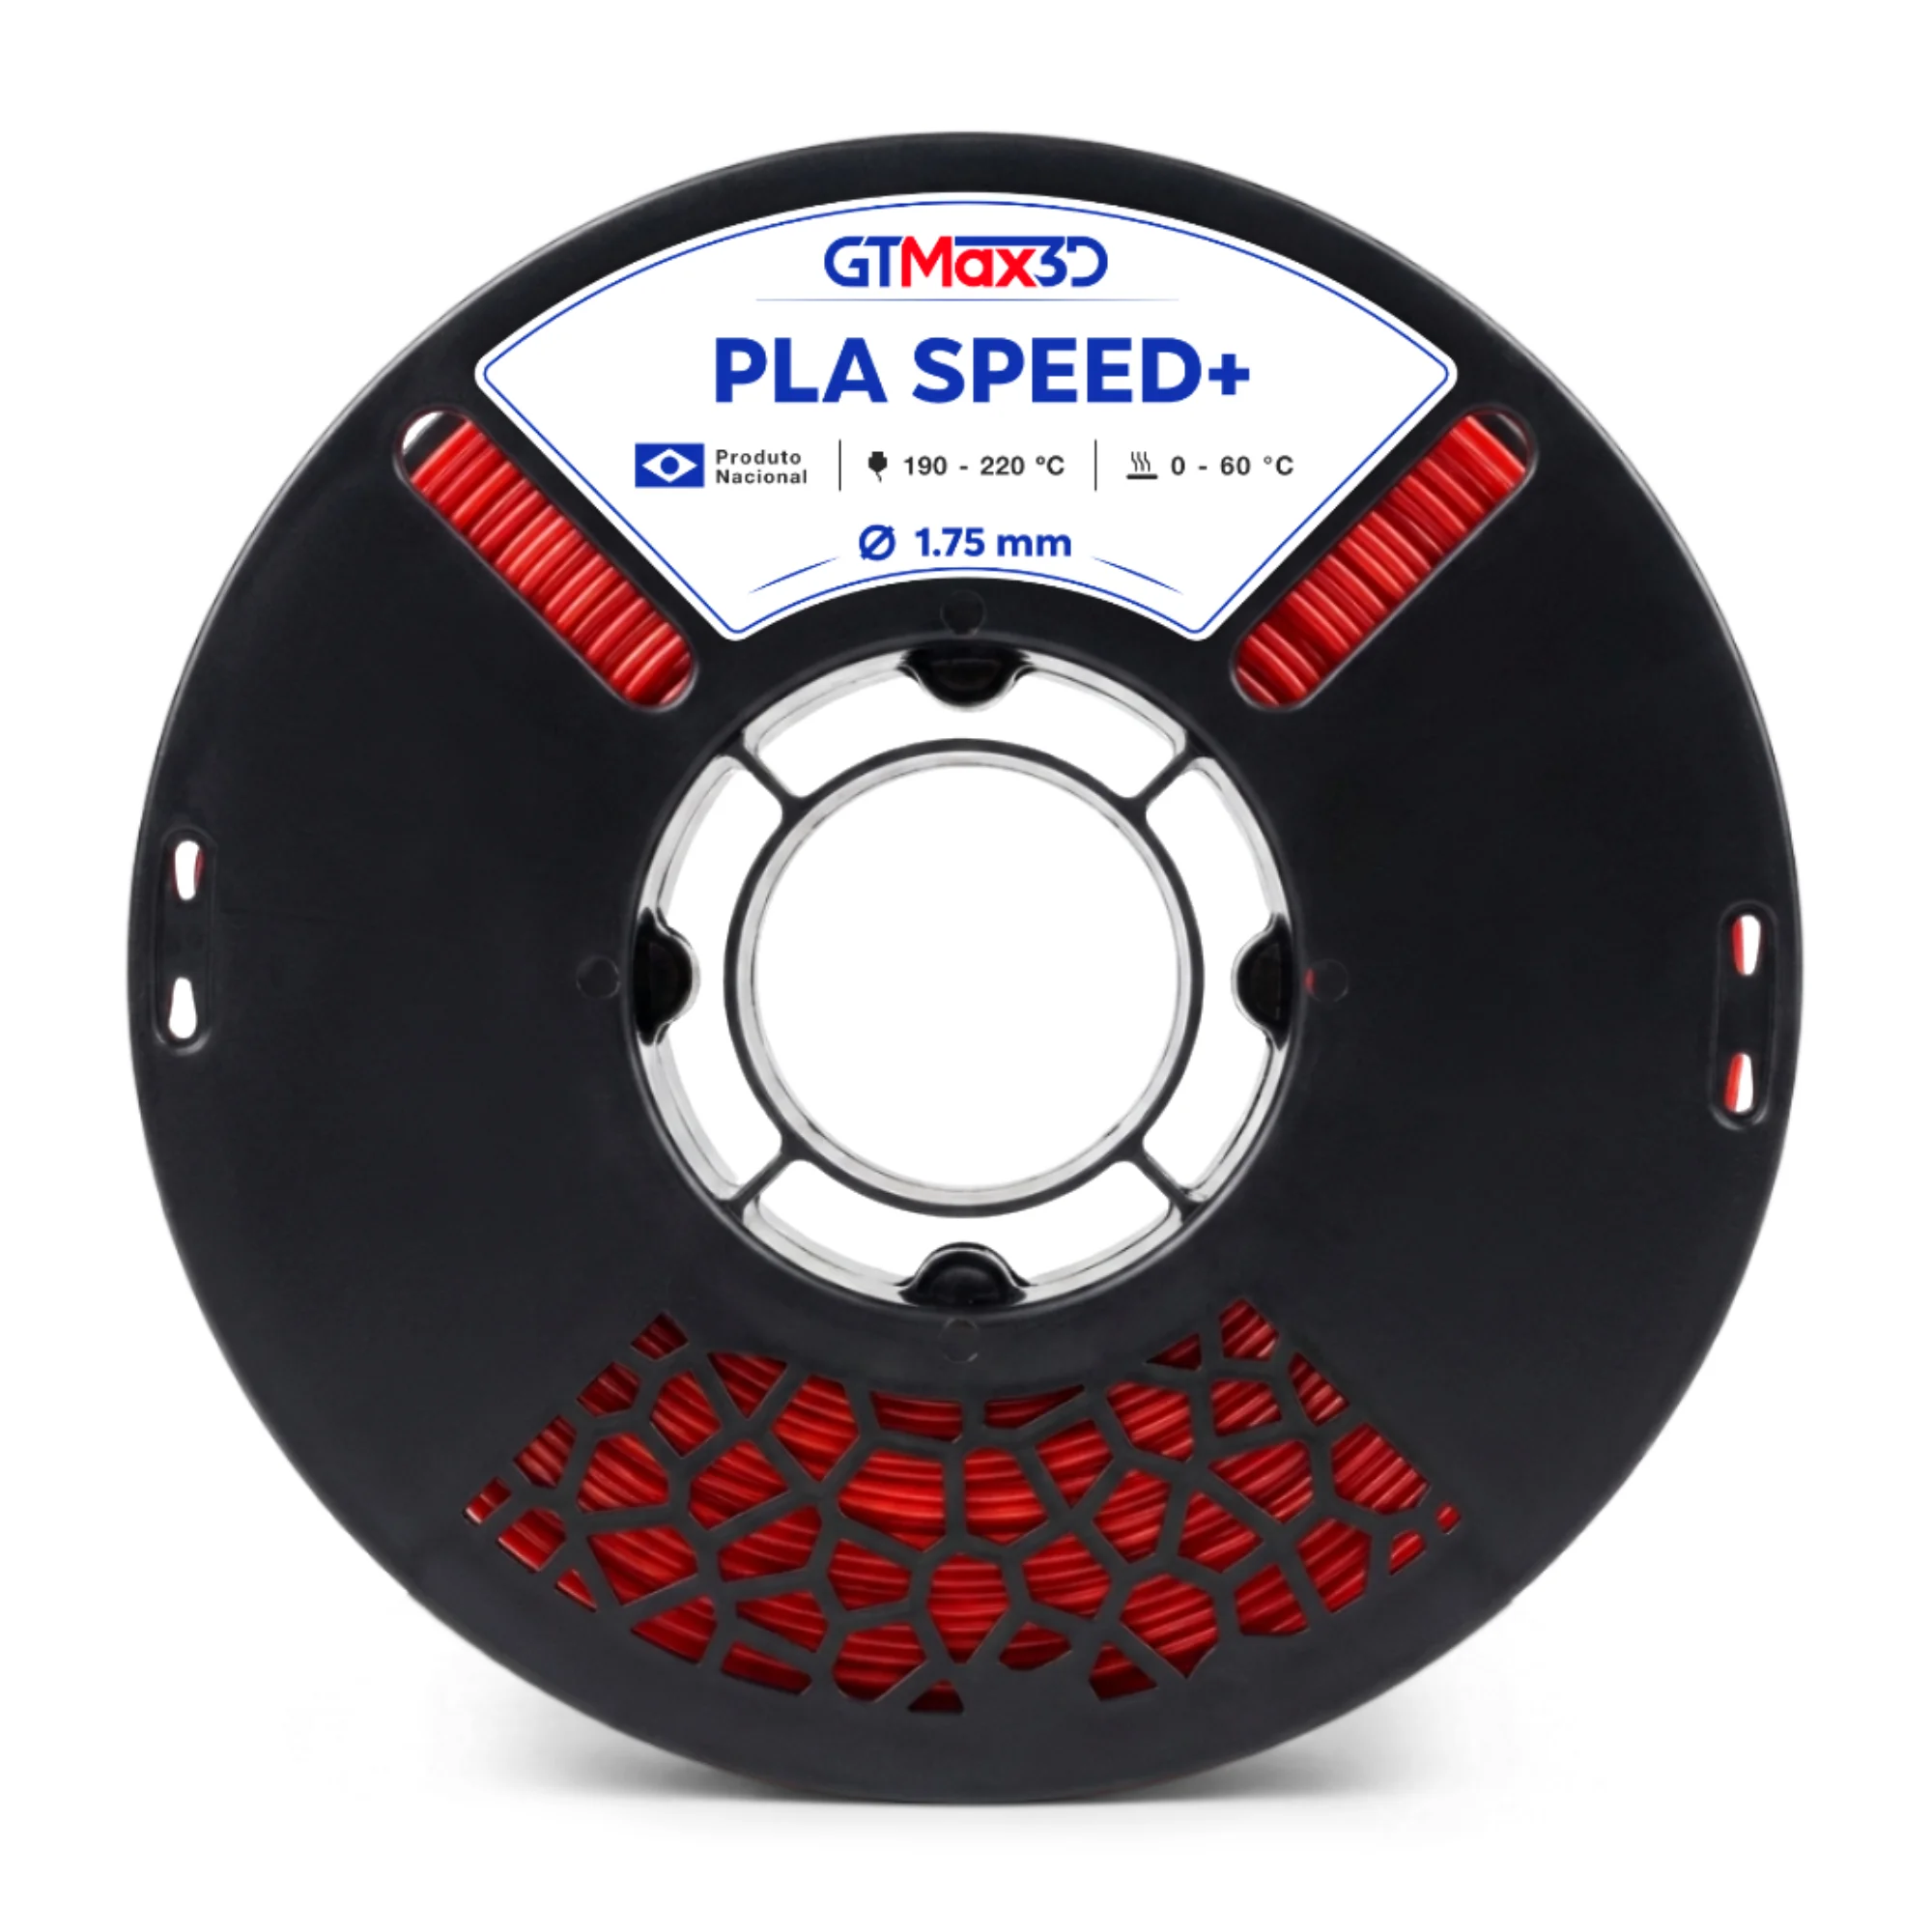
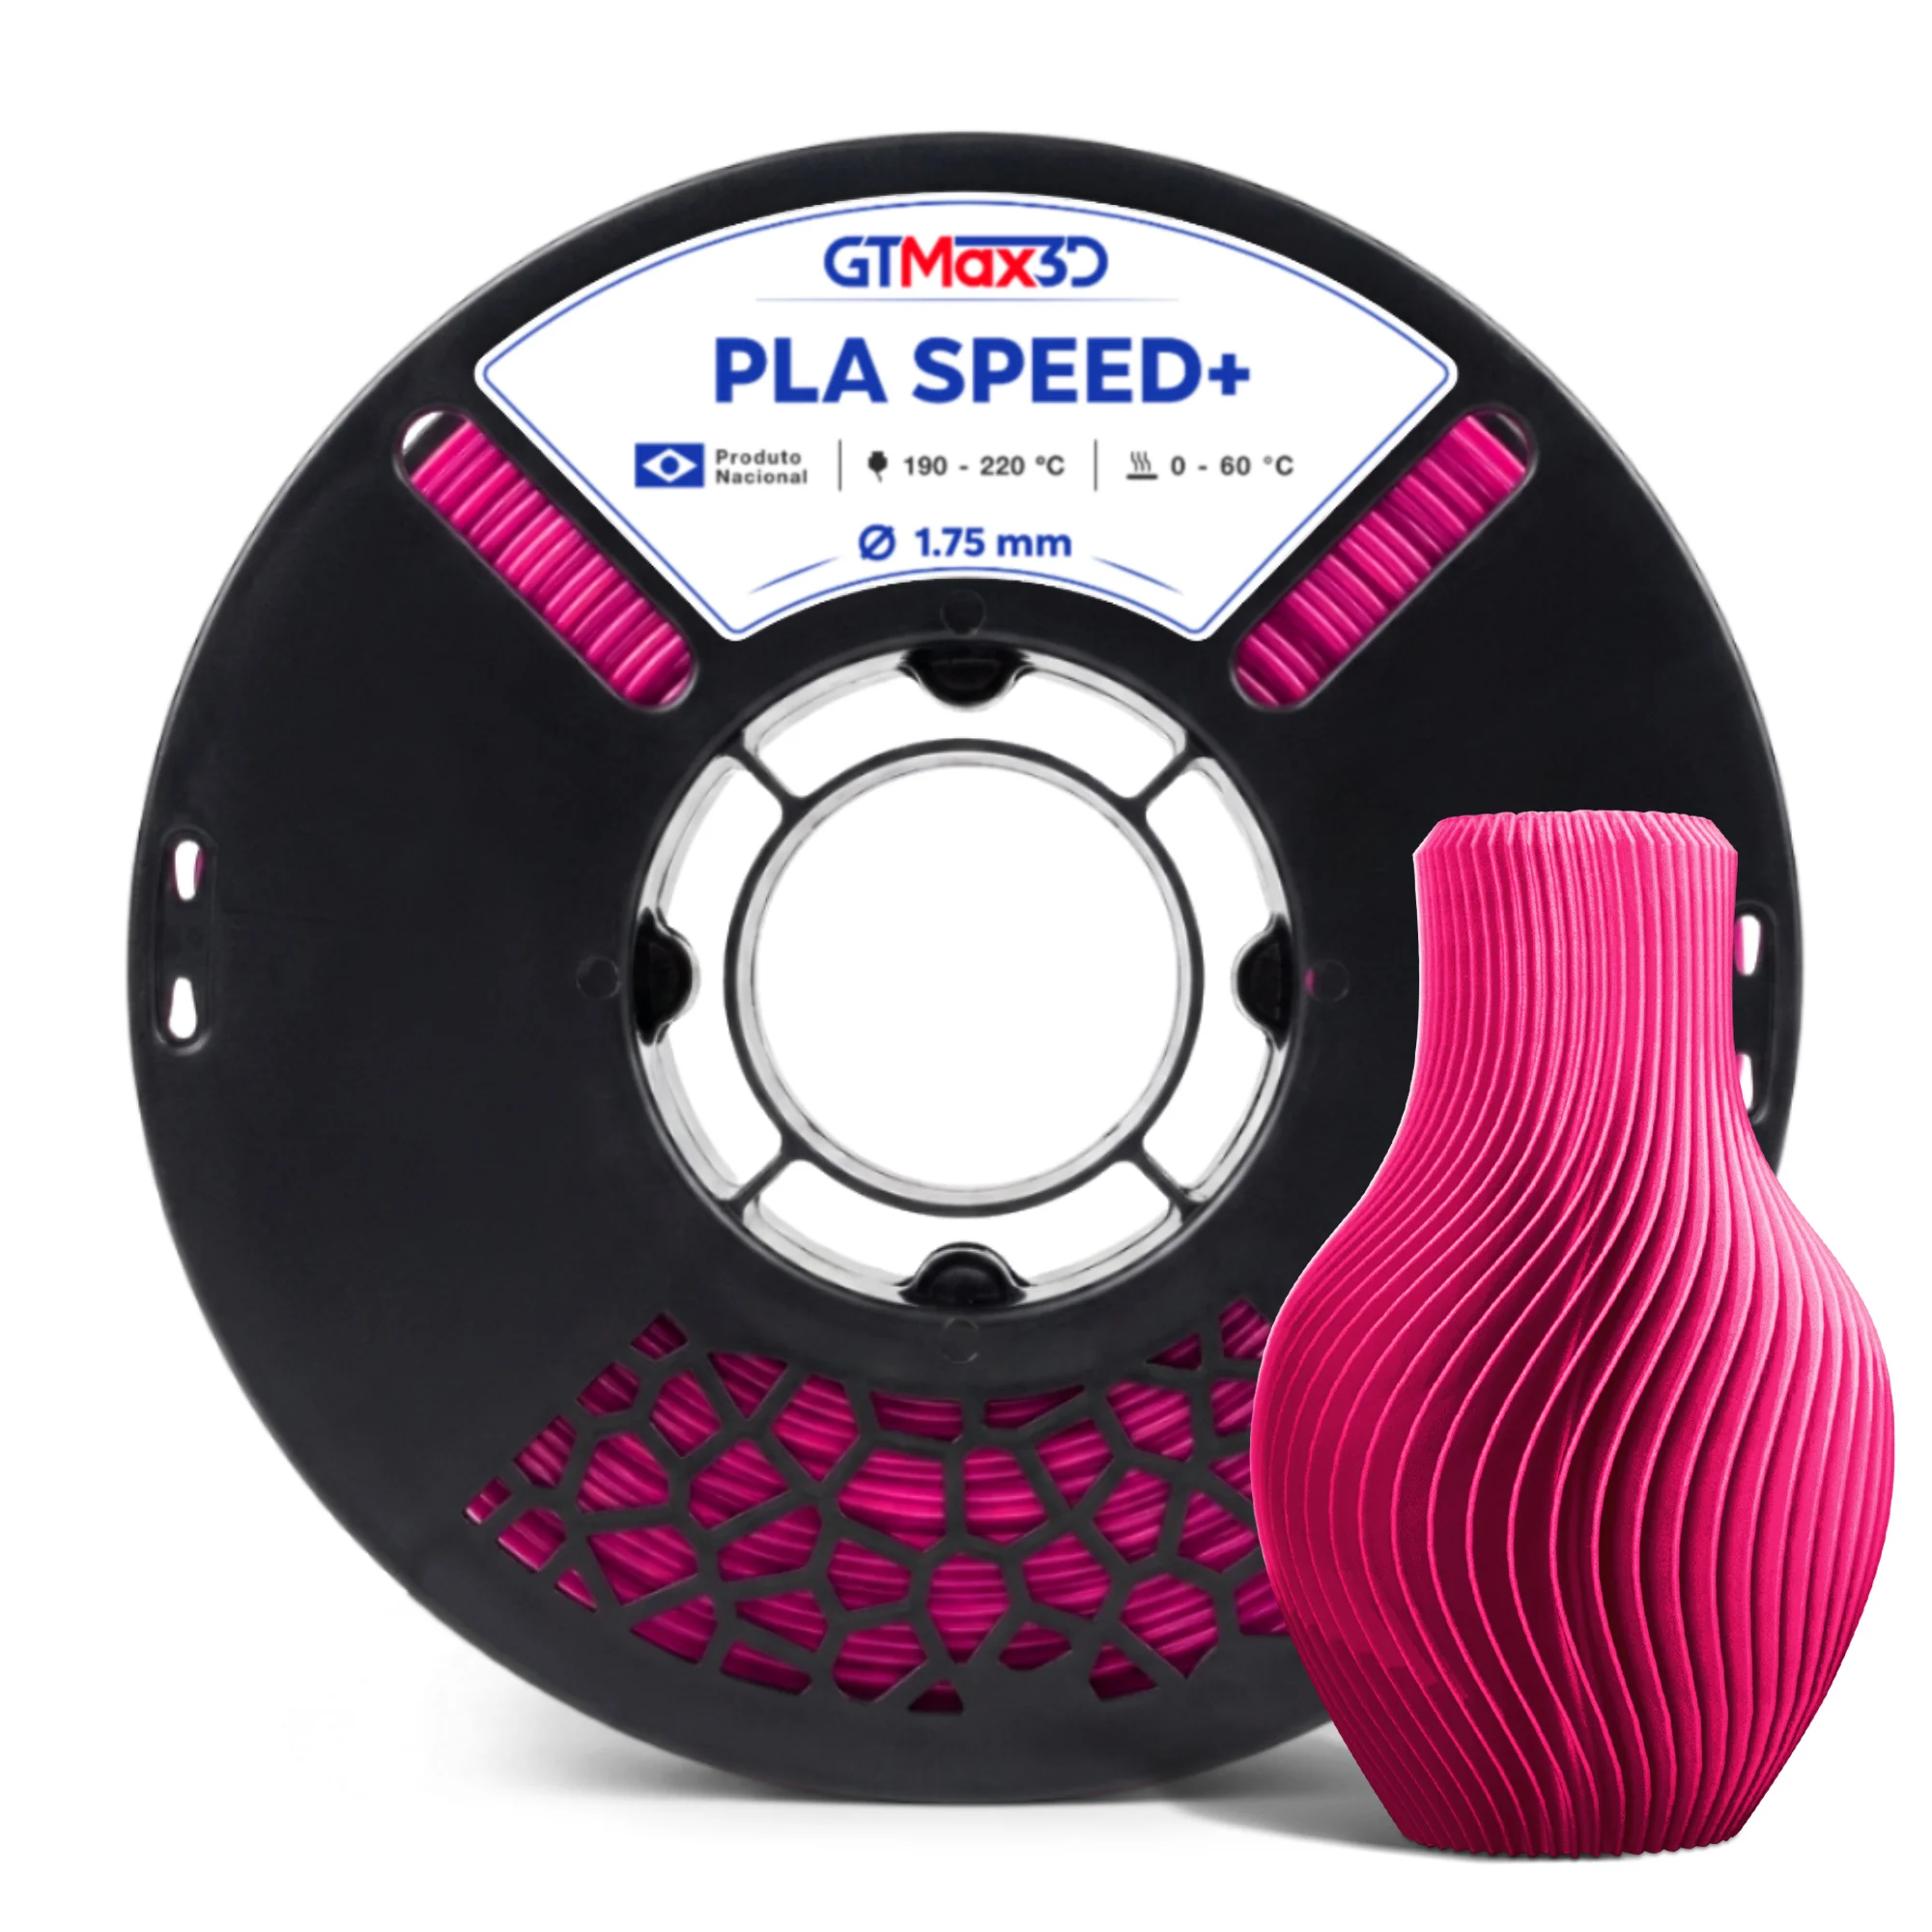
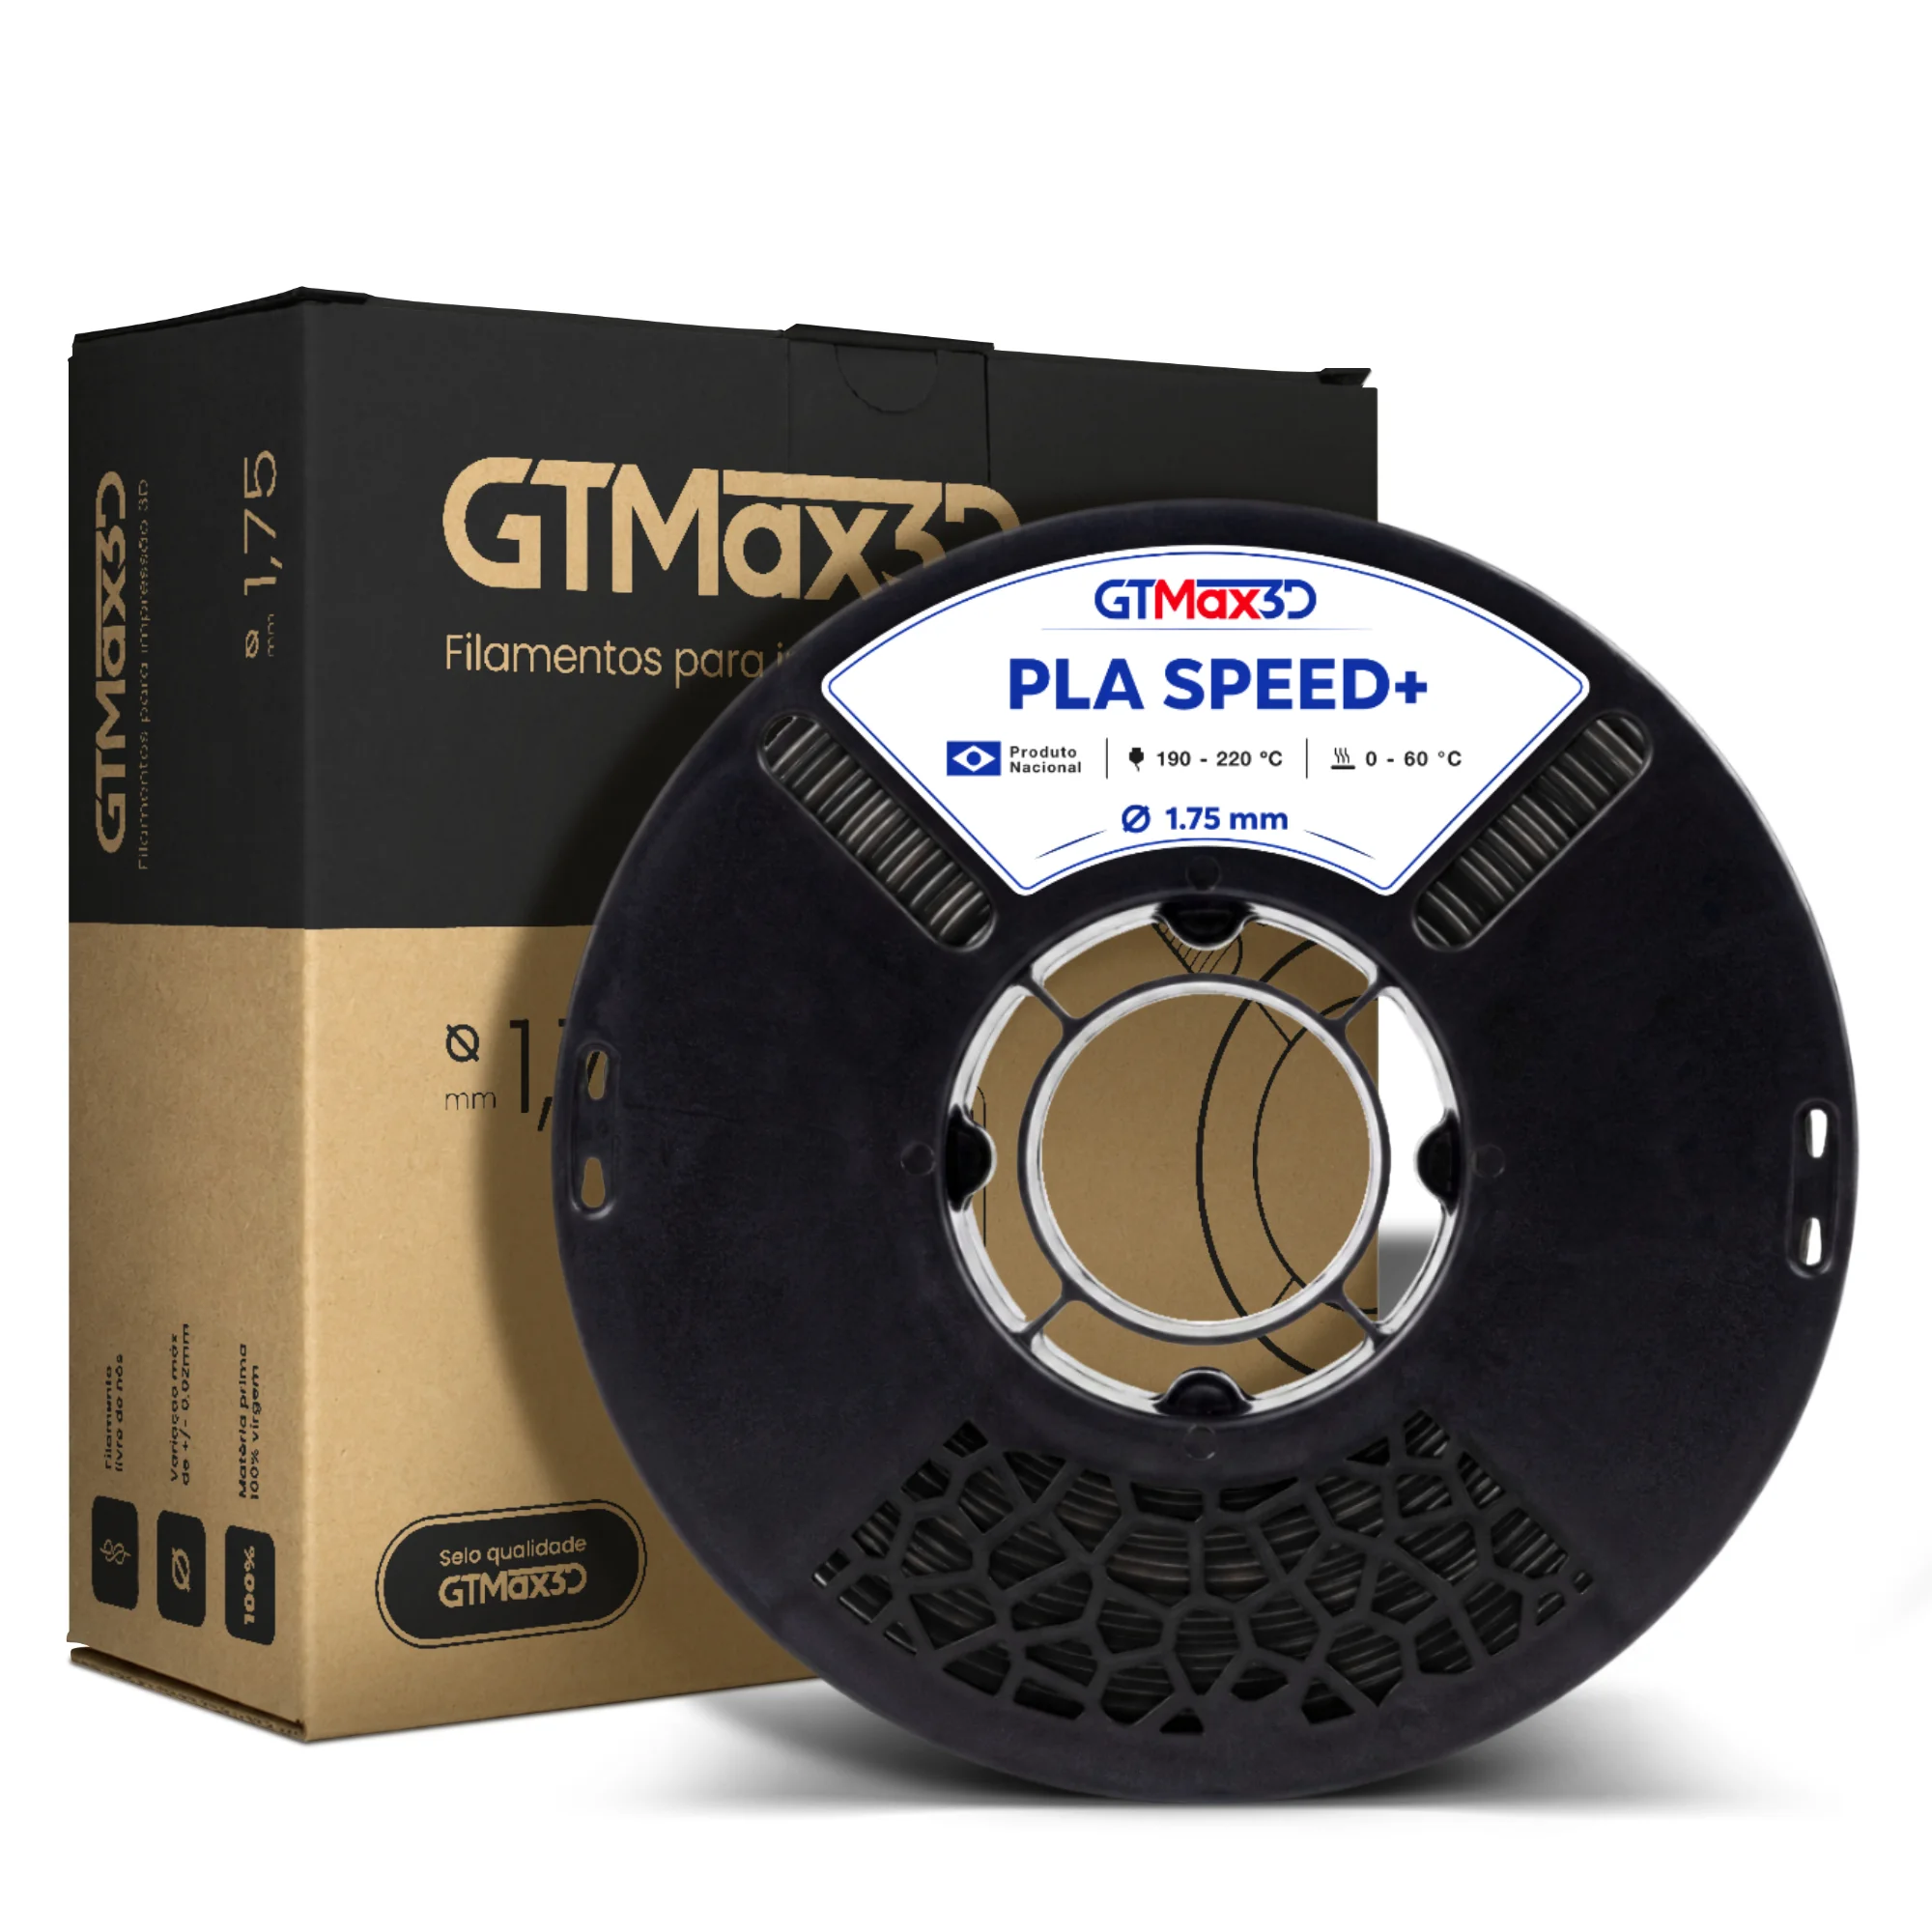
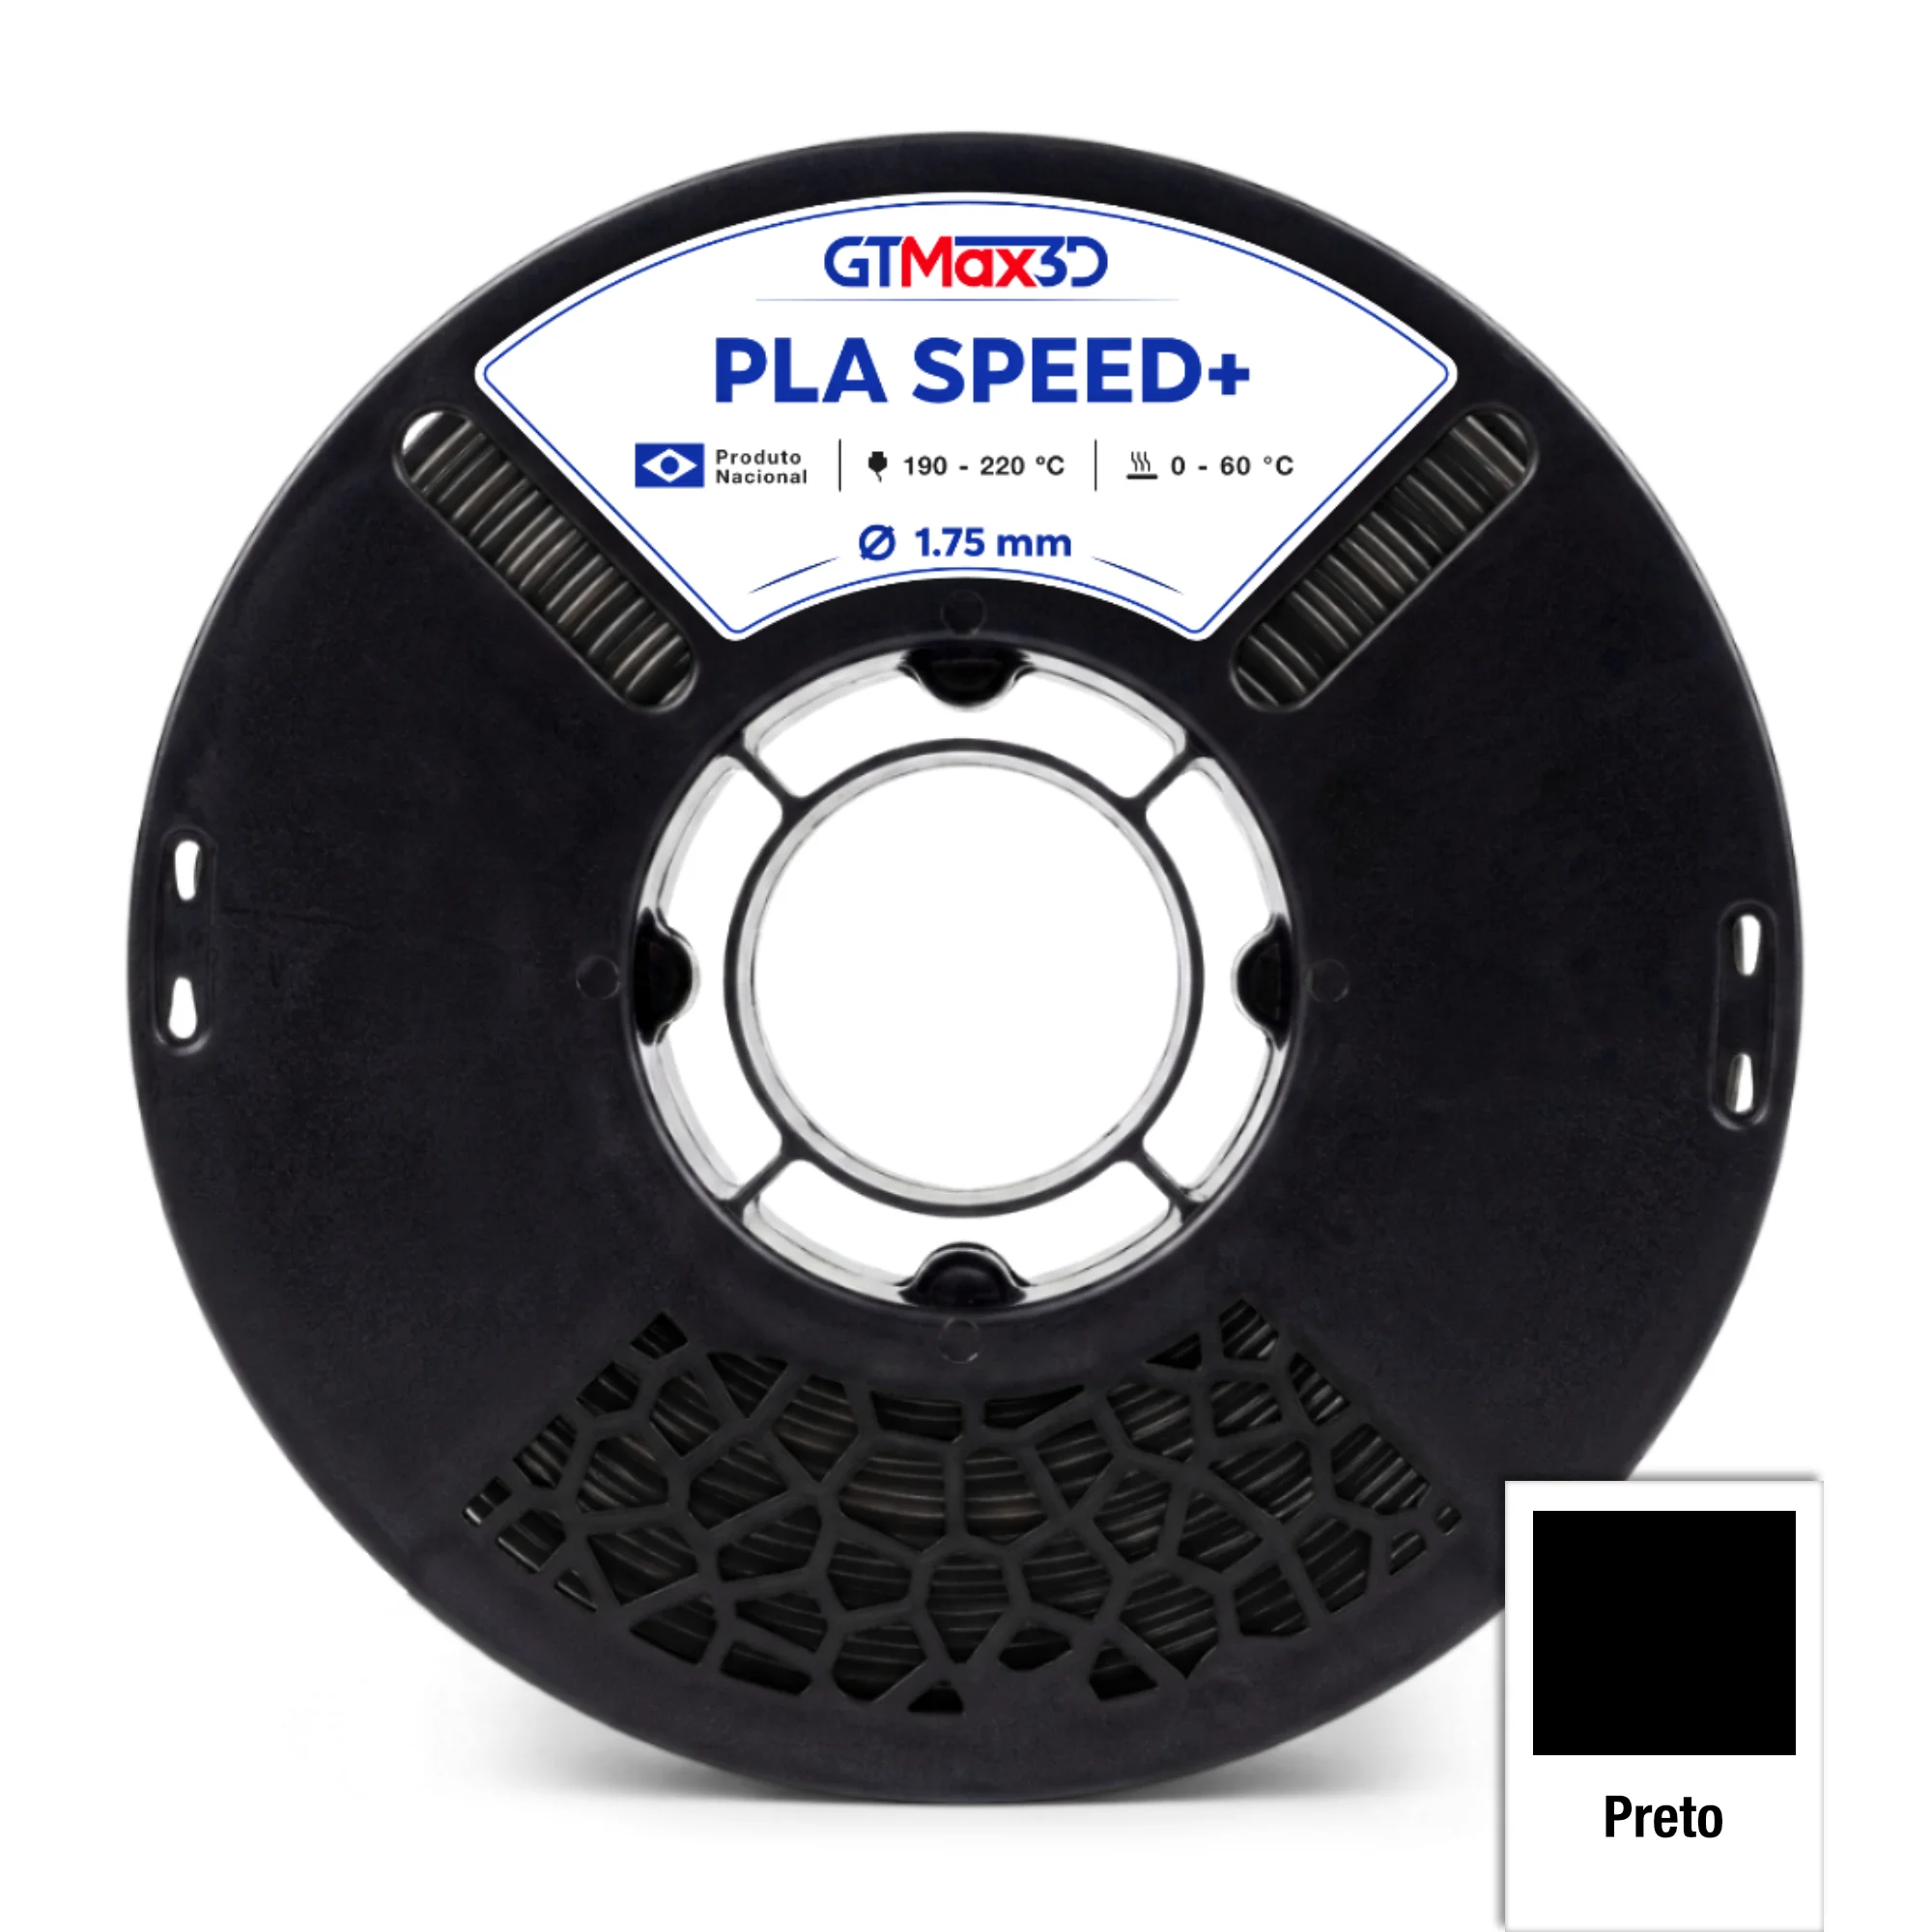
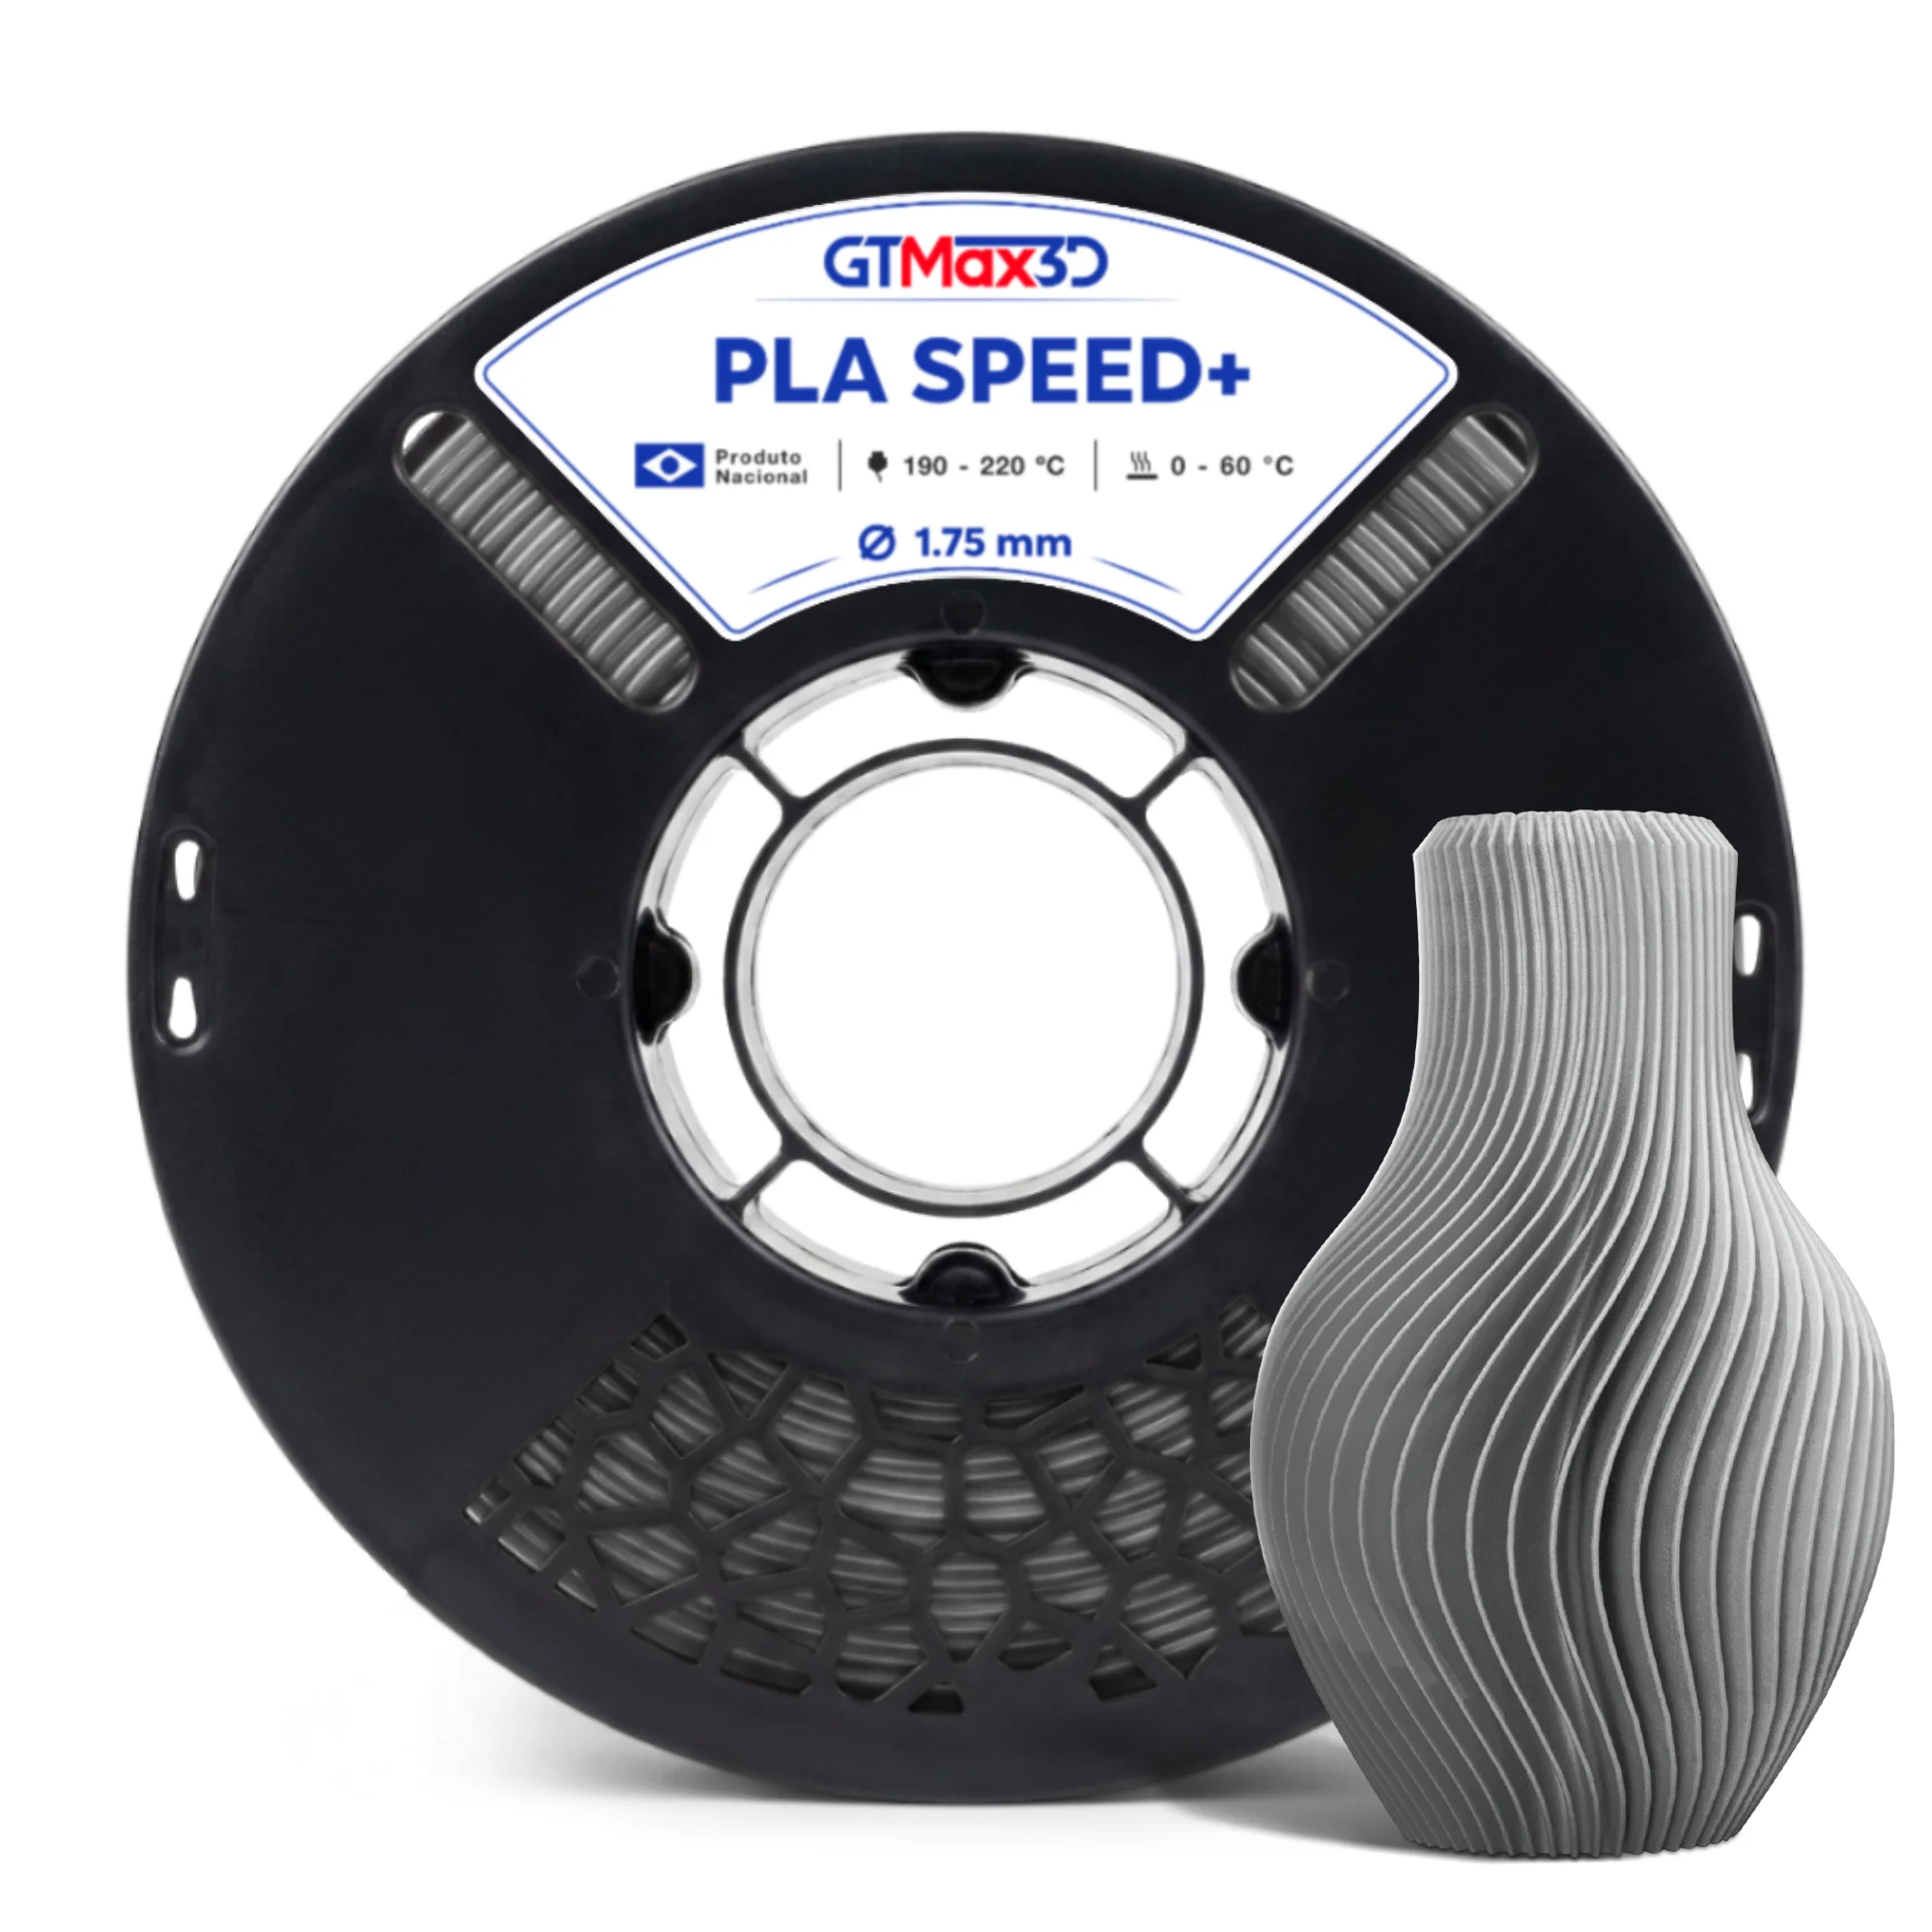
Clique nas imagens para ampliar
Bobina de filamento PLA: guia técnico para imprimir com velocidade e qualidade
Escolher uma bobina de filamento PLA exige mais do que comparar cores ou preço. Diâmetro, tolerância dimensional, faixa de temperatura, compatibilidade com a impressora e finalidade da peça influenciam diretamente a regularidade da extrusão e o acabamento final.
Para quem busca produtividade sem perder previsibilidade, o PLA Hyper da Suiça Box 3D reúne especificações técnicas confirmadas que ajudam a orientar a decisão.
Especificações confirmadas do PLA Hyper
- Material: PLA Hyper;
- Diâmetro nominal: 1,75 mm;
- Tolerância dimensional: ± 0,03 mm;
- Peso líquido: 1 kg por rolo;
- Temperatura de impressão informada: de 190 °C a 230 °C;
- Aplicação: impressão 3D em sistemas FDM ou FFF de sistema aberto;
- Compatibilidade informada: impressoras Bambu Lab e modelos similares.
A tolerância de ± 0,03 mm indica a variação dimensional informada para o filamento. Na prática, uma medida mais consistente tende a facilitar a alimentação do material e a manter o fluxo de plástico mais estável, desde que a impressora esteja corretamente calibrada.
Ainda assim, o resultado depende também do bico, do extrusor, da temperatura, do fluxo, da velocidade e das características do modelo.
Onde utilizar o filamento PLA?
O PLA é amplamente empregado em prototipagem, modelos conceituais, peças decorativas, recursos didáticos e projetos de fabricação digital.
Uma bobina de filamento PLA com 1 kg pode atender tanto a trabalhos pontuais quanto a rotinas de impressão com maior volume, mas o consumo real dependerá do tamanho das peças, da densidade de preenchimento, das paredes e dos suportes.
Em prototipagem, o material pode ser usado para validar dimensões, encaixes e formas antes de uma etapa posterior de desenvolvimento.
Para peças funcionais, é importante analisar esforços, temperatura de uso, exposição ao ambiente e exigências mecânicas do projeto, pois a escolha do material deve ser compatível com a finalidade da peça.
Na produção seriada de pequena ou média escala, a regularidade do filamento e a repetibilidade das configurações tornam-se especialmente relevantes.
Em escolas, cursos e laboratórios, o PLA também pode ser adequado para atividades de modelagem, fabricação digital e aprendizagem de impressão 3D, desde que os parâmetros sejam ajustados ao equipamento disponível.
Como escolher cores e acabamento?
A cor deve ser escolhida de acordo com a função do objeto e com a aparência esperada:
- Cores claras facilitam a visualização de detalhes, relevos e imperfeições superficiais;
- Cores escuras podem valorizar peças decorativas, mas tornam algumas marcas de camada menos evidentes durante a inspeção visual;
- Cores neutras costumam ser versáteis para protótipos, suportes e peças destinadas a receber pintura ou identificação;
- Cores de maior contraste podem ajudar em modelos didáticos, separação visual de componentes e apresentação de protótipos.
O acabamento também depende da orientação da peça, da altura de camada, do fluxo, da temperatura e do resfriamento. Por isso, a seleção da cor não substitui um teste de impressão.
Para projetos com exigência estética, vale imprimir uma amostra pequena antes de produzir o lote completo e verificar brilho, uniformidade, definição de detalhes e aparência das camadas.
Por que a tolerância influencia a qualidade?
O diâmetro do filamento determina a quantidade de material disponível para ser empurrada pelo bico a cada trecho de impressão.
Quando essa medida varia, o volume extrudado pode oscilar: uma seção mais fina pode resultar em subextrusão, enquanto uma seção mais espessa pode aumentar o fluxo e favorecer excesso de material.
Essa relação ajuda a explicar por que a tolerância dimensional é um critério técnico importante.
Uma bobina com medida mais consistente tende a oferecer maior previsibilidade, mas não promove, sozinha, uma superfície perfeita.
A estabilidade da extrusão também depende da calibração do fluxo, da pressão do extrusor, da limpeza do bico, da temperatura e da conservação do filamento.
Para avaliar o material de forma responsável, observe:
- Se o filamento está sendo alimentado sem travamentos;
- Se as paredes apresentam espessura regular;
- Se existem falhas recorrentes entre camadas;
- Se o acabamento permanece consistente em diferentes geometrias;
- Se a configuração de fluxo corresponde ao equipamento e ao diâmetro nominal.
Transparência técnica para uma escolha consciente
As especificações do PLA Hyper informadas para este produto são objetivas, mas recomendações de uso devem ser tratadas como ponto de partida.
A faixa de 190 °C a 230 °C não significa que uma única temperatura seja ideal para todas as impressoras, peças ou velocidades.
O ajuste adequado deve ser validado no próprio equipamento por meio de testes, considerando principalmente aderência entre camadas, definição de detalhes e regularidade do fluxo.
A Suiça Box 3D atua como fornecedora de produtos para impressão 3D, além de outros segmentos. Para confirmar cores disponíveis, compatibilidade com um modelo específico de impressora e condições atuais de fornecimento, o cliente pode consultar diretamente a empresa pelo atendimento online.
Essa verificação é especialmente importante quando o projeto exige repetibilidade, compra recorrente ou aplicação em produção.
Qual velocidade usar com PLA de alta velocidade?
Não existe uma velocidade única que funcione igualmente bem em toda impressora ou peça.
Em uma bobina de filamento PLA de alta velocidade, o ponto de partida deve considerar o limite de fluxo volumétrico da impressora, a geometria do modelo, a altura de camada, o bico instalado e a capacidade de aquecimento do hotend.
Comece com um perfil conservador, faça uma torre de teste e aumente a velocidade gradualmente enquanto observa definição, adesão entre camadas e estabilidade da extrusão.
O Filamento PLA Hyper da Suiça Box foi desenvolvido para aplicações de alta produtividade e informa faixa de impressão de 190 °C a 230 °C.
Esses valores são referências do produto, não uma configuração universal: a temperatura adequada depende da impressora, do bico, da velocidade, da cor e da ventilação utilizada.
Como ajustar velocidade, temperatura e fluxo?
A velocidade deve ser ajustada junto com outros parâmetros do fatiador:
- Temperatura do bico: velocidades maiores podem exigir energia térmica suficiente para fundir o material de forma contínua. Se surgirem subextrusão, falhas entre camadas ou superfície irregular, avalie um pequeno aumento dentro da faixa recomendada pelo fabricante;
- Fluxo: calibre o fluxo para evitar excesso ou falta de material. Uma velocidade alta não compensa um fluxo incorreto e pode acentuar paredes frágeis, lacunas e variações dimensionais;
- Retração: ajuste distância e velocidade de retração conforme o extrusor e o caminho percorrido. Retração excessiva pode favorecer falhas na retomada, enquanto retração insuficiente pode aumentar fios entre partes da peça;
- Resfriamento: a ventilação ajuda a preservar detalhes e pontes, mas fluxo de ar excessivo pode prejudicar a união entre camadas em determinadas geometrias. Valide o equilíbrio com uma peça de teste;
- Altura de camada e bico: camadas mais altas e bicos maiores podem favorecer produtividade, mas modificam acabamento, volume de material e exigência térmica. Compare o resultado com o objetivo da peça, em vez de avaliar apenas a velocidade nominal.
A tolerância dimensional informada para este filamento é de ± 0,03 mm. Na prática, a qualidade final também depende da calibração da impressora, da regularidade do fluxo, da montagem mecânica, da secagem e do perfil de fatiamento.
Compatibilidade com impressoras FDM e FFF
O produto é compatível com impressoras FDM ou FFF de sistema aberto, incluindo equipamentos Bambu Lab e modelos similares.
Antes da compra ou da impressão, confirme se a máquina trabalha com filamento de 1,75 mm, se o caminho do material é compatível e se o hotend alcança a faixa de temperatura indicada.
A mesa pode ser configurada entre 25 °C e 60 °C, sempre validando o ajuste no equipamento.
A temperatura ideal varia conforme a superfície da mesa, o ambiente, a geometria da primeira camada e a necessidade de adesão. Uma primeira camada bem nivelada e com adesão uniforme costuma ser mais importante do que simplesmente elevar a temperatura.
PLA convencional e PLA Hyper: diferença de uso
De forma geral, o PLA convencional atende protótipos, peças decorativas e diversas impressões de uso cotidiano. O PLA Hyper é formulado para favorecer maior produtividade quando a impressora, o perfil e o projeto conseguem acompanhar essa proposta.
Isso não significa superioridade universal: para uma peça pequena e detalhada, um perfil mais lento pode entregar melhor controle; para uma produção seriada, a capacidade de manter fluxo, precisão e acabamento em maior velocidade pode ser mais relevante.
A escolha deve considerar o resultado necessário, o tempo disponível, a capacidade do equipamento e a tolerância a ajustes.
Uma bobina de filamento PLA de alta velocidade pode ser uma opção adequada para prototipagem rápida, peças funcionais e produção em pequena ou média escala, desde que o conjunto impressora, material e perfil esteja corretamente calibrado.
Para confirmar as opções atuais, consulte diretamente a Suiça Box antes da compra.
Para confirmar compatibilidade, cores, disponibilidade e condições de compra, fale com a Suiça Box pelo atendimento online e informe o modelo da impressora, o diâmetro do filamento e a aplicação pretendida.
Armazenamento, sustentabilidade e compra orientada por aplicação
Como armazenar e conservar o filamento PLA?
A conservação adequada ajuda a preservar a estabilidade de extrusão e a reduzir falhas durante a impressão. Mantenha a bobina de filamento PLA protegida contra umidade, poeira, luz direta e variações ambientais intensas.
Sempre que possível, armazene o carretel em uma embalagem bem fechada, em local seco e limpo, evitando deixá-lo exposto por longos períodos junto à impressora.
A umidade absorvida pelo filamento pode favorecer estalos durante a extrusão, irregularidades na superfície, variações de fluxo e perda de qualidade visual.
O risco tende a ser mais relevante quando o material permanece aberto em ambientes úmidos ou é utilizado após longos períodos de armazenamento sem proteção.
Inspeção do carretel e prevenção de falhas
Antes de iniciar uma impressão, verifique se o filamento está visualmente limpo, sem sinais de poeira, deformação ou emaranhamento. Confirme também se o carretel gira livremente e se a ponta do material está corretamente presa ou guiada.
Um filamento cruzado pode interromper a alimentação mesmo quando a configuração da impressora está correta.
Se houver indícios de umidade, a secagem pode ser considerada quando tecnicamente indicada para o material e realizada com equipamento e parâmetros apropriados.
A temperatura e o tempo devem seguir uma orientação compatível com o filamento e com o método utilizado, pois o excesso de calor pode deformar o carretel ou alterar o material.
Depois da secagem, guarde novamente a bobina em uma condição protegida para evitar nova absorção de umidade. Também é útil observar a primeira camada e os primeiros minutos de impressão.
Falhas de adesão, subextrusão, stringing ou acabamento irregular podem estar relacionadas à umidade, mas também podem resultar de temperatura, fluxo, retração, nivelamento ou resfriamento inadequados.
Avaliar essas variáveis em conjunto evita descartar uma bobina sem necessidade e contribui para reduzir desperdícios.
Sustentabilidade e uso responsável do material
O produto é informado com embalagem ecológica, um aspecto alinhado à busca por práticas mais responsáveis. Para avaliar os atributos ambientais, consulte a composição, a documentação do produto e as possibilidades de descarte disponíveis na sua região.
Na prática, o uso responsável envolve conservar corretamente o filamento, calibrar a impressora antes de iniciar lotes maiores, escolher parâmetros coerentes com a peça e evitar impressões de teste desnecessárias.
O planejamento da orientação da peça, do preenchimento e dos suportes também pode ajudar a diminuir o consumo de material, sempre sem comprometer a resistência ou a finalidade do projeto.
A sustentabilidade deve ser avaliada de forma ampla: embalagem, durabilidade da peça, quantidade de falhas, possibilidade de reaproveitamento de testes e descarte adequado.
O PLA não deve ser tratado automaticamente como compostável em qualquer ambiente; a destinação depende da formulação, das regras locais e da infraestrutura disponível.
Aplicações conforme o perfil de uso
A escolha de uma bobina de filamento PLA deve considerar o tipo de projeto, o volume de impressão e o nível de controle esperado:
- Makers e hobbistas: adequada para protótipos, objetos decorativos, acessórios e testes de modelagem, desde que a configuração seja ajustada à impressora e à geometria da peça;
- Instituições educacionais: útil em atividades de introdução à fabricação digital, prototipagem e aprendizagem de modelagem, com atenção à supervisão do equipamento e ao armazenamento do material;
- Empresas de impressão 3D: pode apoiar a produção de peças sob demanda, protótipos e pequenos lotes, especialmente quando a prioridade é organizar um fluxo produtivo previsível;
- Pequenas e médias produções: pode ser considerada para séries que exigem repetibilidade, acabamento consistente e controle de consumo, sempre após testes com o equipamento utilizado.
Para decidir com responsabilidade, compare a finalidade da peça, o acabamento desejado, a necessidade de resistência mecânica, a velocidade de produção e a compatibilidade com a impressora.
Um material voltado à produtividade pode exigir uma validação mais cuidadosa de temperatura, fluxo e resfriamento antes de ser aplicado em uma rotina de produção.
Como a Suiça Box pode apoiar a escolha?
A Suiça Box atua como fornecedora de produtos para impressão 3D, além de outros segmentos. No caso dos filamentos, o atendimento é realizado 100% online, com foco em agilidade e em soluções para diferentes volumes de compra.
Essas informações descrevem o posicionamento informado da empresa, mas não substituem a confirmação das condições disponíveis para cada pedido.
Antes da compra, vale consultar a Suiça Box sobre a disponibilidade do filamento, compatibilidade com o modelo de impressora, cores disponíveis, condições comerciais e possibilidade de entrega.
A confirmação prévia é especialmente importante quando o material será usado em produção seriada ou quando há requisitos específicos de cor e acabamento.
Fale com a Suiça Box antes de comprar
Para uma decisão mais segura, entre em contato diretamente com a Suiça Box e confirme a disponibilidade, a compatibilidade com sua impressora, as cores, as condições comerciais e a entrega para sua região.
Assim, a compra do filamento PLA pode ser orientada pela aplicação real, pelo nível de produtividade desejado e pelos cuidados necessários para reduzir falhas e desperdícios.
Perguntas frequentes sobre bobina de filamento PLA
O filamento é compatível com impressoras Bambu Lab?
Sim. A compatibilidade informada abrange impressoras FDM ou FFF de sistema aberto, incluindo Bambu Lab e modelos similares. Confirme no manual da sua máquina o diâmetro aceito, o sistema de alimentação e os limites de temperatura.
A velocidade alta promove melhor qualidade de impressão?
Não necessariamente. A velocidade pode reduzir o tempo de produção, mas, quando excede a capacidade térmica ou mecânica da impressora, pode causar perda de detalhes, subextrusão, vibração e falhas de adesão.
O melhor ajuste é aquele que equilibra produtividade e acabamento para a peça específica.
Quais cores estão disponíveis?
A disponibilidade de cores pode variar conforme o estoque e a apresentação comercial.
O PLA Hyper serve para produção?
Ele é indicado para aplicações que buscam produtividade, incluindo protótipos rápidos, peças funcionais, uso educacional, trabalhos de makers e hobbistas e produções em pequena ou média escala.
A adequação depende da resistência exigida, da geometria, da impressora e do perfil utilizado.
Como saber se a temperatura está correta?
Observe a qualidade da extrusão, a adesão entre camadas, a formação de fios, o acabamento e a primeira camada.
Use uma torre de temperatura e testes de velocidade para comparar resultados dentro da faixa de 190 °C a 230 °C, sem tratar um valor isolado como regra para todos os equipamentos.
Para saber mais sobre bobina de filamento pla
clique aqui e entre em contato por e-mail.
Entre em contato agora mesmo!
Clique no botão e entre em contato para tirar dúvidas ou solicitar um orçamento.
Solicitar contatoPrincipais regiões de atendimento:
- Atendimento realizado em todo o estado de Acre.
- Atendimento realizado em todo o estado de Alagoas.
- Atendimento realizado em todo o estado de Amapá.
- Atendimento realizado em todo o estado de Amazonas.
- Atendimento realizado em todo o estado de Bahia.
- Atendimento realizado em todo o estado de Ceará.
- Atendimento realizado em todo o estado de Distrito Federal.
- Atendimento realizado em todo o estado de Espírito Santo.
- Atendimento realizado em todo o estado de Goiás.
- Atendimento realizado em todo o estado de Maranhão.
- Atendimento realizado em todo o estado de Mato Grosso.
- Atendimento realizado em todo o estado de Mato Grosso do Sul.
- Atendimento realizado em todo o estado de Minas Gerais.
- Atendimento realizado em todo o estado de Pará.
- Atendimento realizado em todo o estado de Paraíba.
- Atendimento realizado em todo o estado de Paraná.
- Atendimento realizado em todo o estado de Pernambuco.
- Atendimento realizado em todo o estado de Piauí.
- Atendimento realizado em todo o estado de Rio de Janeiro.
- Atendimento realizado em todo o estado de Rio Grande do Norte.
- Atendimento realizado em todo o estado de Rio Grande do Sul.
- Atendimento realizado em todo o estado de Rondônia.
- Atendimento realizado em todo o estado de Roraima.
- Atendimento realizado em todo o estado de Santa Catarina.
- Atendimento realizado em todo o estado de São Paulo.
- Atendimento realizado em todo o estado de Sergipe.
- Atendimento realizado em todo o estado de Tocantins.